Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Ursachen für örtlich begrenzte heiße Stellen in der Nähe von Laminierfugen
Wenn ein Transformator oder Generator in Betrieb ist, suchen viele erfahrene Ingenieure als erstes nach Problemen an den Kernverbindungen. Diese heimtückischen Blech Fugen - T-Fugen, Gehrungsecken, Stufenfugen - sind die Stellen, an denen der Fluss seine Richtung ändert, an denen Lücken am schwierigsten zu kontrollieren sind und an denen lokale "mysteriöse" heiße Stellen gerne auf der Thermografie erscheinen.
In diesem Artikel gehen wir durch warum wie diese Hot Spots entstehen, wie man den harmlosen warmen Fleck" von einem echten Kernfehler unterscheidet und welche Konstruktions-, Fertigungs- und Betriebsführungspraktiken sie tatsächlich verhindern - nicht nur auf dem Papier, sondern auch in der Praxis.
Für wen ist das?
Konstrukteure, die an laminierten Kernen arbeiten (Transformatoren, Reaktoren, Generatoren, große Motoren)
Prüf- und Inbetriebnahmeingenieure, die versuchen, Anomalien bei Infrarot- oder Kerntests zu erklären
Vermögensverwalter, die entscheiden, ob ein Hot Spot zu überwachen oder abzuschalten ist
Wartungsteams, die Inspektionen, EL CID/Kernschleifentests oder interne Überholungen planen
Inhaltsübersicht
1. Warum Lamellenverbindungen natürliche Hot-Spot-Magneten sind
Bei einer Blechverbindung ist der magnetische Fluss gezwungen, um die Ecke zu gehen und von einem Stahlstapel zum anderen zu springen. In T-Stößen von Dreiphasen-Transformatoren werden sogar mehrere Schenkelflüsse sich summieren in einer gemeinsamen Region, was die lokale Flussdichte über den Durchschnitt im Kern treibt.
Untersuchungen an Kernen von Verteiltransformatoren haben gezeigt, dass die lokalen Verluste in bestimmten T-Stoß-Bereichen deutlich höher sein können als die durchschnittlichen Kernverluste, insbesondere in der Nähe der Innenkanten von Stoßverbindungen, wo es zu Flussverdichtungen und ungünstigen Flusswinkeln kommt. Diese zusätzlichen Verluste werden direkt in Wärme umgewandelt, so dass Ihre IR-Kamera eine heiße Stelle "sieht", selbst wenn die Last auf dem Typenschild in Ordnung ist.
Heiße Stellen in der Nähe von Gelenken entstehen in der Regel durch eine Kombination aus folgenden Faktoren:
Flux Crowding & lokale Sättigung wo die Flussdichte an Ecken, T-Stoßstellen oder schlecht konstruierten Übergängen ansteigt
Interlaminierte Shorts von Graten, Kratzern, verzogenen Laminaten oder beschädigten Beschichtungen, die Wirbelstromschleifen erzeugen
Zusätzlicher Widerstand oder Luftspalten an Verbindungsstellen aufgrund von Ausrichtungsfehlern oder schlechter Stapelung, was den Fluss dazu zwingt, einen "Umweg" zu machen und sich in engen Bereichen zu konzentrieren
Streuflüsse und zirkulierende Ströme durch Mehrpunkt-Kernerdung, Streufluss oder durch Konstruktionsteile, die in der Nähe der Verbindung Fluss aufnehmen
Probleme mit der Kühlung (verstopfte Kanäle, stagnierende Öl-/Luftsäcke), die eine Region mit mäßig hohen Verlusten zu einem echten thermischen Risiko machen
Oberschwingungen, Übererregung und Gleichstromvorspannung die die Kernbereiche (insbesondere die Verbindungsstellen) näher an die Sättigung heranführen und den Eisenverlust und die Temperatur in die Höhe treiben
2. Die Physik unter dem Hot Spot (ohne in Mathe zu ertrinken)
Bevor wir die Schuld auf die Herstellung oder Wartung schieben, hilft es, sich vor Augen zu führen, was die Physik an einer Verbindung bewirkt. Bei einem perfekten laminierten Kern:
Der Fluss fließt meist entlang der Walzrichtung des kornorientierten Stahls
Die Laminate sind voneinander isoliert, so dass die Wirbelströme klein und begrenzt bleiben.
Die Gelenke sind so angeordnet, dass der Fluss von einer Gliedmaße zur anderen sanft und nicht gewaltsam übergeht.
Die Realität ist unübersichtlicher. Bei einer T-Verbindung oder einer Ecke auf Gehrung:
Flux dreht sich und breitet sich aus. Der Flussvektor dreht sich weg von der einfachen Walzrichtung und kann sogar Komponenten entwickeln, die senkrecht zur Blechebene stehen. Das erhöht den Hystereseverlust und die Wirbelströme in diesem Bereich.
Die normale Strömung kreuzt die Lamellen. An den Stellen, an denen sich die Lamellen überlappen (Stufenfugen, Stoßfugen), versucht eine "normale" Flusskomponente, sich durch den Stapel, nicht nur entlang des Stapels. Das begünstigt Wirbelstromschleifen durch mehrere Bleche statt nur durch ein einziges - ein perfektes Rezept für lokale Erwärmung.
Jeder Fehler vervielfacht die Wirkung. Grate, zusätzliche Lücken oder kurzgeschlossene Bleche verzerren die lokale Reluktanz, wodurch noch mehr Fluss in den bereits belasteten Stahl gedrückt wird. Bei gemessenen Kernen wurde beobachtet, dass der örtliche Verlust in den inneren Bereichen von T-Verbindungen bei gleicher Gesamtflussdichte deutlich höher ist als in den äußeren Bereichen.
Selbst wenn die Verluste auf dem Typenschild in Ordnung zu sein scheinen, sind es die Verbindungsstellen, bei denen die Physik den Spielraum am geringsten macht - deshalb zeigen sich Defekte dort als erste Hot Spots.
Die wichtigsten physikalischen Mechanismen, die Laminierverbindungen zu Hot Spots machen:
Auswirkungen des Flusswinkels: Fluss, der von der Walzrichtung abweicht > höherer Hystereseverlust in CRGO-Stahl
Normale Flusskomponente: Fluss durch die Dicke > Wirbelströme aus mehreren Schichten anstelle von Einzelschichten
Lokale Sättigung: Engstellen an Ecken und T-Verbindungen > B-Spitzen über dem Entwurf > steiler Anstieg des Eisenverlustes
Kurze Hosen zwischen den Schichten: Verlorene Isolierung oder Schutt, der die Laminierung überbrückt > Verhalten des "festen Kerns" in dieser Tasche
Streuflusserfassung: Strukturelle Teile oder Klemmen in der Nähe von Verbindungen nehmen Streufluss auf und erhitzen sich lokal
3. Eine praktische Ursachenkarte (was steckt wirklich hinter den Hot Spots?)
Lassen Sie uns die Physik mit Dingen verbinden, die Sie bei der Herstellung, Prüfung oder im Betrieb tatsächlich sehen.
Nachfolgend finden Sie eine kompakte "Feldkarte" der häufigsten Ursachen für örtlich begrenzte heiße Stellen in der Nähe von Laminierfugen und wie sie sich in der Regel bemerkbar machen.
Kategorie der Hauptursache
Mechanismus an der Lamellenverbindung
Feldhinweise, die Sie sehen
Typische Lösung/Vorbeugung
Flussverdichtung und Fugengestaltung
Schlechtes T-Stoß-/Eckdesign, unzureichende Überlappung oder Stufengeometrie, die lokale B-Spitzen und ungünstige Flusswinkel verursachen
Wiederholbarer Hot Spot an derselben Verbindungsstelle bei mehreren Geräten derselben Bauart; Temperatur skaliert stark mit der Spannung (V/Hz)
Re-Optimierung der Verbindungsgeometrie (Stufenüberlappung, Gehrungswinkel, Überlappungslänge), Reduzierung der Betriebsflussdichte, Verbesserung der FEM-Modellierung von Kernverbindungen
Kurzschlüsse in der Laminierung / beschädigte Beschichtung
Grate, Kratzer, verzogene Platten oder fehlende Beschichtungen erzeugen leitende Pfade zwischen den Schichten; der Bereich verhält sich wie eine dickere, massive Platte
Örtlich begrenzte heiße Stelle, die mit der Zeit wachsen kann; EL CID / Kerntest zeigt örtlich begrenztes hohes Signal; manchmal metallischer Glanz oder Verfärbung im Kern
Strenge Gratkontrolle, Entgraten, kontrolliertes Stanzen; Aufrechterhaltung der Beschichtungsintegrität; Kernrückschleifen und Inspektion; Zurückweisen oder Nacharbeiten beschädigter Stapel
Falsch ausgerichtete oder lückenhafte Verbindungen
Schlechte Stapelung, ungleichmäßige Stufenübergänge, zusätzlicher Luftspalt entlang der Stoßfuge; Fluss wird in enge "Brücken" mit höherem B und normalem Flussanteil gezwungen
Heißes Band entlang einer Nahtstelle statt eines einzelnen Punktes; keine größere Veränderung des globalen Kernverlustes, aber anormale lokale Temperatur
Bessere Stapelbefestigungen und Automatisierung, gleichmäßiges Schraubendrehmoment, magnetische Spaltfüller, verbesserte Maßtoleranzen bei Laminaten
Mehrpunkt-Kernerdung
Zirkulierende Ströme im Kern aufgrund von mehr als einem Erdungspunkt; Ströme konzentrieren sich in der Nähe von Verbindungen und strukturellen Kontakten
Erhöhter Kernerdungsstrom (>100 mA), thermische DGA-Gase, heiße Schlieren in der Nähe von Kernklemmen oder Leitungsausgängen
Durchsetzung einer strikten Ein-Punkt-Kernerdung, Überprüfung und Beseitigung unbeabsichtigter Erdungen, Berücksichtigung eines vorübergehenden Vorwiderstands bei der Planung von Ausfällen
Streufluss in Bauteilen
Streufluss an Verbindungsstellen und Enden, der Wirbelströme in Klemmen, Ankerplatten, Tankwänden usw. erzeugt.
Heißer Fleck nicht genau auf dem Kern, sondern auf der Klemme/dem Tank in der Nähe der Verbindung; neigt dazu, sich bei höherer Last/Strom zu verschlimmern
Hinzufügen von magnetischen Shunts, Kupferabschirmungen oder Flussumlenkungen; Verlegung oder Umgestaltung von Metallteilen in der Nähe von Bereichen mit hohem Fluss
Probleme mit Kühlung und Öl-/Luftstrom
Verstopfte Kanäle, stagnierende Öltaschen in der Nähe des oberen Jochs oder der Gliedmaßen; eine etwas verlustreichere Gelenkregion überhitzt, weil sie die Wärme nicht ableiten kann
Temperaturanstieg viel höher als erwartet für einen bescheidenen Anstieg der Verluste; IR zeigt breitere wärmere Zonen
Reinigen und Überprüfen der Kühlkanäle, Aufrechterhaltung der Ölqualität und des Ölstands, Sicherstellen, dass die Zwangskühlungsanlage wie vorgesehen funktioniert
Oberschwingungen, Übererregung, DC-Vorspannung
Nicht-sinusförmiger Fluss und erhöhte V/Hz bringen die Verbindungen näher an die Sättigung; der Eisenverlust steigt zuerst in den Hoch-B-Regionen an
Hot Spots treten bei abnormalen Netzbedingungen, Oberwelleneinspeisung oder Überflussereignissen auf; Trend korreliert mit V/Hz und THD
Durchsetzung von V/Hz-Grenzwerten, Installation eines Übererregungsschutzes, Reduzierung der Oberwelleneinspeisung (Filter, STATCOM-Abstimmung)
Fremdkörper und Verunreinigungen
Lose Metallteilchen oder Werkzeuge, die Lamellen oder Lamellen mit der geerdeten Struktur überbrücken, oft in der Nähe von Verbindungen oder Kanälen eingeklemmt
Sehr lokalisierte intensive Flecken, manchmal mit Unterbrechungen; können sich leicht bewegen oder nach dem Transport oder der Überholung auftreten
Strenge Sauberkeit, Werkzeug- und Materialkontrolle, interne Inspektion bei größeren Stillständen, Ölfilterung und -spülung, wo erforderlich
Wie man diese Karte im wirklichen Leben verwendet:
Beginnen Sie mit wobei die Stelle ist: genau an der T-Stoß-Innenkante, an der Klammer, am Tank, entlang einer Naht?
Blick auf wie sie skaliert: mit Spannung (Fluss), Strom (Last), oder beides?
Kombinieren Sie das mit Testdaten (Kernverlust, EL CID / Schleifenprüfung, DGA, Erdungsstrom), um die Situation von "etwas ist warm" auf "es handelt sich höchstwahrscheinlich um einen falsch ausgerichteten Stufenübergang / Mehrpunkt-Erdung / Laminierungskurzschluss" einzugrenzen.
4. Designbezogene Ursachen (und wie "gut" aussieht)
Einige Hotspots sind keine Fehler, sondern in die Designränder eingebettet. Wenn Sie Kerne entwerfen oder spezifizieren, spielen Sie jeden Tag mit diesen Hebeln - manchmal ohne die thermischen Konsequenzen erst später zu erkennen.
Gut dokumentierte Studien über Drehstromtransformatorkerne zeigen, dass T-Stoßbereiche die komplexesten, verlustbeeinflussenden Teile des Kerns sind: Der Fluss dreht sich stark, mehrere Flussschenkel überlagern sich, und sowohl in der Ebene liegende als auch normale Flusskomponenten werden groß. Optimierte Verbindungsdesigns (z. B. verbesserte Step-Lap- oder gemischte 60°/45°-Verbindungen) reduzieren die lokalen Verluste im Vergleich zu älteren 45°/90°-Anordnungen messbar.
In ähnlicher Weise reduziert hochwertiges CRGO mit geeigneter Beschichtung und Spannungsfreiglühen sowohl den globalen als auch den lokalen Kernverlust für ein bestimmtes B drastisch, was Ihnen mehr Spielraum gibt, bevor die Verbindungen im Betrieb heiß werden.
Konstruktionsentscheidungen, die Hot Spots an Verbindungsstellen stark beeinflussen:
Geometrie der Fugen:
Stufenfuge vs. Stoßfuge vs. Gehrungsecke
Länge und Reihenfolge der Schritte; Überlappungsmuster in T-Verbindungen
Flussdichte / V/Hz:
Ein "aggressiver" Lauf nahe am Knie der B-H-Kurve lässt wenig Spielraum an den Gelenken
Lage der Spannvorrichtungen, Ankerplatten, Nähe des Tanks zu den Kernenden
Vorhandensein (oder Nichtvorhandensein) von magnetischen Shunts/Flussabschirmungen in der Nähe von Verbindungen
Kühlung im Bereich der Fugen:
Leitungsführung in der Nähe von Jochen und Gliederverbindungen; Öl-/Luftwege, die am heißesten Stahl vorbeiführen
5. Fertigung und Montage: wo der "Papierentwurf" auf die Realität trifft
Selbst ein wunderschön modellierter Kern kann sich thermisch falsch verhalten, wenn bei der Herstellung und Montage die Laminatverbindungen nicht mit Respekt behandelt werden.
Stanz- und Stapelvorgänge können Grate, verzogene Bleche oder falsch ausgerichtete Step-Laps hinterlassen. Sowohl in der Industrie als auch in der Fachliteratur wird darauf hingewiesen, dass Kratzer, große Grate oder verzogene Lamellen im Kernstapel die Lamellen lokal kurzschließen und eine lokale Überhitzung verursachen können, selbst wenn der Gesamtkernverlust innerhalb der Spezifikationen bleibt.
Bei großen Maschinen (Generatoren, große Motoren) können durch Vibrationen oder lockere Kerne verursachte Laminierungsschäden auch die Isolierung zwischen den Lamellen abnutzen; eine abgenutzte Isolierung führt zu Kurzschlüssen, heißen Stellen im Kern und in extremen Fällen zu geschmolzenen Hohlräumen im Kern, wenn sie nicht kontrolliert wird.
Fertigungs-/Montageprobleme, die sich später oft als Problemstellen erweisen:
Schlechte Gratkontrolle und Entgratung: Raue Kanten erhöhen das Risiko von Kurzschlüssen zwischen den Lagen und lokalen Flussverzerrungen
Inkonsistenter Stapeldruck: Lose Stapel vibrieren; zu fest angezogene Stapel drücken Beschichtungen heraus oder verziehen Platten
Falsch ausgerichtete Trittstufen / T-Gelenke: Manuelles Stapeln ohne geeignete Vorrichtungen oder Automatisierung führt zu unregelmäßigen Überlappungen und Luftspalten
Beschädigte Beschichtung an Fugen: Beschädigungen bei der Handhabung, Kratzen oder Schleifen ohne Neubeschichtung erzeugen leitfähige Brücken
Fremde metallische Ablagerungen: Schweißschlacke, Drahtreste, Werkzeuge, Muttern/Schrauben, die in der Nähe von Verbindungen oder Kühlkanälen eingeklemmt sind
Uneinheitliche Drehmomente der Klemmschrauben: Ungleichmäßige Kompression schafft lokale Lücken und Wege für Streufluss und Vibrationen
6. Betriebsbedingungen, die Schwachstellen in den Verbindungen "aufdecken
Sie können einen perfekt gebauten Kern erben und immer noch örtlich begrenzte Hot Spots bekommen, wenn die Betriebsumgebung sie aus ihrer Komfortzone drängt.
Übererregung (hohe V/Hz), starke Oberschwingungen oder Gleichstromvorspannung treiben die Flussdichte in die Höhe, und die ersten Stellen, an denen dies auffällt, sind die Verbindungsstellen und Ecken, wo B bereits höher ist. In den technischen Leitlinien für Transformatorenkerne werden Überlast, erhöhter Eisenverlust durch nicht vorgesehene Betriebspunkte und Oberschwingungen als wichtige Faktoren für die Überhitzung von Kernen genannt.
Streufluss ist ein weiterer Übeltäter: Streufluss, der aus dem Hauptkern entweicht - vor allem in der Nähe von Wicklungsenden und Verbindungsstellen - kann Wirbelströme in Klemmen, Tankwänden und anderen Metallteilen induzieren, wodurch lokale heiße Stellen entstehen, die sich in der Nähe von Verbindungsstellen zeigen, auch wenn die Bleche selbst in Ordnung sind.
Schließlich ist die Mehrpunkt-Kernerdung ein klassisches "unsichtbares" Problem: Zwei oder mehr Kernerdungen bilden eine Schleife, in der der Strom im Stahlkern und in der Struktur zirkuliert. Dieser zirkulierende Strom erzeugt lokale Überhitzungen, die über Infrarot, Erdungsstrommessungen und DGA-Gassignaturen nachgewiesen werden können.
Betriebsszenarien, die häufig Hot Spots in den Gelenken auslösen oder verschlimmern:
Längerer Betrieb bei Erhöhte V/Hz (Unterfrequenz, Überspannung, Generatoraufspanntransformatoren bei Netzereignissen)
Hoch harmonische Belastung aus Konvertern, Lichtbogenöfen oder schlecht gefilterten Antrieben
Unausgewogene oder asymmetrische Belastung die die Flussverteilung verzerrt und den Streufluss in der Nähe von Verbindungsstellen erhöht
Multi-Punkt-Erdungsfehler in Transformatorenkernen oder Statorenkernen
Verschlechterung des Kühlsystems: Verstopfte Luft-/Ölkanäle, ausgefallene Lüfter/Pumpen, eingedicktes Öl bei niedrigen Temperaturen
Wiederholte Durchgangsfehler oder Einschaltvorgänge die den Kern und die Gelenke auf Dauer mechanisch belasten
7. Wie man lokalisierte heiße Stellen in der Nähe von Lamellenverbindungen diagnostiziert
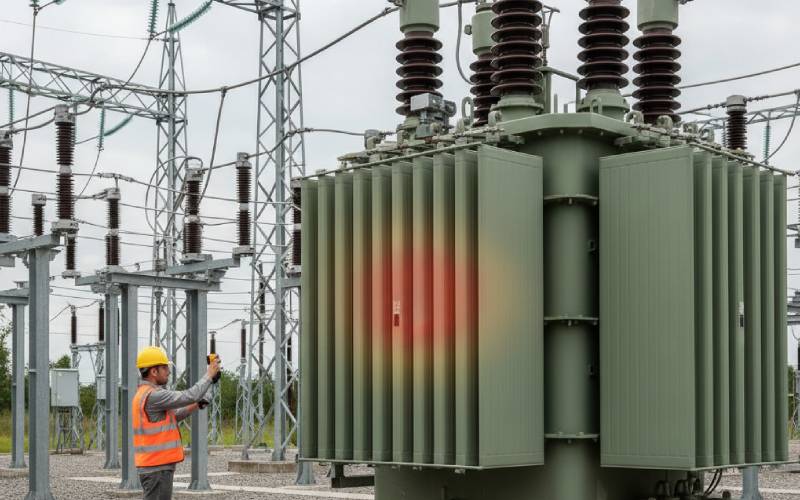
Wenn Sie mit einer IR-Kamera oder einem Wärmesensor eine heiße Stelle entdeckt haben, stellt sich die eigentliche Frage: Handelt es sich um eine annehmbare warme Region, eine Frühwarnung oder um eine echte Kernstörung im Entstehen?
Die besten Antworten kombinieren thermische Beobachtungen mit elektrischen und chemischen Tests. In der modernen Forschung und Praxis werden lokale Verlustmessungen, fortschrittliche Thermografie und Kernfehlererkennungstechniken (wie EL CID für Generatoren oder Kernschleifentests für Transformatoren) eingesetzt, um Interlaminationsprobleme frühzeitig zu erkennen.
Ein praktischer, mehrschichtiger diagnostischer Ansatz:
1. Kartieren Sie das Temperaturmuster
Ist der Hot Spot:
A klein, intensiv Punkt? (denken Sie an Trümmer, kurze Laminierung, Mehrpunkt-Erde)
A Band entlang einer Verbindung? (wahrscheinlich Konstruktion/Baugruppengeometrie oder Luftspalt)
Bei einem Klammer oder Tank in der Nähe der Verbindungsstelle? (Streufluss in Bauteilen)
2. Korrelieren Sie mit den Betriebsbedingungen
Verfolgt die Temperatur Spannung (V/Hz) mehr als der Laststrom? → Kernproblem
Verfolgt es Strom/Last mehr? → Streufluss in Strukturen oder kombinierte Effekte
3. Elektrische Tests durchführen
Leerlaufverlust und Magnetisierungsstrom gegenüber Werkswerten
Kern-Erdungsstrom und Isolationswiderstand (Suche nach Mehrpunkterdungen)
Kernfehlertests (EL CID, Low-Flux-Schleifentests) an großen Generatoren und großen Transformatoren zur Lokalisierung von Interlaminationsfehlern
4. Verwendung von Chemie und Gasanalyse (für ölgefüllte Geräte)
DGA: Suche nach Mustern, die mit thermischen Fehlern bei moderaten Temperaturen übereinstimmen (heißes Metall / heißes Öl, typischerweise <700°C)
"Ausfall planen und prüfen" (anormal, aber stabil, etwas Spielraum bleibt)
"Dringende Abschaltung und interne Inspektion" (steigender Trend, abnormale Tests oder Anzeichen eines Kernfehlers)
8. Vorbeugung: Design, Fabrik und Gewohnheiten vor Ort, die tatsächlich funktionieren
Die meisten lokalen Hot Spots an Laminierverbindungen lassen sich mit einer Mischung aus guter Designdisziplin, seriöser Qualitätssicherung in der Fertigung und realistischen Betriebskontrollen vermeiden.
Denken Sie an Prävention in drei Schichten: (1) Richtiges Design, (2) saubere Konstruktion, (3) freundlicher Betrieb.
Richtig gestalten
Wählen Sie optimierte Fugengeometrien (Stufenüberlappung, verbesserte T-Verbindungen), die mit 2D/3D-EM- und Verlustsimulationen validiert wurden, insbesondere in Bereichen, in denen mehrere Flusspfade zusammentreffen
Kerne laufen lassen konservativ auf der B-H-Kurveund an den Verbindungsstellen Spielraum lassen, anstatt jedes Watt aus dem Eisenverlust herauszuquetschen
Geben Sie an. hochwertiges CRGOgeeignete Beschichtungen und eine auf die Frequenz- und Verlustziele abgestimmte Schichtdicke
Ort Klammern, Ankerplatten und Tankwände Berücksichtigung von Streufluss- und Wirbelstromverlusten; ggf. Hinzufügen von Nebenschlüssen oder Abschirmungen
Robustes Design Kühlwege an Oberjochen, Schenkelverbindungen und Kernenden
Sauber bauen
durchsetzen. Grenzwerte für Grate und Entgratungsnormen beim Stanzen und Schneiden von Laminaten
Verwenden Sie automatisierte oder gut geführte Stapelung für Fugen und Treppenstufen, um Überlappung und Ausrichtung zu gewährleisten
Schützen Sie Beschichtungen bei der Handhabungbeschädigte Platten reparieren oder aussortieren, insbesondere in der Nähe von Verbindungsstellen
Streng anwenden FremdkörperkontrolleWerkzeug/Rechnungslegungssysteme, Reinigung und Inspektion vor dem Schließen des Tanks
Kontrolle Klemmschraubendrehmomente und Kompressionssequenzen, um ungleichmäßige Lücken und Bewegungen zu vermeiden
Bedienen Sie es freundlich
durchsetzen. V/Hz und Oberschwingungsgrenzen mit angemessenem Schutz und Systemstudien
Überwachen Sie Adererdungsstrom und Isolationswiderstand zur frühzeitigen Erkennung von Mehrpunkterdungen
Trend Leerlaufverluste, Magnetisierungsstrom und IR-Thermografie regelmäßig, nicht nur ab und zu
Behalten Sie gesunde KühlsystemeSaubere Lüftungskanäle, funktionierende Ventilatoren/Pumpen, guter Ölzustand, insbesondere vor der Hauptbelastungszeit
Plan Kerninspektionen / EL CID bei Großreparaturen für große Maschinen und kritische Transformatoren
9. Zusammenführen
Lokalisierte heiße Stellen in der Nähe von Laminierfugen sind kein zufälliges Pech. Sie sind fast immer der sichtbare Hinweis auf ein oder mehrere zugrunde liegende Probleme:
lokales Flussverhalten an Verbindungen,
die Art und Weise, wie wir Stahl schneiden, stapeln, klemmen und isolieren, und
wie das System diesen Kern im Echtbetrieb vorantreibt.
Kombiniert man thermische Muster mit Designkenntnissen und einigen gezielten Tests, wird aus "diesem seltsamen warmen Fleck auf der oberen Passe" eine klare Geschichte: falsch ausgerichtete Stufenüberlappung, ein Kurzschluss im Blech, eine Mehrpunkterdung oder Streufluss in einer Klemme. Und wenn man diese Geschichte kennt, wird der Weg zur Schadensbegrenzung - Neukonzeption, Umschichtung, Erdung, Kühlung - viel klarer.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 Deutsch
 Englisch
 Spanisch
 Französisch
 Italienisch