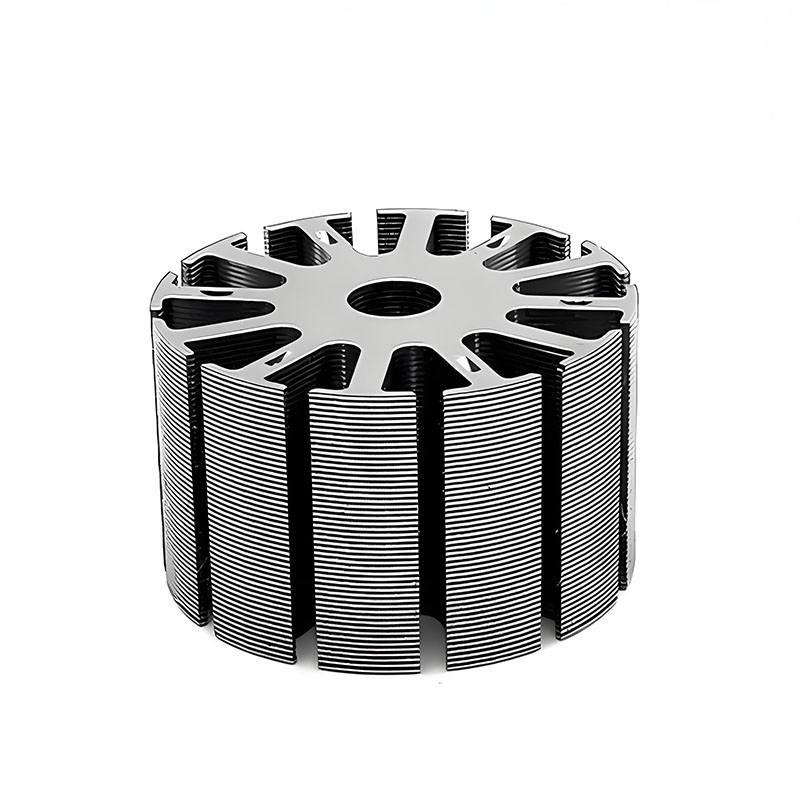
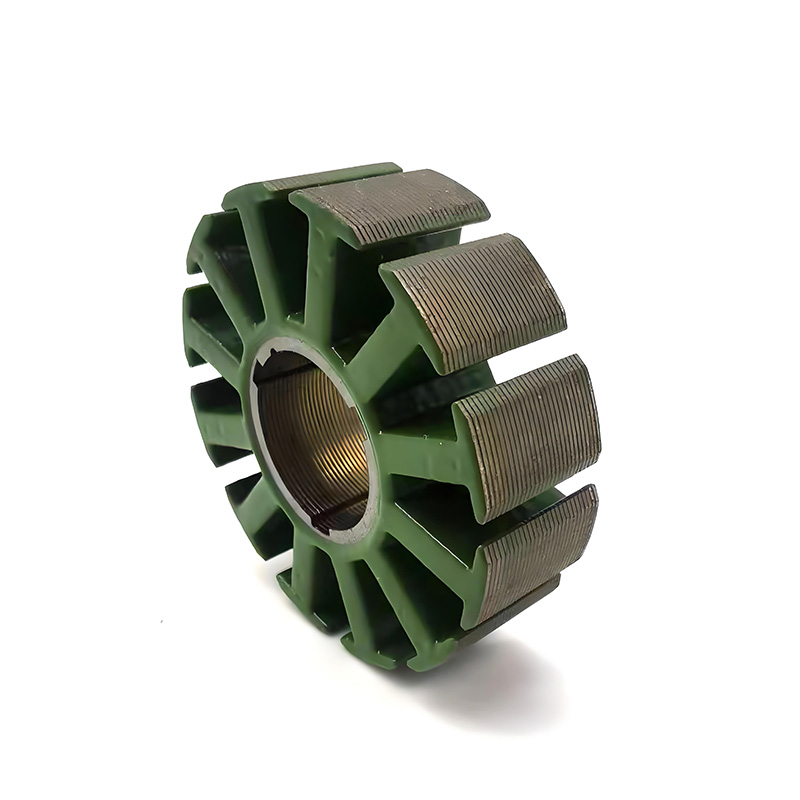
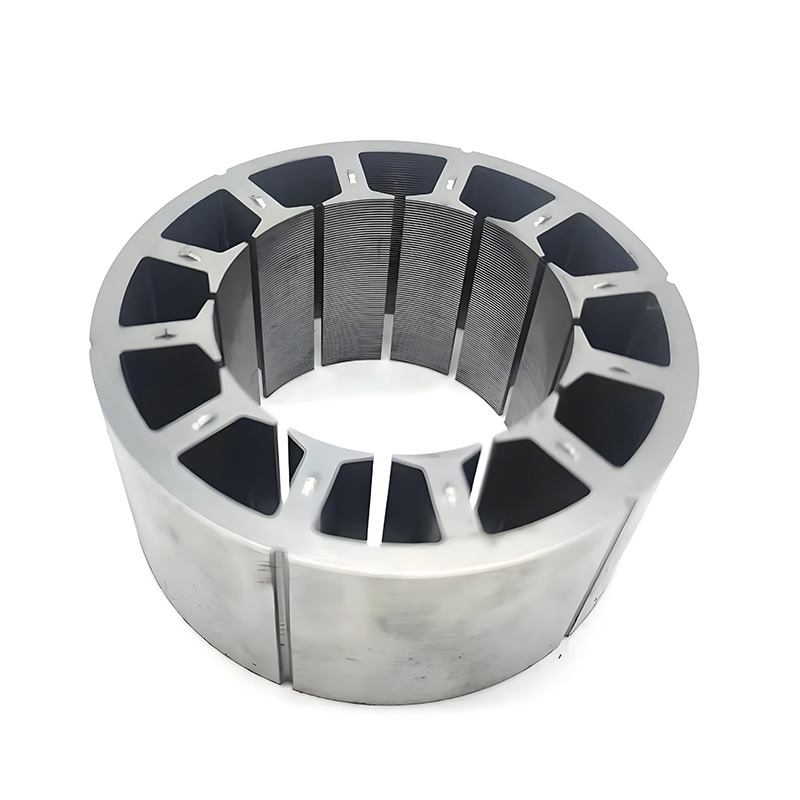
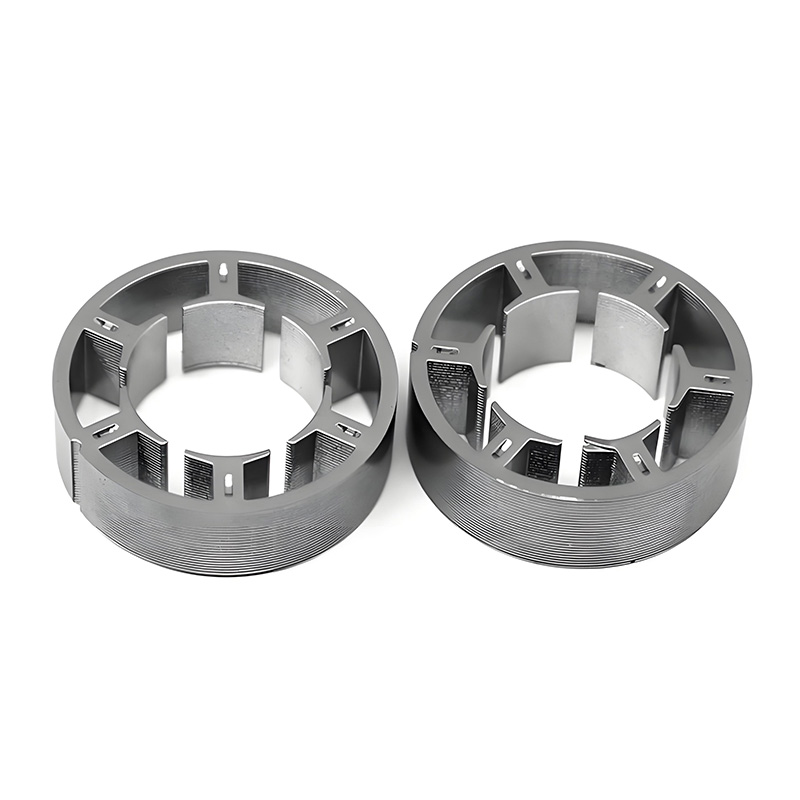
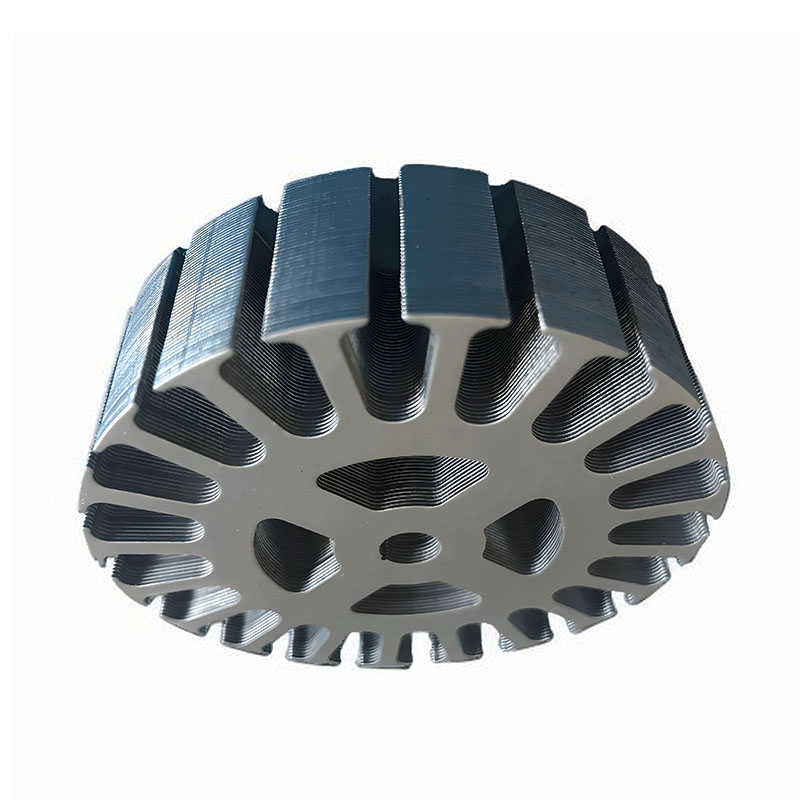
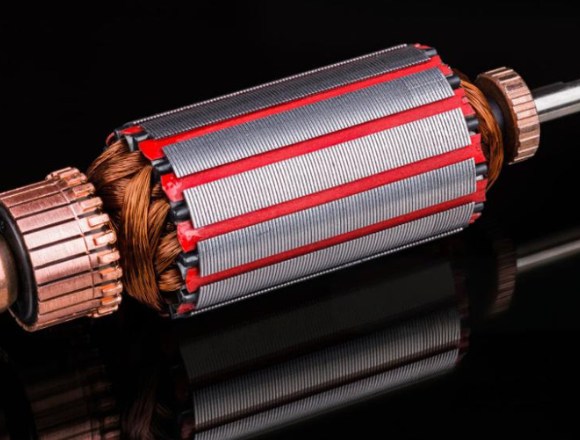
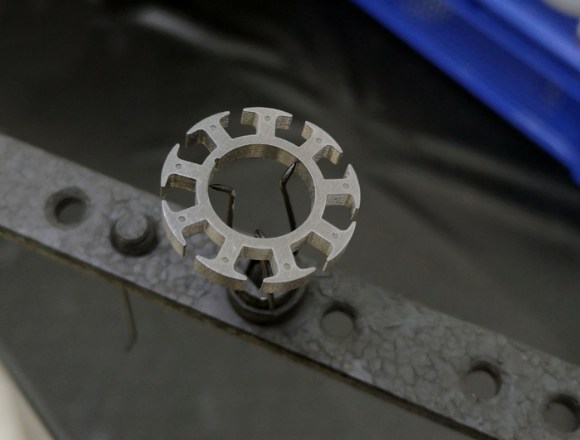
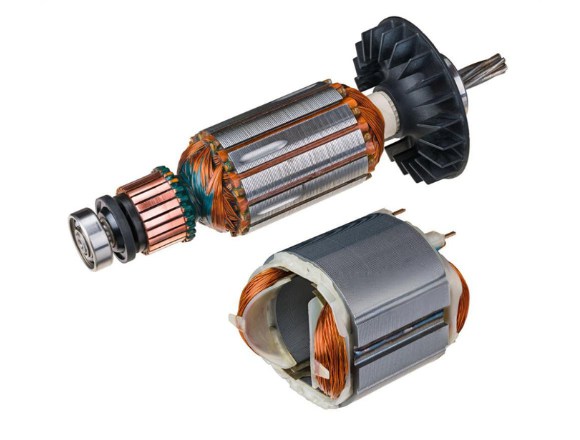
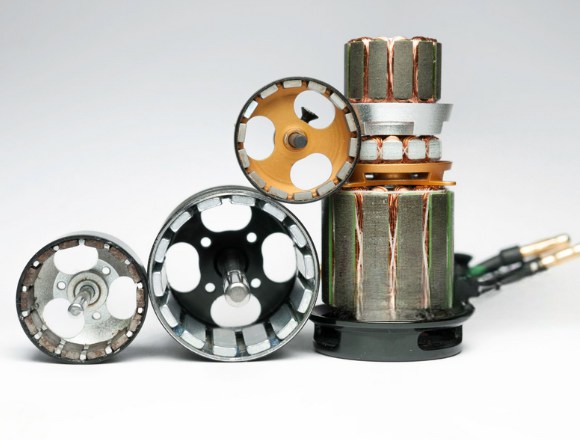
Sobald die einzelnen Bleche präzise gestanzt sind, ist ihre Montage zu vollständigen Stator- und Rotorkernen ein wesentlicher Schritt, der die Effizienz und die mechanische Integrität des fertigen Motors maßgeblich beeinflusst. Sino setzt eine breite Vielfalt innovativer Montageverfahren ein, die jeweils nach den Anforderungen der Anwendung, den gewünschten Effizienzeigenschaften und der Produktionsmenge ausgewählt werden.
Verklinkung/Keilung (selbstsichernde Laschen)
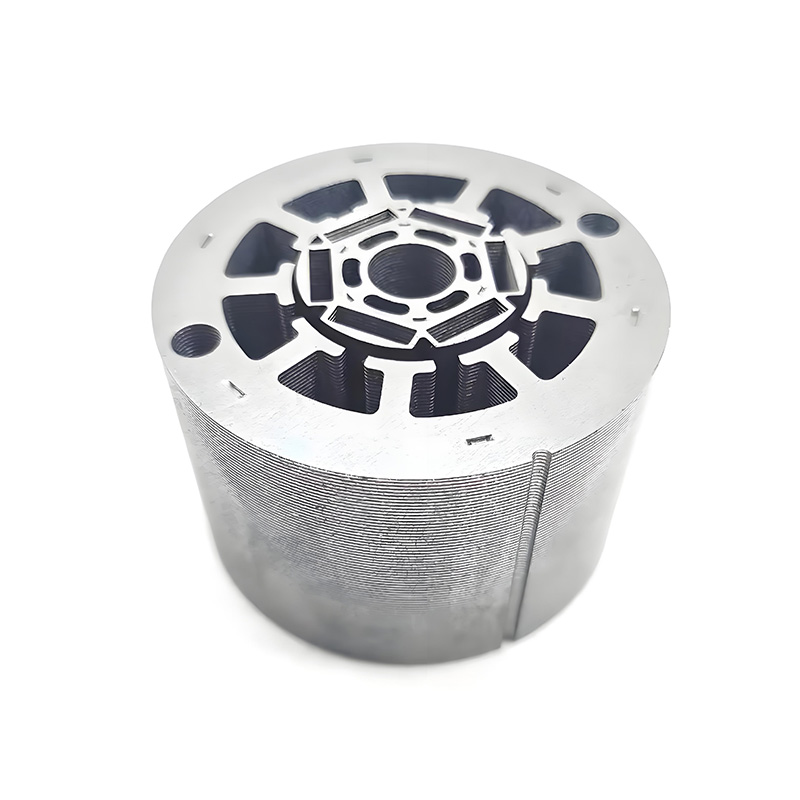
Die Verklinkung, auch Keilung oder selbstsichernde Laschen genannt, ist ein in unseren Werken weit verbreitetes Verfahren, insbesondere für kleine bis mittlere DC-Motoren. Bei diesem Verfahren werden Laschen oder Keile direkt in die Bleche gestanzt, die anschließend gebogen oder gepresst werden, um das Paket mechanisch miteinander zu verriegeln.
- Vorteile : Es sind keine zusätzlichen Materialien oder Nachbearbeitungsschritte erforderlich, was kosteneffizient ist. Das Verfahren bietet ein hohes Automatisierungspotenzial, mit üblichen Zykluszeiten von weniger als 2 Sekunden pro Paket in automatisierten Linien. Vor allem hat es nur minimale Auswirkungen auf die magnetischen Eigenschaften, da keine Wärme eingebracht wird.
- Einschränkungen : Der Laschenbereich kann lokale Luftspalte bilden, wodurch die Kernverluste etwas steigen. Die mechanische Festigkeit ist mäßig, was ihn für extrem vibrationsintensive oder großdurchmessrige Rotoren weniger geeignet macht. Die Werkzeugkomplexität ist gering, erfordert aber Präzisionsstanzwerkzeuge.
Schweißen (Laser, TIG, MIG, Widerstandspunktschweißen)
Beim Schweißen werden Blechpakete verschmolzen, meist am Umfang oder an bestimmten Punkten. Das Laserschweißen (z. B. mit Anlagen von Trumpf, IPG Photonics) ist wegen seiner Präzision und der minimalen wärmebeeinflussten Zonen deutlich beliebter und eignet sich für Hochleistungsanwendungen. Auch das Widerstandspunktschweißen ist üblich, insbesondere in der Serienfertigung von DC-Motoren.
- Vorteile : Verleiht hohe mechanische Integrität und ist damit hervorragend für schnelllaufende Rotoren geeignet. Der Prozess lässt sich vollständig automatisieren, mit Zykluszeiten von weniger als 1 Sekunde pro Schweißnaht, wobei die Gesamtpaketzeit von der Anzahl der Schweißnähte abhängt.
- Einschränkungen : Lokale Erwärmung beim Schweißen kann die Kernverluste erhöhen (bis zu 10-15 % im Schweißbereich, laut IEEE-Studien von 2022). Es besteht außerdem die Gefahr einer Blechverformung, und in manchen Fällen kann ein Glühen nach dem Schweißen erforderlich sein, um die magnetischen Eigenschaften wiederherzustellen. Die Werkzeuge sind komplex und teuer.
Nieten
Beim Nieten werden Metallstifte oder -rohre durch vorgestanzte Öffnungen im Blechpaket eingeführt und anschließend verformt, um das Paket zusammenzuhalten. Dieses Verfahren wird häufig für größere DC-Maschinen und Traktionsmotoren eingesetzt.
- Vorteile : Bietet hohe mechanische Festigkeit und erfordert keinen Wärmeeintrag, was ihn ideal für dicke oder großdurchmessrige Pakete macht.
- Einschränkungen : Nietlöcher verkleinern den wirksamen magnetischen Querschnitt, was die Kernverluste regional erhöht. Das Verfahren ist in der Regel manuell oder teilautomatisiert, was den Durchsatz mit Zykluszeiten von 5–10 Sekunden pro Paket begrenzt. Die Werkzeuge sind relativ einfach, doch eine genaue Ausrichtung ist für die magnetische Effizienz entscheidend.
Klebeverbindung (Epoxid, Phenolharz, Polyimid)
Beim Kleben wird eine dünne Schicht eines hochtemperaturbeständigen Klebstoffs zwischen den Blechen aufgetragen, gefolgt von einer Aushärtung unter Druck. Dieses Verfahren gewinnt in hocheffizienten und geräuscharmen Anwendungen an Bedeutung, etwa in der E-Mobilität und der Luft- und Raumfahrt.
- Vorteile : Keine mechanische Verformung und kein Wärmeeintrag, wodurch die magnetischen Eigenschaften erhalten bleiben. Es bietet eine hervorragende Resonanzdämpfung und ermöglicht den Einsatz extrem dünner Bleche (< 0,2 mm).
- Einschränkungen : Ausgasungen des Klebstoffs können Lufteinschlüsse verursachen, und die Aushärtezeit (von Minuten bis Stunden) kann den Durchsatz begrenzen. Auch die Kosten für Spezialklebstoffe können erheblich sein. Eine Automatisierung ist möglich, erfordert aber eine präzise Klebstoffdosierung und Paketausrichtung.
Schrumpfsitz
Beim Schrumpfsitz wird ein spezieller Außenring oder ein Gehäuse erwärmt, das Blechpaket eingesetzt und anschließend abkühlen gelassen, wobei es sich zusammenzieht und das Paket sichert. Dieses Verfahren wird bei hochspezialisierten schnelllaufenden Rotoren eingesetzt (z. B. Turbomaschinen, einige DC-Motoren für die Luft- und Raumfahrt).
- Vorteile : Bietet gleichmäßigen Druck und vermeidet Öffnungen oder Schweißnähte, wodurch der magnetische Pfad geschützt wird.
- Einschränkungen : Hohe Komplexität bei Werkzeug und Prozesskontrolle. Wegen langer Zykluszeiten und der Notwendigkeit thermischer Wechsel ist es für die Großserienfertigung in der Regel nicht ideal; üblich sind 5–15 Minuten pro Bauteil.
Klammerung (Randklemmung)
Bei der Klammerung werden Metallbänder oder -seile um den Umfang des Pakets gebogen und verdrillt, um die Bleche zusammenzuhalten. Das ist ein einfacherer und kostengünstigerer Ansatz.
- Vorteile : Einfache, kostengünstige Werkzeuge, und es werden weder Wärme noch Klebstoffe eingesetzt.
- Einschränkungen : Bietet eine schlechte Vibrationsbeständigkeit, und die Klammern können sich allmählich lösen, was es für Hochgeschwindigkeits- oder Hochpräzisionsanwendungen ungeeignet macht. Es ist in der Regel manuell oder teilautomatisiert, mit Zykluszeiten von 3–5 Sekunden pro Paket.
 Deutsch
 Englisch
 Spanisch
 Französisch
 Italienisch