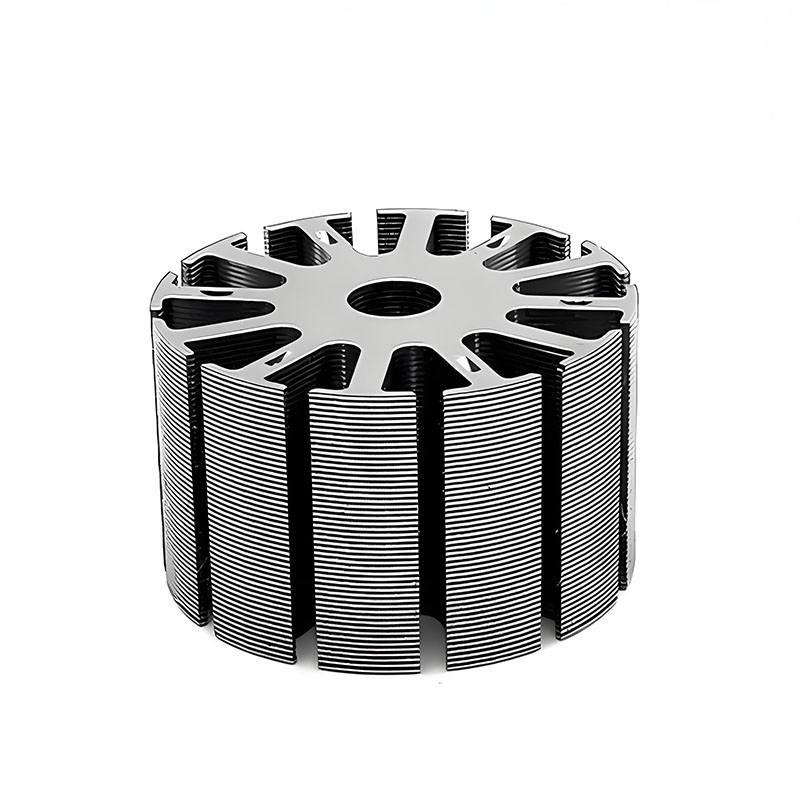
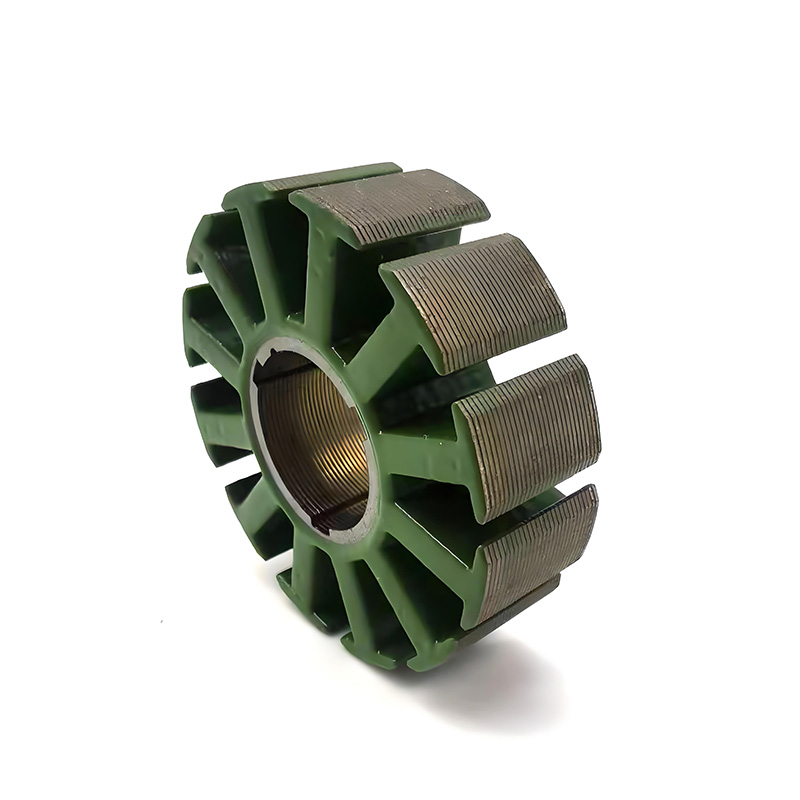
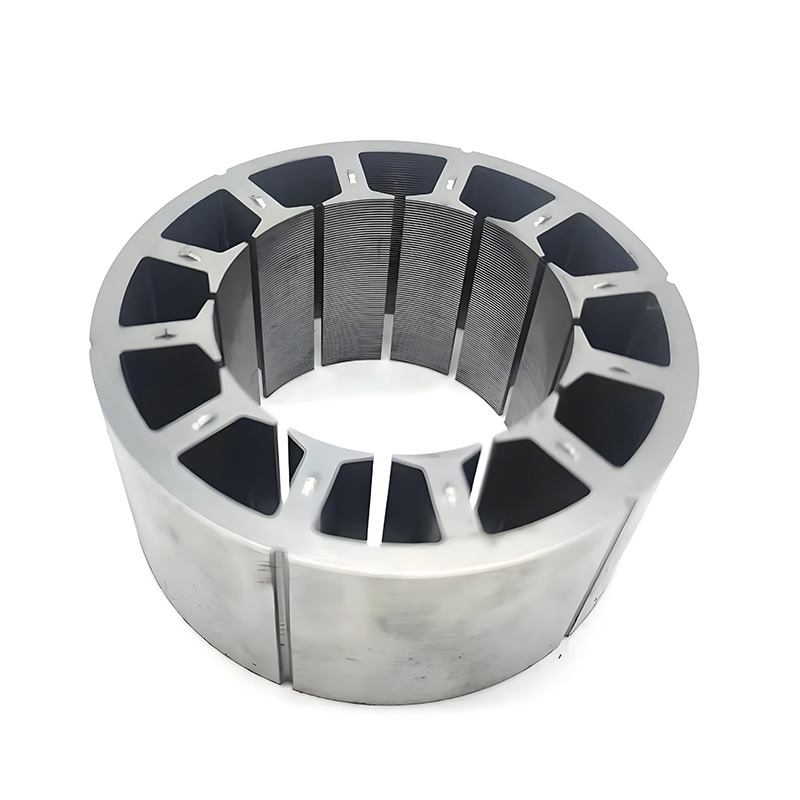
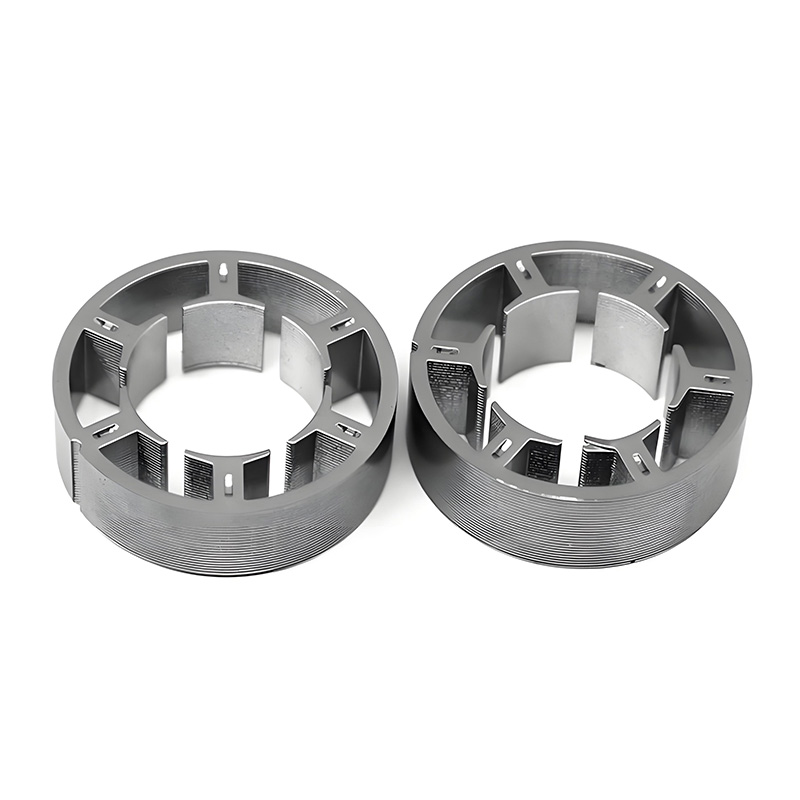
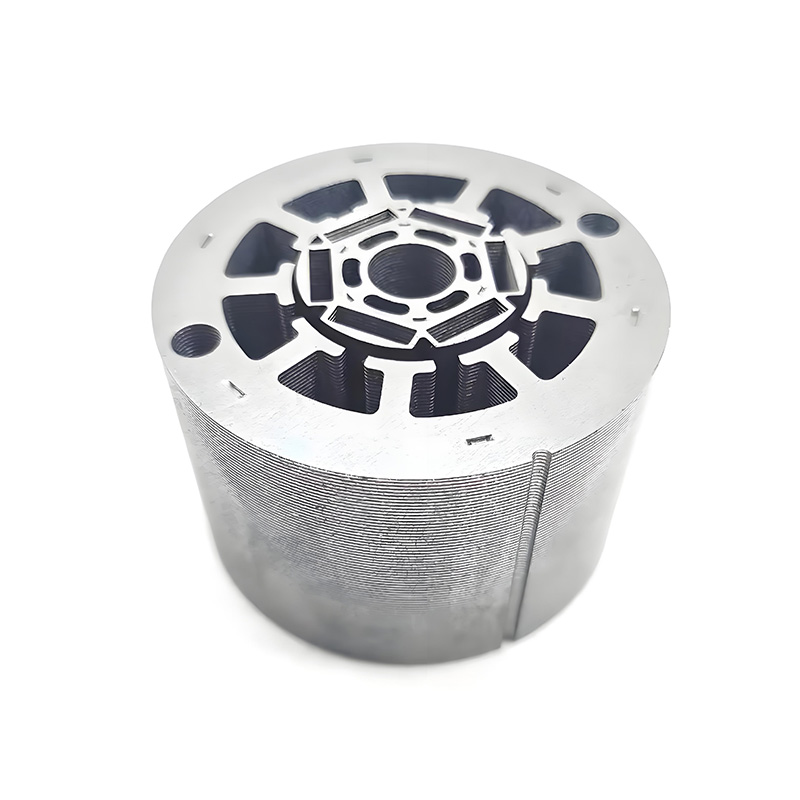
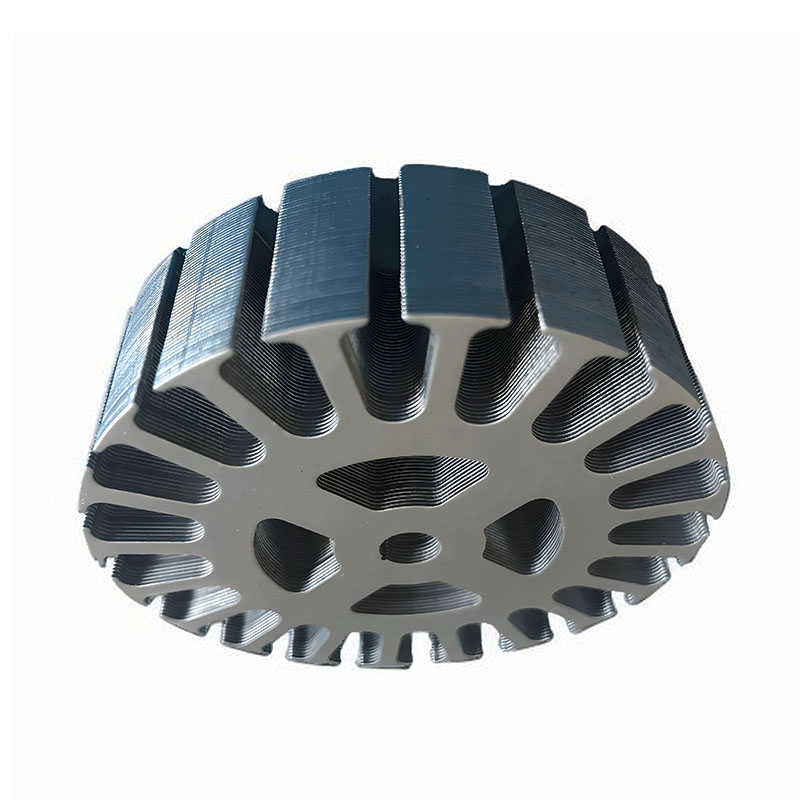
Une fois les tôles individuelles découpées avec précision, leur assemblage en noyaux complets de stator et de rotor est une étape essentielle qui influence fortement l'efficacité et l'intégrité mécanique du moteur final. Sino emploie une grande variété de méthodes de montage innovantes, choisies en fonction des besoins spécifiques de l'application, des qualités d'efficacité recherchées et du volume de production.
Imbrication/clavetage (languettes autobloquantes)
L'imbrication, également appelée clavetage ou languettes autobloquantes, est une technique largement adoptée dans nos ateliers, en particulier pour les petits et moyens moteurs DC. Cette technique consiste à découper des languettes ou des clavettes directement dans les tôles, qui sont ensuite pliées ou pressées pour verrouiller mécaniquement l'empilage.
- Avantages : Aucun matériau supplémentaire ni post-traitement n'est nécessaire, ce qui est rentable. Il offre un fort potentiel d'automatisation, avec des temps de cycle habituels inférieurs à 2 secondes par empilage sur les lignes automatisées. Surtout, il n'a qu'un effet minime sur les propriétés magnétiques, car aucune chaleur n'est introduite.
- Limites : La zone des languettes peut créer des vides d'air localisés, augmentant légèrement les pertes dans le noyau. La résistance mécanique est modérée, ce qui la rend moins adaptée aux rotors à très fortes vibrations ou de grand diamètre. La complexité de l'outillage est modérée, mais elle exige des matrices de découpe de précision.
Soudage (laser, TIG, MIG, par points par résistance)
Le soudage est utilisé pour assembler les empilages de tôles, généralement sur le pourtour ou en des points précis. Le soudage laser (par exemple avec des équipements Trumpf, IPG Photonics) est nettement privilégié pour sa précision et ses zones affectées thermiquement minimales, ce qui le rend adapté aux applications hautes performances. Le soudage par points par résistance est également courant, en particulier dans la production de moteurs DC en série.
- Avantages : Confère une grande intégrité mécanique, ce qui le rend excellent pour les rotors à grande vitesse. Le procédé peut être entièrement automatisé, avec des temps de cycle inférieurs à 1 seconde par soudure, le temps total de l'empilage dépendant toutefois du nombre de soudures.
- Limites : Un échauffement local lors du soudage peut augmenter les pertes dans le noyau (jusqu'à 10-15 % dans la zone soudée, selon des études IEEE de 2022). Il existe également un risque de déformation des tôles et, dans certains cas, un recuit après soudage peut être nécessaire pour restaurer les propriétés magnétiques. L'outillage est complexe et coûteux.
Rivetage
Le rivetage consiste à insérer des broches ou des tubes métalliques dans des ouvertures pré-percées de l'empilage de tôles, qui sont ensuite déformés pour maintenir l'empilage. Cette technique est fréquemment utilisée pour les machines DC plus grandes et les moteurs de traction.
- Avantages : Offre une grande résistance mécanique et n'implique aucun apport de chaleur, ce qui le rend idéal pour les empilages épais ou de grand diamètre.
- Limites : Les trous de rivet réduisent la section magnétique effective, ce qui entraîne une augmentation locale des pertes dans le noyau. Le procédé est généralement manuel ou semi-automatisé, ce qui limite le débit avec des temps de cycle de 5–10 secondes par empilage. L'outillage est relativement simple, mais un alignement précis est crucial pour l'efficacité magnétique.
Assemblage par collage (époxy, phénolique, polyimide)
Le collage consiste à appliquer une fine couche d'adhésif résistant aux hautes températures entre les tôles, puis à durcir sous pression. Cette méthode gagne du terrain dans les applications à haut rendement et sensibles au bruit, comme l'électromobilité et l'aérospatiale.
- Avantages : Aucune déformation mécanique ni apport de chaleur, ce qui préserve les propriétés magnétiques. Il offre un excellent amortissement des résonances et permet d'utiliser des tôles extrêmement fines (< 0,2 mm).
- Limites : Le dégazage de l'adhésif peut créer des vides, et le temps de durcissement (de quelques minutes à plusieurs heures) peut limiter le débit. Le coût des adhésifs spécialisés peut également être important. L'automatisation est possible, mais elle exige un dosage précis de la colle et un alignement rigoureux de l'empilage.
Frettage par retrait
Le frettage par retrait est une méthode spécialisée dans laquelle la bague extérieure ou le carter est chauffé, l'empilage de tôles est inséré, puis laissé à refroidir et à se rétracter, ce qui solidarise l'empilage. Il est utilisé pour des rotors à grande vitesse très spécialisés (par ex. turbomachines, certains moteurs DC aérospatiaux).
- Avantages : Offre une pression uniforme et évite les ouvertures ou les soudures, protégeant ainsi le circuit magnétique.
- Limites : Complexité élevée de l'outillage et du contrôle du procédé. Il n'est généralement pas idéal pour la production de grande série en raison des temps de cycle longs et des besoins de cyclage thermique, avec 5–15 minutes par pièce.
Agrafage (serrage des bords)
L'agrafage utilise des feuillards ou des câbles métalliques repliés autour du pourtour de l'empilage pour maintenir les tôles ensemble. C'est une approche plus simple et moins coûteuse.
- Avantages : Outillage simple et bon marché, sans apport de chaleur ni d'adhésif.
- Limites : Offre une mauvaise résistance aux vibrations et les agrafes peuvent se desserrer progressivement, ce qui le rend inadapté aux applications à grande vitesse ou de haute précision. Il est généralement manuel ou semi-automatisé, avec des temps de cycle de 3–5 secondes par empilage.
 Français
 Anglais
 Allemand
 Espagnol
 Italien