Fabricant de tôles de moteur en acier laminé à froid

Chez Sino, nous ne sommes pas seulement un fabricant de cœurs de moteur. Nous sommes un partenaire expert, aidant nos clients—fournisseurs et commerçants—à obtenir les meilleures tôles de moteurs laminées à froid. Nous savons beaucoup sur l'utilisation des moteurs, sommes compétents dans les types modernes d'acier électrique, utilisons les dernières méthodes de fabrication et prêtons une attention particulière à la performance et au coût. Cela fait de nous un choix spécial sur le marché mondial.

laminage à froid de moteurs

Quel est le gros problème avec le laminage à froid ?

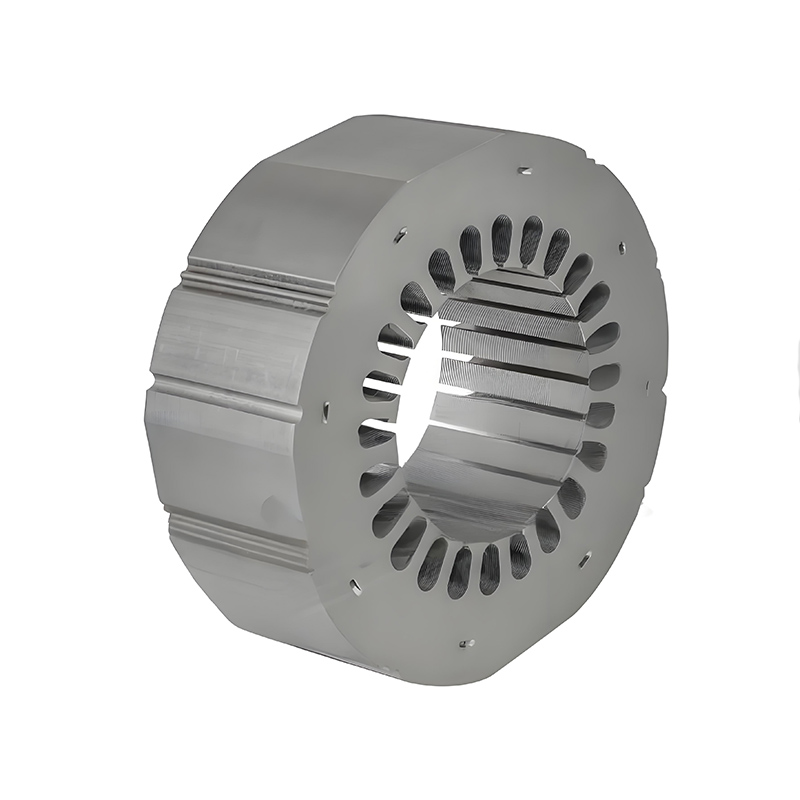
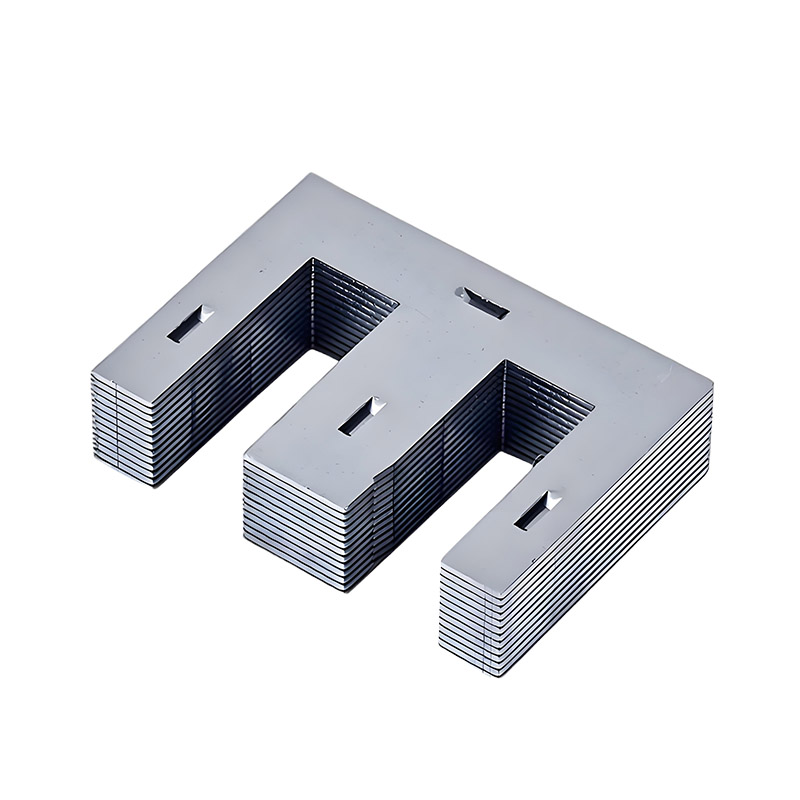
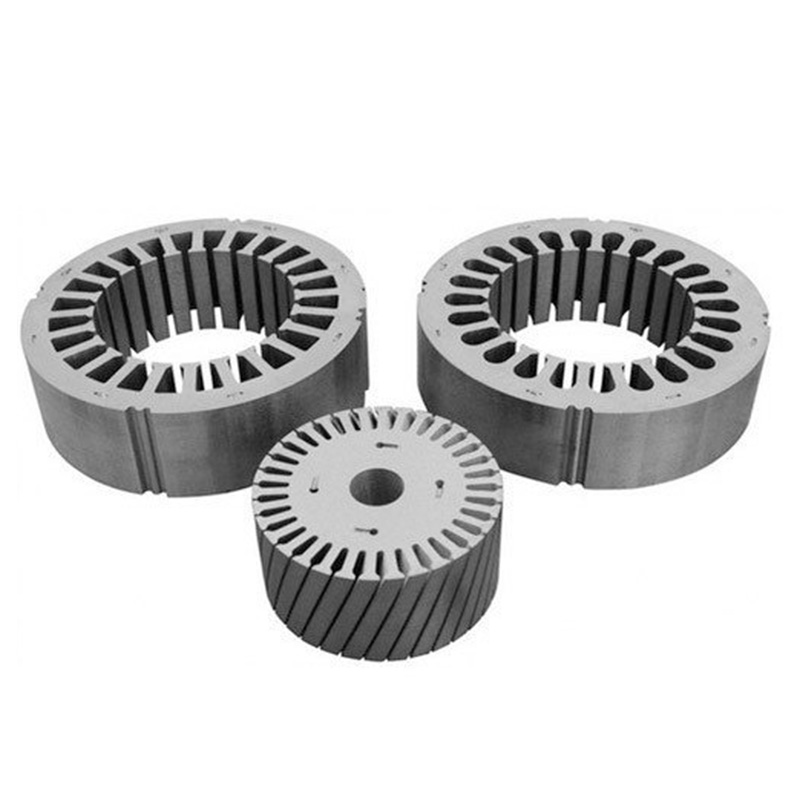
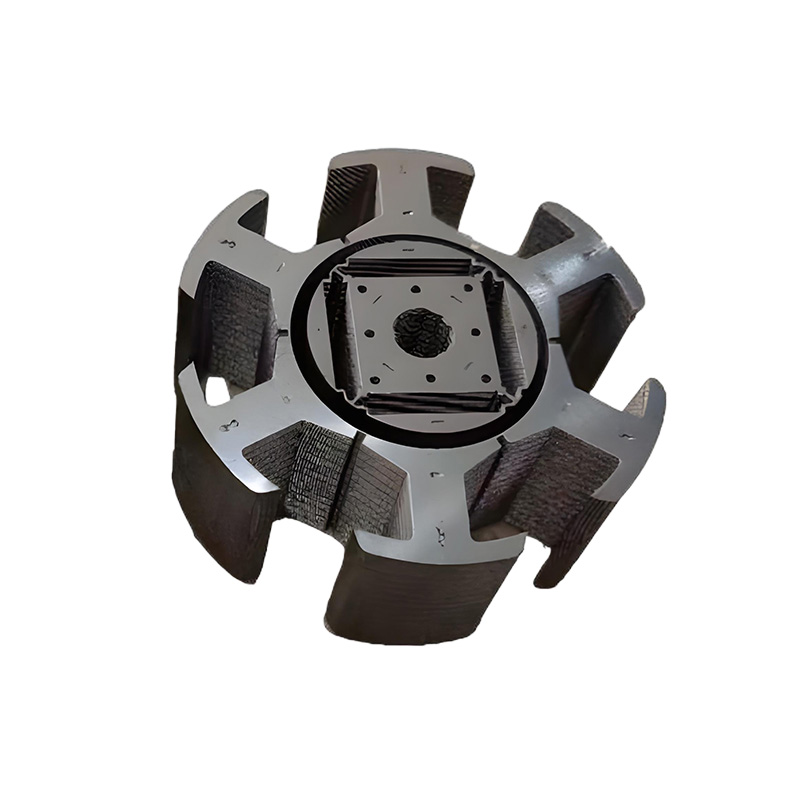
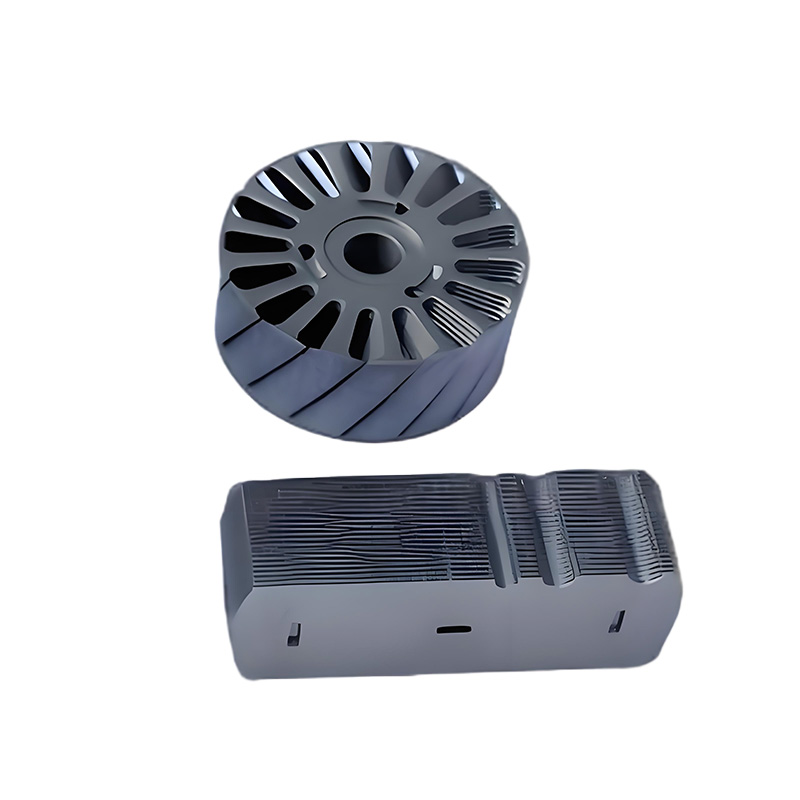
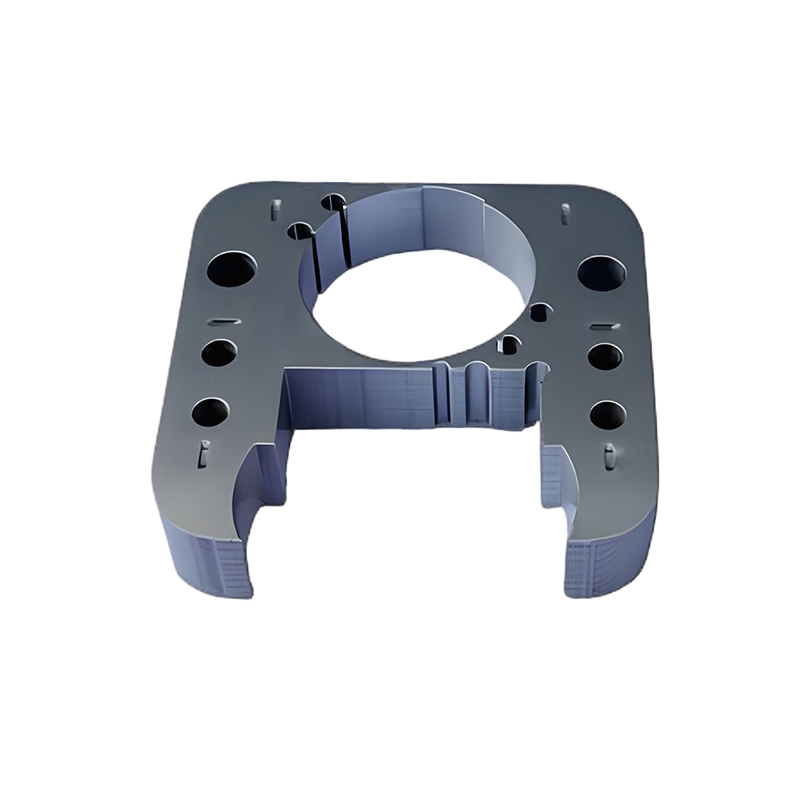
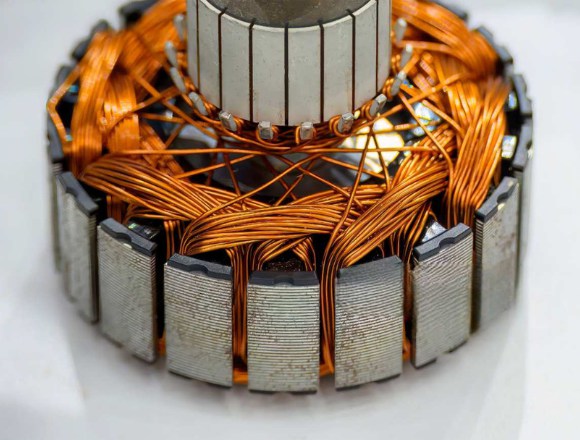
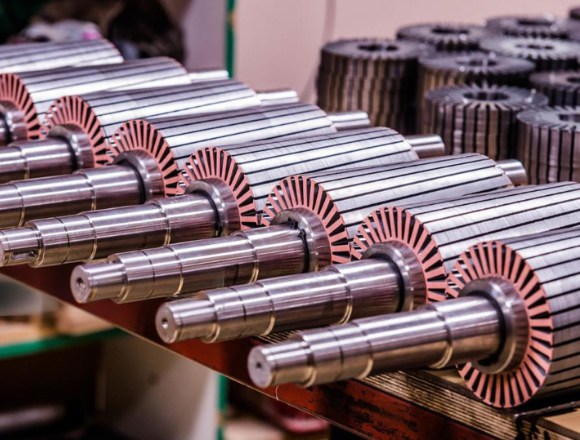
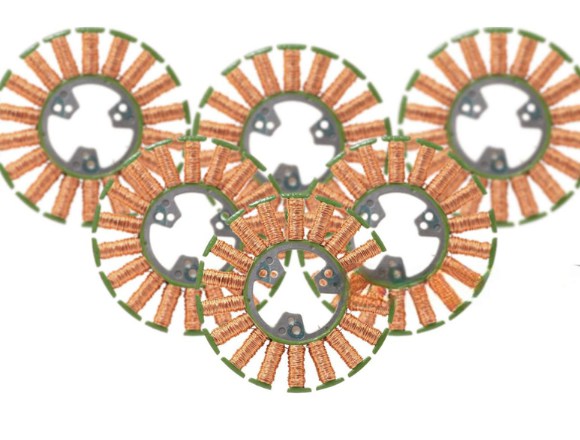
Quel est le gros problème avec le « laminage à froid », et pourquoi ces fines lames d'acier spécialisé sont-elles si critiques ? Refroidir les feuilles de métal brut, puis les travailler et les presser méticuleusement jusqu'à ce que leur structure soit affinée. En terms simples, c'est l'essence du laminage à froid. Ce processus, appliqué à l'acier électrique spécialisé, le transforme, lui conférant des propriétés qui font rêver les concepteurs de moteurs. Chez Sino, nous avons maîtrisé cet art, transformant de l'acier de haute qualité. bobine de lamination de moteur en acier laminé à froid en feuilles de lamination de moteur en acier laminé à froid d'une précision impeccable composants prêts à former le cœur de votre prochain moteur. Tôles de moteur en acier laminé à froid que nous avons fabriquées

Le laminage à froid permet un contrôle incroyablement précis de l'épaisseur de chaque lamination – nous parlons de tolérances mesurées en centièmes de millimètre. De plus, il fournit une finition de surface beaucoup plus lisse et plus uniforme par rapport aux alternatives laminées à chaud.

Meilleur facteur d'empilage

Un facteur d'empilement plus élevé signifie plus d'acier réel et moins d'air (ou de vernis) dans un volume de noyau donné. Une épaisseur uniforme garantit que lorsque les laminations sont empilées et compressées, elles s'emboîtent étroitement. Cela maximise la quantité de matériau magnétiquement actif, contribuant directement à de meilleures performances magnétiques.

Cette surface lisse est cruciale pour l'application uniforme et l'intégrité du mince revêtement isolant (comme les revêtements C5 ou C6) que chaque lamination de moteur laminé à froid reçoit. Si la surface est rugueuse, le revêtement peut être inégal ou endommagé lors de la manipulation et de l'empilement, créant des courts-circuits entre les laminations et compromettant tous ces efforts pour réduire les courants de Foucault.

Un noyau précisément empilé est plus stable et équilibré mécaniquement. Cela est particulièrement vital dans les moteurs à grande vitesse, où même les légers déséquilibres peuvent entraîner des vibrations excessives, du bruit, une usure prématurée des roulements et, dans des cas extrêmes, une défaillance catastrophique.

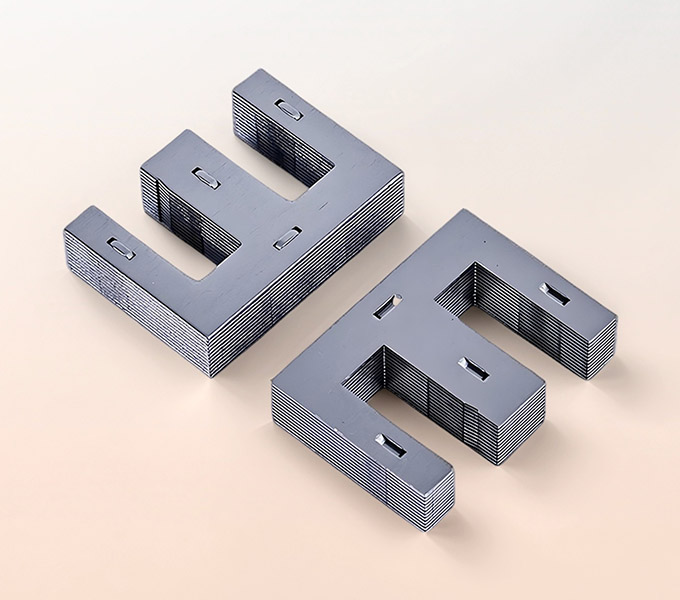
Fabricant de tôles de moteur en acier laminé à froid

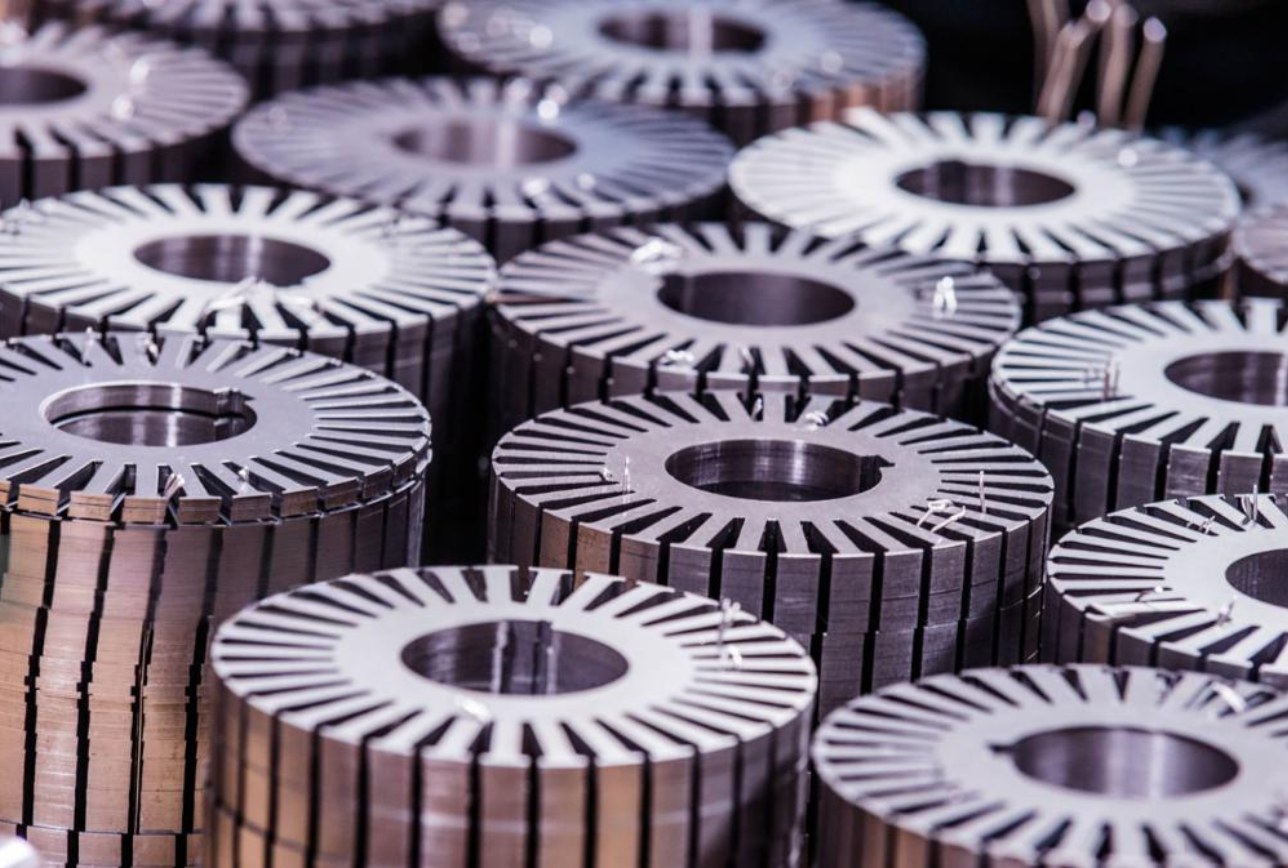
L'art et la science de l'empilement des laminations

1

L'importance des méthodes de jonction des laminations

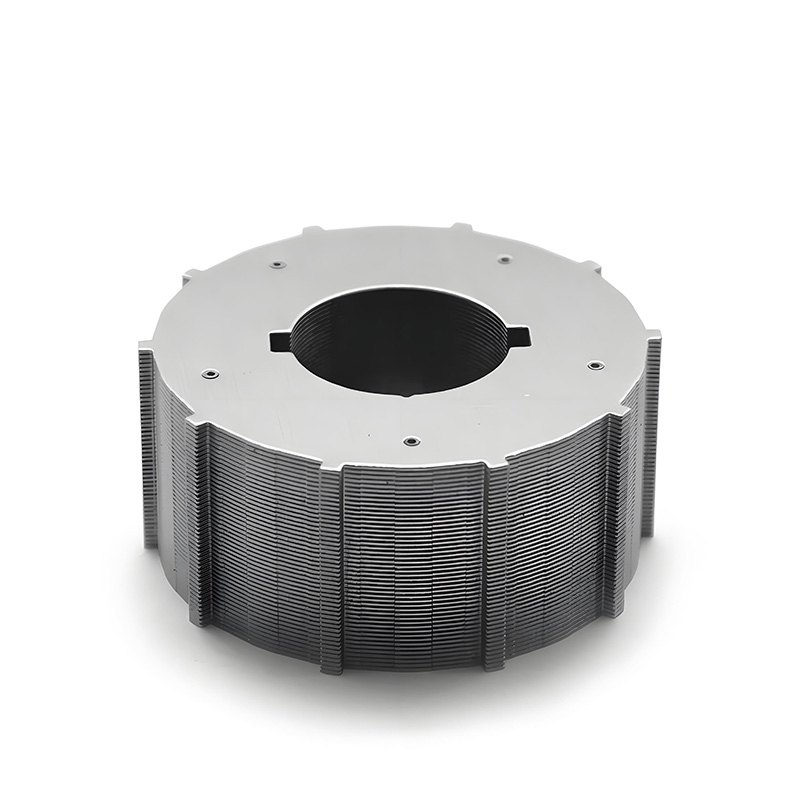
La méthode de jonction des laminations - que ce soit par emboîtement (créant de petites caractéristiques estampées qui verrouillent les laminations adjacentes ensemble), par chevillage, soudage le long du diamètre extérieur, ou collage avec des adhésifs - a un impact significatif sur l'intégrité mécanique du noyau, la stabilité dimensionnelle et même ses propriétés magnétiques.

2

L'expertise de Sino en assemblage de pile de précision

Nos lignes d'assemblage automatisées et nos techniciens qualifiés garantissent que chaque noyau est construit selon de strictes tolérances, maximisant ce facteur d'empilement si important et minimisant tout potentiel de bruit, de vibration ou de dégradation des performances due à un assemblage sous-optimal.

3

La valeur des empilements de laminations assemblés de Sino

Lorsque vous recevez une pile de laminage de Sino, vous obtenez un composant prêt à devenir le cœur fiable de votre moteur. Cet engagement envers un assemblage de qualité garantit un facteur d'empilement maximisé et minimise les problèmes potentiels tels que le bruit, les vibrations ou la dégradation des performances, offrant un composant optimisé pour la performance et la fiabilité.

Acier électrique laminé à froid : Grades et qualités de matériaux

Choisir et manipuler le bon acier électrique est crucial pour le bon fonctionnement d'un moteur. Sino est compétent avec une large gamme d'aciers électriques laminés à froid, se concentrant sur leurs qualités magnétiques, mécaniques et thermiques naturelles.

Acier non orienté à grain entièrement traité (NGO) vs. aciers semi-traités

Nous connaissons les subtiles différences entre les aciers électriques NGO entièrement traités et semi-traités et aidons nos partenaires à choisir le meilleur matériau en fonction de leurs besoins :

Aciers NGO entièrement traités

  • Performance de perte de cœur : Ont généralement des pertes de cœur plus faibles (typiquement 2,0–3,5 W/kg à 1,5 T, 50 Hz pour une épaisseur de 0,35 mm) en raison d'un meilleur chauffage final et d'une structure interne contrôlée. Ceci est très important pour des applications à haute efficacité comme les moteurs de traction pour VE et les entraînements industriels de très haute qualité.
  • Perméabilité magnétique : Atteignent une perméabilité de démarrage et maximale plus élevée (μr > 2000 à 1,0 T) grâce à moins de défauts et une taille de grain uniforme après le chauffage final. Cela améliore la densité de flux et réduit le courant nécessaire pour le magnétiser.
  • Caractéristiques métallurgiques : Subissent un processus final pour éliminer le carbone et sont chauffés à haute température après le découpage. Cela laisse le matériau avec moins de stress et une structure interne uniforme avec très peu de carbone (<0,005%). Leur meilleure performance provient de grains plus grands et plus uniformes (typiquement 20–50 μm), de moins de défauts internes et de très peu de stress résiduel.
  • Applications : Meilleur pour les applications nécessitant la plus haute efficacité et les plus faibles pertes, comme les moteurs de VE haute vitesse, les actionneurs aérospatiaux et les servomoteurs industriels haut de gamme.

Acier semi-traité

  • Propriétés mécaniques : Vient dans un état plus doux et plus flexible (résistance à la traction ~250–300 MPa), ce qui facilite le estampage de formes complexes et réduit les bords tranchants.
  • Nécessite un traitement après le estampage : Livré dans un état partiellement fini, le fabricant de moteurs doit le chauffer après le estampage pour obtenir les meilleures qualités magnétiques. Les qualités finales dépendent fortement du processus de chauffage (température, temps, air).
  • Applications : Bon pour des usages à grande échelle et économiques (par exemple, moteurs d'appareils électroménagers, petits ventilateurs) où une efficacité moyenne est acceptable et la fabrication flexible est plus importante.
  • Conceptions hybrides : De nouvelles études examinent des empilements de stator/rotor hybrides qui mélangent des laminations entièrement traitées et semi-traitées pour équilibrer coût et qualité. Cela signifie utiliser de l'acier entièrement traité dans les zones à fort flux et semi-traité dans d'autres. Sino peut aider avec ces conceptions complexes.

Conductivité thermique

Les deux types d'acier ont des conductivités thermiques similaires (généralement 20–25 W/m·K). Les grades entièrement traités peuvent être légèrement inférieurs car ils ont plus d'alliages et une structure granulée plus fine. Cela est généralement moins important que les pertes magnétiques.

L'avantage Sino – Un aperçu des chiffres

Bien que les chiffres exacts dépendent du grade spécifique d'acier et du traitement, voici une idée conceptuelle des améliorations apportées par le laminage à froid, que Sino délivre systématiquement :

Propriété

Cœur en acier “de base” (conceptuel)

Laminage de moteur en acier laminé à froid de Sino (par exemple, équivalent à NGO M270-35A)

Unité

Importance pour votre moteur

Perte de cœur @ 1.5T, 50Hz

> 6.0 W/kg

Typiquement < 2.70 W/kg (souvent mieux avec le contrôle de processus de Sino)

W/kg

Gaspillage d'énergie considérablement réduit, efficacité supérieure

Épaisseur de laminage

Peut être variable, plus épais

Contrôlé avec précision, souvent 0.35mm, 0.50mm, ou même plus fin

mm

Pertes de courant de Foucault significativement inférieures

Résistance inter-laminaire

Inférieure / Inconsistent

Élevée & cohérente (grâce à un revêtement de qualité sur chaque feuille)

Ohm-cm²

Bloque efficacement les courants de Foucault entre les laminations


Tableau 1 : Comparaison des propriétés

PropriétéCœur en acier “de base” (conceptuel)Laminage de moteur en acier laminé à froid de Sino (par exemple, équivalent à NGO M270-35A)
Perte de cœur @ 1.5T, 50Hz> 6.0 W/kgTypiquement < 2.70 W/kg (souvent mieux avec le contrôle de processus de Sino)
Épaisseur de laminagePeut être variable, plus épaisContrôlé avec précision, souvent 0.35mm, 0.50mm, ou même plus fin
Résistance inter-laminaireInférieure / InconsistentÉlevée & cohérente (grâce à un revêtement de qualité sur chaque feuille)

Tableau 2 : Unités et Signification

PropriétéUnitéImportance pour votre moteur
Perte de cœur @ 1.5T, 50HzW/kgGaspillage d'énergie considérablement réduit, efficacité supérieure
Épaisseur de laminagemmPertes de courant de Foucault significativement inférieures
Résistance inter-laminaireOhm-cm²Bloque efficacement les courants de Foucault entre les laminations

Source pour les propriétés générales : Fiches techniques des fabricants de tôles magnétiques électriques de premier plan comme ThyssenKrupp Electrical Steel (maintenant partie de Tata Steel), AK Steel (Cleveland-Cliffs), Posco, etc., et normes comme ASTM A677/A677M.

Exemple d'impact réel : Véhicules électriques (VE)

Considérons le marché en pleine expansion des véhicules électriques (VE). Chaque watt-heure d'énergie de batterie est précieux. Si un moteur de VE a de fortes pertes dans le noyau, cela signifie que de l'énergie est dissipée sous forme de chaleur au lieu de propulser la voiture plus loin. En utilisant des laminés moteur en acier froid de haute qualité et de faible épaisseur de Sino, les fabricants de VE peuvent concevoir des moteurs beaucoup plus efficaces. Cela se traduit directement par :

  • Augmentation de l'autonomie du véhicule
  • Une exigence de batterie plus petite pour une autonomie donnée (réduction du poids et des coûts)
  • Un moteur plus puissant dans le même espace physique
Fabricant de piles de laminage en acier au silicium (moteurs électriques)
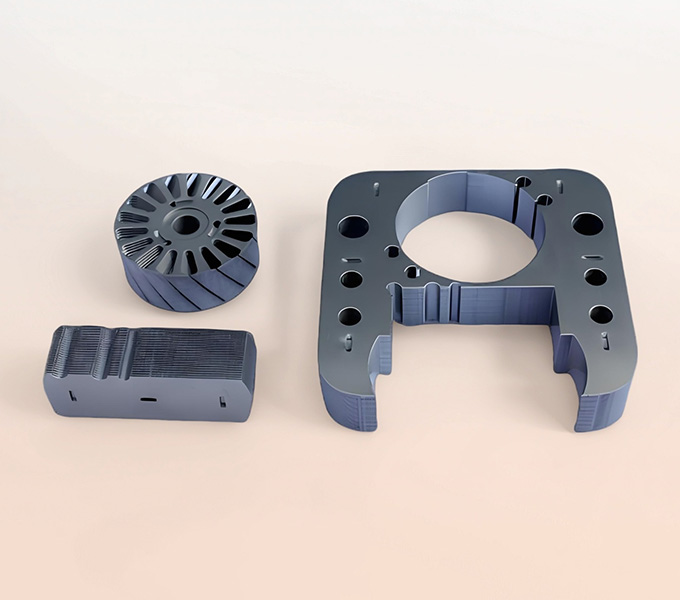
Fabricant de lames de moteur laminées à froid (2)

Augmenter la perméabilité magnétique – Obtenir plus de puissance de votre moteur

Perméabilité magnétique est une propriété super importante pour le punch de votre moteur. C'est une mesure de la facilité avec laquelle un matériau peut être magnétisé, ou de la façon dont il « conduit » le flux magnétique. Vous avez besoin d'une haute perméabilité dans le noyau de votre moteur.

Les processus de déformation et d'usinage soigneusement contrôlés impliqués dans la production de tôles laminées froides pour moteurs améliorent considérablement cette perméabilité. La structure de grain affinée et, dans certaines qualités spécialisées, l'orientation cristallographique préférentielle, facilitent grandement l'établissement et l'écoulement du champ magnétique à travers le noyau. Chez Sino, nous ne prenons pas n'importe quelle bobine de laminé moteur en acier froid ; nous sélectionnons des matériaux et les traitons de manière à optimiser cette caractéristique cruciale.

Construit robuste : Résistance mécanique et formabilité

Le durcissement de travail cela se produit pendant le processus de laminoir à froid augmente naturellement la résistance à la traction et la dureté de l'acier. C'est une bonne chose, car cela rend la feuille de laminage du moteur laminée à froid plus résistante à la déformation. Toutefois, il faut trouver un équilibre. Si elle est trop dure, il devient difficile de perforer ou d'estamper proprement, ce qui entraîne une usure accrue des outils et potentiellement des laminations de mauvaise qualité avec des bavures excessives.

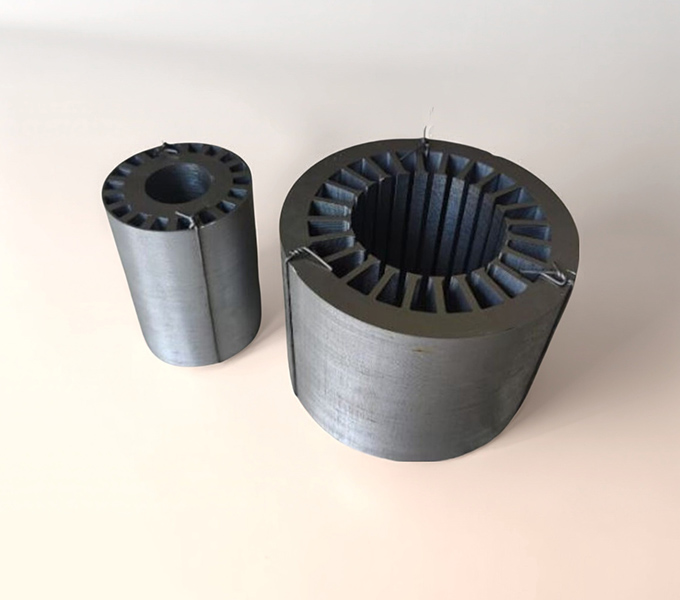
Fabricant de lames de moteur laminées à froid (3)

Processus de fabrication des laminations de moteurs laminées à froid

L'expertise de Sino repose sur les dernières méthodes qui transforment les bobines d'acier brutes en laminations de moteur très précises. Notre processus complet garantit les meilleures qualités de matériau et normes de laminage.

Tout commence par un traitement soigneux de la bobine d'acier, suivi de techniques de chauffage avancées qui sont très importantes pour obtenir les qualités magnétiques souhaitées.

Technologies de recuit

  • Lignes de recuit continu (CAL) : Nos CAL peuvent réduire les pertes de noyau de 15 à 20 % dans des aciers électriques non orientés laminés à froid de 0,20 à 0,35 mm par rapport aux anciennes méthodes de chauffage. Cela est dû à des températures uniformes et un refroidissement contrôlé. Les CAL sont également 2 à 3 fois plus rapides et permettent d'économiser jusqu'à 25 % d'énergie par tonne.
  • Recuit sous vide : Nous utilisons le recuit sous vide pour augmenter considérablement la perméabilité initiale (jusqu'à 30 % de plus que les échantillons chauffés à l'air) et éliminer presque tout le carbone (<0,002 % C), ce qui est vital pour les moteurs à haute fréquence. Ce processus empêche l'oxydation entre les grains, les maintenant solides.
  • Recuit thermique rapide (RTA) : Pour les laminations en faible épaisseur (≤0,18 mm), le RTA aide à développer une structure de grain spécifique (texture Goss, {110}). Cela est lié à une perte d'hystérésis plus faible et à une meilleure induction magnétique (B50 jusqu'à 1,85 T à 5000 A/m).
  • Contrôle de l'atmosphère : Nous utilisons des atmosphères contrôlées H2/N2 (par exemple, 75 % H2, 25 % N2) pour améliorer l'élimination du carbone et la qualité de surface. Cela est particulièrement important pour les laminations très fines (<0,20 mm) où l'oxydation de surface peut affecter les qualités magnétiques.

Contrôle Microstructural

Nos processus de chauffage sont soigneusement contrôlés pour améliorer la structure interne du matériau. Le recuit continu à 850-900°C pendant 2-3 minutes crée un mélange de tailles de grains (en moyenne 30-50 μm), équilibrant la perte par courants de Foucault et la perméabilité. Nous empêchons également la formation de particules dures (Fe3C, MnS) aux joints de grains. Cela conduit à un meilleur relâchement de la contrainte et à une faible magnétostriction, ce qui réduit directement le bruit dans les moteurs à grande vitesse.
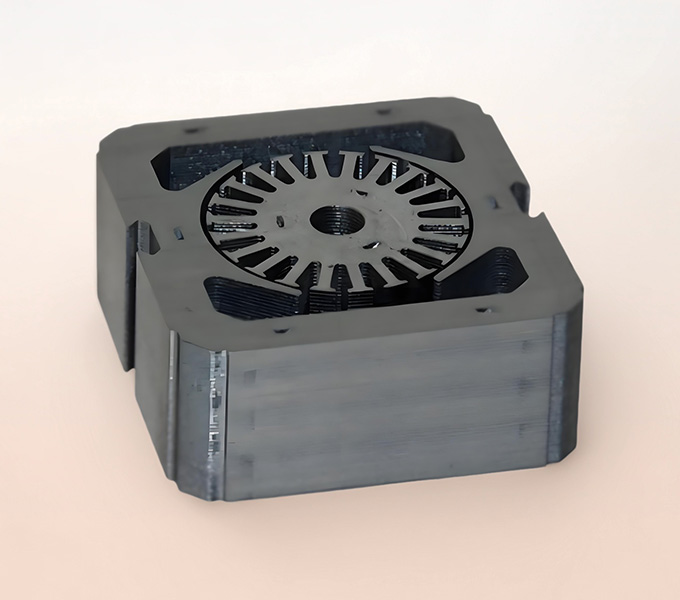
Le travail d'emboutissage de Sino est conçu pour la plus haute précision, notamment pour l'acier électrique de faible épaisseur (<0,2 mm), qui présente ses propres difficultés.

Réduction des Problèmes d'Emboutissage

  • Formation de Burr et Qualité des Bords : Nous maintenons le jeu du moule dans 2-5 % de l'épaisseur du matériau et utilisons des matériaux de moule avancés (par exemple, carbure de tungstène) pour réduire les burrs jusqu'à 30 %. Ceci est très important car les burrs peuvent provoquer des courts-circuits entre les couches et augmenter les pertes dans le cœur.
  • Usure du Moule et Durée de Vie des Outils : L'utilisation de matrices en carbure permet à nos outils de durer 2 à 3 fois plus longtemps que ceux en acier rapide. Nous utilisons des matrices progressives avec des pièces interchangeables pour des changements rapides et moins de temps d'arrêt.
  • Ressorts du Matériau et Précision Dimensionnelle : Nous utilisons la simulation par éléments finis (par exemple, AutoForm, DEFORM) pour prédire et corriger le ressort, en veillant à ce que les dimensions soient très précises (souvent ±0,01 mm). Nous utilisons des étapes spéciales dans le moule pour combattre le ressort.
  • Contraintes Induites par l'Emboutissage : L'emboutissage peut nuire aux qualités magnétiques (augmentation des pertes dans le cœur de 5 à 15 %), nous utilisons donc un recuit de soulagement des contraintes après l'emboutissage pour rétablir la performance. Pour des utilisations clés, nous utilisons la découpe laser pour réduire les contraintes.

Contrôle de Processus et Améliorations des Outils

  • Inspection En Ligne : Pour un travail à fort volume (>100 000 laminations/jour), nous utilisons des systèmes à caméra (e.g., Cognex, Keyence) pour détecter les bavures, les fissures et les erreurs de taille à des vitesses allant jusqu'à 1 000 pièces/minute. Certaines lignes sont également équipées de capteurs à courant de Foucault ou de flux magnétique pour vérifier la qualité du matériau immédiatement.
  • Lubrification : Nous utilisons des lubrifiants spéciaux (e.g., micro-lubrification avec esters synthétiques) pour réduire le frottement, l'usure des matrices et l'adhésion des matériaux, équilibrant la durée de vie des outils avec la propreté.
  • Outils : Nous utilisons des matrices progressives pour des formes complexes et un travail à fort volume, et des matrices composites pour des travaux de haute précision en petites séries. Nous étudions également des pièces de matrice imprimées en 3D avec des canaux de refroidissement intégrés.
  • Presse à entraînement servo : Nos presses à entraînement servo ont des courses programmables, ce qui permet des impacts plus doux et moins de stress sur les matériaux fins.
  • Jumeaux numériques : Nous testons la technologie des jumeaux numériques pour créer un modèle virtuel de l'ensemble du processus d'estampage. Cela aide à prévoir l'usure des outils et à planifier la maintenance en utilisant des données en temps réel.

L'application de revêtements d'isolation de haute qualité est très importante pour réduire les courants de Foucault entre les couches et garantir que le moteur peut supporter la chaleur. Nous utilisons des revêtements adaptés aux besoins spécifiques, allant des revêtements C-5/C-6 standard aux revêtements avancés en silicate inorganique ou à base de polyimide capables de résister jusqu'à 250°C.

Nos processus de fabrication prennent en compte les besoins de contrôle thermique importants des laminations de moteurs :

  • Escalade des pertes dans le noyau : Nous savons que les pertes dans le noyau augmentent avec la température (une hausse de 20 à 40 % de 100°C à 180°C). Notre choix de matériaux et nos procédés travaillent à réduire cela.
  • Réduction de la densité de flux de saturation : Nous prenons en compte la chute de B_sat avec la chaleur (0,04 à 0,06 T par augmentation de 100°C) dans nos conseils de conception.
  • Intégrité mécanique : Nous veillons à ce que nos laminations restent solides, résistant à la flexion et au stress à des températures élevées (>150°C) pour empêcher les couches de se séparer et de provoquer plus de NVH.
  • Dégradation du revêtement : Nos revêtements avancés sont choisis pour résister à des températures supérieures à 150–180 °C, ce qui empêche davantage de courants de Foucault et de points chauds.
  • Conductivité thermique : Nous prenons en compte la conductivité thermique globale de l'empilement de lamination (2–5 W/m·K contre 50 W/m·K pour l'acier massif) en raison des couches d'isolation. Cela nous aide à orienter la conception des empilements pour un meilleur retrait de chaleur.

Sino s'engage à une fabrication respectueuse de l'environnement. Nous savons que l'obtention de matières premières et la fabrication de l'acier causent la plupart des émissions de gaz à effet de serre (70–80 % du total). Nos processus visent à réduire notre impact environnemental :

  • Efficacité énergétique : Nos processus de laminage à froid et de chauffage sont conçus pour économiser de l'énergie, surtout là où le réseau énergétique est plus propre.
  • Réduction des déchets : Le estampage et le perçage créent généralement 15–25 % de déchets. Nous travaillons dur pour réduire cela avec de meilleures méthodes et recyclons correctement tous les déchets.
  • Émissions de revêtement : Nous choisissons des revêtements à faible COV et à base d'eau pour réduire les problèmes chimiques et de déchets.
  • Impact de la phase opérationnelle : Nous soulignons que des laminations de qualité supérieure et plus fines, bien qu'ayant peut-être un impact de fabrication légèrement plus important, réduisent considérablement les pertes d'énergie (5–10 %) durant la durée de vie du moteur. Cela entraîne un effet net positif sur l'environnement.

Impact dans le monde réel : où les laminations de Sino propulsent le progrès

Les applications des produits de lamination de moteur laminés à froid de haute qualité de Sino sont aussi diverses que le monde moderne lui-même :

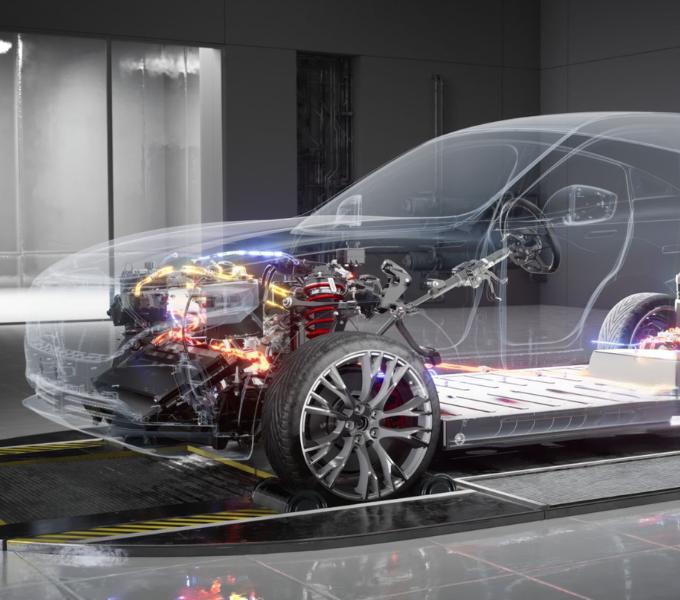
Fabricant de stratifiés pour noyaux de moteurs de véhicules électriques (moteurs à freinage régénératif)

Automobile

Des moteurs de traction principaux dans les véhicules électriques et hybrides à d'innombrables moteurs auxiliaires pour la direction assistée, les ventilateurs de climatisation, les relevés de fenêtres et les réglages de sièges.

Énergie renouvelable

Énergie renouvelable

Générateurs dans les éoliennes, où maximiser la conversion d'énergie est primordial.

Fabricant de lamelles de noyaux à servomoteur (Advanced Robotics)

Automatisation industrielle

Moteurs servo, moteurs pas à pas, et moteurs à induction polyvalents entraînant des tapis roulants, des bras robotiques, des outils de machine et des pompes.

Aerospace & Defense

Aérospatiale & Défense

Moteurs spécialisés nécessitant une densité de puissance élevée et une fiabilité extrême dans des environnements exigeants.

Appareils

Appareils

Moteurs pour machines à laver, sèche-linge, réfrigérateurs, climatiseurs, aspirateurs et gadgets de cuisine, où l'efficacité et un fonctionnement silencieux sont essentiels.

Dispositifs médicaux

Dispositifs médicaux

Moteurs pour outils chirurgicaux, équipements de diagnostic et aides à la mobilité des patients, où la précision et la fiabilité sont essentielles à la vie.

Systèmes CVC

Systèmes CVC

Moteurs de ventilateur et de souffleur qui doivent fonctionner de manière efficace et fiable pendant des années.

À l'horizon : Le monde évolutif des moteurs et l'engagement de Sino

Chez Sino, nous ne faisons pas que suivre le rythme ; nous anticipons ces changements. Nous investissons continuellement dans nos processus, explorons les avancées dans les technologies de l'acier électrique et de l'isolation, et travaillons en étroite collaboration avec nos clients pour comprendre leurs besoins futurs. Que ce soit des stratifiés ultra-fins de la dernière bobine de laminage de moteur en acier laminé à froid pour moteurs ultra-haut débit ou des géométries spécialisées pour des machines à flux axial, Sino s'engage à être à la pointe de la technologie de laminage.

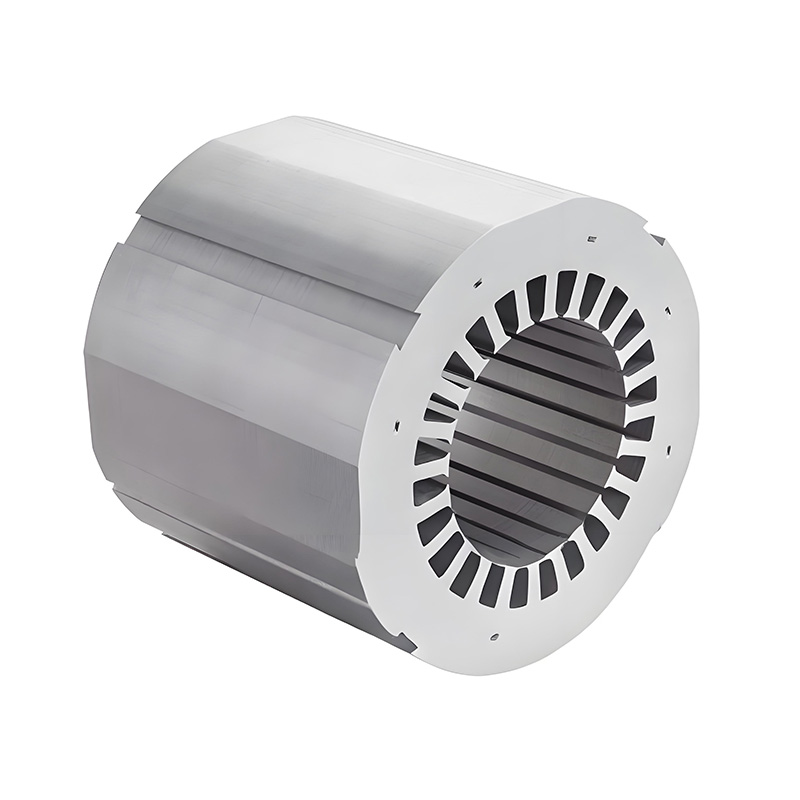
Fabricant de lames de moteur laminées à froid (4)

Contactez notre équipe dès aujourd'hui

Ne laissez pas des laminations médiocres être le point faible de votre conception. Découvrez la différence Sino. Construisons ensemble le futur du mouvement.

Remarque : Pour accélérer votre projet, vous pouvez indiquer sur les empilages de tôles des détails tels que la tolérance, le matériau, l'état de surface, si une isolation oxydée est requise ou non, la quantité, et plus encore.

fr_FRFrench

Laissez les empilages de tôles de Sino donner de la puissance à votre projet !

Pour accélérer votre projet, vous pouvez indiquer sur les empilages de tôles des détails tels que tolérance, matériau, état de surface, si une isolation oxydée est requise ou non, quantité, et plus encore.