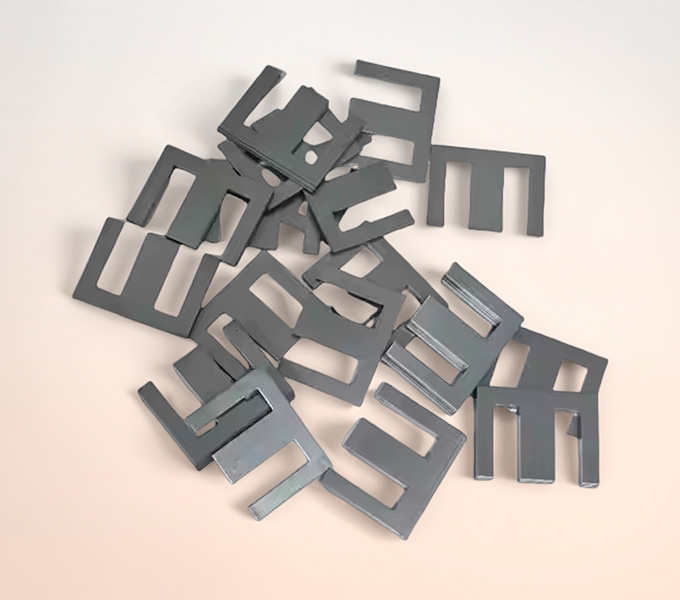
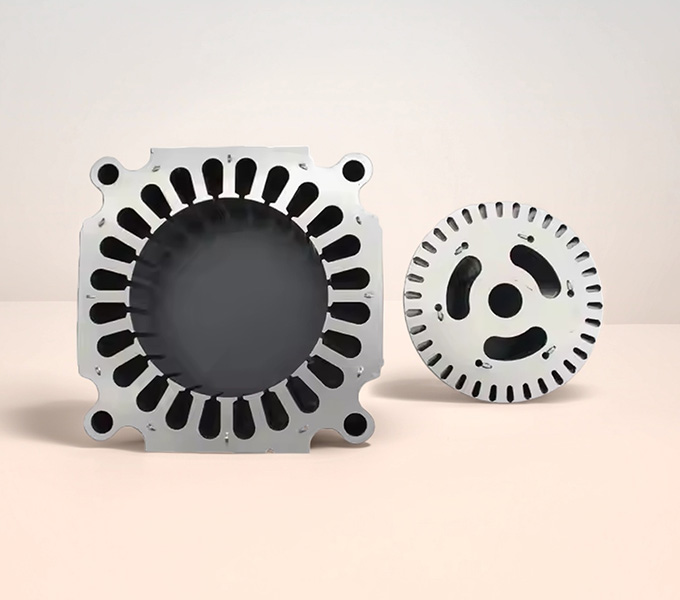
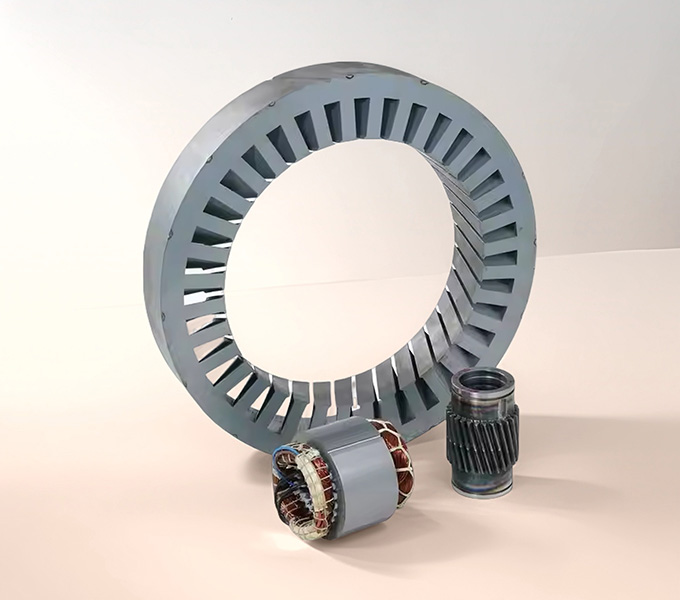
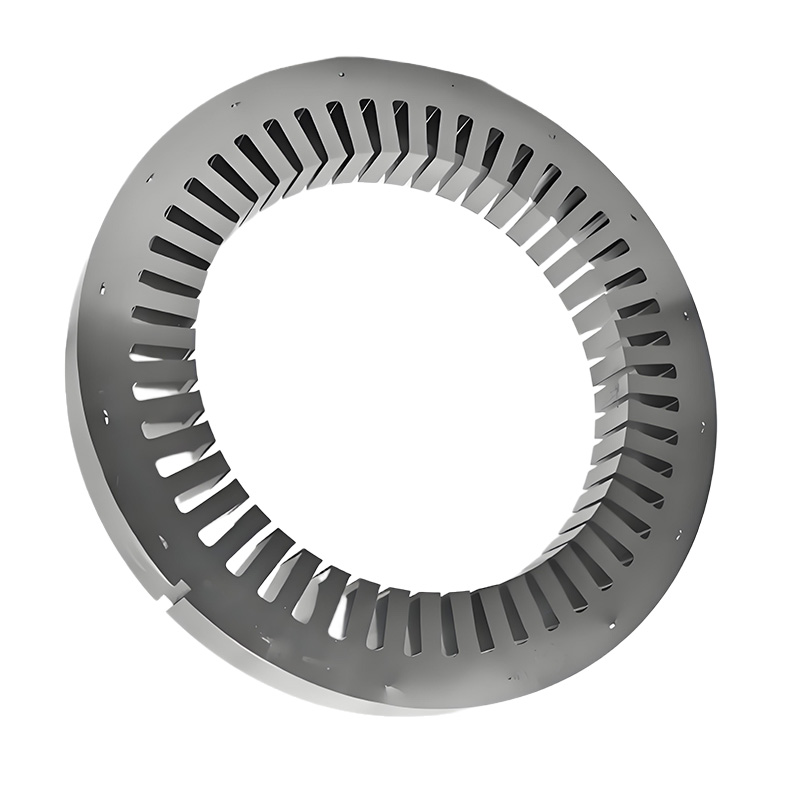
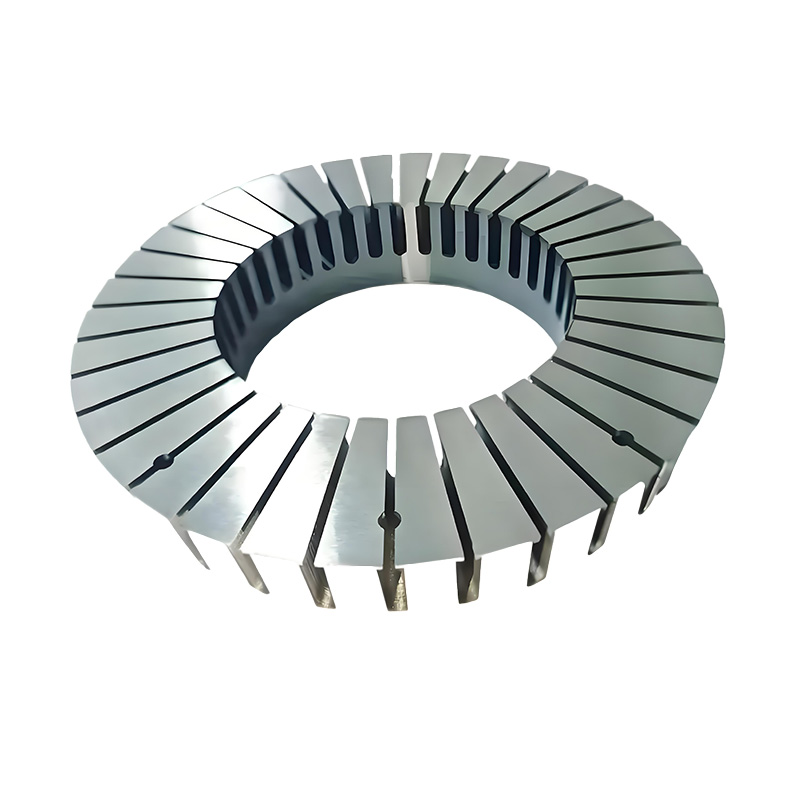
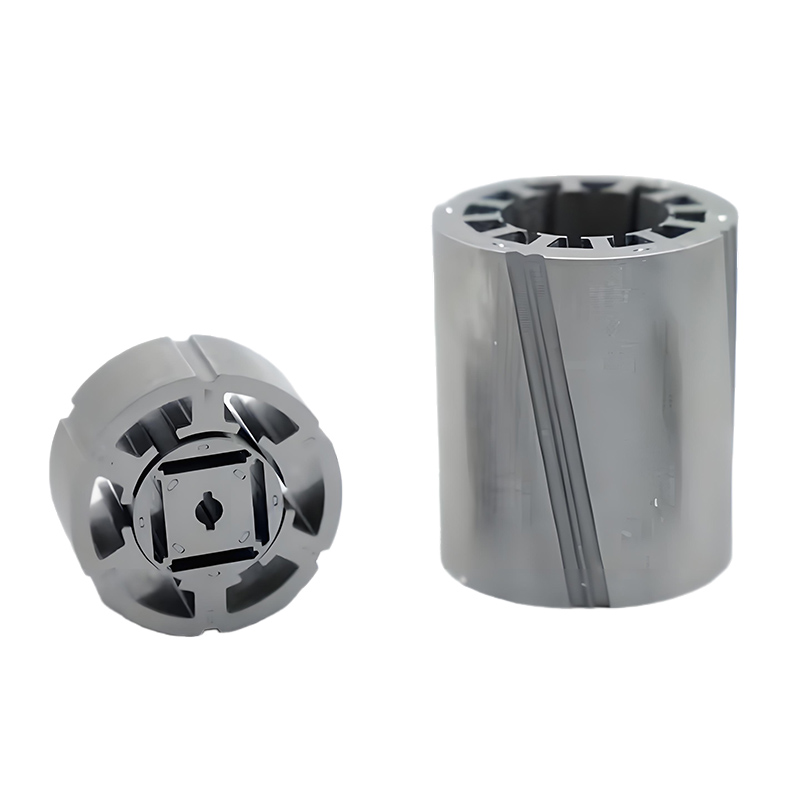
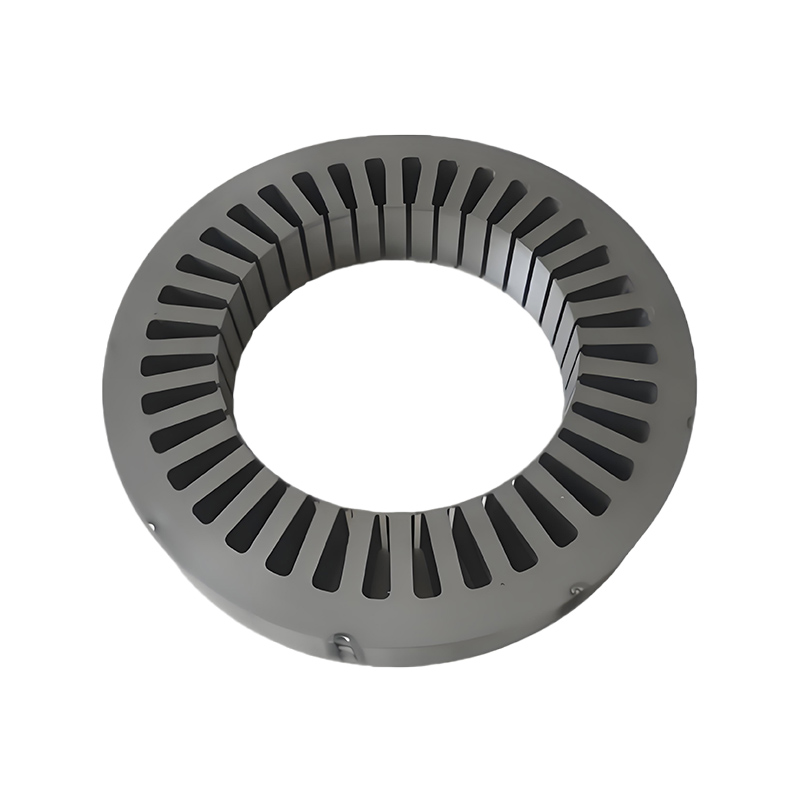
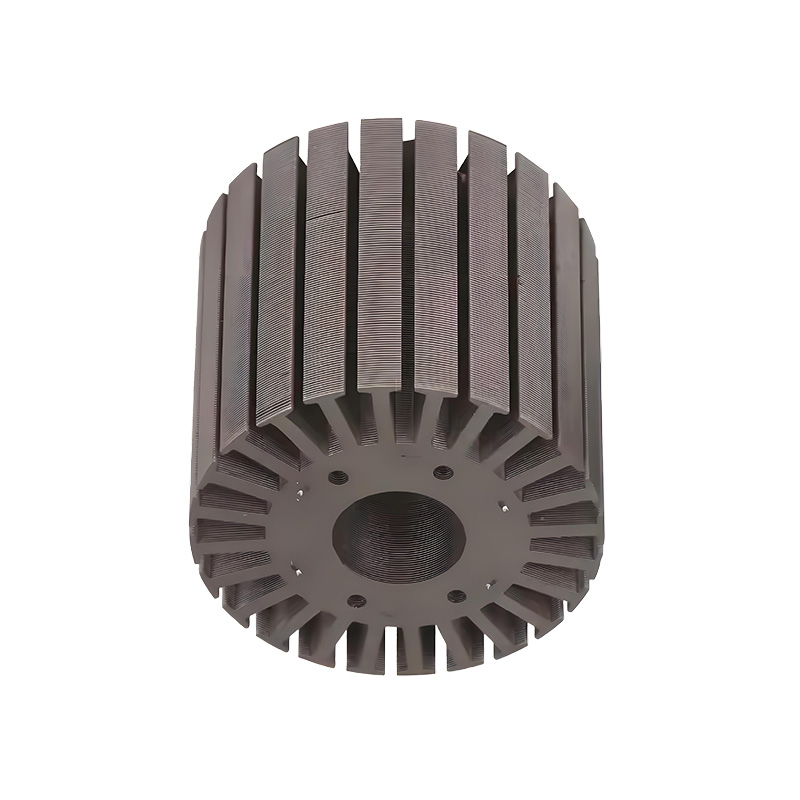
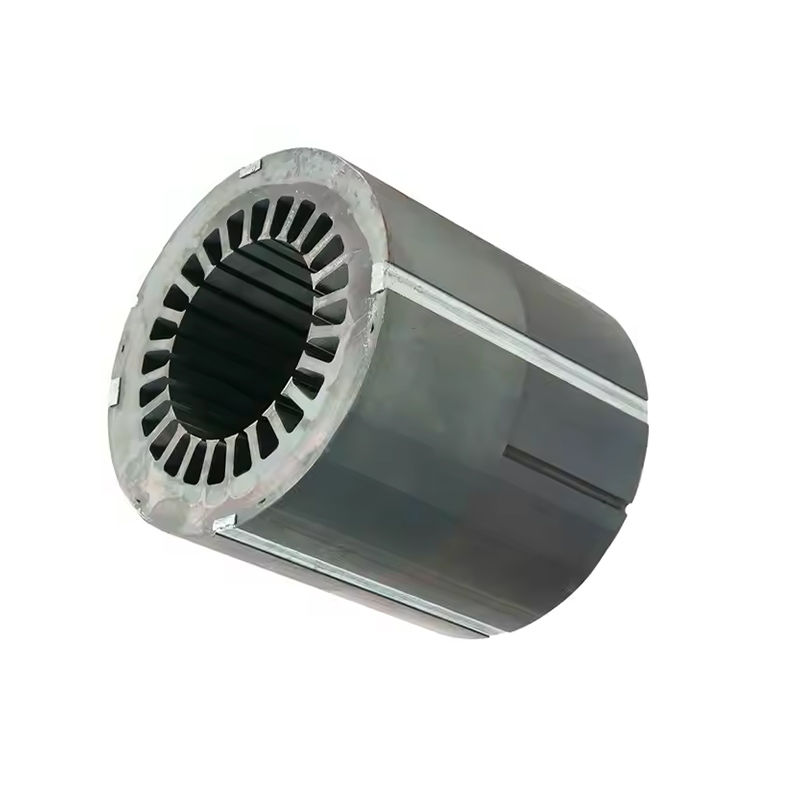
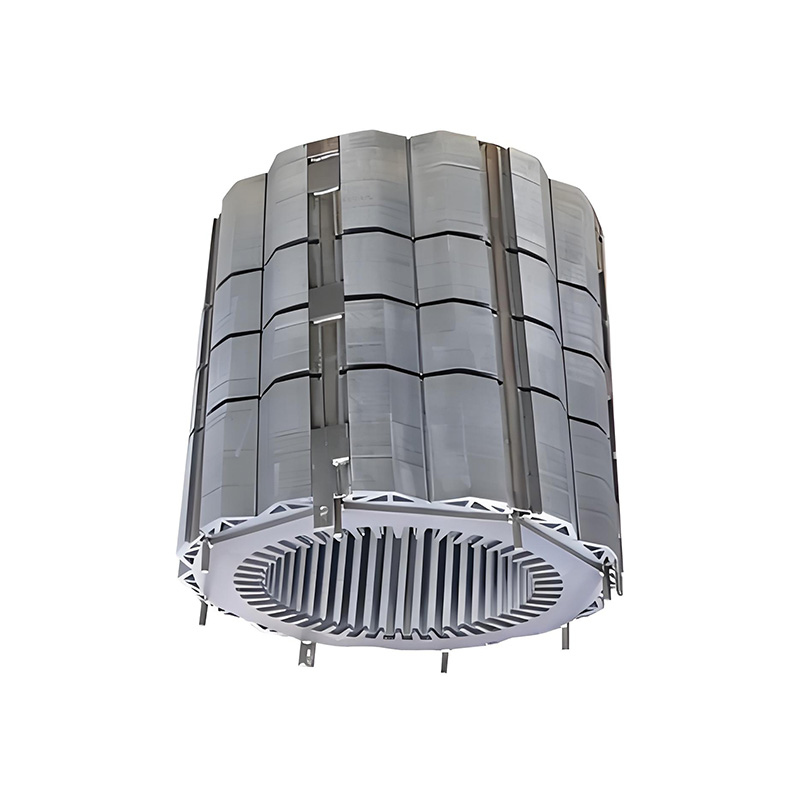
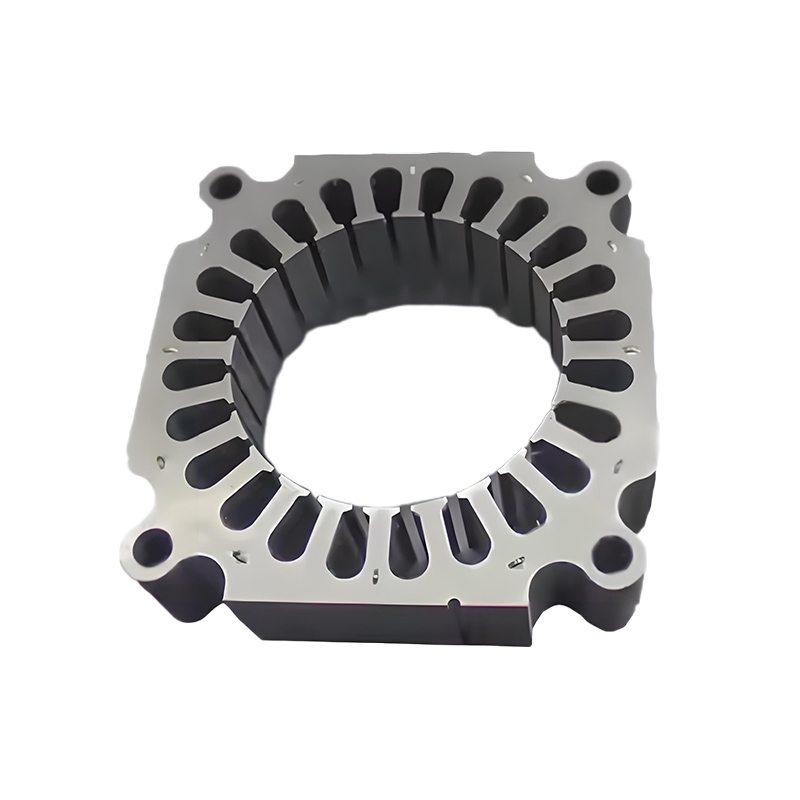
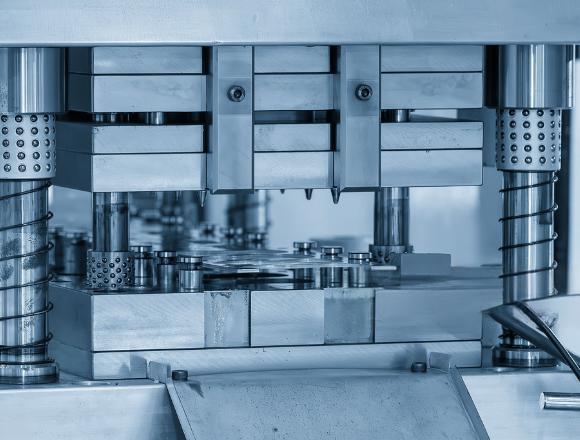
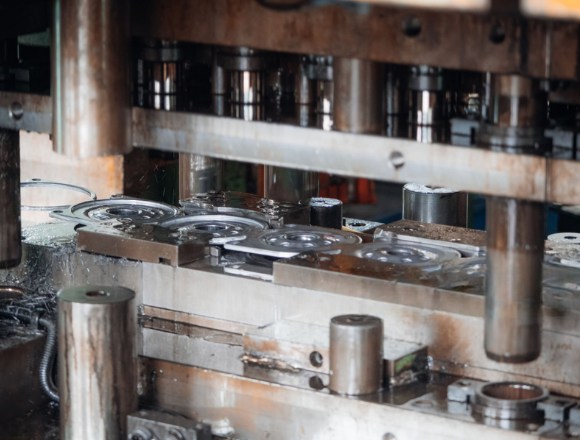
Découpe-emboutissage de précision : Pour produire de grandes quantités de tôles de stator de générateur, la découpe-emboutissage progressive reste la méthode principale. Sino utilise des presses modernes capables de produire plus de 1 000 pièces par minute, avec une précision allant jusqu'à ±5 μm. Pour les formes difficiles et lorsque des bords très nets sont nécessaires, notamment dans des applications particulières de générateurs, on recourt au découpage fin (fine blanking). Bien que plus lent (généralement <200 pièces/minute), le découpage fin réduit fortement les bavures (<10 μm) et garde les pièces très plates, ce qui est essentiel pour un empilage optimal dans le noyau du stator du générateur.
Découpe laser : La découpe laser à fibre est de plus en plus utilisée pour les prototypes et les petites séries : elle permet des modifications de conception rapides et des traits de coupe de seulement 20–30 μm. Toutefois, la découpe laser peut créer une zone affectée thermiquement (HAZ) de 10–50 μm, ce qui nuit à la qualité magnétique si la pièce n'est pas recuite après la découpe. Sino investit dans des lasers modernes très rapides (picosecondes/femtosecondes) afin de réduire cette zone affectée thermiquement et de garantir la qualité magnétique de ses tôles de stator de générateur.

 Français
 Anglais
 Allemand
 Espagnol
 Italien