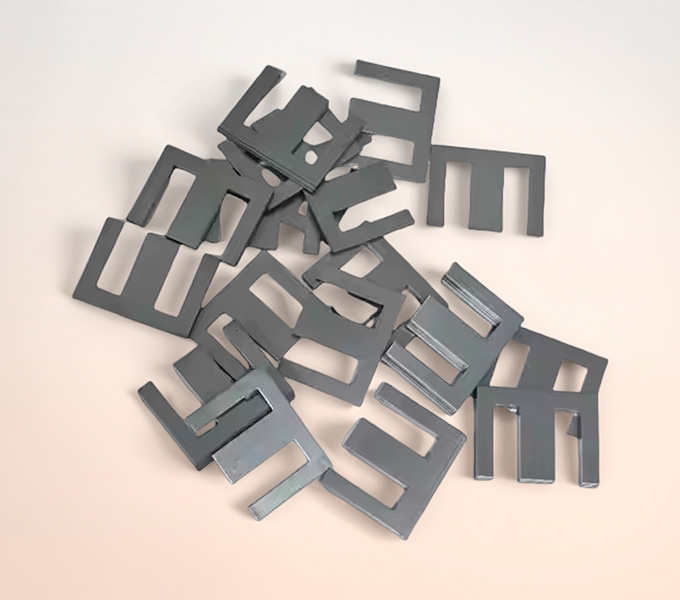
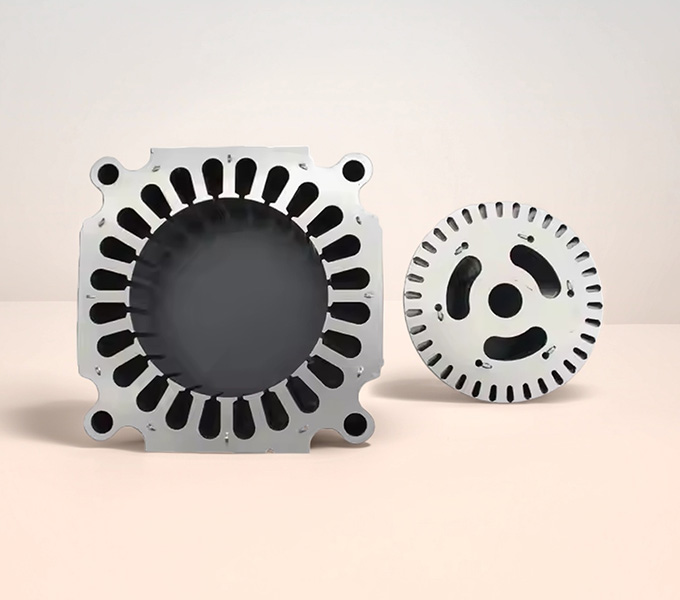
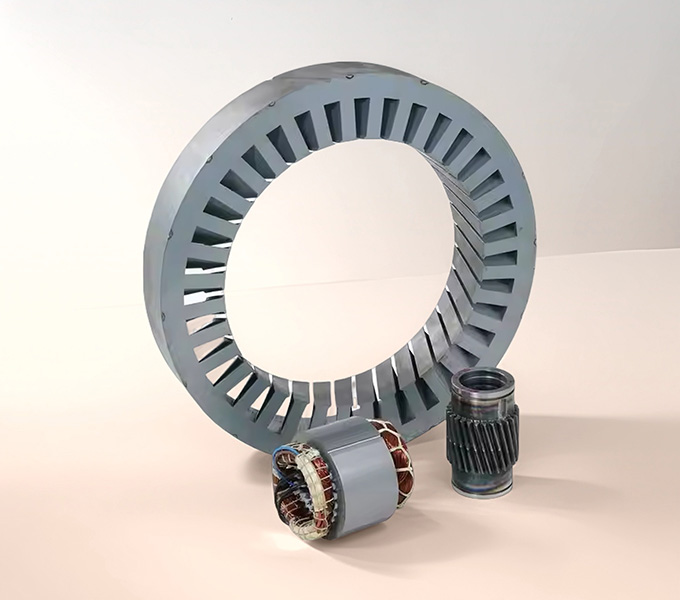
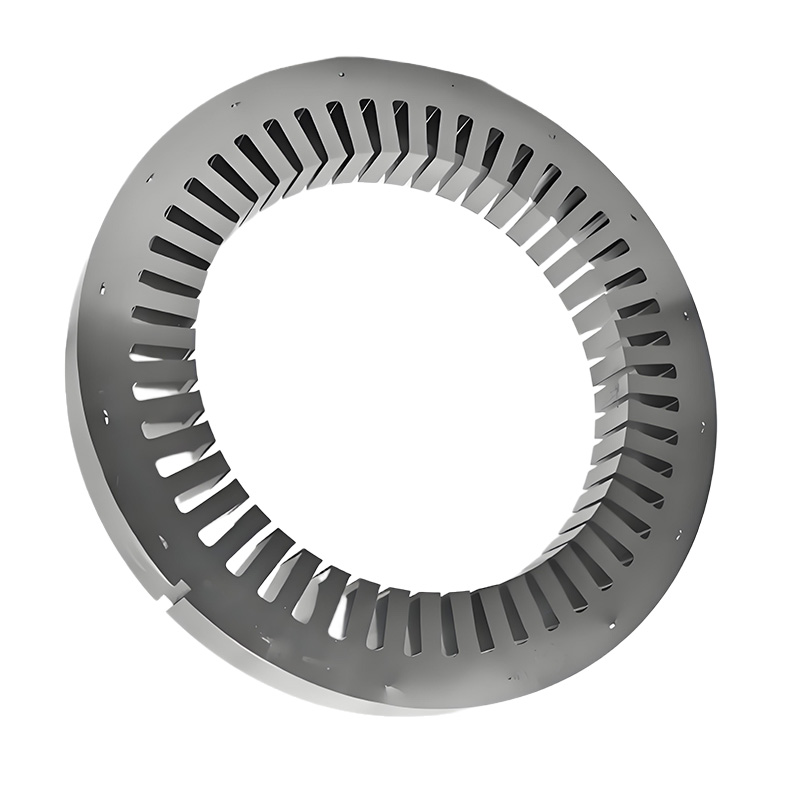
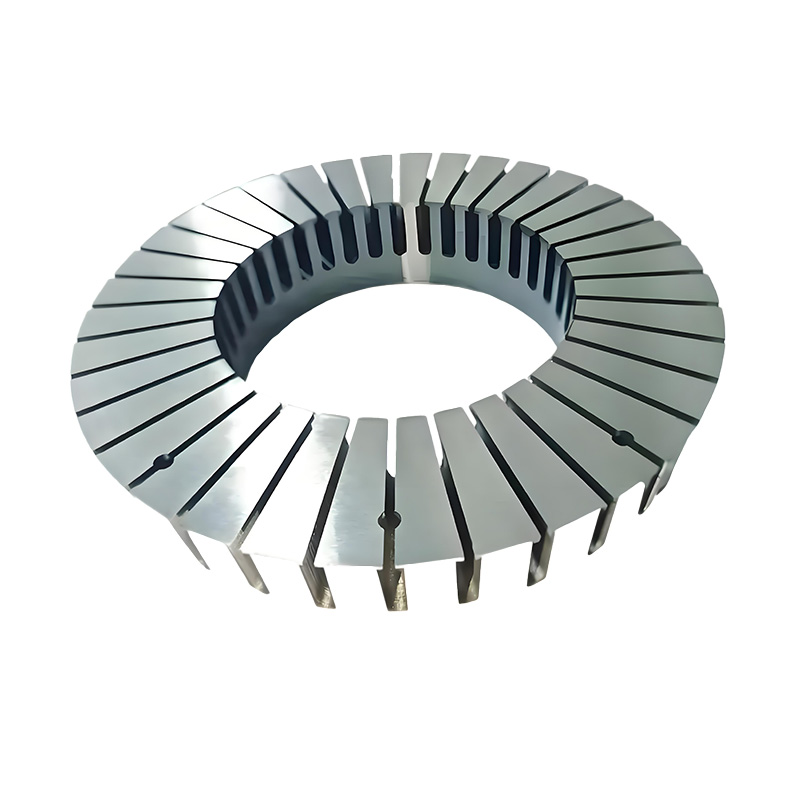
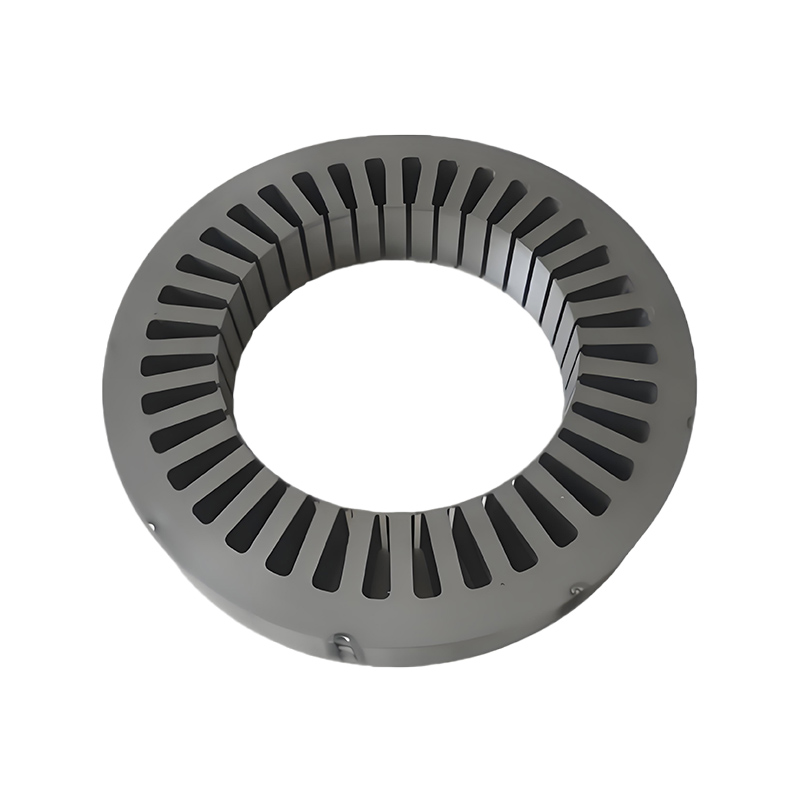
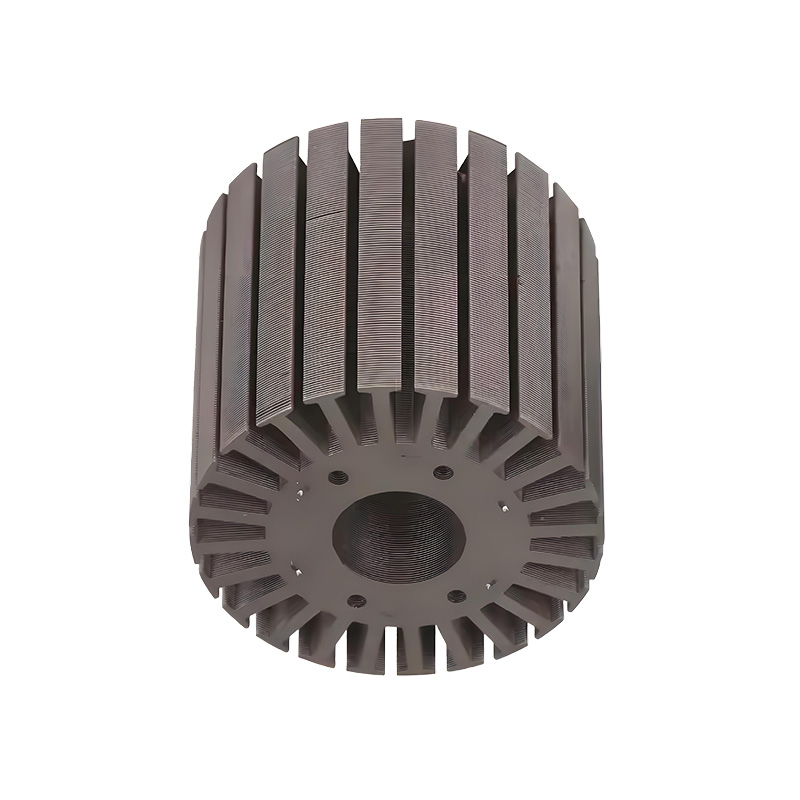
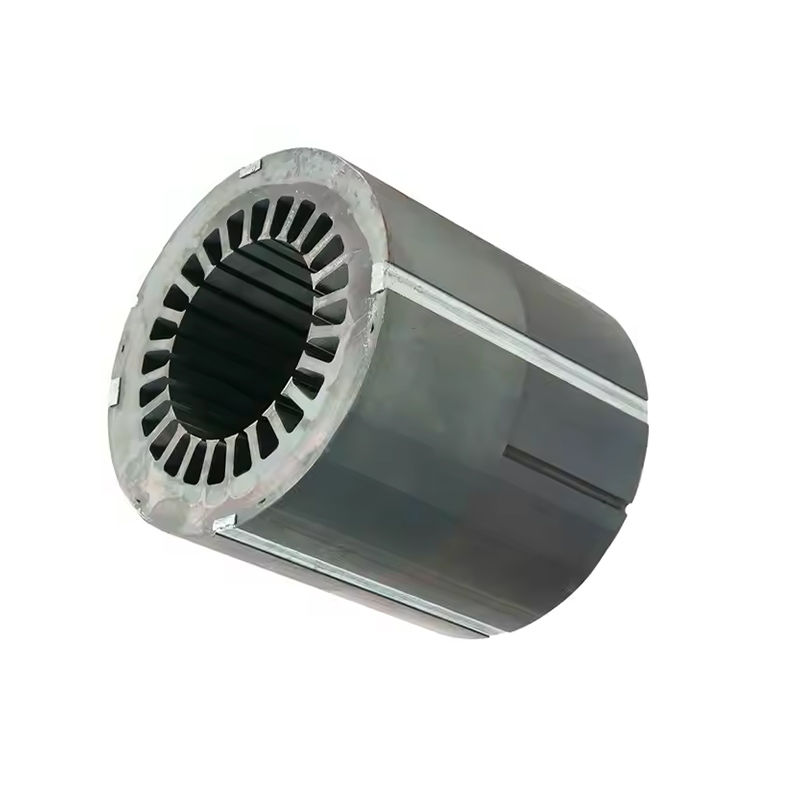
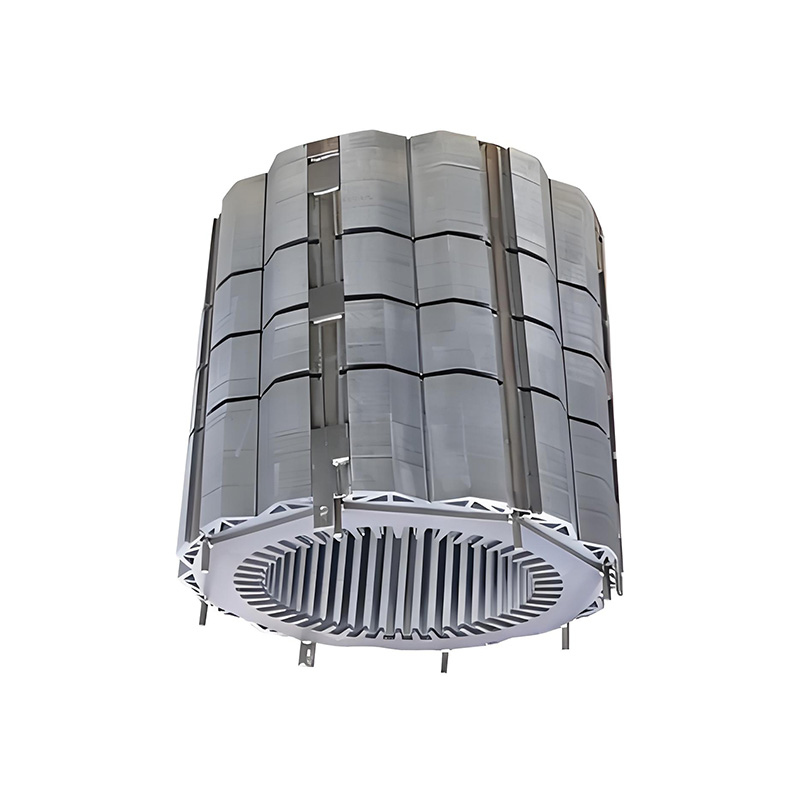
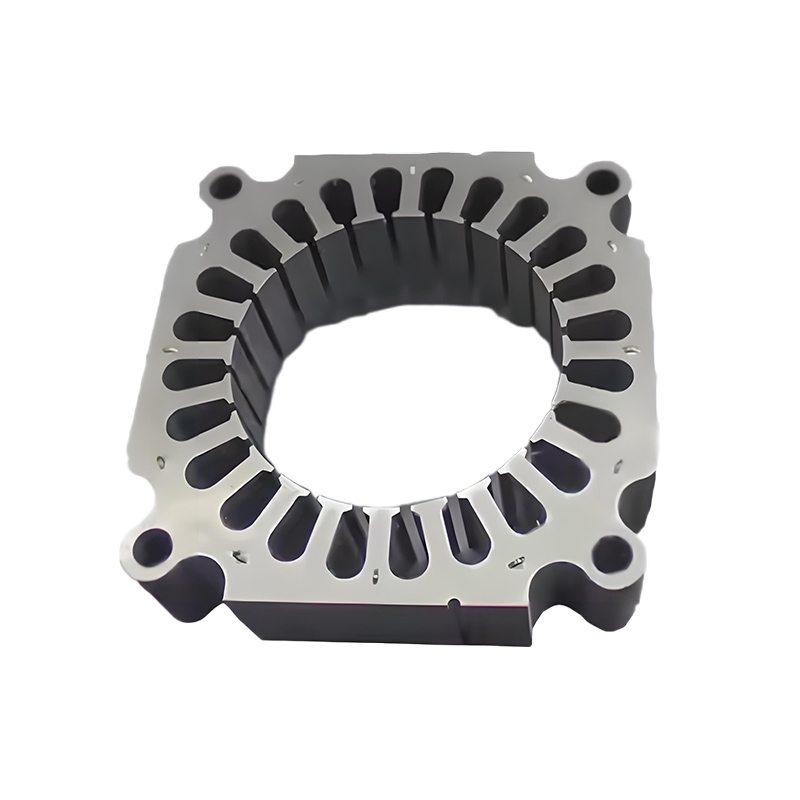
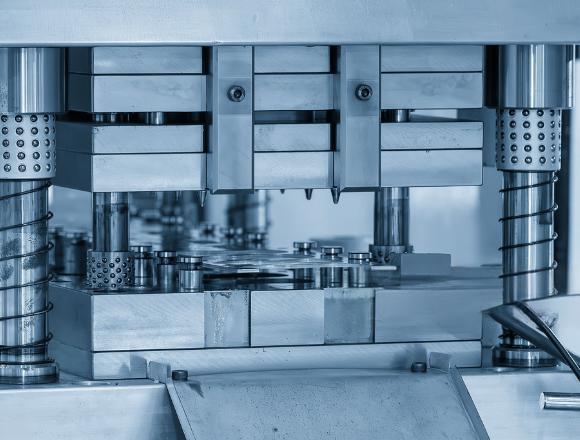
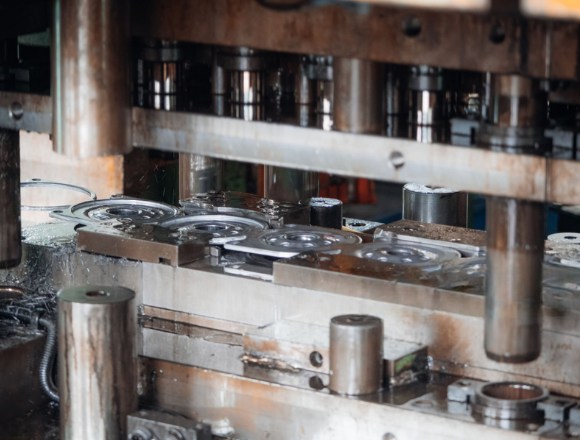
Estampado de precisión: Para fabricar grandes cantidades de laminaciones para estatores de generador, el estampado progresivo sigue siendo el método principal. Sino utiliza máquinas de estampado modernas capaces de producir más de 1.000 piezas por minuto, con una precisión de hasta ±5 μm. Para formas difíciles y cuando se necesitan bordes muy limpios, especialmente en aplicaciones especiales de generadores, se emplea el corte fino (fine blanking). Aunque es más lento (normalmente <200 piezas/minuto), el corte fino reduce mucho las rebabas (<10 μm) y mantiene las piezas muy planas, algo importante para lograr el mejor apilamiento en el núcleo del estator del generador.
Corte por láser: El corte por láser de fibra se utiliza cada vez más para prototipos y producciones pequeñas, ya que permite cambios de diseño rápidos y cortes de tan solo 20–30 μm. Sin embargo, el corte por láser puede crear una zona afectada térmicamente (HAZ) de 10–50 μm, que perjudica la calidad magnética a menos que se recaliente después del corte. Sino invierte en láseres modernos y muy rápidos (picosegundos/femtosegundos) para reducir esa zona afectada térmicamente y asegurar que la calidad magnética de nuestras laminaciones para estatores de generador sea buena.

 Español
 Inglés
 Alemán
 Francés
 Italiano