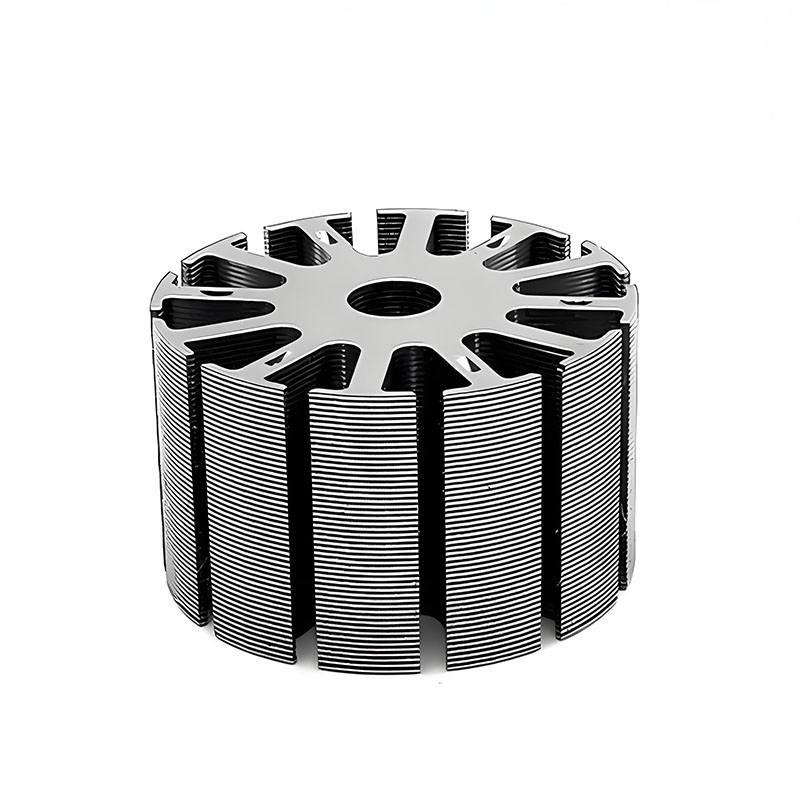
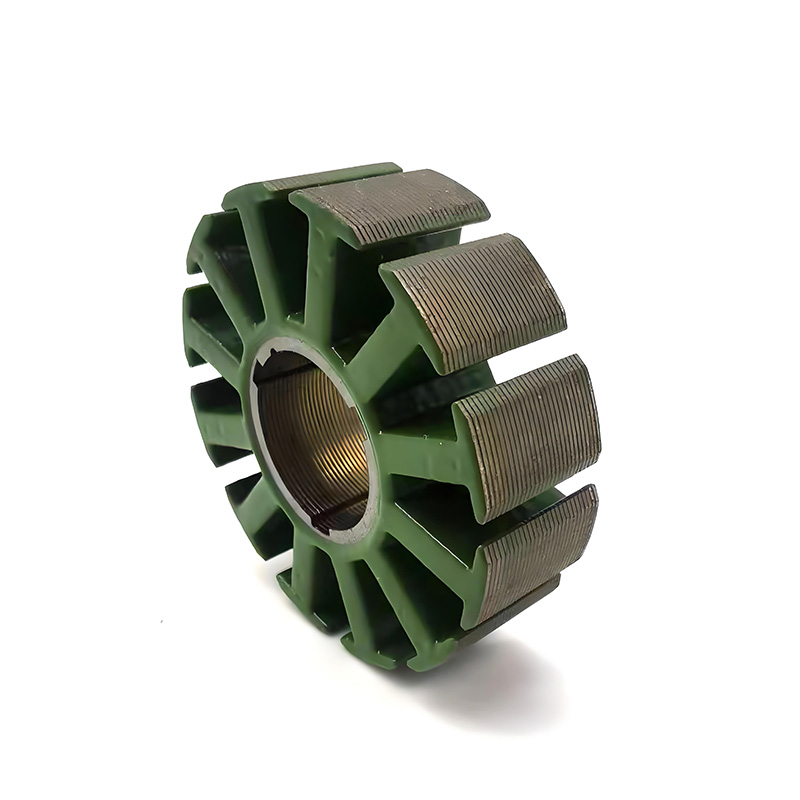
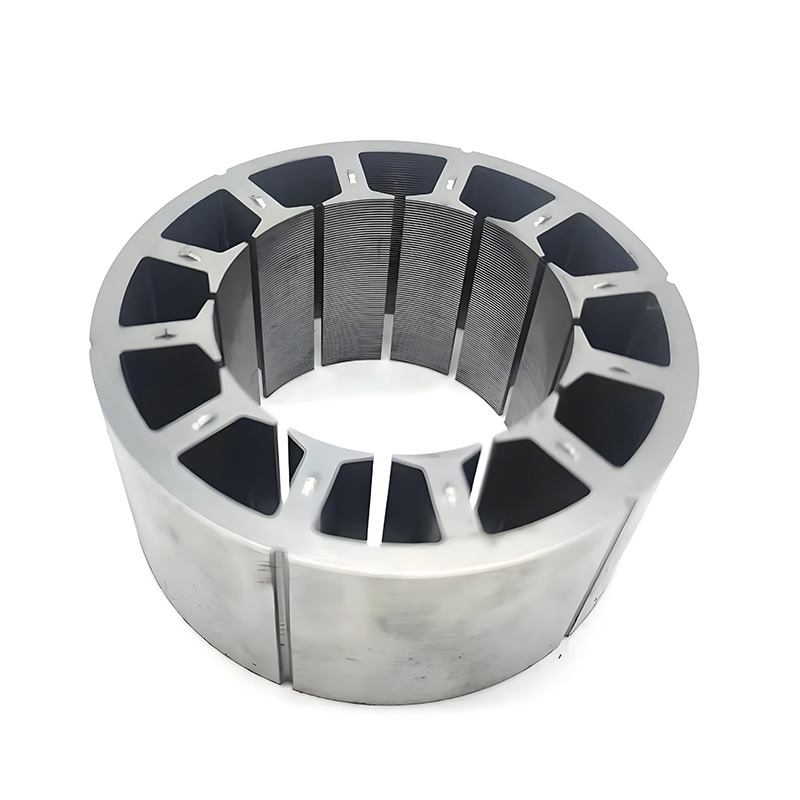
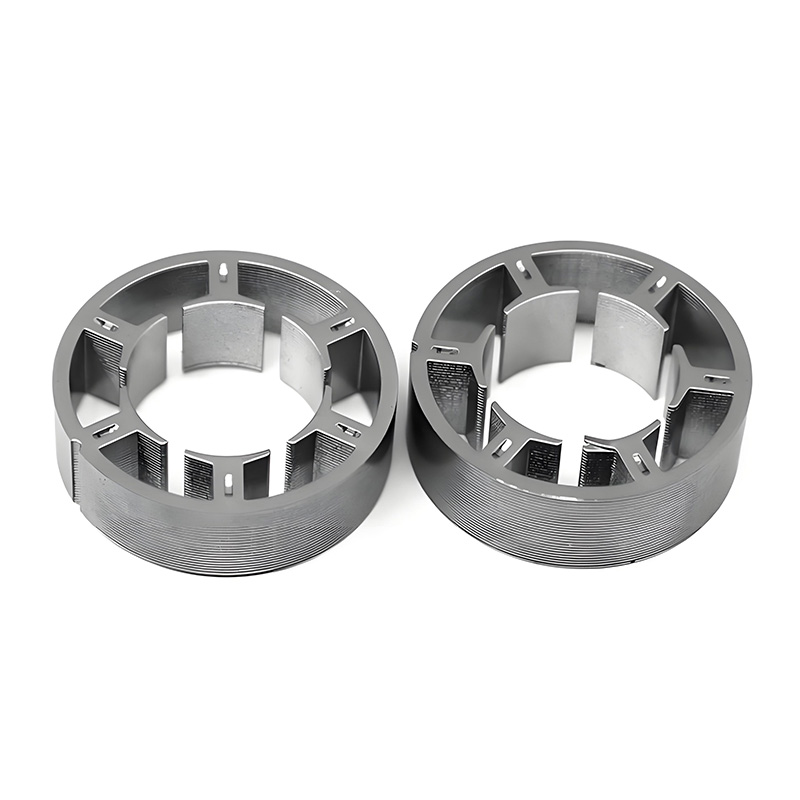
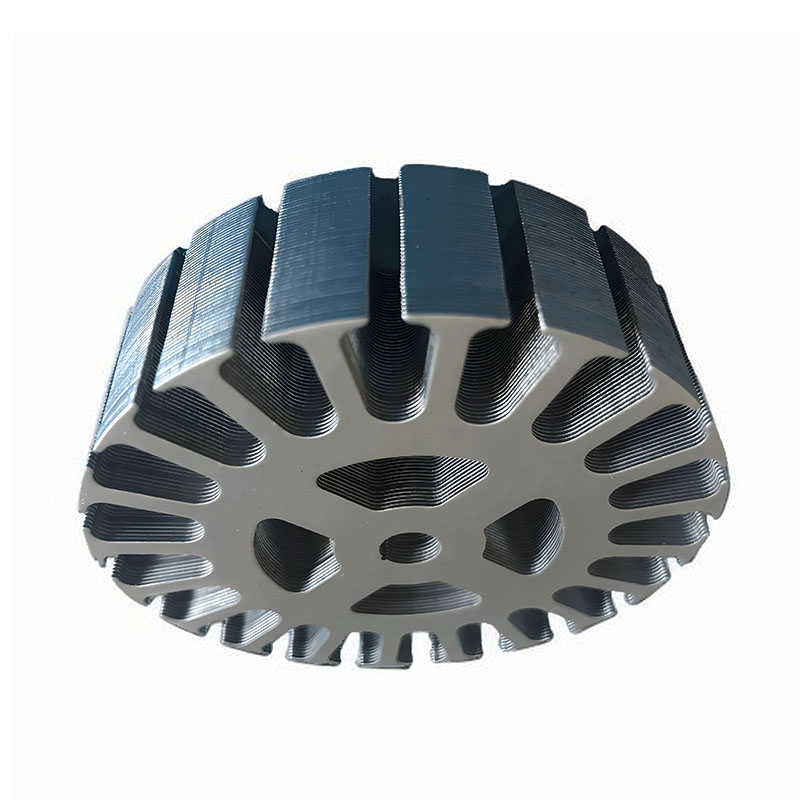
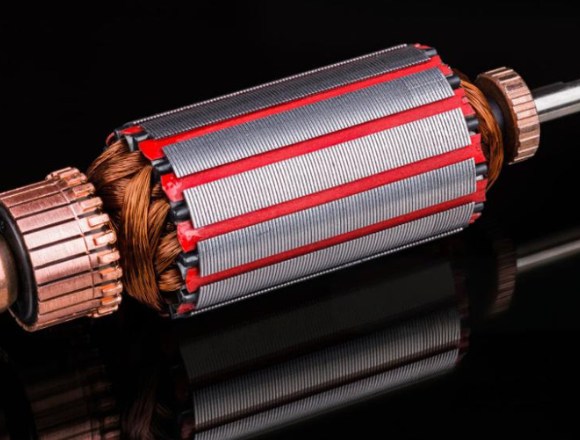
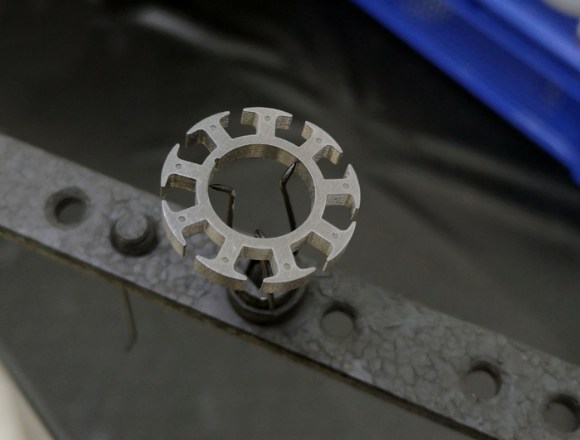
Una vez estampadas con precisión las laminaciones individuales, su ensamblaje en núcleos completos de estator y rotor es una acción esencial que influye de forma significativa en la eficiencia y la integridad mecánica del motor final. Sino emplea una amplia variedad de métodos de montaje innovadores, elegidos en función de las necesidades concretas de la aplicación, las cualidades de eficiencia deseadas y el volumen de producción.
Interbloqueo/acuñado (lengüetas autobloqueantes)
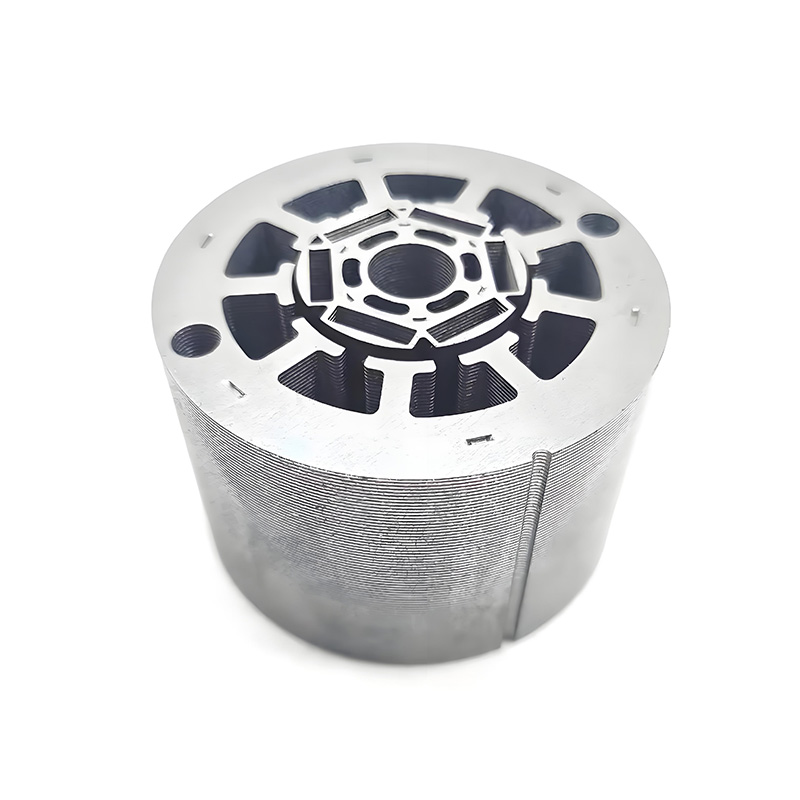
El interbloqueo, también llamado acuñado o lengüetas autobloqueantes, es una técnica ampliamente adoptada en nuestras instalaciones, especialmente para motores DC pequeños y medianos. Esta técnica consiste en estampar lengüetas o cuñas directamente en las chapas de laminación, que después se doblan o se presionan para bloquear mecánicamente la pila entre sí.
- Ventajas : No se requieren materiales adicionales ni posprocesamiento, lo que aporta rentabilidad. Ofrece un alto potencial de automatización, con tiempos de ciclo habituales inferiores a 2 segundos por pila en líneas automatizadas. Y lo más importante: apenas afecta a las propiedades magnéticas, ya que no se introduce calor.
- Limitaciones : La zona de las lengüetas puede crear huecos de aire localizados, lo que aumenta ligeramente las pérdidas en el núcleo. La resistencia mecánica es moderada, por lo que resulta menos adecuado para rotores de gran diámetro o con vibraciones extremas. La complejidad del herramental es moderada y exige troqueles de estampado de precisión.
Soldadura (láser, TIG, MIG, por puntos por resistencia)
La soldadura se utiliza para unir las pilas de laminaciones, normalmente en el perímetro o en puntos concretos. La soldadura láser (por ejemplo, con equipos de Trumpf, IPG Photonics) es claramente preferida por su precisión y sus mínimas zonas afectadas térmicamente, lo que la hace adecuada para aplicaciones de alto rendimiento. La soldadura por puntos por resistencia también es habitual, sobre todo en la producción de motores DC en serie.
- Ventajas : Proporciona una alta integridad mecánica, lo que lo hace excelente para rotores de alta velocidad. El proceso puede automatizarse por completo, con tiempos de ciclo inferiores a 1 segundo por soldadura, aunque el tiempo total de la pila depende del número de soldaduras.
- Limitaciones : El calentamiento local durante la soldadura puede aumentar las pérdidas en el núcleo (hasta un 10-15 % en la zona soldada, según estudios del IEEE de 2022). También existe el riesgo de deformación de las laminaciones y, en algunos casos, puede ser necesario un recocido posterior a la soldadura para restaurar las propiedades magnéticas. El herramental es complejo y costoso.
Remachado
El remachado consiste en insertar pasadores o tubos metálicos a través de orificios previamente punzonados en la pila de laminaciones, que después se deforman para mantener la pila unida. Esta técnica se utiliza con frecuencia en máquinas DC más grandes y motores de tracción.
- Ventajas : Ofrece una alta resistencia mecánica y no implica aporte de calor, lo que lo hace ideal para pilas gruesas o de gran diámetro.
- Limitaciones : Los orificios de remache reducen la sección magnética efectiva, lo que provoca un aumento localizado de las pérdidas en el núcleo. El procedimiento suele ser manual o semiautomático, lo que limita el rendimiento con tiempos de ciclo de 5–10 segundos por pila. Aunque el herramental es relativamente sencillo, una alineación precisa es crucial para la eficiencia magnética.
Unión adhesiva (epoxi, fenólico, poliimida)
La unión adhesiva consiste en aplicar una capa fina de adhesivo resistente a altas temperaturas entre las laminaciones, seguida de un curado bajo presión. Este método está ganando terreno en aplicaciones de alta eficiencia y sensibles al ruido, como la movilidad eléctrica y la aeroespacial.
- Ventajas : Sin deformación mecánica ni aporte de calor, lo que preserva las propiedades magnéticas. Ofrece una excelente amortiguación de resonancias y permite utilizar laminaciones extremadamente finas (< 0,2 mm).
- Limitaciones : La desgasificación del adhesivo puede crear huecos, y el tiempo de curado (de minutos a horas) puede limitar el rendimiento. El coste de los adhesivos especializados también puede ser significativo. La automatización es viable, pero exige una dosificación precisa del adhesivo y una correcta alineación de la pila.
Ajuste por contracción
El ajuste por contracción es un método especializado en el que se calienta el anillo exterior o la carcasa, se inserta la pila de laminaciones y se deja enfriar y contraer, fijando así la pila. Se utiliza en rotores de alta velocidad muy especializados (por ejemplo, turbomáquinas y algunos motores DC aeroespaciales).
- Ventajas : Ofrece una presión uniforme y evita orificios o soldaduras, protegiendo así el circuito magnético.
- Limitaciones : Elevada complejidad de herramental y control del proceso. Normalmente no es ideal para la fabricación en grandes series debido a los largos tiempos de ciclo y a las necesidades de ciclado térmico, con 5–15 minutos por unidad.
Grampado (sujeción de bordes)
El grampado utiliza flejes o cables metálicos doblados alrededor del perímetro de la pila para mantener unidas las laminaciones. Es un enfoque más sencillo y de menor coste.
- Ventajas : Herramental sencillo y económico, y no intervienen ni el calor ni los adhesivos.
- Limitaciones : Ofrece una mala resistencia a las vibraciones y las grapas pueden aflojarse gradualmente, lo que lo hace inadecuado para aplicaciones de alta velocidad o alta precisión. Normalmente es manual o semiautomático, con tiempos de ciclo de 3–5 segundos por pila.
 Español
 Inglés
 Alemán
 Francés
 Italiano