Procesos de fabricación y controles de calidad de nuestras pilas de laminaciones EI
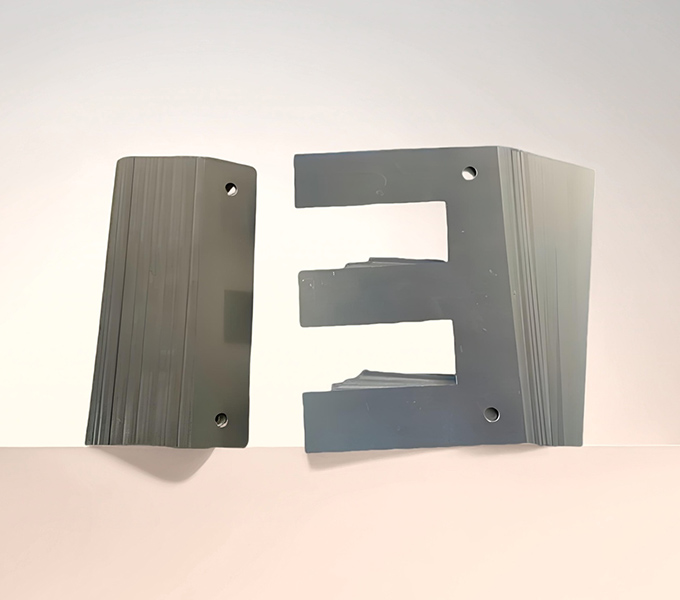
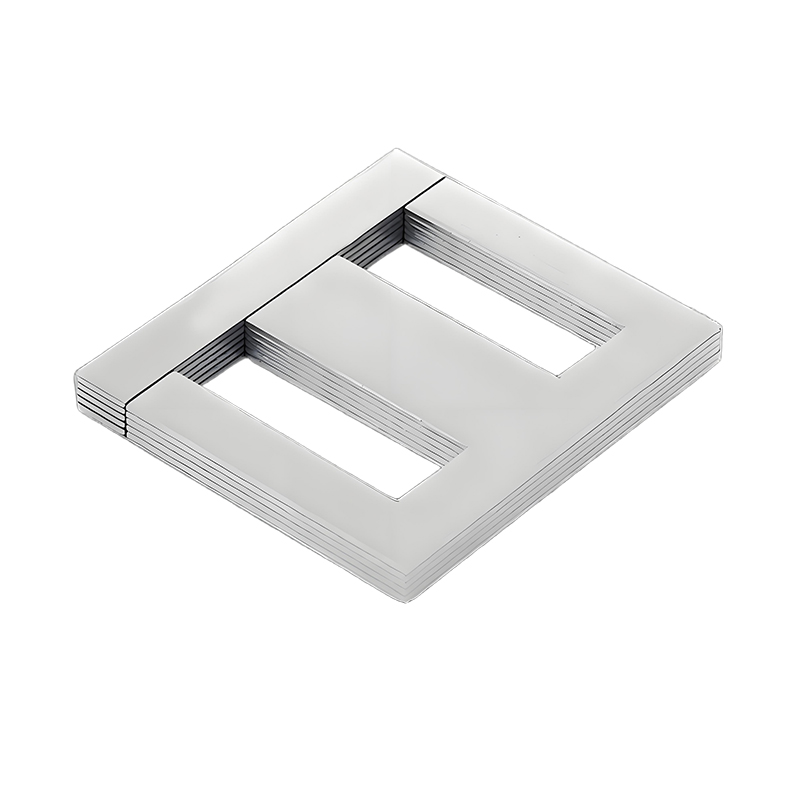
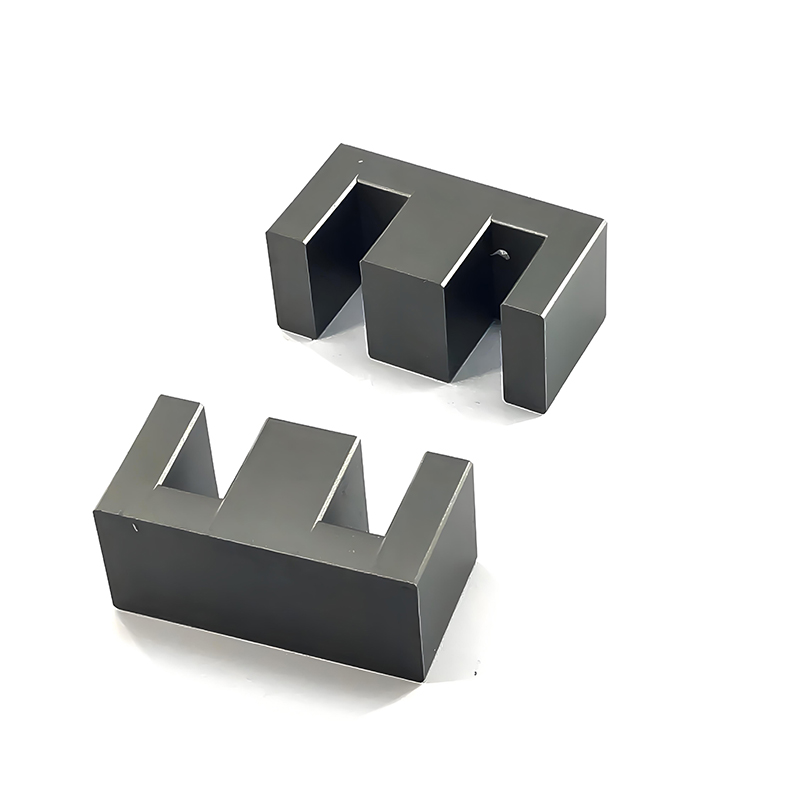
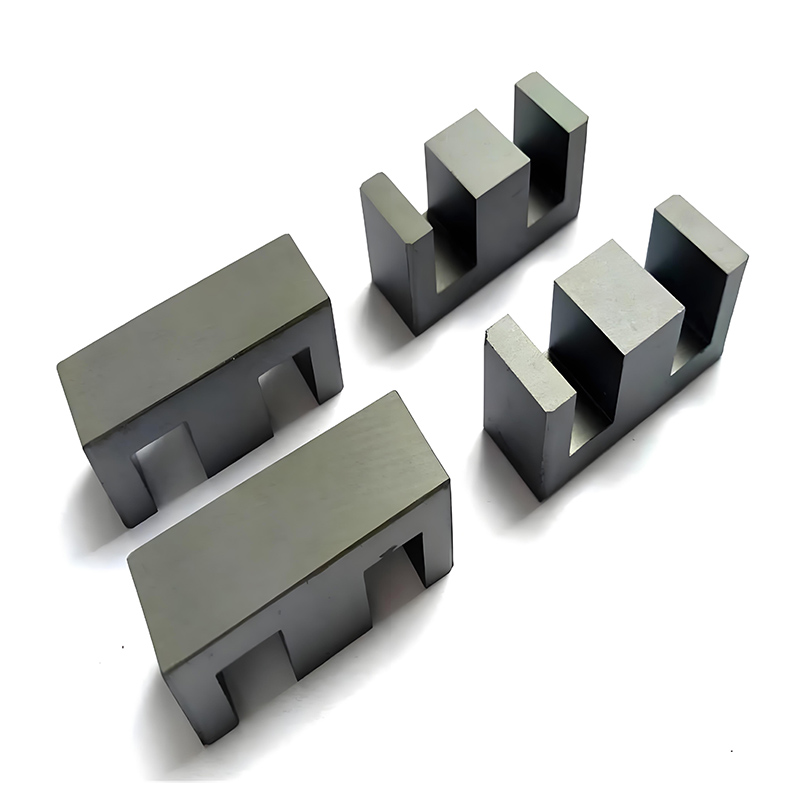
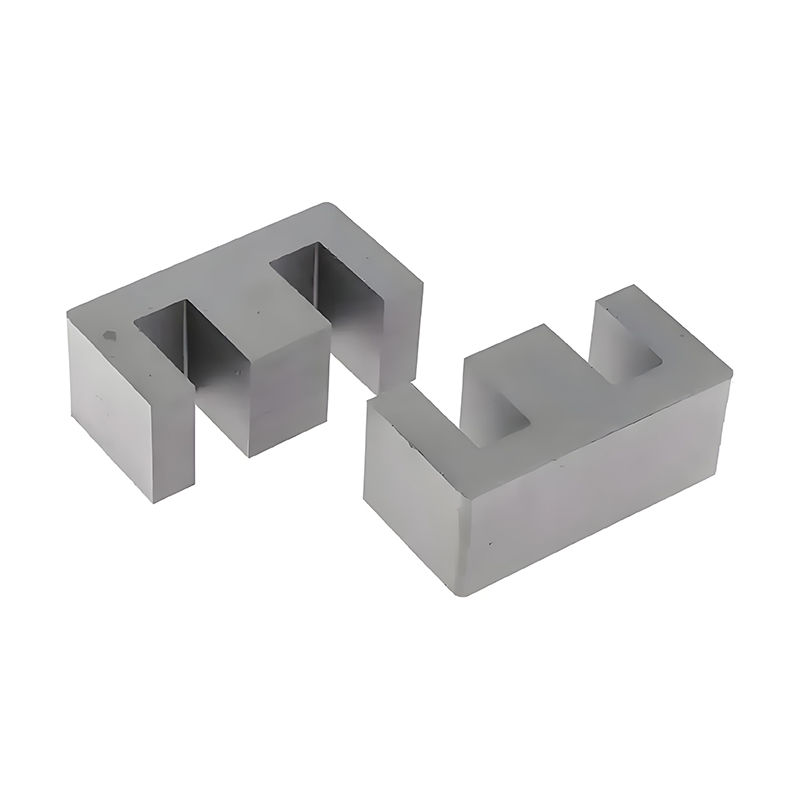
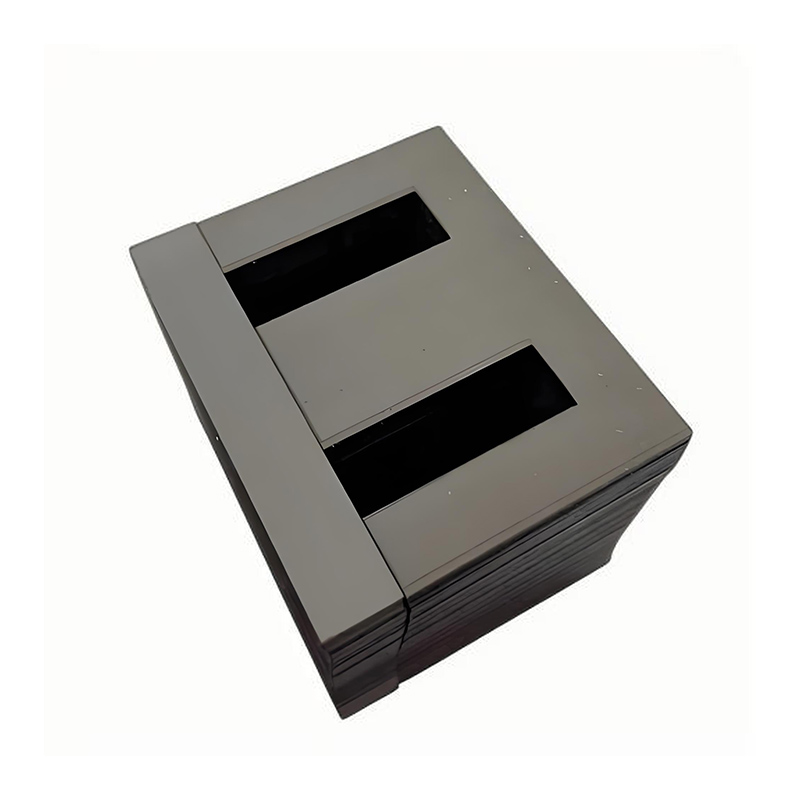
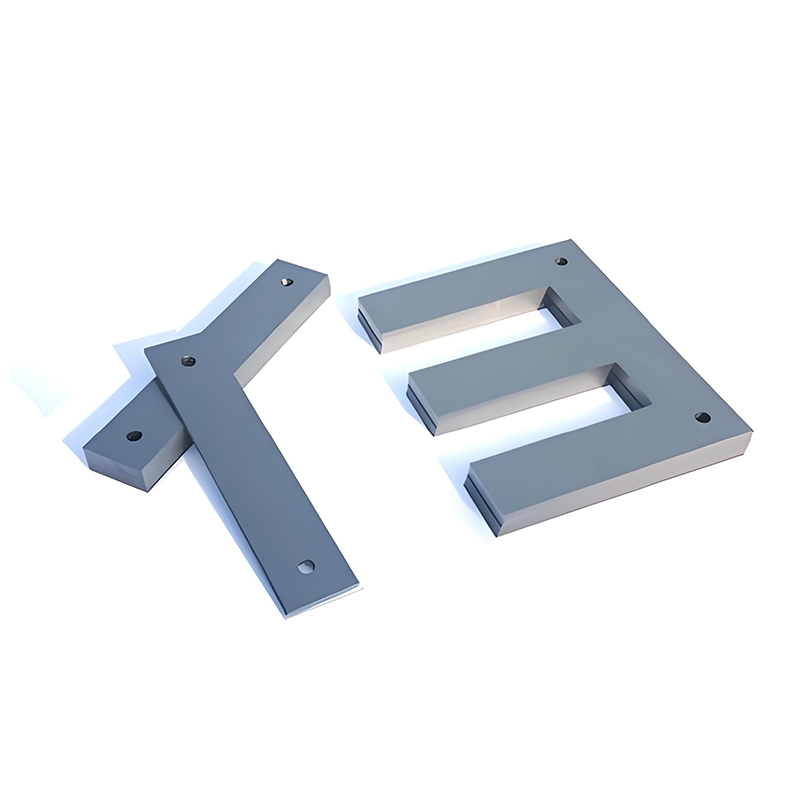
La habilidad de Sino para fabricar proviene de décadas de experiencia, invirtiendo siempre en la tecnología más nueva y una fuerte dedicación a la calidad. Nuestro proceso de producción integral garantiza que cada lámina de núcleo EI laminación de núcleo EI tenga el tamaño y la forma correctos, buena calidad magnética y una superficie lisa.
Corte y preparación del material
El proceso comienza cortando las bobinas de acero eléctrico en las anchuras correctas. Nuestras avanzadas máquinas de corte garantizan un tamaño muy preciso y el mínimo desperdicio de material, dejando las tiras listas para el siguiente paso.
Métodos de estampado avanzados
Nuestras máquinas de estampado son la clave para crear las formas EI exactas:
- Fine blanking y estampado progresivo: Utilizamos máquinas de primera línea de Tronzado fino y estampado con troquel progresivo tronzado fino y estampado con troquel progresivo. Estas máquinas pueden fabricar piezas con bordes muy pequeños y lisos (por debajo de 5 μm) y tamaños exactos (dentro de ±0,01 mm). Las prensas controladas por ordenador que supervisan la fuerza, la posición y la temperatura ayudan a alinear perfectamente las herramientas y reducir el desgaste. Esto afecta directamente a lo planas y fáciles de apilar que son las laminaciones.
- Corte por láser: Para fabricar prototipos rápidamente y para tiradas de producción especiales, utilizamos sistemas de láser de fibra. El corte por láser permite una rápida entrega con muy poca tensión sobre el material. Controlamos cuidadosamente los ajustes del láser (como la duración del pulso, la potencia y el gas) para limitar las zonas afectadas por el calor, que de otro modo pueden reducir la permeabilidad magnética hasta en un 10 %.
- Control de rebabas y calidad de los bordes: Utilizamos sistemas de cámara integrados para comprobar la calidad de los bordes y buscar pequeñas asperezas (rebabas) en tiempo real. Esta información nos ayuda a ajustar las herramientas de inmediato, lo que reduce el desperdicio hasta en un 30 % y mantiene uniforme el aislamiento entre capas.
Procesos de calentamiento de precisión (recocido)
Recocido es un paso clave de calentamiento que devuelve la calidad magnética del acero después de haber sido trabajado. También ayuda a que los diminutos cristales del interior del acero crezcan de la mejor manera:
- Hornos de recocido continuo: Las máquinas de recocido continuo que utilizamos emplean una atmósfera controlada de hidrógeno/nitrógeno con muy poco oxígeno (por debajo de 5 ppm). Estos sistemas nos permiten controlar con precisión la temperatura de calentamiento (normalmente 800–900°C) 800–900 °C) y la velocidad de enfriamiento. Esto ayuda a que los cristales crezcan al tamaño correcto (tamaño medio >150 μm) y alivia las tensiones. Esto puede reducir la pérdida en el núcleo en un 15–20% 15–20 % en comparación con métodos de recocido más antiguos.
- Recocido al vacío: Para piezas que necesitan pérdidas en el núcleo muy bajas, utilizamos hornos de recocido al vacío, que crean un vacío casi perfecto (presiones por debajo de 10^-4 mbar). Este proceso elimina cualquier oxidación y nos permite usar aceros con una alta cantidad de silicio (>3,5 % de Si). Esto conduce a reducciones de pérdidas en el núcleo de hasta 25% 25 % y una mejor capa de aislamiento.
- Ciclos de recocido personalizados: Estudios recientes muestran que el uso de ciclos de recocido controlados y de múltiples etapas puede ajustar la dirección del cristal y reducir los defectos. Esto puede conducir a un 10–15% aumento del 10–15 % en la permeabilidad y una 20–30% reducción del 20–30 % en la coercitividad. Sino utiliza estos avanzados planes de recocido para obtener el mejor rendimiento magnético.
Recubrimiento de aislamiento superficial
Tras el recocido, las laminaciones se recubren con una capa de aislamiento eléctrico de alta calidad:
- Nuevos métodos de recubrimiento: Utilizamos recubrimientos avanzados a base de fosfato inorgánico y silicato, así como deposición electroforética (EPD) procesos de deposición electroforética (EPD) de empresas como AkzoNobel y Axalta. Estos proporcionan una resistencia entre laminaciones de más de 1000 Ω·cm² y pueden soportar calor hasta 800°C.
- Limpieza: Antes del recubrimiento, utilizamos limpieza por plasma y desengrase ultrasónico para eliminar aceites residuales o partículas diminutas. Estos pueden causar problemas con el aislamiento y provocar Pérdidas por corrientes de Foucault. pérdidas por corrientes de Foucault localizadas. Nuestros sistemas pueden verificar que la superficie esté limpia hasta el nivel submicro.
Para detener corrientes no deseadas entre las capas (corrientes de Foucault entre laminaciones) y garantizar que duren mucho tiempo, todas nuestras laminaciones están recubiertas con aislamiento de alta calidad. Utilizamos:
- Recubrimientos inorgánicos: Como el fosfato o el MgO, que soportan bien el calor y son buenos aislantes eléctricos.
- Recubrimientos orgánicos: Como C-5 o C-6, que son fáciles de estampar y se adhieren bien.
- Recubrimientos avanzados: Estamos probando recubrimientos de capa fina de PVD (deposición física de vapor) para laminaciones muy finas (<0,18 mm). Estos recubrimientos son muy uniformes y casi no presentan variación de espesor (<0,5 μm). Nuestros recubrimientos tienen una resistencia entre laminaciones de más de 1000 Ω·cm² y pueden soportar calor hasta 800°C.
Elegir el material y el recubrimiento adecuados es una decisión importante. Los expertos de Sino están aquí para ayudarle a sopesar los costes y beneficios y elegir la mejor opción para sus necesidades específicas.
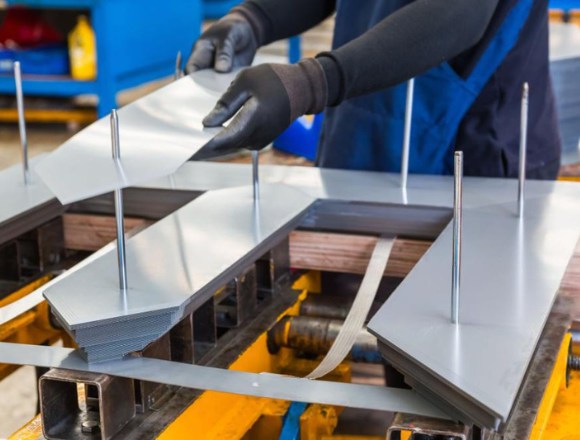
Apilado y ensamblaje automatizados
Nuestro proceso de ensamblaje está mayormente automatizado para garantizar coherencia y alta calidad:
- Manipulación robótica: Se utilizan sistemas robóticos para apilar, comprobar y embalar. Esto reduce los errores y la contaminación derivados de la manipulación humana.
- Control de la presión de apilado: Las prensas de apilado automatizadas con retroalimentación de fuerza en tiempo real garantizan que la presión se mantenga en el rango óptimo (normalmente 1–2 MPa). Esto evita que el aislamiento se aplaste y frena los cortocircuitos entre las capas.
- Entorno de sala limpia: Utilizamos estándares de sala limpia ISO 7 donde montamos nuestros núcleos. Desde 2022, esto ha reducido los cortocircuitos causados por partículas diminutas en más de 80%.
Controles de calidad e Industria 4.0
La calidad forma parte de cada paso de nuestro proceso de fabricación:
- Monitoreo en línea: Comprobamos aspectos importantes (como la calidad del borde, el tamaño y la resistencia de aislamiento) en tiempo real. Esto nos ayuda a detectar y corregir cualquier problema de inmediato.
- Gemelos digitales y MES: Estamos utilizando Manufacturing Execution Systems (MES) y gemelos digitales. Esto nos ayuda a predecir cuándo hay que reparar las máquinas, mejorar nuestros procesos en tiempo real y hacer seguimiento de cada lote de laminaciones.
- Control de procesos con IA (plan futuro): Tenemos proyectos piloto que utilizan aprendizaje automático para vincular los ajustes del proceso con la calidad magnética y mecánica final. Esto permitirá mejoras automáticas del proceso y una resolución rápida de problemas.
- Responsabilidad medioambiental: Nuestros nuevos diseños de hornos de recocido están pensados para reutilizar el calor y cuentan con quemadores más limpios. Esto reduce el consumo de energía hasta en un 25% por cada tonelada de laminaciones que producimos. También estamos estudiando el uso de hidrógeno verde en nuestros hornos para reducir aún más nuestra huella de carbono.
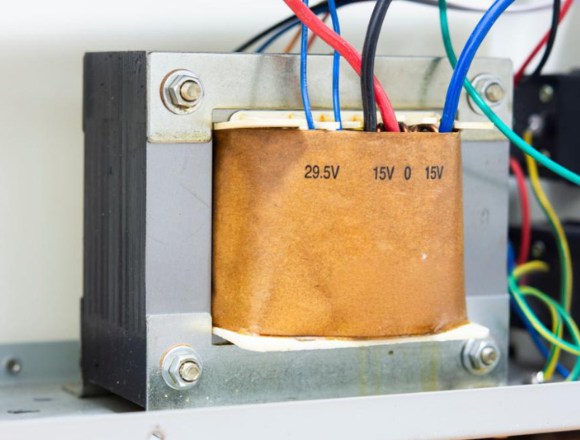
Las avanzadas capacidades de fabricación de Sino y sus estrictos controles de calidad garantizan que nuestras laminaciones de núcleo EI no son solo piezas, sino bases fiables para sus productos magnéticos de alta calidad.
 Español
 Inglés
 Alemán
 Francés
 Italiano