Fertigungsprozesse und Qualitätskontrollen unserer EI-Blechpakete
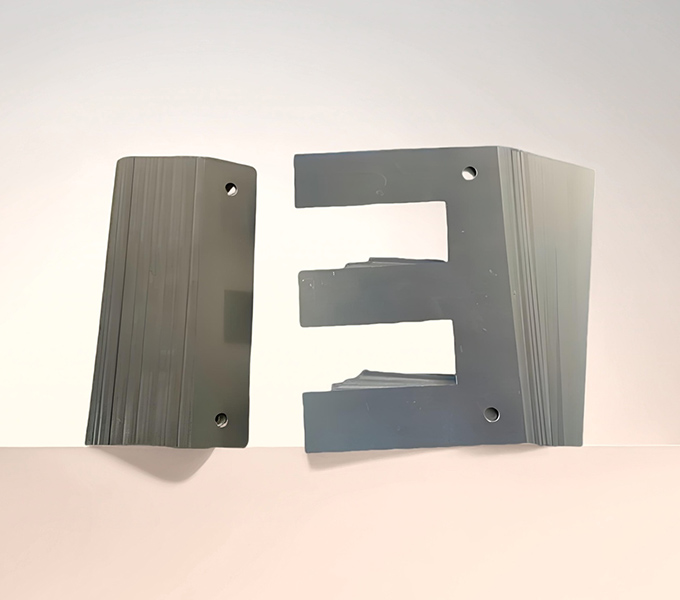
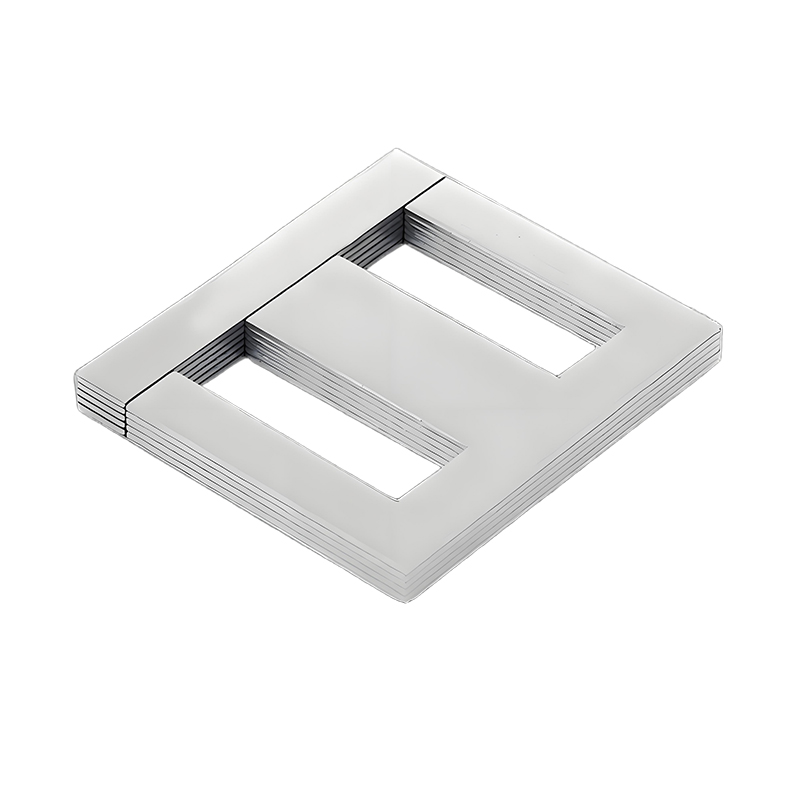
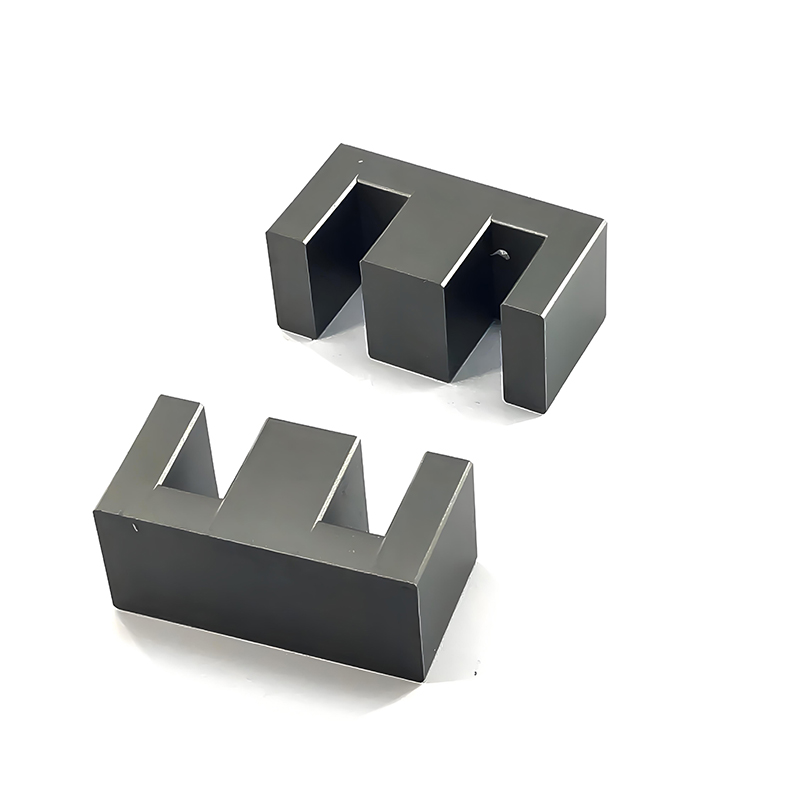
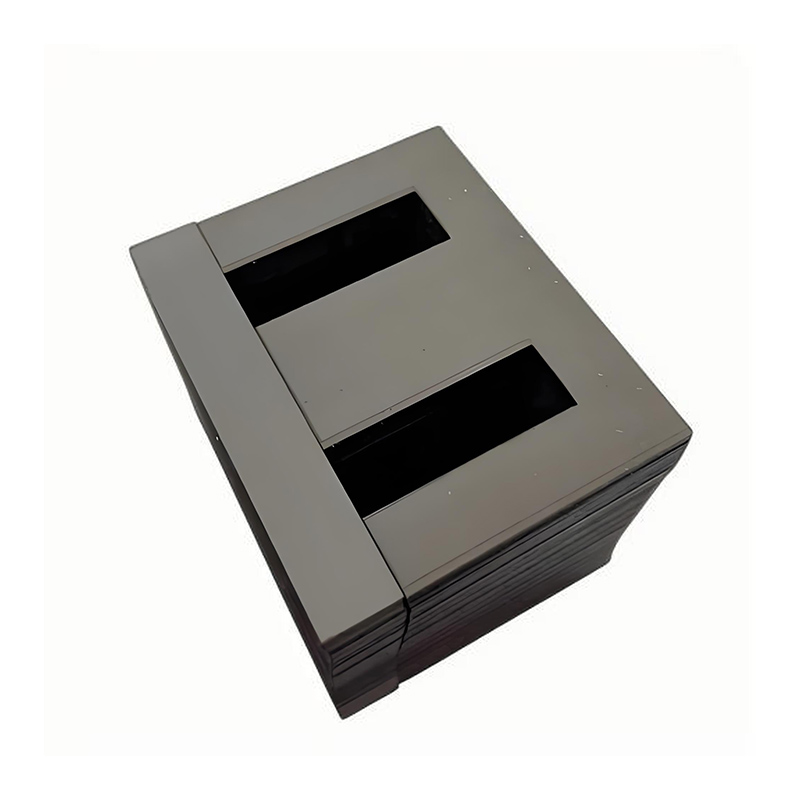
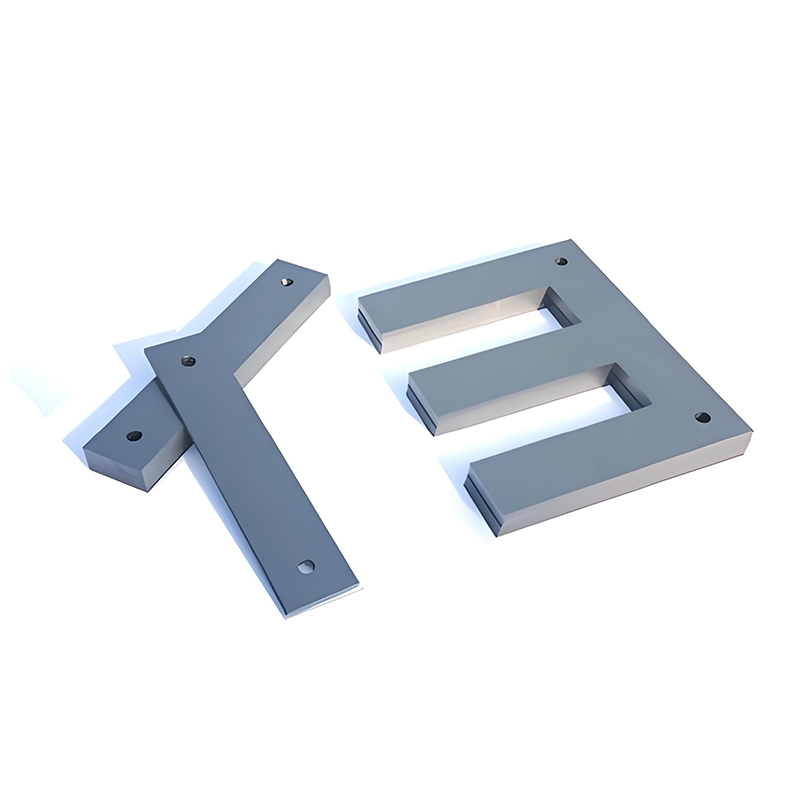
Sinos Fertigungskönnen beruht auf jahrzehntelanger Erfahrung, ständigen Investitionen in die neueste Technologie und einer starken Qualitätsverpflichtung. Unser integrierter Produktionsprozess stellt sicher, dass jedes EI-Kernblech die richtige Größe und Form, gute magnetische Qualität und eine glatte Oberfläche hat.
Materialzuschnitt und -vorbereitung
Der Prozess beginnt mit dem Zuschneiden der Elektroblech-Coils auf die richtigen Breiten. Unsere fortschrittlichen Schneidemaschinen gewährleisten eine sehr genaue Größe und minimalen Materialverschnitt und bereiten die Streifen für den nächsten Schritt vor.
Fortschrittliche Stanzmethoden
Unsere Stanzmaschinen sind der Schlüssel zur Erzeugung der exakten EI-Formen:
- Feinblanken und Folgeverbundstanzen: Wir verwenden erstklassige Feinblanken und Folgeverbundstanzen Maschinen. Diese Maschinen können Teile mit sehr kleinen, glatten Kanten (unter 5 μm) und exakten Größen (innerhalb von ±0,01 mm). Computergesteuerte Pressen, die Kraft, Position und Temperatur überwachen, helfen, die Werkzeuge perfekt auszurichten und Verschleiß zu reduzieren. Das wirkt sich direkt darauf aus, wie flach und leicht stapelbar die Bleche sind.
- Laserschneiden: Für die schnelle Herstellung von Prototypen und für spezielle Produktionsläufe verwenden wir Faserlasersysteme. Das Laserschneiden ermöglicht eine schnelle Abwicklung mit sehr geringer Materialbelastung. Wir steuern die Lasereinstellungen (wie Pulslänge, Leistung und Gas) sorgfältig, um die wärmebeeinflussten Bereiche zu begrenzen, die sonst die magnetische Permeabilität um bis zu 10 % senken können.
- Gratkontrolle und Kantenqualität: Wir verwenden eingebaute Kamerasysteme, um die Kantenqualität zu prüfen und winzige raue Stellen (Grate) in Echtzeit zu erkennen. Diese Informationen helfen uns, die Werkzeuge sofort anzupassen, was den Ausschuss um bis zu 30 % reduziert und die Isolierung zwischen den Lagen gleichmäßig hält.
Präzisions-Erwärmungsprozesse (Glühen)
Anlassen ist ein wichtiger Erwärmungsschritt, der die magnetische Qualität des Stahls nach der Bearbeitung wiederherstellt. Er hilft auch den winzigen Kristallen im Stahl, optimal zu wachsen:
- Durchlauf-Glühöfen: Die von uns verwendeten Durchlaufglühanlagen nutzen eine kontrollierte Wasserstoff/Stickstoff-Atmosphäre mit sehr niedrigem Sauerstoffgehalt (unter 5 ppm). Diese Systeme ermöglichen eine präzise Steuerung der Erwärmungstemperatur (üblicherweise 800–900°C) und die Abkühlgeschwindigkeit. Dies hilft den Kristallen, auf die richtige Größe zu wachsen (durchschnittliche Größe >150 μm) und baut Spannungen ab. Das kann den Kernverlust um 15–20% im Vergleich zu älteren Glühmethoden senken.
- Vakuumanlassen: Für Teile, die einen sehr niedrigen Kernverlust benötigen, verwenden wir Vakuum-Glühöfen, die ein nahezu perfektes Vakuum erzeugen (Drücke unter 10^-4 mbar). Dieser Prozess beseitigt jegliche Oxidation und ermöglicht die Verwendung von Stählen mit hohem Siliziumanteil (>3,5 % Si). Dies führt zu Kernverlustreduzierungen von bis zu 25% und eine bessere Isolationsschicht.
- Individuelle Glühzyklen: Neuere Studien zeigen, dass kontrollierte, mehrstufige Glühzyklen die Kristallrichtung anpassen und Defekte reduzieren können. Das kann zu einem 10–15% Anstieg der Permeabilität und eine 20–30% Reduktion der Koerzitivität. Sino nutzt diese fortschrittlichen Glühpläne für die beste magnetische Leistung.
Oberflächenisolationsbeschichtung
Nach dem Glühen werden die Bleche mit einer hochwertigen elektrischen Isolationsschicht beschichtet:
- Neue Beschichtungsmethoden: Wir verwenden fortschrittliche anorganische Phosphat- und Silikatbeschichtungen sowie elektrophoretische Abscheidung (EPD) Verfahren von Unternehmen wie AkzoNobel und Axalta. Diese bieten einen Zwischenblech-Widerstand von über 1000 Ω·cm² und halten Hitze bis zu 800°C.
- Sauberkeit: Vor der Beschichtung verwenden wir Plasmareinigung und Ultraschallentfettung, um Restöle oder winzige Partikel zu entfernen. Diese können Probleme mit der Isolierung verursachen und zu lokalen Wirbelstromverluste. Unsere Systeme können verifizieren, dass die Oberfläche bis auf Submikrometer-Niveau sauber ist.
Um unerwünschte Ströme zwischen den Lagen zu stoppen (Wirbelströme zwischen den Blechen) und eine lange Lebensdauer zu gewährleisten, sind alle unsere Bleche mit hochwertiger Isolierung beschichtet. Wir verwenden:
- Anorganische Beschichtungen: Wie Phosphat oder MgO, die Hitze gut vertragen und gute elektrische Isolatoren sind.
- Organische Beschichtungen: Wie C-5 oder C-6, die sich leicht stanzen lassen und gut haften.
- Fortschrittliche Beschichtungen: Wir testen Dünnschicht- PVD (physikalische Gasphasenabscheidung) -Beschichtungen für sehr dünne Bleche (<0,18 mm). Diese Beschichtungen sind sehr gleichmäßig und haben fast keine Dickenänderung (<0,5 μm). Unsere Beschichtungen haben einen Zwischenblech-Widerstand von über 1000 Ω·cm² und halten Hitze bis zu 800°C.
Die Wahl des richtigen Materials und der richtigen Beschichtung ist eine wichtige Entscheidung. Sinos Experten helfen Ihnen, Kosten und Nutzen abzuwägen, um die beste Wahl für Ihre spezifischen Anforderungen zu treffen.
Automatisiertes Stapeln und Montieren
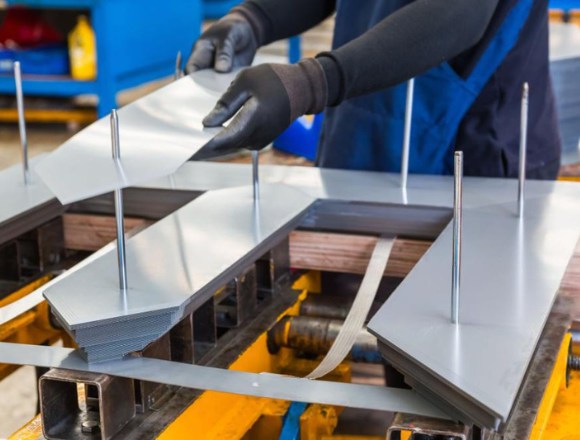
Unser Montageprozess ist größtenteils automatisiert, um Konsistenz und hohe Qualität zu gewährleisten:
- Roboterhandhabung: Robotersysteme werden zum Stapeln, Prüfen und Verpacken eingesetzt. Das reduziert Fehler und Verunreinigungen durch menschliche Handhabung.
- Stapeldruckkontrolle: Automatisierte Stapelpressen mit Echtzeit-Kraftrückmeldung stellen sicher, dass der Druck im optimalen Bereich bleibt (üblicherweise 1–2 MPa). Dadurch wird verhindert, dass die Isolierung gequetscht wird, und Kurzschlüsse zwischen den Schichten werden unterbunden.
- Reinraumumgebung: Wir verwenden ISO 7 Reinraumstandards wo wir unsere Kerne montieren. Seit 2022 hat dies Kurzschlüsse durch winzige Partikel um über 80%.
Qualitätsprüfungen und Industrie 4.0
Qualität ist Teil jedes Schritts unseres Fertigungsprozesses:
- Inline-Überwachung: Wir prüfen wichtige Dinge (wie Kantenqualität, Größe und Isolationswiderstand) in Echtzeit. Das hilft uns, Probleme sofort zu erkennen und zu beheben.
- Digitale Zwillinge und MES: Wir setzen Manufacturing Execution Systems (MES) und digitale Zwillinge ein. Das hilft uns vorherzusagen, wann Maschinen repariert werden müssen, unsere Prozesse in Echtzeit zu verbessern und jede einzelne Charge von Blechen zu verfolgen.
- KI-gesteuerte Prozesssteuerung (Zukunftsplan): Wir haben Pilotprojekte, in denen maschinelles Lernen Prozessparameter mit der endgültigen magnetischen und mechanischen Qualität verknüpft. Dies ermöglicht automatische Prozessverbesserungen und eine schnelle Problemlösung.
- Umweltverantwortung: Unsere neuen Glühofenkonstruktionen sind darauf ausgelegt, Wärme wiederzuverwenden, und haben sauberere Brenner. Dadurch sinkt der Energieverbrauch um bis zu 25% pro Tonne Bleche, die wir fertigen. Wir prüfen außerdem den Einsatz von grünem Wasserstoff in unseren Öfen, um unseren CO2-Fußabdruck weiter zu senken.
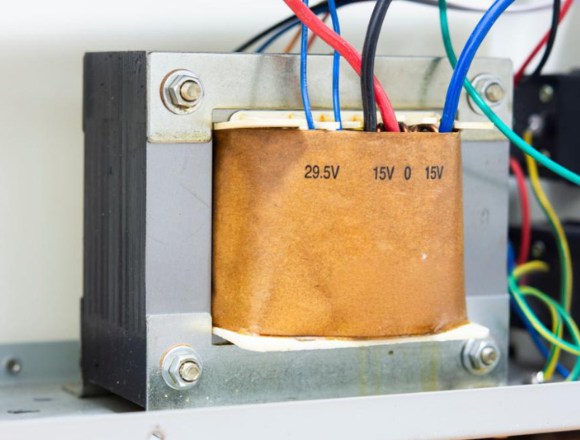
Sinos fortschrittliche Fertigungsfähigkeiten und strengen Qualitätsprüfungen stellen sicher, dass unsere EI-Kernbleche nicht nur Teile, sondern zuverlässige Grundlagen für Ihre hochwertigen magnetischen Produkte sind.
 Deutsch
 Englisch
 Spanisch
 Französisch
 Italienisch