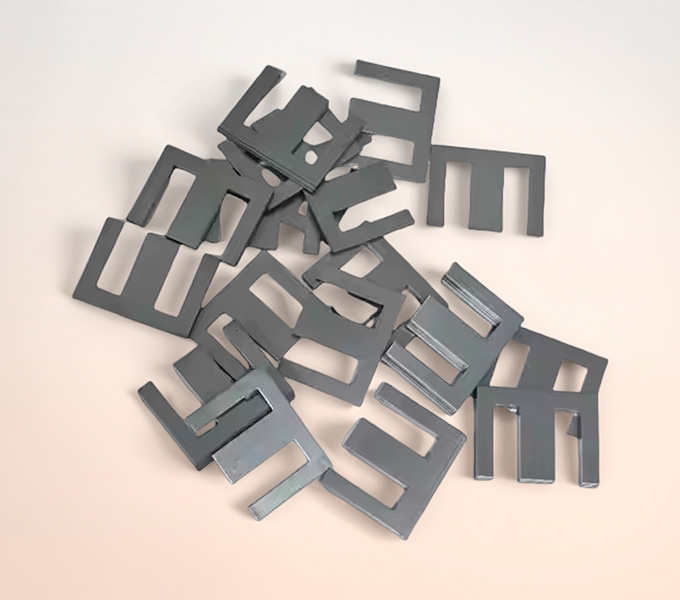
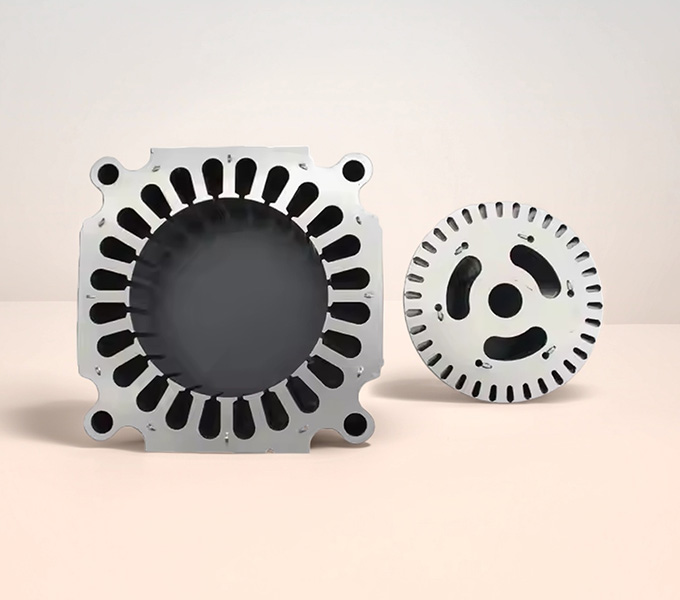
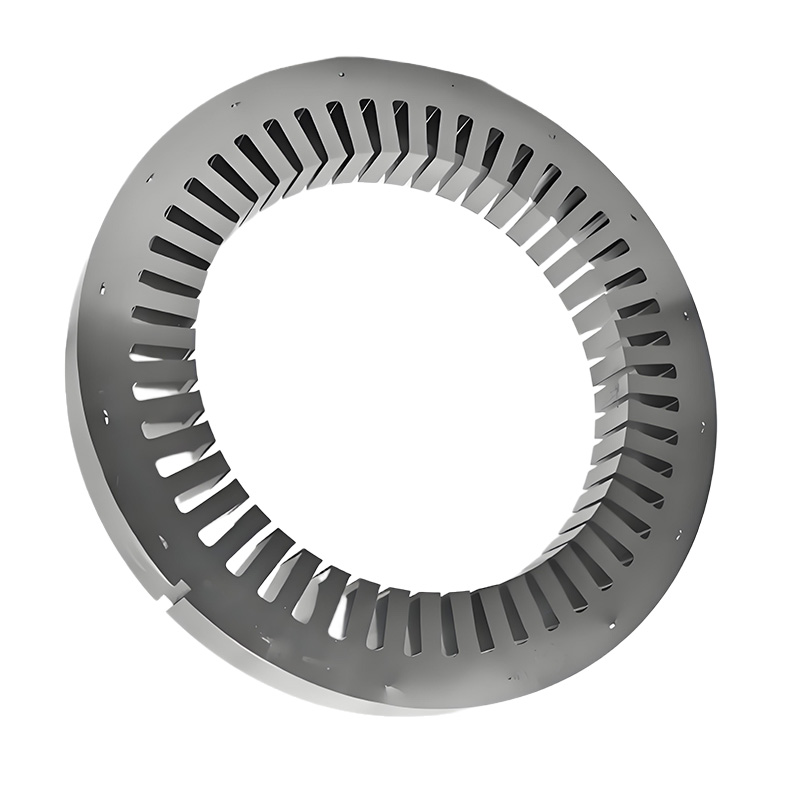
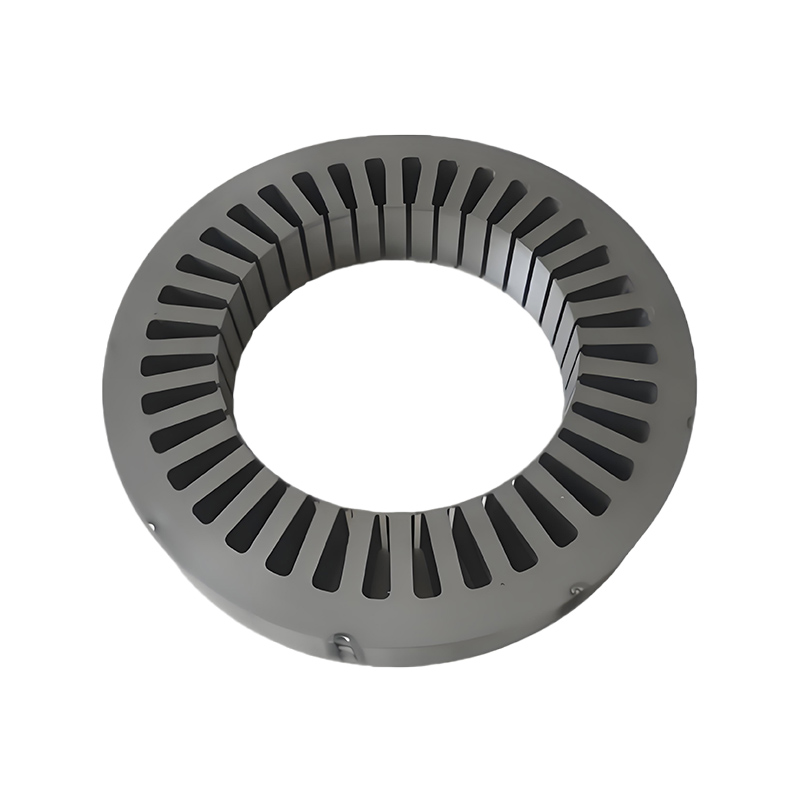
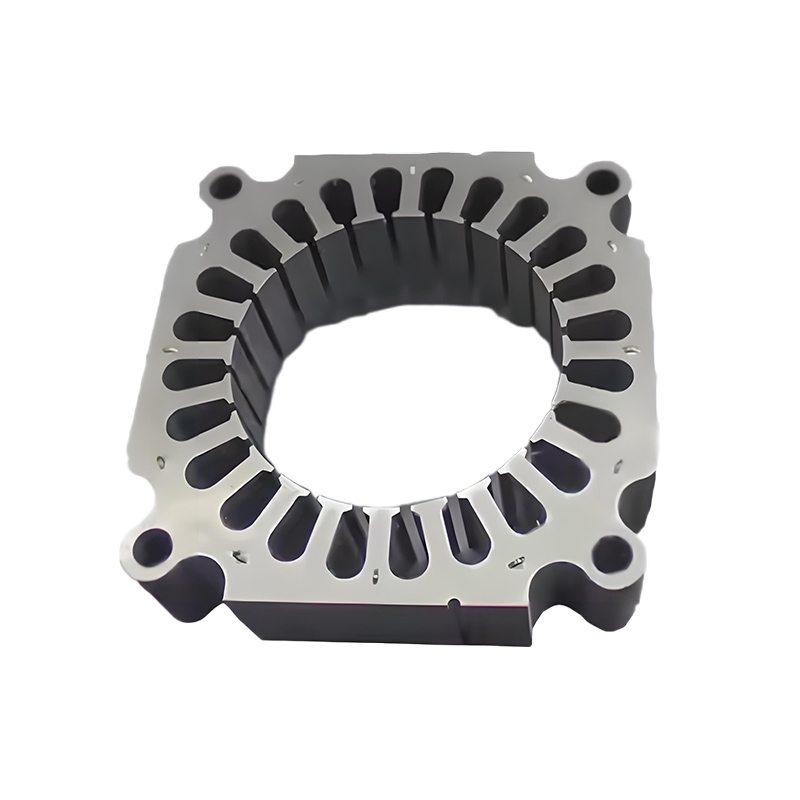
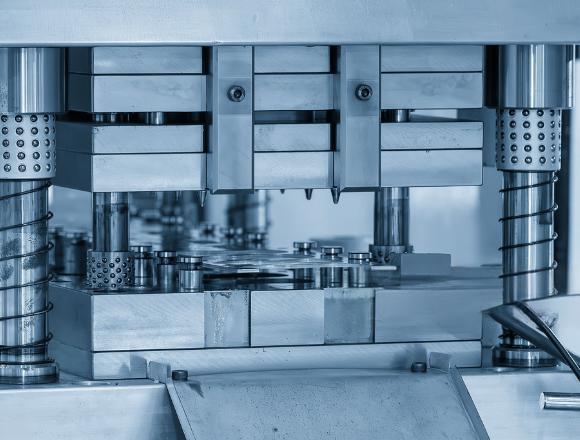
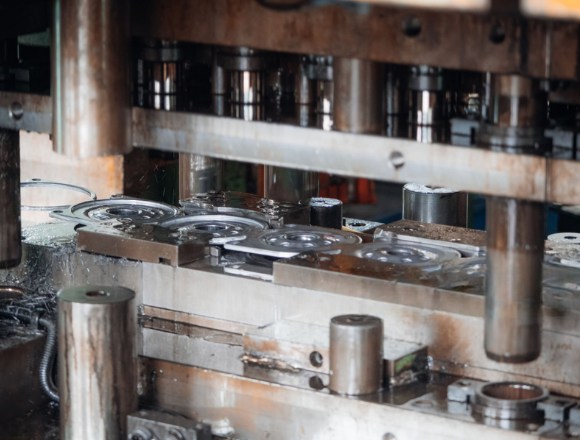
Präzisionsstanzen: Für die Herstellung großer Stückzahlen von Generatorstator-Blechen ist das Folgestanzen nach wie vor das wichtigste Verfahren. Sino setzt moderne Stanzmaschinen ein, die über 1.000 Teile pro Minute fertigen und dabei auf ±5 μm genau arbeiten. Für schwierige Formen und wenn sehr saubere Kanten gefordert sind, insbesondere bei speziellen Generatoranwendungen, wird das Feinschneiden eingesetzt. Es ist zwar langsamer (üblicherweise <200 Teile/Minute), erzeugt aber sehr kleine Schnittgrate (<10 μm) und hält die Teile sehr flach, was für die beste Schichtung im Generatorstator-Blechpaket wichtig ist.
Laserschneiden: Das Faserlaserschneiden wird immer häufiger für Prototypen und kleinere Stückzahlen eingesetzt, da es schnelle Konstruktionsänderungen ermöglicht und Schnitte bis zu 20–30 μm dünn erzeugt. Allerdings kann das Laserschneiden eine wärmebeeinträchtigte Zone (HAZ) von 10–50 μm erzeugen, die die magnetische Qualität beeinträchtigt, wenn nicht nach dem Schneiden geglüht wird. Sino investiert in moderne, sehr schnelle Laser (Piko-/Femtosekunden), um die wärmebeeinträchtigte Zone zu verkleinern und sicherzustellen, dass die magnetische Qualität unserer Generatorstator-Bleche stimmt.

 Deutsch
 Englisch
 Spanisch
 Französisch
 Italienisch