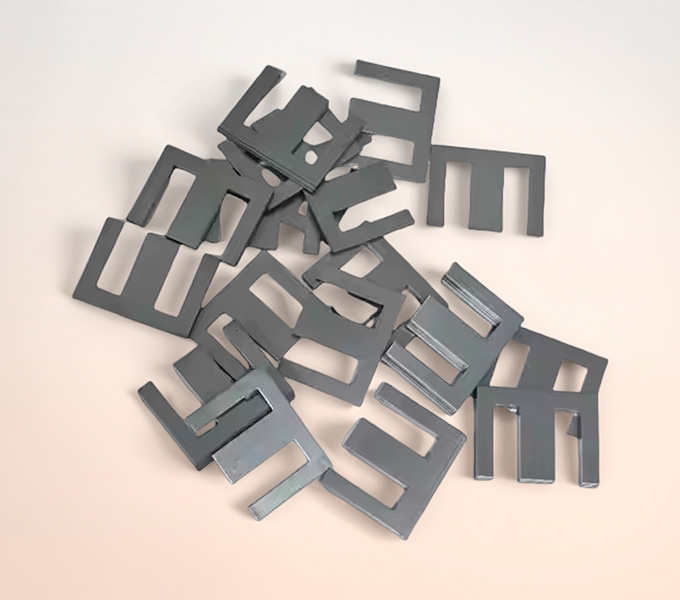
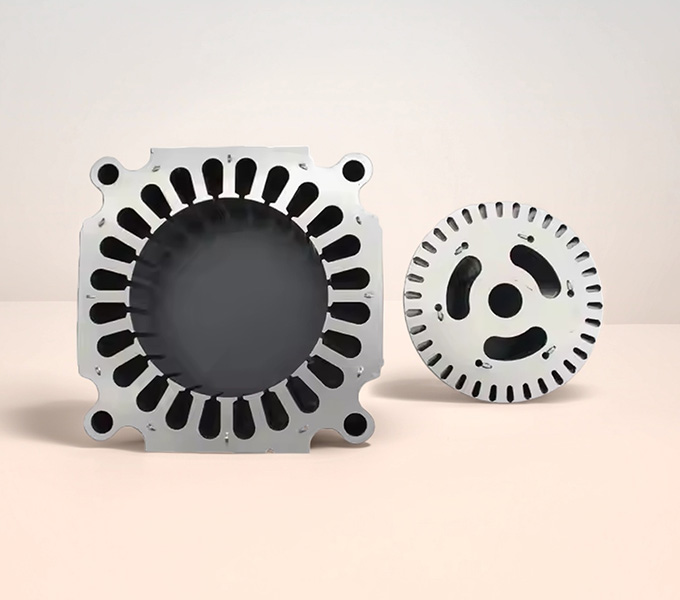
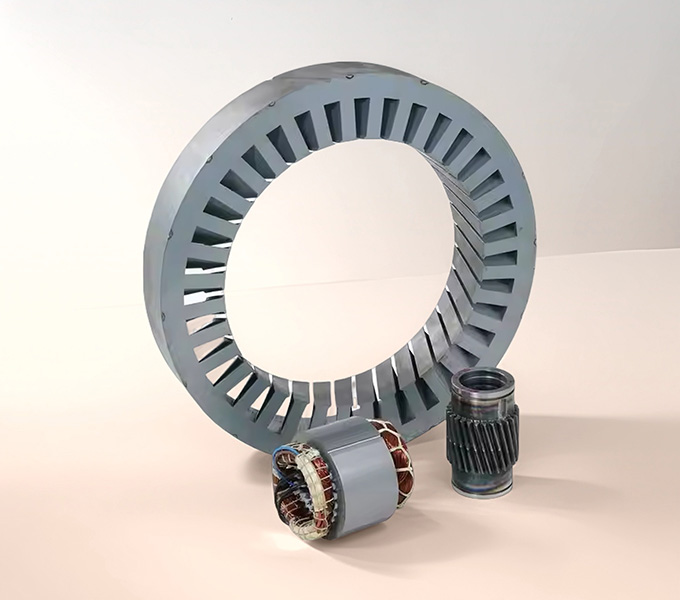
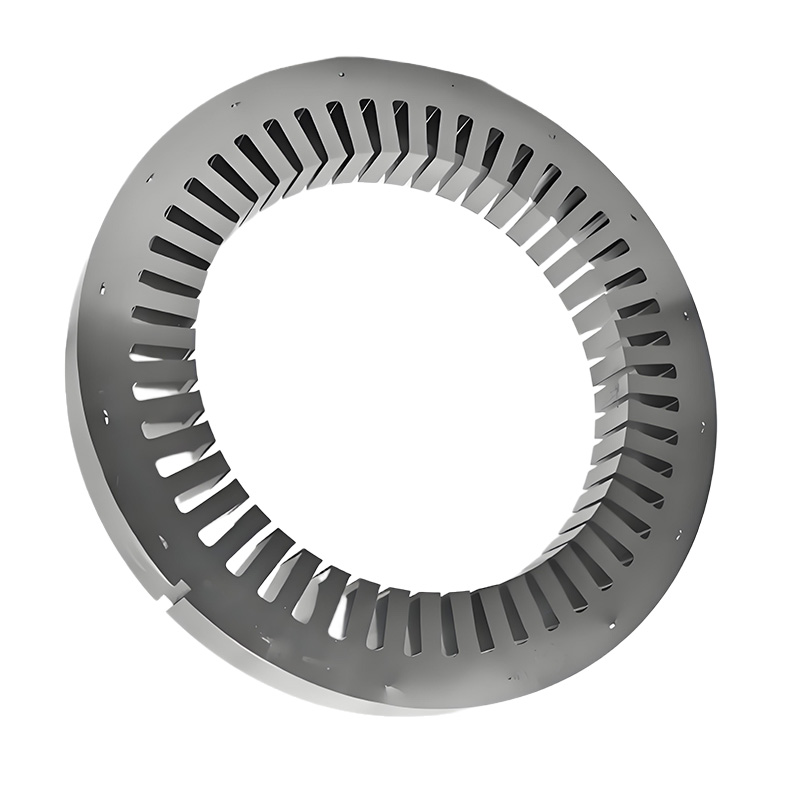
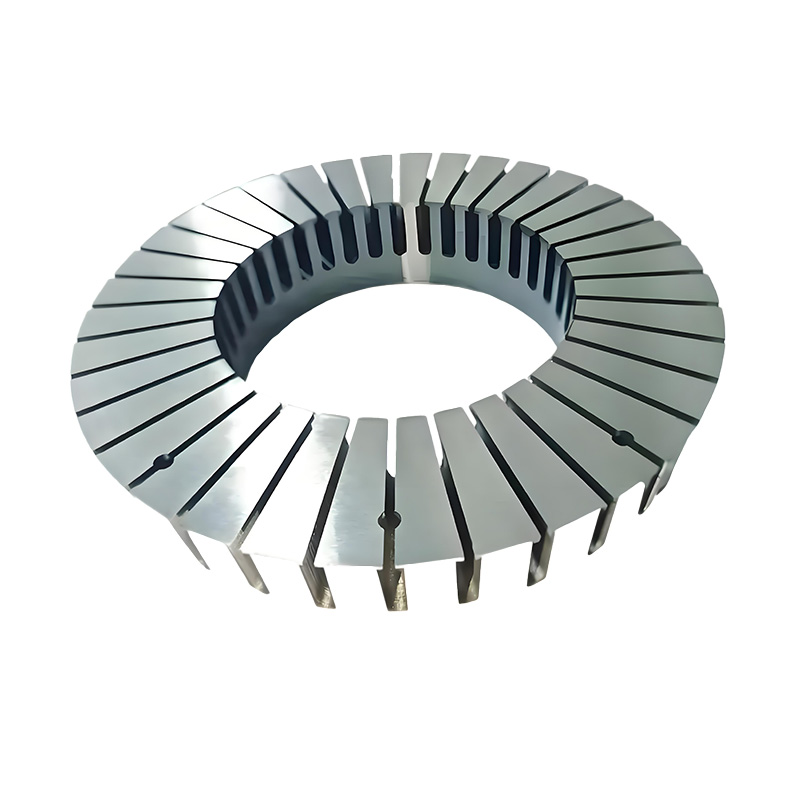
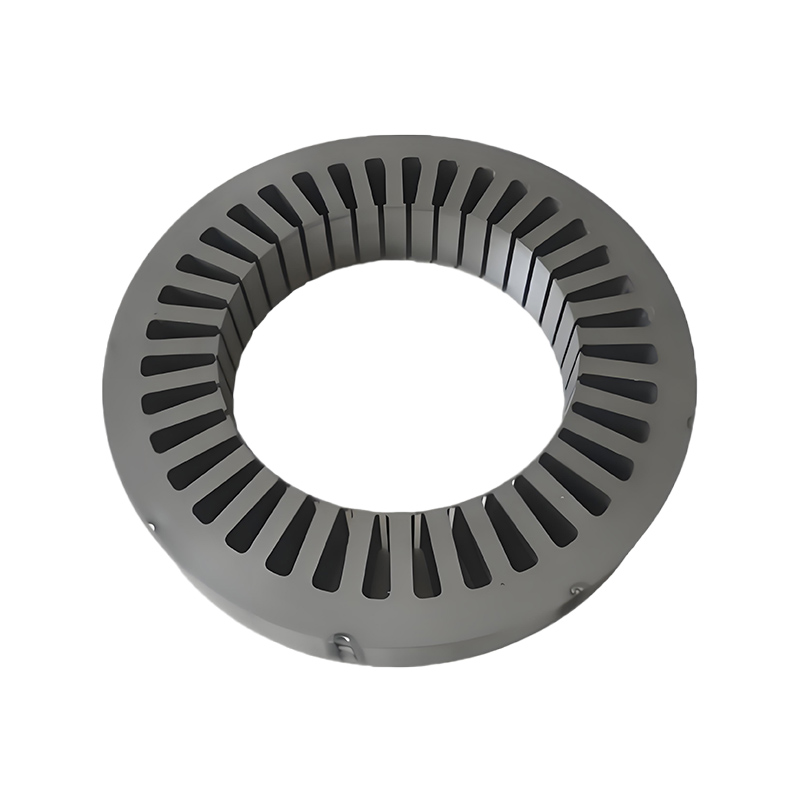
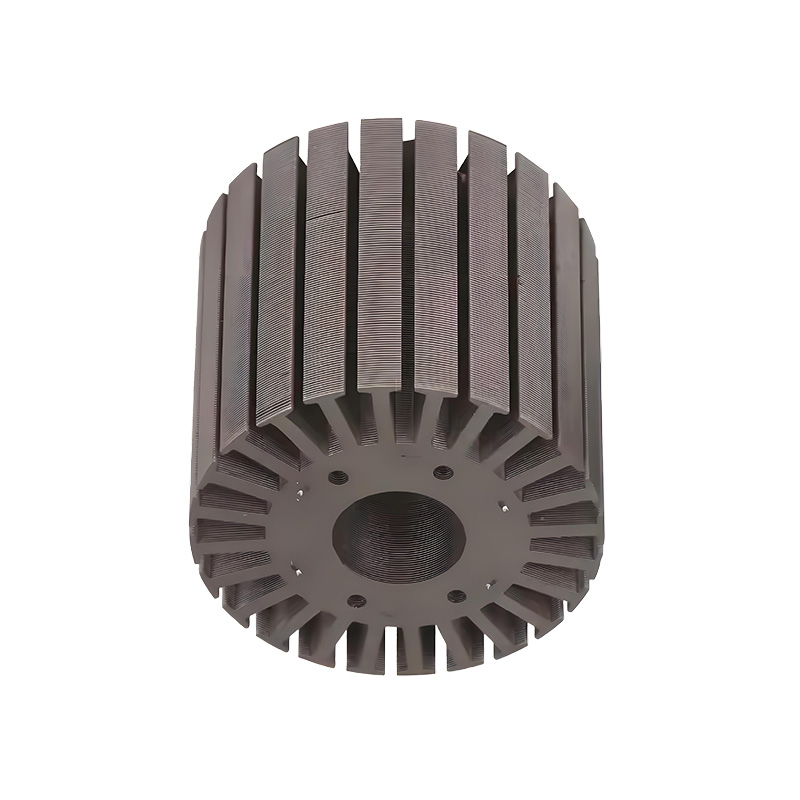
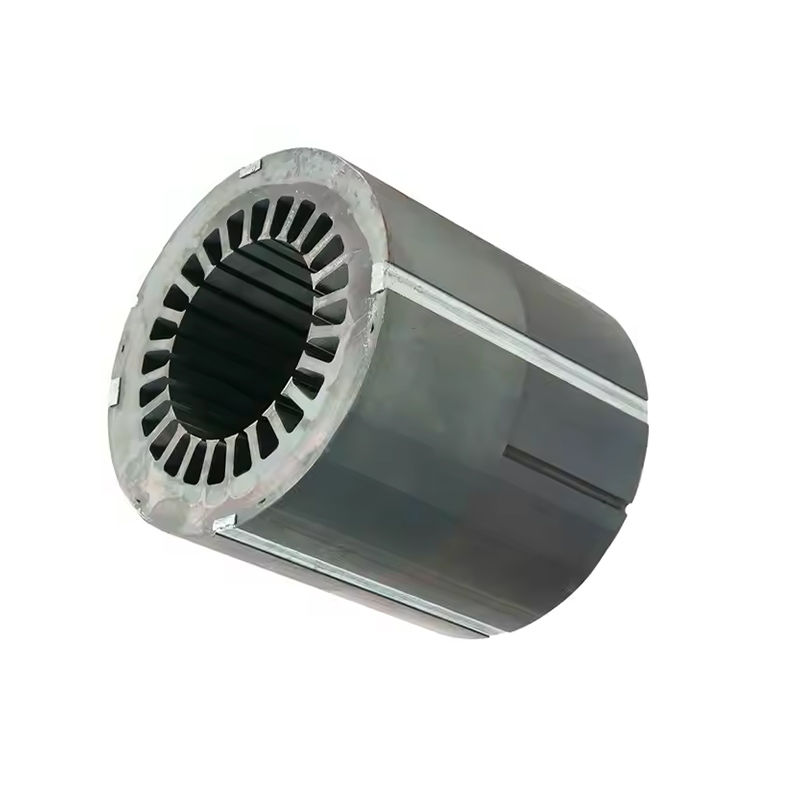
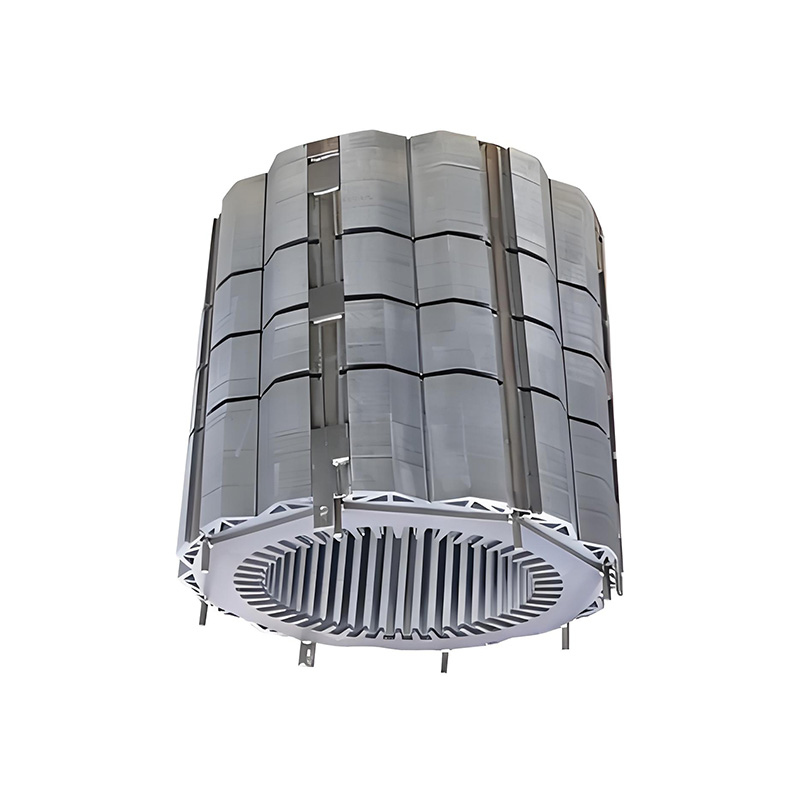
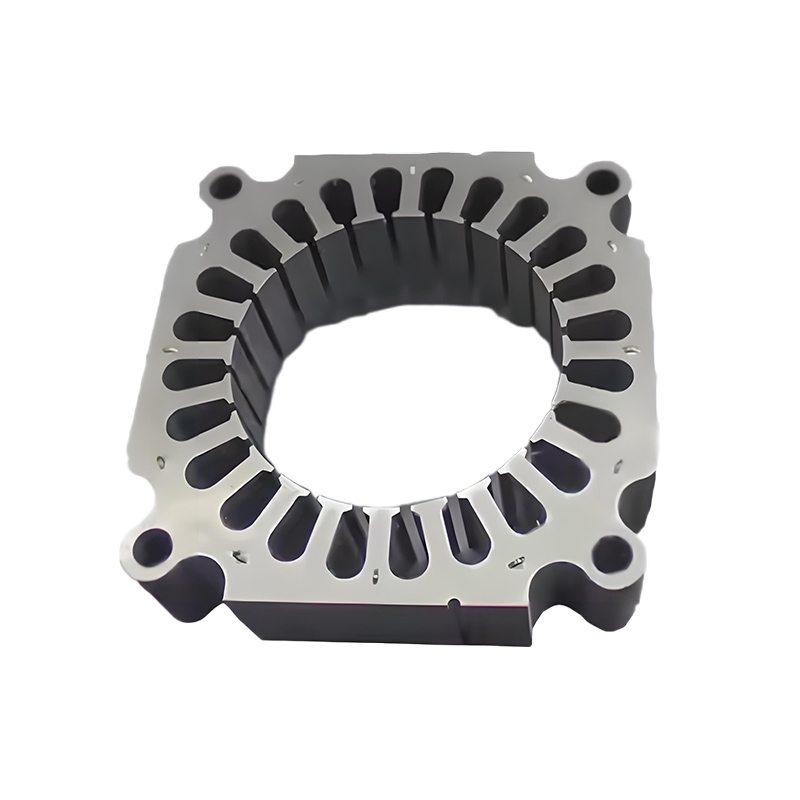
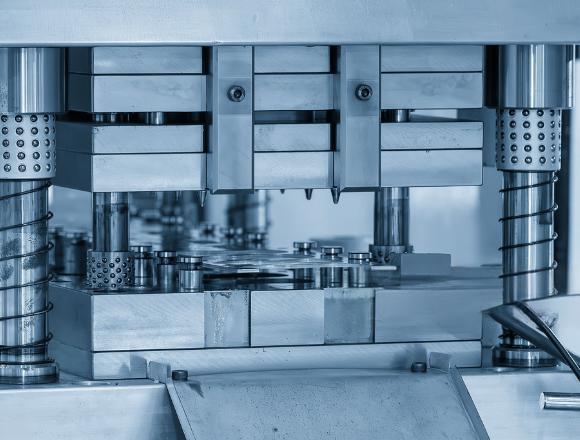
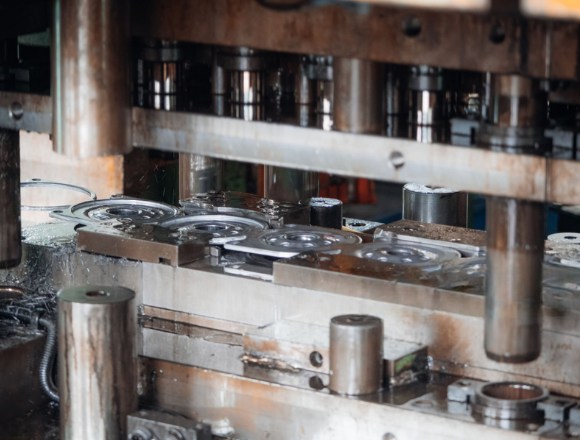
Punzonatura di precisione: Per produrre grandi quantità di lamierini per statori di generatori, la punzonatura progressiva resta il metodo principale. Sino utilizza presse moderne in grado di produrre oltre 1.000 pezzi al minuto, con una precisione fino a ±5 μm. Per forme difficili e quando servono bordi molto netti, in particolare in applicazioni speciali dei generatori, si ricorre alla tranciatura fine (fine blanking). Pur essendo più lenta (di solito <200 pezzi/minuto), la tranciatura fine riduce molto le bave (<10 μm) e mantiene i pezzi molto piatti, un aspetto importante per il migliore impilamento nel nucleo dello statore del generatore.
Taglio laser: Il taglio laser a fibra è sempre più utilizzato per prototipi e piccole produzioni, perché consente rapidi cambi di progetto e tagli spessi appena 20–30 μm. Tuttavia, il taglio laser può creare una zona termicamente alterata (HAZ) di 10–50 μm, che penalizza la qualità magnetica se non si esegue un trattamento termico dopo il taglio. Sino investe in laser moderni e molto veloci (picosecondi/femtosecondi) per ridurre la zona termicamente alterata, assicurando la buona qualità magnetica dei nostri lamierini per statori di generatori.

 Italiano
 Inglese
 Tedesco
 Spagnolo
 Francese