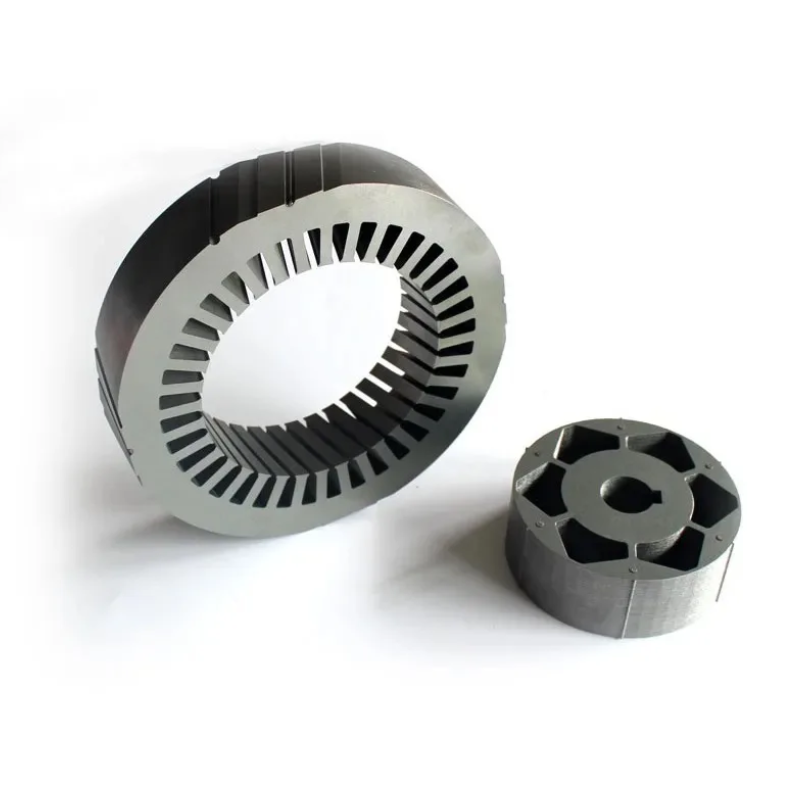
Für Anwendungen, die extrem exakt sein müssen, möglichst wenig Materialschädigung aufweisen dürfen oder den Umgang mit empfindlichen Werkstoffen wie amorph und nanokristalline Legierungen, setzen wir fortschrittliche Laserschneiden Technologie ein. Laserschneiden erzeugt eine bessere, sauberere Schnittkante mit sehr kleinen Graten (unter 10 μm) und weniger Mikrorissen. Es entsteht zwar eine wärmebeeinflusste Zone (HAZ) von 20–50 μm und eine Restzugspannung (100–200 MPa), doch diese Effekte bleiben räumlich begrenzt und lassen sich durch Anpassung der Lasereinstellungen verringern (zum Beispiel mit ultrakurzen gepulsten Faserlasern mit Pulsdauern <10 ps, um die HAZ auf unter <10 μm zu verkleinern). Auch der Rückgang der Permeabilität ist geringer (5–8 % am Rand). Laserschneiden ist für Werkstoffe unerlässlich, die zu spröde für das Stanzen sind.
 Deutsch
 Englisch
 Spanisch
 Französisch
 Italienisch