Procédés de fabrication et contrôles qualité de nos empilages de tôles EI
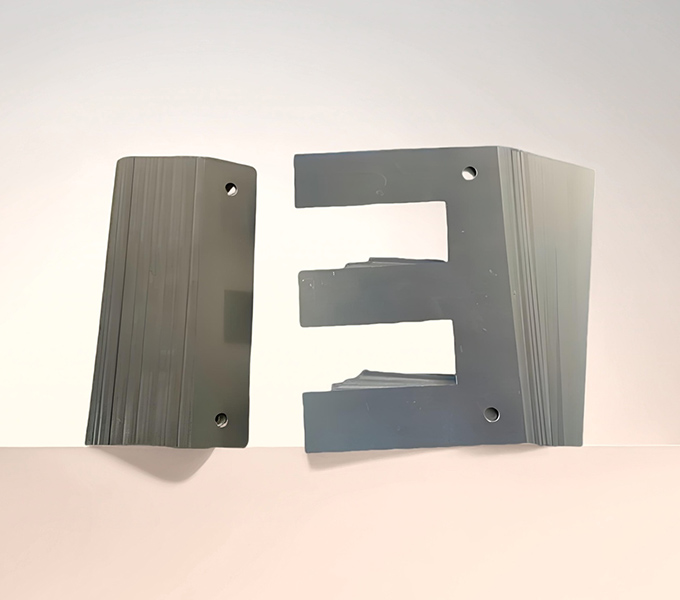
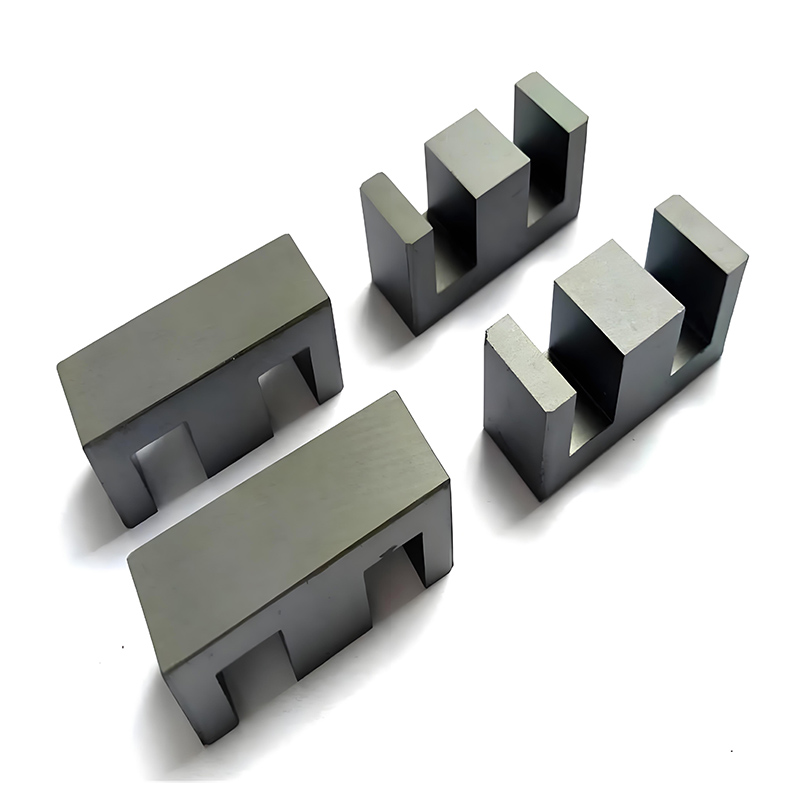
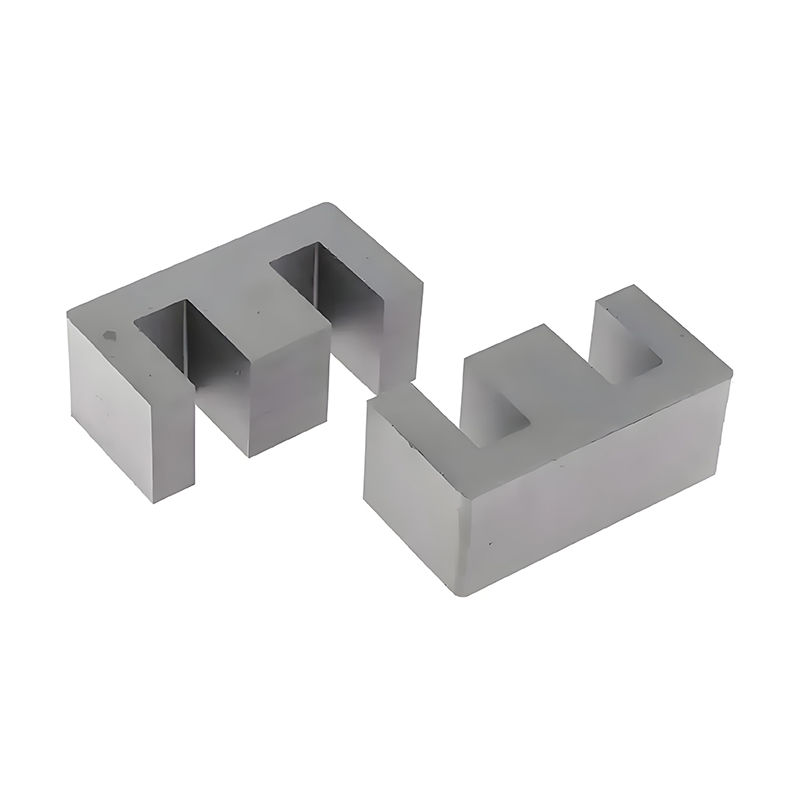
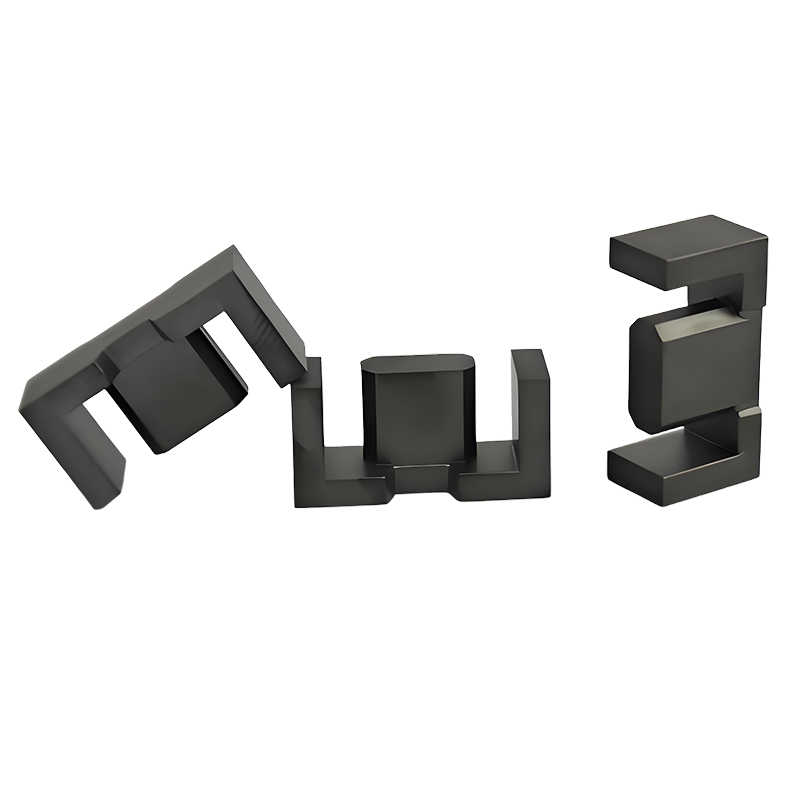
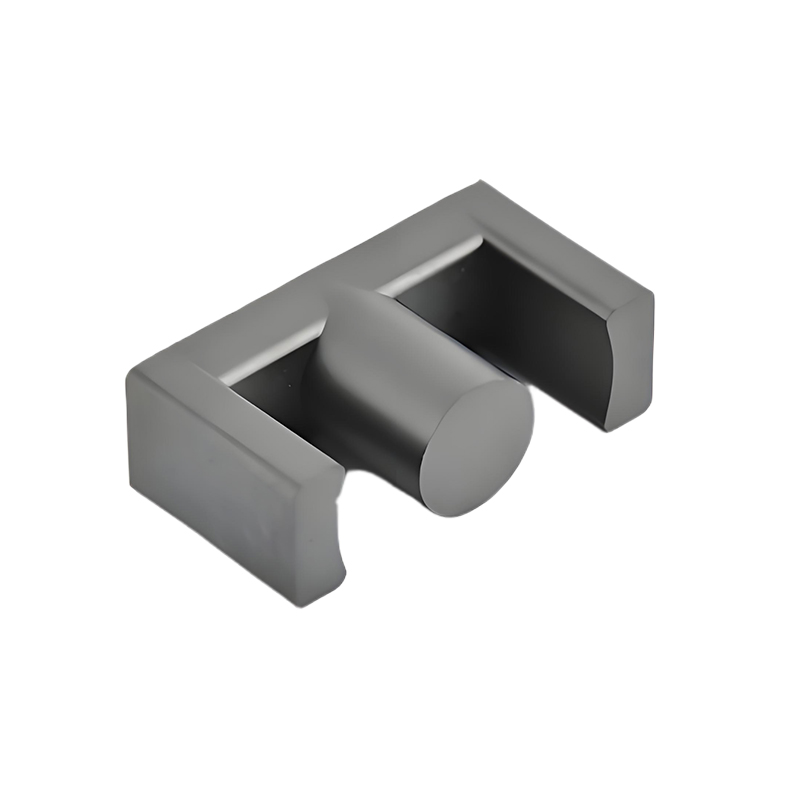
Le savoir-faire de fabrication de Sino vient de décennies d'expérience, d'investissements constants dans les technologies les plus récentes et d'un fort engagement envers la qualité. Notre processus de production intégré garantit que chaque tôle de noyau EI tôle de noyau EI ait la bonne taille et la bonne forme, une bonne qualité magnétique et une surface lisse.
Découpe et préparation du matériau
Le processus commence par la découpe des bobines d'acier électrique aux bonnes largeurs. Nos machines de découpe avancées garantissent une taille très précise et un minimum de chutes, préparant les bandes pour l'étape suivante.
Méthodes de découpage-emboutissage avancées
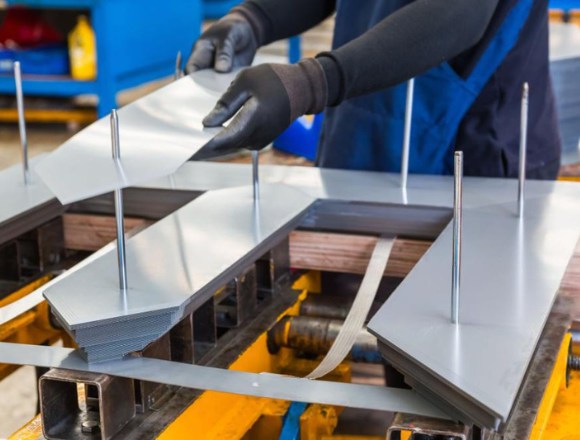
Nos machines de découpage-emboutissage sont la clé de la création des formes EI exactes :
- Découpage fin et emboutissage progressif : Nous utilisons des machines de pointe de Découpage fin et emboutissage à matrice progressive découpage fin et emboutissage à matrice progressive. Ces machines peuvent fabriquer des pièces aux bords très fins et lisses (inférieures à 5 μm) et des tailles exactes (à ±0,01 mm près). Les presses commandées par ordinateur qui surveillent la force, la position et la température aident à aligner parfaitement les outils et à réduire l'usure. Cela influe directement sur la planéité et la facilité d'empilage des tôles.
- Découpe laser : Pour fabriquer rapidement des prototypes et pour des séries de production spéciales, nous utilisons des systèmes laser à fibre. La découpe laser permet une exécution rapide avec très peu de contrainte sur le matériau. Nous contrôlons soigneusement les réglages du laser (comme la durée d'impulsion, la puissance et le gaz) pour limiter les zones affectées par la chaleur, qui peuvent autrement réduire la perméabilité magnétique jusqu'à 10 %.
- Contrôle des bavures et qualité des arêtes : Nous utilisons des systèmes de caméra intégrés pour vérifier la qualité des arêtes et rechercher de minuscules aspérités (bavures) en temps réel. Ces informations nous aident à ajuster immédiatement les outils, ce qui réduit les chutes jusqu'à 30 % et maintient l'isolation entre couches régulière.
Procédés de chauffage de précision (recuit)
Recuit est une étape de chauffage clé qui restaure la qualité magnétique de l'acier après son usinage. Elle aide aussi les minuscules cristaux de l'acier à croître de façon optimale :
- Fours de recuit en continu : Les machines de recuit en continu que nous utilisons emploient une atmosphère contrôlée hydrogène/azote avec très peu d'oxygène (moins de 5 ppm). Ces systèmes nous permettent de contrôler précisément la température de chauffage (généralement 800–900°C) 800–900 °C) et la vitesse de refroidissement. Cela aide les cristaux à atteindre la bonne taille (taille moyenne >150 μm) et relâche les contraintes. Cela peut réduire la perte dans le noyau de 15–20% 15–20 % par rapport aux méthodes de recuit plus anciennes.
- Recuit sous vide : Pour les pièces nécessitant des pertes dans le noyau très faibles, nous utilisons des fours de recuit sous vide, qui créent un vide quasi parfait (pressions inférieures à 10^-4 mbar). Ce processus élimine toute oxydation et nous permet d'utiliser des aciers à forte teneur en silicium (>3,5 % de Si). Cela conduit à des réductions de pertes dans le noyau allant jusqu'à 25% 25 % et une meilleure couche d'isolation.
- Cycles de recuit personnalisés : Des études récentes montrent que l'utilisation de cycles de recuit contrôlés à plusieurs étapes peut ajuster la direction des cristaux et réduire les défauts. Cela peut entraîner une 10–15% augmentation de 10 à 15 % de la perméabilité et une 20–30% réduction de 20 à 30 % de la coercitivité. Sino utilise ces plans de recuit avancés pour obtenir les meilleures performances magnétiques.
Revêtement d'isolation de surface
Après le recuit, les tôles sont recouvertes d'une couche d'isolation électrique de haute qualité :
- Nouvelles méthodes de revêtement : Nous utilisons des revêtements avancés à base de phosphate inorganique et de silicate, ainsi que des dépôt électrophorétique (EPD) procédés de dépôt électrophorétique (EPD) d'entreprises comme AkzoNobel et Axalta. Ils offrent une résistance entre tôles de plus de 1000 Ω·cm² et peuvent supporter une chaleur jusqu'à 800°C.
- Propreté : Avant le revêtement, nous utilisons un nettoyage au plasma et un dégraissage par ultrasons pour éliminer les huiles résiduelles ou les minuscules particules. Celles-ci peuvent causer des problèmes d'isolation et entraîner des Pertes par courants de Foucault. pertes par courants de Foucault localisées. Nos systèmes peuvent vérifier que la surface est propre jusqu'au niveau submicronique.
Pour stopper les courants indésirables entre les couches (courants de Foucault entre les tôles) et garantir une longue durée de vie, toutes nos tôles sont recouvertes d'une isolation de haute qualité. Nous utilisons :
- Revêtements inorganiques : Comme le phosphate ou le MgO, qui supportent bien la chaleur et sont de bons isolants électriques.
- Revêtements organiques : Comme le C-5 ou le C-6, faciles à découper et qui adhèrent bien.
- Revêtements avancés : Nous testons des revêtements en couche mince par PVD (dépôt physique en phase vapeur) pour des tôles très fines (<0,18 mm). Ces revêtements sont très uniformes et ne présentent presque aucune variation d'épaisseur (<0,5 μm). Nos revêtements présentent une résistance entre tôles de plus de 1000 Ω·cm² et peuvent supporter une chaleur jusqu'à 800°C.
Choisir le bon matériau et le bon revêtement est une décision importante. Les experts de Sino sont là pour vous aider à peser les coûts et les avantages afin de faire le meilleur choix pour vos besoins précis.
Empilage et assemblage automatisés
Notre processus d'assemblage est largement automatisé pour garantir cohérence et haute qualité :
- Manutention robotisée : Des systèmes robotisés sont utilisés pour l'empilage, le contrôle et l'emballage. Cela réduit les erreurs et la contamination dues à la manipulation humaine.
- Contrôle de la pression d'empilage : Des presses d'empilage automatisées avec retour de force en temps réel garantissent que la pression reste dans la plage optimale (généralement 1–2 MPa). Cela empêche l'isolation d'être écrasée et empêche les courts-circuits entre les couches.
- Environnement de salle blanche : Nous utilisons normes de salle blanche ISO 7 où nous assemblons nos noyaux. Depuis 2022, cela a réduit les courts-circuits causés par de minuscules particules de plus de 80%.
Contrôles qualité et Industrie 4.0
La qualité fait partie de chaque étape de notre processus de fabrication :
- Surveillance en ligne : Nous vérifions les points importants (qualité des bords, dimensions, résistance d'isolation) en temps réel. Cela nous aide à détecter et à corriger immédiatement tout problème.
- Jumeaux numériques et MES : Nous utilisons Manufacturing Execution Systems (MES) et des jumeaux numériques. Cela nous aide à prévoir quand les machines doivent être réparées, à améliorer nos processus en temps réel et à suivre chaque lot de tôles.
- Contrôle des processus par IA (plan futur) : Nous avons des projets pilotes utilisant l'apprentissage automatique pour relier les réglages du process à la qualité magnétique et mécanique finale. Cela permettra des améliorations automatiques du process et une résolution rapide des problèmes.
- Responsabilité environnementale : Nos nouvelles conceptions de fours de recuit sont conçues pour réutiliser la chaleur et intègrent des brûleurs plus propres. Cela réduit la consommation d'énergie jusqu'à 25% par tonne de tôles que nous produisons. Nous étudions également l'utilisation d'hydrogène vert dans nos fours afin de réduire encore notre empreinte carbone.
Les compétences de fabrication avancées de Sino et ses contrôles qualité stricts garantissent que nos tôles de noyau EI ne sont pas de simples pièces, mais des fondations fiables pour vos produits magnétiques de haute qualité.
 Français
 Anglais
 Allemand
 Espagnol
 Italien