Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Normalerweise geht es langsamer. Ein Motor läuft heißer als erwartet. Der Strom driftet. Das Rauschen nimmt zu. Ein Los, das bei der Inspektion akzeptabel aussah, wird im Betrieb instabil. Dann beginnt die Untersuchung der Lager, der Wellen, des Käfiggusses, des Auswuchtens und der Montage. Manchmal ist das fair. Oft ist es zu spät.
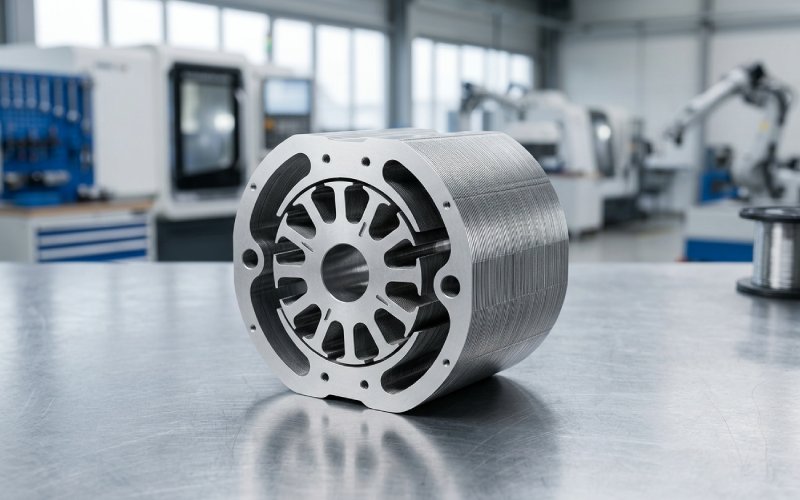
In unserem Werk werden Rotorblechpakete nicht als einfache gestanzte Stahlteile behandelt. Sie stehen im Mittelpunkt des magnetischen Verlusts, der mechanischen Integrität, der Käfigunterstützung und der Luftspaltstabilität. Wenn das Blechpaket schwach ist, zahlt der Rest des Rotors dafür.
Dieser Artikel konzentriert sich auf die wichtigsten Fehlerpunkte bei Induktionsmotor-Rotorbleche, und die Prozesskontrollen, die wir einsetzen, um zu verhindern, dass diese Risiken die Produktion erreichen.
Inhaltsübersicht
Warum bei fertigen Motoren immer wieder Probleme mit dem Rotorblechpaket auftauchen
Die meisten Rotorstapelprobleme beginnen nicht als “Materialprobleme”. Sie beginnen als Schnittstellenprobleme.
Kante zu Beschichtung
Kaschierung zu Kaschierung
Stapel zum Schacht
Schlitz zu Stange
Stange bis Endring
Kerngeometrie zu Luftspalt
Dort staut sich der Ärger.
Ein Rotorblechpaket kann die Maßprüfung bestehen und trotzdem später Verluste, Vibrationen oder Zuverlässigkeitsprobleme verursachen. Aus diesem Grund fragen seriöse Käufer nicht nur nach der Materialqualität oder der Stapelhöhe. Sie fragen, wie das Paket hergestellt, verbunden, geprüft und in den Rotor eingebaut wird.
Wir tun dasselbe.
Die wichtigsten Merkmale, auf die es bei Rotorblättern wirklich ankommt
1. Zustand der Schnittkanten
Bei Rotorblechen ist die Schnittkante nicht nur ein kosmetisches Detail. Sie wirkt sich auf das magnetische Verhalten, das Überleben der Beschichtung, die Gratbildung und die Wahrscheinlichkeit eines interlaminaren Kontakts aus.
Eine schlechte Kante bringt normalerweise drei Dinge auf einmal mit sich:
lokale Verformung
beschädigte Isolierung
instabiles Stapelverhalten
Diese Kombination ist teuer. Nicht sofort, vielleicht. Später.
In unserer Produktion wird die Qualität der Schnittkanten durch das Management des Werkzeugzustands, die Überwachung der Grate und die an die Losfreigabe gebundenen Prozesskontrollen kontrolliert. Wir betrachten das Stanzen nicht als einen Schritt, der endet, wenn die Form korrekt aussieht.
2. Integrität der interlaminaren Isolierung
Die Isolierung zwischen den Lamellen ist nur wichtig, wenn sie versagt. Dann ist sie von großer Bedeutung.
Wenn die Isolierung durch Grate, Druck, Hitze, Handhabung oder Verbindung beschädigt ist, können sich im Inneren des Stapels lokale leitfähige Brücken bilden. Dadurch entstehen zusätzliche Wirbelstrompfade. Dann steigt die Hitze an Stellen, vor denen die Zeichnung nicht gewarnt hat.
Wir kontrollieren dies, indem wir die Integrität der Beschichtung durch Stanzen, Stapeln und Handhabung nach dem Stapeln schützen. Bei kritischen Projekten empfehlen wir auch Überprüfungsmethoden, die über die Maßkontrolle hinausgehen, da der gefährliche Fehler hier oft verborgen ist.
3. Stapelausrichtung und Konzentrizität
Rotorbleche brauchen keine große geometrische Abweichung, um Luftspaltprobleme zu verursachen. Eine kleine Fehlausrichtung innerhalb des Stapels kann sich später bei der Wellenpassung, der Käfigbildung und dem Auswuchten verstärken.
Dann wird das Feld Beschwerde als zurückgegeben:
Lärm
Vibration
Instabiles Laufverhalten
Ablehnung der Montage
In der Praxis ist die Rundlaufgenauigkeit nicht nur ein Thema der Bearbeitung. Es beginnt schon beim Stapel.
4. Fügeverfahren
Verriegeln, Kleben, Schweißen, Klemmen. Alle können einen Stapel zusammenhalten. Das heißt aber nicht, dass sie denselben Stapel bilden.
Einige Fügeverfahren verbessern den Durchsatz, führen aber zu lokalen Spannungen oder elektrischen Überbrückungen. Andere erhalten die magnetische Leistung besser, erfordern aber eine strengere Prozessdisziplin.
Wir wählen die Verbindungswege entsprechend der Motorkonstruktion, der Stapelgeometrie, dem nachgeschalteten Rotorprozess und der angestrebten Zuverlässigkeit. Die mechanische Fixierung allein ist nicht unser Akzeptanzstandard. Der Stapel muss auch nach der Montage elektrisch und magnetisch stabil bleiben.
5. Stabilität der Schlitzgeometrie
Die Rotorschlitze sind der Punkt, an dem das Blechpaket beginnt, die Verantwortung an den Käfig abzugeben. Wenn das Schlitzprofil driftet, wenn lokale Grate entstehen, wenn der Stapel ungleichmäßig komprimiert wird, dann beginnt sich die Stangeneinführung oder die Gussqualität mitzubewegen.
Das Ergebnis ist nicht immer auf den ersten Blick ersichtlich. Manchmal zeigt es sich erst später in Form von Stabspannungen, ungleichmäßiger Stromverteilung oder Ermüdung der Ringverbindung.
Also ja, die Schlitzgeometrie ist ein Problem der Laminierung. Nicht nur eine Frage des Rotorkäfigs.
6. Schräglagengenauigkeit
Rotorversatz hilft bei der Kontrolle von Oberschwingungseffekten, Drehmomentwelligkeit und Rauschen. Aber nur, wenn die Schräglage in der Produktion real ist, nicht nur in der Theorie.
Eine schlechte Schräglaufregistrierung von Blech zu Blech kann dazu führen, dass der Rotor einen partiellen oder inkonsistenten Schräglaufeffekt aufweist. Dies führt zu einem Motor, der auf dem Papier schwer zu erklären ist, weil das nominale Design gut aussieht.
Wir achten bei der Stapelbildung sehr auf die Konsistenz der Schieflage, denn der Vorteil verschwindet schnell, wenn die Ausrichtungsdisziplin verloren geht.
Die häufigsten Fehlerquellen bei Rotorlamellen sind
Nachfolgend finden Sie die Kurzfassung aus dem Betrieb. Keine Abstraktion. Nur die Fehlerpunkte, die am häufigsten echte Kosten verursachen.
Nutenprofilprüfung, kontrollierter Werkzeugzustand, Handhabungskontrolle zwischen Stanzen und Stapeln
Spannungskonzentration zwischen Stangen und Ringen in Verbindung mit dem Zustand des Stapels
Rissbildung, Ungleichmäßigkeit des Drehmoments, frühzeitiger Rotorausfall
Schlechte Schlitzkonsistenz, Temperaturwechsel, ungleichmäßige Unterstützung durch den Stapel
Stabile Schlitzgeometrie, Kontrolle der Stapelsteifigkeit, Überprüfung des Rotoraufbaus in der Schnittstellenphase
Was in der Praxis schief läuft und was wir im Vorfeld tun, um es zu verhindern
Interlaminarer Kurzschluss: die versteckte Wärmequelle
Dies ist einer der teuersten leisen Fehler in Rotorblechen.
Ein Stapel kann immer noch akzeptabel aussehen. Die Höhe ist in Ordnung. Der äußere Durchmesser ist in Ordnung. Die Oberflächen sind akzeptabel. Wenn jedoch lokale Isolationsschäden leitende Pfade zwischen den Lamellen erzeugen, beginnt der Rotorkern Verluste zu tragen, die er nie hätte tragen sollen.
Der Motor muss nicht sofort ausfallen. Genau das ist das Problem.
In unserem Werk gehen wir von diesem Risiko aus. Wir fragen nicht nur, ob die Lamellen richtig gestanzt wurden. Wir fragen:
was mit der Beschichtung während des Stanzens passiert ist
was beim Stapeln passiert ist
was während des Beitritts geschah
was beim Bau des nachgeschalteten Rotors geschah
Auf diese Weise werden interlaminare Fehler tatsächlich verhindert.
Schnittkantenschäden: kleine Fläche, große Wirkung
Eine raue Kante erzeugt nicht nur einen Grat. Sie verändert auch den lokalen Zustand des Stahls. Die Spannung steigt. Das magnetische Verhalten ändert sich. Das Überleben der Beschichtung wird weniger vorhersehbar.
Aus diesem Grund können sich zwei Stapel aus demselben Nennmaterial im Motor unterschiedlich verhalten.
Unser Ansatz ist einfach. Wir trennen nicht zwischen Werkzeugzustand und Motorleistung. Wenn sich der Zustand des Werkzeugs ändert, ändert sich später auch das Motorergebnis. Wir verfolgen also den Schneidprozess als Leistungsvariable und nicht nur als Wartungsproblem.
Exzentrizität: winziger Maßfehler, sehr sichtbare Beschwerde
Wenn Käufer rotorbedingte Geräusche melden, beginnen sie oft mit Auswuchtdaten. Das ist fair. Aber viele Fälle beginnen schon vor der Auswuchtung.
Falsche Stapelausrichtung, schlechter Rundlauf oder instabile Wellenverhältnisse können den Luftspalt so stark verzerren, dass Vibrationen und akustische Probleme entstehen, die in keinem Verhältnis zum gemessenen Fehler stehen.
Aus diesem Grund behandeln wir die Konzentrizität als Qualitätsmerkmal auf Stapel-Ebene und nicht als nachträglichen Aspekt der Endmontage.
Lose Stapel: erst nicht dramatisch, dann plötzlich teuer
Ein mechanisch schwacher Stapel fällt nicht immer während der Produktion aus. Er kann die Montage durchlaufen, eine Routineprüfung bestehen und sich dann im Betrieb mikroskopisch bewegen.
Die Symptome sind chaotisch:
Veränderung des Vibrationsverhaltens
Zunahme des Lärms im Laufe der Zeit
Gesichtsabnutzung
Biegespuren
instabile Wiederholbarkeit von Gerät zu Gerät
Wir vermeiden dies, indem wir die Verbindungsmethode an die Motorleistung und die Rotorkonstruktion anpassen, anstatt standardmäßig den schnellsten Befestigungsweg zu wählen.
Schlitzinstabilität: wo Laminierungsfehler zu Käfigproblemen werden
Sobald die Schlitzgeometrie abweicht, beginnt der Käfig das Problem zu erben.
Der Sitz der Stange ändert sich. Die lokale Spannung steigt. Das thermische Verhalten wird ungleichmäßiger. Die Schwachstelle zeigt sich dann oft an der Verbindungsstelle zwischen Stab und Endring, die bei vielen Asynchronmotoren bereits eine der am stärksten belasteten Stellen ist.
Für die Käufer ist dies aus einem Grund von Bedeutung: Einige Rotorausfälle, die wie Käfigausfälle aussehen, sind teilweise Stapeldisziplinausfälle, die viel früher im Prozess entstanden sind.
Was Käufer fragen sollten, bevor sie sich für einen Lieferanten von Rotorlamellen entscheiden
Ein seriöser Anbieter sollte in der Lage sein, diese Fragen eindeutig zu beantworten.
Fragen Sie nach der Schnittkantenkontrolle
Nicht nur die Stanzfähigkeit. Fragen Sie, wie sie die Grathöhe überwachen, wie sie den Werkzeugverschleiß steuern und welche Maßnahmen sie ergreifen, bevor eine Verschlechterung der Kanten die Charge beeinträchtigt.
Fragen Sie nach Isolationsschutz
Fragen Sie, wie die Integrität der Beschichtung beim Stapeln und Fügen geschützt wird. Wenn die Antwort allgemein bleibt, ist das in der Regel eine Warnung.
Fragen Sie, wie die Konzentrizität durch den Stapelprozess kontrolliert wird.
Nicht nur nach dem Einbau der Welle. Eine Fehlausrichtung, die früh beginnt, ist später schwieriger zu beheben.
Fragen Sie, wie die Verbindungsmethode ausgewählt wurde
Wenn sich die Antwort nur auf die Haftkraft oder die Geschwindigkeit bezieht, ist die Überprüfung unvollständig. Das Fügen beeinflusst auch das magnetische Verhalten.
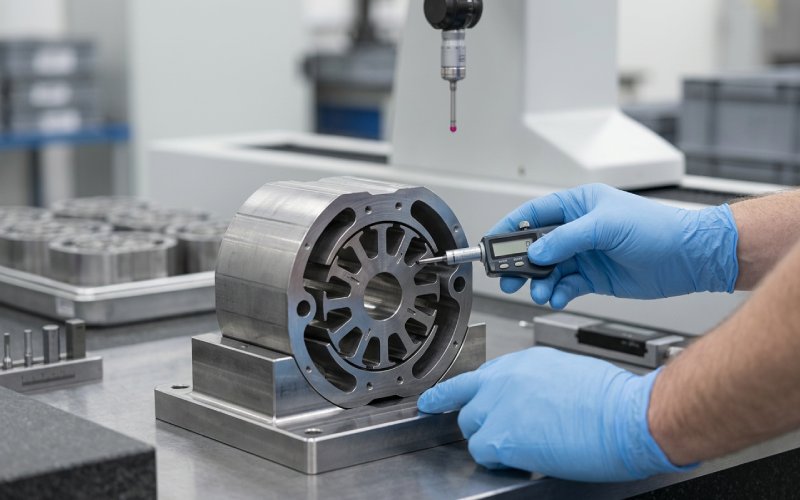
Fragen Sie, was sie über die Abmessungen hinaus prüfen
Rotorbleche können in ihren Abmessungen akzeptabel sein und dennoch Wärme, Geräusche oder Wirkungsgradabweichungen verursachen. Ein fähiger Hersteller weiß das bereits.
Unser Fertigungsschwerpunkt für Induktionsmotor-Rotorbleche
Wenn wir Rotorblechpakete für Industriemotoranwendungen bauen, geht es nicht nur darum, die Zeichnung zu erfüllen“.”
Das Ziel ist folgendes:
stabiles magnetisches Verhalten
saubere Isolationstrennung zwischen den Lamellen
Wiederholbare Schlitzqualität
zuverlässige Stapelfixierung
gleichbleibender Rundlauf
geringeres Risiko einer nachgelagerten Käfigbelastung
besseres Verhalten unter realer Betriebslast
Das ist der Unterschied zwischen einem Stanzteil und einem produktionsreifen Motorkern.
Wenn Ihr derzeitiger Rotorstapel Probleme wie Wärmeentwicklung, Vibrationen, Geräusche, Wirkungsgradabweichungen oder wiederholte Nacharbeiten bei der Montage aufweist, verdient der Rotorstapel eine genauere Überprüfung als üblich.
Eine praktische Checkpoint-Liste für Rotorlaminierungsprojekte
Wir empfehlen, diese Punkte vor der Massenproduktion zu überprüfen:
Artikel prüfen
Warum es wichtig ist
Konsistenz des Gratniveaus
Verringert das Risiko von Schäden an der Isolierung und von Berührungen zwischen den Lamellen
Zustand der Beschichtung nach dem Stanzen und Stapeln
Hilft, die Trennung zwischen den Lamellen zu erhalten
Stapelausrichtung und Konzentrizität
Unterstützt die Luftspaltstabilität und verringert das Vibrationsrisiko
Konsistenz der Nutenprofile
Schützt die Passform der Stangen, die Gussqualität und die Spannungsverteilung im Käfig
Zustand der Fügezone
Reduziert Lockerheit, lokale Belastung und langfristige Instabilität
Passungsbeziehung zur Welle und zum nachgeschalteten Rotorprozess
Verhindert spätere Verzerrungen, die einen guten Stapel zunichte machen können
Benötigen Sie eine Überprüfung der Rotorbeschichtung vor der Produktion?
Wenn Sie Rotorbleche für Asynchronmotoren suchen und das Risiko von Hitze, Lärm oder Montageausfällen reduzieren möchten, senden Sie uns Ihre Zeichnung oder Musteranforderung.
Unser Ingenieurteam kann das überprüfen:
Stapelgeometrie
Schlitzdesign Herstellbarkeit
abgratgefährdete Bereiche
isolationsempfindliche Merkmale
Verbindungsstrecke
Konzentrationsrisikopunkte für die Produktion
Diese Überprüfung ist in der Regel der Punkt, an dem sich vermeidbare Fehler zeigen.
FAQ
Was ist der häufigste versteckte Fehler in den Rotorblechen von Asynchronmotoren?
Interlaminarer Kurzschluss ist einer der häufigsten versteckten Fehler. Er beginnt oft mit Graten, beschädigten Beschichtungen oder lokalen Druckschäden im Inneren des Stapels. Der Stapel kann von den Abmessungen her noch akzeptabel aussehen, weshalb der Defekt oft übersehen wird, bis Wärme oder Verluste bei Motorentests oder im Feldeinsatz sichtbar werden.
Warum können Rotorbleche die Inspektion bestehen und trotzdem Motorprobleme verursachen?
Denn die Maßprüfung beschreibt das magnetische oder elektrische Verhalten nicht vollständig. Ein Rotorstapel kann die Zeichnungstoleranzen einhalten und dennoch Kantenschäden, Isolationsausfälle, lokale Spannungen oder Ausrichtungsprobleme aufweisen, die später zu Wärmeentwicklung, Geräuschen, Vibrationen oder Wirkungsgradabweichungen führen.
Wie wirken sich Grate an den Rotorblechen auf die Zuverlässigkeit des Motors aus?
Grate erhöhen das Risiko von Isolationsschäden zwischen den Blechen. Sobald sich ein leitfähiger Kontakt zwischen den Blechen bildet, steigen die lokalen Verluste und es können sich heiße Stellen im Inneren des Rotorkerns bilden. Grate können auch die Qualität der Schlitze stören und nachgelagerte Probleme mit der Passform der Rotorstäbe oder der Gussstabilität verursachen.
Ist die Methode der Rotorstapelverbindung wirklich so wichtig?
Ja. Die Verbindungsmethode beeinflusst mehr als die mechanische Fixierung. Sie kann lokale Spannungen einbringen, das elektrische Verhalten zwischen den Lamellen verändern und die langfristige Stabilität des Stapels im Betrieb beeinflussen. Eine Verbindungsmethode sollte entsprechend der Motorkonstruktion und der Aufgabe gewählt werden, nicht nur entsprechend der Produktionsgeschwindigkeit.
Was verursacht normalerweise Rotorvibrationen in Verbindung mit Lamellen?
Die häufigsten Ursachen sind Exzentrizität des Stapels, schlechter Rundlauf, schwache Stapelfixierung und Instabilität der Abmessungen, die sich auf den Luftspalt nach der Rotormontage auswirken. In vielen Fällen treten die Vibrationsbeschwerden während der abschließenden Motorprüfung auf, aber die eigentliche Ursache begann schon viel früher im Laminierungsprozess.
Was sollten Käufer einen Hersteller von Rotorlamellen fragen, bevor sie einen Auftrag erteilen?
Die Käufer sollten fragen, wie der Grat kontrolliert wird, wie die Integrität der Isolierung geschützt wird, wie die Ausrichtung des Stapels überprüft wird, welche Verbindungsmethode verwendet wird und welche Prüfungen über die Grundmaße hinaus durchgeführt werden. Ein qualifizierter Lieferant sollte in der Lage sein, diese Punkte klar zu erläutern und sie mit der Produktionsstabilität zu verbinden.
Schlussbemerkung
Die Rotorbleche von Induktionsmotoren versagen normalerweise nicht, weil das Konzept falsch war.
Sie scheitern, weil die Produktionskontrollen rund um den Stapel nicht streng genug waren.
Darauf konzentrieren wir unsere Arbeit. An den Stellen, an denen eine Motorzeichnung nicht mehr hilft und die Fertigungsdisziplin über das Ergebnis entscheidet.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 German
 English
 Spanish
 French
 Italian