Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Verarbeitung amorpher Motorkerne: Lösungen für Schneiden, Stapeln und Sprödigkeit
Wichtigste Erkenntnisse
Die Verarbeitung amorpher Motorkerne scheitert in der Regel an vier Punkten: Schnittschäden, instabiler Stapelfaktor, Bindungsspannung und Sprödigkeit nach der Wärmebehandlung.
Für eine brauchbare amorpher Schichtstapel, Der Lieferant sollte nicht nur die Zeichnungsmaße, sondern auch Kantenrisse, Grate, Lagenausrichtung, interlaminare Isolierung, Harzschrumpfung, Partikelfreisetzung und Kernverlust nach der Montage kontrollieren.
Typische Bänder aus amorphen Legierungen, die bei der Herstellung von Motorkernen verwendet werden, sind sehr dünn, oft etwa 20-35 μm, mit hoher Härte und hoher Zugfestigkeit. Dies ist der Grund, warum das Material Wirbelstromverluste reduzieren kann, aber auch, warum es schwierig ist, zu stanzen, zu stapeln, zu verkleben und ohne Beschädigung zu montieren. Einige dokumentierte Motorkernrouten weisen amorphe Banddicken in diesem Bereich auf, mit hoher Härte und Zugfestigkeitswerten im GPa-Bereich.
Das beste Verfahren ist nicht in jedem Fall “zuerst schneiden” oder “zuerst stapeln”. Das beste Verfahren ist dasjenige, bei dem das Band gestützt wird, bevor es spröde wird, bei dem die Schnittkante nicht in hochbelasteten Zonen liegt und bei dem der endgültige Kernverlust nach dem Verkleben und der Gehäusepassung nachgewiesen wird.
Inhaltsübersicht
Was ist ein amorpher Motorkern?
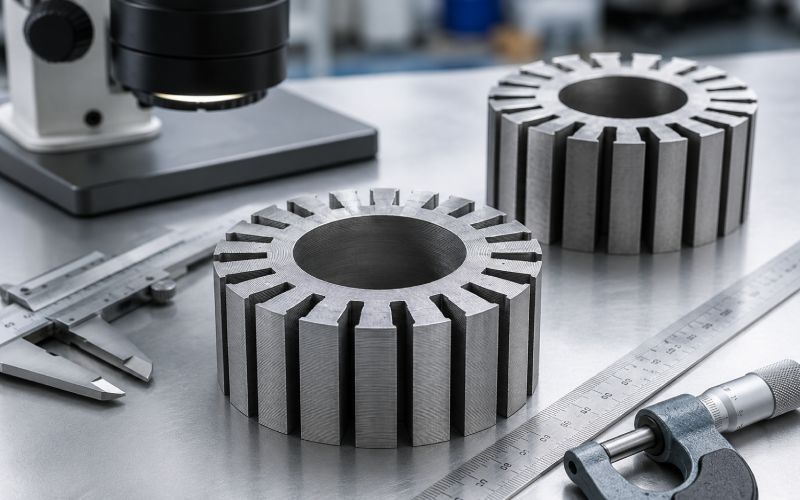
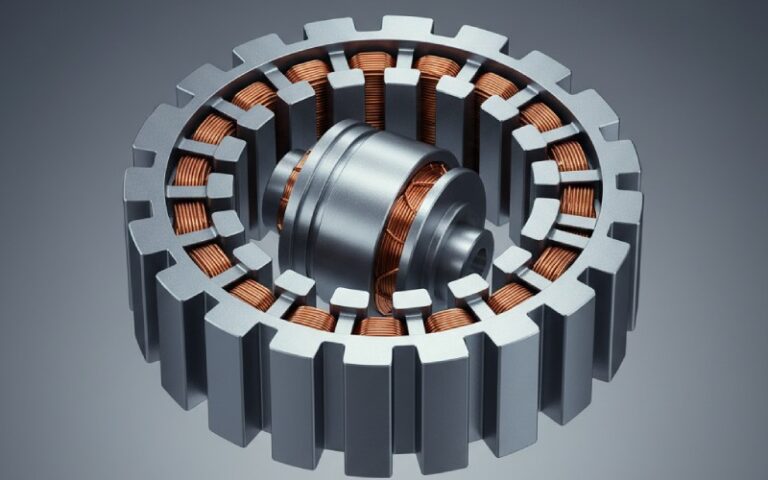
Eine amorpher Motorkern ist ein Stator- oder Rotormagnetkern, der aus einem dünnen amorphen Legierungsband anstelle der herkömmlichen dickeren Elektrostahlbleche besteht.
Das Wort “amorph” bedeutet, dass das Metall keine normale kristalline Kornstruktur aufweist. Dadurch erhält das Material nützliche weichmagnetische Eigenschaften, insbesondere einen geringen Kernverlust bei höheren elektrischen Frequenzen. Für kompakte Hochgeschwindigkeits- oder Hochfrequenzmotoren kann dies von Vorteil sein.
Das Problem ist mechanischer Natur.
Das Farbband ist dünn, hart und empfindlich gegenüber Spannungen. Schneiden kann die Kante beschädigen. Durch Stapeln können Lücken entstehen. Das Kleben kann zu inneren Spannungen führen. Das Glühen kann in einigen Fällen die magnetischen Eigenschaften verbessern, aber auch die Sprödigkeit erhöhen. Es hat sich gezeigt, dass sowohl das Aushärten durch Imprägnierung als auch der Presssitz den Verlust des amorphen Eisenkerns und das magnetische Verhalten beeinflussen.
Die eigentliche Herausforderung besteht also nicht nur in der Materialauswahl.
Sie ist Prozessüberleben.
Amorphe vs. konventionelle Beschichtungsstapel
Artikel
Konventioneller Elektrostahlschacht
Amorpher Laminatstapel
Auswirkungen auf die Verarbeitung
Typische Bogenform
Dickeres gewalztes Blech
Sehr dünnes, schnell abgeschrecktes Band
Für die gleiche Stapelhöhe werden mehr Schichten benötigt
Schnittverhalten
Ausgereifte Stanz- und Laserrouten
Rissempfindliches, hartes, dünnes Material
Die Qualität der Kanten wird ein wichtiger Kontrollpunkt
Stapelfaktor
In der Regel leichter hoch zu halten
Niedriger und empfindlicher gegenüber Beschichtung, Harz, Welligkeit und Druck
Magnetische Konstruktion muss gemessenen Stapelfaktor verwenden
Bindungsbedarf
Schweißen, Verriegeln, Kleben, Nieten alles möglich
Verklebung oder Imprägnierung oft erforderlich für Stabilität
Schrumpfung des Harzes kann den Verlust erhöhen
Wärmebehandlung
Wird oft zum Stressabbau verwendet
Kann Stress reduzieren, kann aber die Sprödigkeit erhöhen
Die Reihenfolge ist wichtiger
Hauptproduktionsrisiko
Grate, Schweißspannung, Maßverschiebung
Kantenrisse, Abplatzungen, Sprödbrüche, Verlustzunahme nach der Montage
Es werden mehr Kontrolltore benötigt
Ein konventioneller Motorkern kann oft einige lokale Schäden verkraften, da das Prozessfenster bekannt ist. Bei amorphen Bändern gibt es weniger Spielraum für Vermutungen.
Hauptfehlerarten bei der Verarbeitung amorpher Motorkerne
Bei Motorblechen im Allgemeinen kann das Schneiden und Fügen den Eisenverlust erheblich verändern. Aus Untersuchungen über die Auswirkungen der Herstellung geht hervor, dass die Verluste beim Schneiden je nach Material, Geometrie, Prozess und magnetischer Belastung stark variieren können. Einige Vergleiche zeigen, dass das Schneiden von Drähten unter bestimmten Testbedingungen weniger magnetische Schäden verursacht als das Stanzen oder Laserschneiden.
Empfohlener Prozessweg
Ein zuverlässiges Verfahren für amorphe Motorkerne folgt in der Regel dieser Logik:
Farbbanddicke und Materialzustand auswählen
Auswahl der Schneidroute anhand von Geometrie und Volumen
Messung von Kantenschäden an echten Schnittproben
Bauen Sie einen kleinen Lamellenstapel
Messung von Stapelfaktor und Isolationswiderstand
Unter kontrolliertem Druck verkleben oder imprägnieren
Prüfung des Kernverlustes vor und nach der Aushärtung
Glühen Sie nur, wenn sich das Ergebnis des fertigen Kerns verbessert.
Auf Risse, Delamination und Partikel untersuchen
Kernverlust nach der Gehäusemontage erneut messen
Der wichtigste Punkt ist die wiederholte Prüfung. Banddaten allein sind nicht ausreichend. Ein fertiger amorpher Stator kann sich nach dem Schneiden, Kleben, der Wärmebehandlung und dem Einpressen unterschiedlich verhalten.
Praktischer Parameter-Leitfaden
Diese Werte sind keine universellen Maschineneinstellungen. Sie sind nützliche Ausgangspunkte für Zeichnungen, Lieferantengespräche und die Prozessqualifizierung.
Artikel
Praktischer Hinweis
Warum das wichtig ist
Dicke des Farbbandes
In der Regel um 20-35 μm
Dünnes Band reduziert Wirbelstromverluste, erhöht aber die Anzahl der Schichten und das Handhabungsrisiko
Werkzeugverschleiß und Kantenrisse werden schwerwiegend
Zugfestigkeit
Dokumentierte Beispiele berichten 1,4-2,2 GPa
Hohe Festigkeit bedeutet nicht, dass es sich leicht umformen lässt; Sprödbruch ist weiterhin möglich.
Magnetische Sättigungsinduktion
Einige amorphe Motorkernrouten auf Fe-Basis spezifizieren ≥1.60 T
Legt den nutzbaren Flussdichtebereich für den Entwurf fest
Stapelfaktor
Validierung am tatsächlichen Stapel; ein dokumentiertes Beispiel eines amorphen Motorkerns berichtet 89.0%
Verwenden Sie keine Elektrostahl-Annahmen ohne Messung
Betriebsfrequenzbereich
Einige Strecken für amorphe Hochfrequenz-Motorkerne zielen auf Hunderte bis Tausende von Hz
Der Wert von amorphem Material steigt, wenn der Kernverlust einen großen Teil des Gesamtverlustes ausmacht
Vergrößerung der Kanteninspektion
Beginnen Sie mit 50×-200× optische Inspektion, dann Querschnitt oder SEM für problematische Proben verwenden
Grate und Risse können bei der Sichtprüfung übersehen werden
Magnetische Testbedingungen
Definition von Flussdichte, Frequenz, Wellenform, Temperatur und Probengeometrie
“Geringer Verlust” hat ohne Testbedingungen keine Bedeutung
Prüfung des Gehäusesitzes
Prüfung vor und nach der Presspassung
Kompressionsstress kann Verlust erhöhen
Eine veröffentlichte Studie über amorphe Eisenkerne zeigte, dass die Aushärtung der Imprägnierung und der Presssitz das Verlustverhalten veränderten und dass die Wärmebehandlungsbedingung mit dem geringsten Verlust nach der Imprägnierung nicht dieselbe war wie vor der Imprägnierung. In einem der getesteten Fälle erreichte der Verlust nach der Aushärtung der Imprägnierung 22,8 W/kg bei 1,2 T und 1,5 kHz nach dem Glühen bei 260 °C, im Vergleich zum Zustand vor der Imprägnierung zugenommen.
Diese einzelne Zahl sollte nicht als Prozessrezept kopiert werden. Ihr Wert ist die Warnung: Aushärtung, Glühen und Montagestress interagieren.
Schnittmethoden
Stanzen
Das Stanzen ist für die Massenproduktion attraktiv. Es ist auch der einfachste Ort, um Risse zu erzeugen.
Amorphes Farbband ist dünn und hart. Wenn der Stempelabstand nicht stimmt, das Werkzeug abgenutzt ist oder das Band nicht unterstützt wird, kann die Kante abplatzen oder abblättern. Der Defekt kann zu klein sein, um ihn mit dem Auge zu erkennen, aber groß genug, um später zu Verlusten oder Abplatzungen zu führen.
Verwenden Sie Stanzen, wenn:
die Geometrie ist einfach genug;
das Produktionsvolumen rechtfertigt eine eigene Werkzeugausstattung;
der Lieferant kann die Grat- und Risskontrolle nachweisen;
kann der Werkzeugverschleiß überwacht werden;
Die geschnittenen Proben bestehen die magnetische Prüfung.
Empfohlene Kontrollen:
Prüfen Sie den Werkzeugverschleiß anhand der Hubzahl und nicht nur anhand der sichtbaren Grate;
bei den ersten Artikeln und in regelmäßigen Abständen eine mikroskopische Kantenkontrolle durchführen;
Vergleich von gestanzten Proben mit drahtgeschnittenen oder chemisch geschnittenen Referenzcoupons;
prüfen, ob Grate benachbarte Farbbandlagen überbrücken;
Vermeiden Sie schmale, empfindliche Zähne, es sei denn, sie werden durch Bonding unterstützt.
Stanzen kann funktionieren. Gelegentliches Stanzen nicht.
Laser-Schneiden
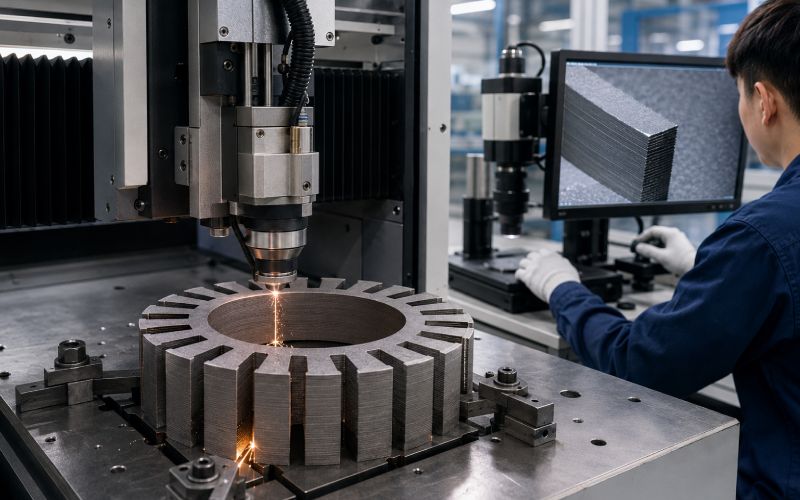
Das Laserschneiden ermöglicht eine flexible Geometrie und schnelle Designänderungen. Es ist nützlich für Prototypen, Kleinserien und komplexe Statorformen.
Das Risiko ist die Hitze.
Die Schnittkante kann eine wärmebeeinflusste Zone, umgeschmolzenes Material, lokale Spannungen oder strukturelle Veränderungen enthalten. Bei amorphen Legierungen kann dies die magnetische Leistung beeinträchtigen. Jüngste Arbeiten zu amorphen Motorkernen befassen sich speziell mit Schnittschäden, da diese den gemessenen Verlust des Motorkerns unter variablen Frequenzbedingungen beeinflussen.
Qualifizieren Sie das Laserschneiden nicht allein anhand der Nennleistung.
Qualifizieren Sie es durch:
Breite der wärmebeeinflussten Zone;
Kantenrauhigkeit;
Verfärbung;
Mikrorisse;
umgestaltete Schicht;
Partikelabgabe;
Kernverlust vor und nach dem Schneiden.
Bei dünnen Einzelbändern kommt es auf eine geringere Wärmezufuhr und eine stabile Auflage an. Bei verklebten Stapeln kommt es mehr auf die Schneidgeschwindigkeit und die Wärmeableitung an. In beiden Fällen lautet die sinnvolle Frage nicht “Faser- oder Gaslaser?”. Die sinnvolle Frage ist: Welche Randbedingung und welches Verlustergebnis erzeugt das Verfahren bei genau diesem Stapel?
Drahterodieren
Das Drahterodieren wird häufig für präzise Prototypenkerne und die Stapelverarbeitung eingesetzt. Dabei wird nur wenig mechanische Kraft aufgewendet, was bei empfindlichen Laminatstapeln hilfreich ist.
Das Risiko besteht in lokalen thermischen Schäden und Entladungen. Forschungen über drahtgeschnittene Kerne aus amorphen Legierungen haben ergeben, dass sich die magnetische Leistung nach der Bearbeitung erheblich verändert hat, was bedeutet, dass das Drahtschneiden auch eine magnetische Validierung erfordert und nicht nur eine Maßkontrolle.
Verwenden Sie das Drahtschneiden, wenn:
die Kerngeometrie ist komplex;
Das Stanzen zerreißt das Band;
die Maßtoleranz ist eng;
Die Produktionsgeschwindigkeit ist weniger wichtig als die Genauigkeit der Validierung;
ein geklebter Block wird nach dem Stapeln geschnitten.
Empfohlene Kontrollen:
Verwenden Sie nach Möglichkeit energiesparende Endbearbeitungsgänge;
saubere Rückstände nach dem Schneiden;
Querschnitte an den Zahnkanten prüfen;
den Verlust an der endgültigen Schnittgeometrie messen;
Vermeiden Sie es, entladungsgeschädigte Kanten im Bereich des höchsten Flusses zu belassen, wenn die Konstruktion dies zulässt.
Abrasiver Wasserstrahl
Beim Abrasiv-Wasserstrahlschneiden werden größere thermische Schäden vermieden. Das kann bei verklebten Stapeln nützlich sein.
Die Risiken sind Kantenrauhigkeit, Feuchtigkeit, abrasive Verunreinigungen und Schichtstörungen. Es handelt sich selten um einen “sauberen Endprozess” ohne Nachkontrolle und Trocknung.
Verwenden Sie es hauptsächlich für:
grober Zuschnitt von gebundenen Stapelblöcken;
größere Segmente;
frühe Prozessversuche;
Geometrien, bei denen eine thermische Schädigung nicht akzeptabel ist.
Erforderliche Kontrollen:
Entfernung von Feuchtigkeit;
Schleifmittelrückstände;
Delamination der Kanten;
Oberflächenrauhigkeit;
Partikelabgabe;
Zustand der Isolierung.
Chemische Ätzung oder Fotoätzung
Chemisches Ätzen oder Fotoätzen kann die mechanische Belastung verringern und feine Merkmale erzeugen. Es eignet sich eher für dünne Bleche, Musterlaminate und Präzisionsentwicklungsarbeiten als für jede großvolumige Motorkerngeometrie.
Zu den Risiken gehören Unterschnitt, Reinigungsqualität, chemische Verträglichkeit und ein geringerer Durchsatz.
Verwenden Sie es, wenn:
Die Kantenbelastung muss minimiert werden;
die Geometrie ist dünn und detailliert;
das Produktionsvolumen ist mäßig;
Die Maßtoleranz kann die Ätzunterschneidung berücksichtigen.
Auswahltabelle für Schneidverfahren
Anforderung
Bester Kandidat
Als erste Wahl vermeiden
Einfache Zahngeometrie für hohe Stückzahlen
Stanzen nach Werkzeugvalidierung
Langsames Drahtschneiden
Prototyp eines Stators mit wechselnder Nutform
Laser- oder Drahtschneiden
Dediziertes Stanzwerkzeug
Geringste mechanische Kraft
Schneiden oder Ätzen von Draht
Unzureichend unterstütztes Stanzen
Geringste Wärmezufuhr
Ätzen oder Wasserstrahl
Kontinuierliches Laserschneiden mit hoher Leistung
Endgültige Formgebung des verklebten Stapels
Drahtschneiden oder Wasserstrahl
Einzelblatt-Bearbeitungsstrecke
Sehr schmale Zahnspitzen
Schneiden von Drähten mit Unterstützung oder segmentierte Ausführung
Aggressives Stanzen
Beste Route für die magnetische Validierung
Mit verschiedenen Methoden schneiden und Verlust vergleichen
Auswahl nur nach optischen Gesichtspunkten
Ein guter Schneidprozess ist derjenige, der drei Tests übersteht: Kantenkontrolle, Kernverlustmessung und Stabilität nach der Montage.
Kontrolle des Stapelfaktors
Der Stapelfaktor ist das Verhältnis der Höhe des magnetischen Metalls zur Gesamthöhe des Stapels. Bei amorphen Motorkernen ist er in der Regel schwieriger zu kontrollieren als bei dickeren Elektrostahlstapeln, da die einzelnen Schichten extrem dünn sind.
Der Konstruktionsfehler ist einfach: Der sichtbare Zahnbereich wird so genutzt, als wäre er aus massivem Metall.
Die korrigierte Berechnung lautet:
Effektive magnetische Fläche = scheinbare Stapelfläche × gemessener Stapelfaktor
Wenn die scheinbare Statorzahnfläche 100 mm² beträgt und der gemessene Stapelfaktor 0,89 ist, beträgt die effektive magnetische Metallfläche 89 mm².
Dieser Unterschied wirkt sich auf die Flussdichte, die Sättigungsspanne, den Temperaturanstieg und die Verlustvorhersage aus.
Wie man den Stapelfaktor verbessert
Verwenden Sie diese Steuerelemente:
Breite und Wölbung des Bandes innerhalb der Spezifikation des Eingangsmaterials halten;
Bänder mit welligen Kanten oder sichtbaren Ausbrüchen sind abzulehnen;
vor dem Stapeln von Staub befreien;
Kontrolle der Klebstoffdicke;
während der Verklebung gleichmäßig Druck ausüben;
eine Überkomprimierung zu vermeiden, die die Isolierung beschädigt;
die Stapelhöhe an mehreren Punkten zu messen;
wenn möglich, eine Überprüfung auf der Grundlage von Massenangaben.
Keine maximale Kompression anstreben
Ein höherer Druck kann die Luftspalte verringern, aber er kann auch Beschichtungen zerdrücken, die Eigenspannung erhöhen, das Harz ungleichmäßig herausdrücken oder Kantenrisse verursachen.
Das Ziel ist nicht der höchstmögliche Stapelfaktor.
Das Ziel ist der höchste stabile Stapelfaktor, der noch besteht:
interlaminare Isolationsprüfung;
Prüfung des Kernverlustes;
Abschnitt Inspektion;
Vibrations- oder Handhabungstest;
Verlusttest nach der Montage.
Verklebung und Imprägnierung
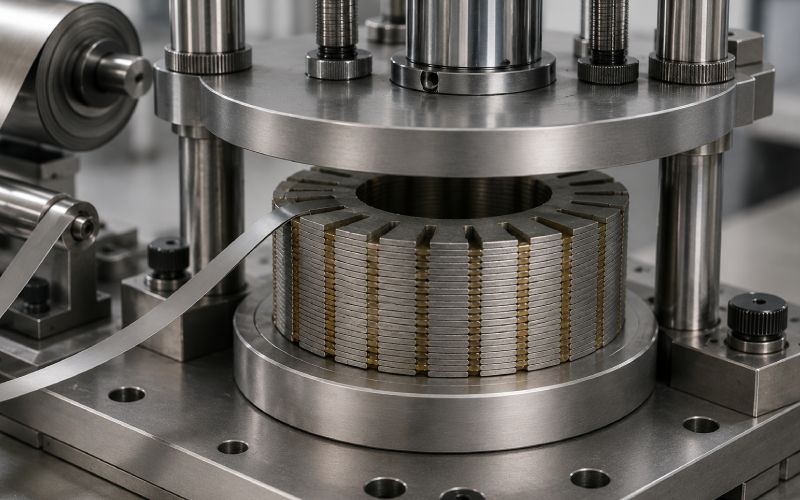
Amorphe Laminatstapel müssen in der Regel geklebt, imprägniert oder auf andere Weise fixiert werden. Dünne Bänder können nicht als lose Blätter behandelt werden, wenn der Motor gewickelt, montiert, vibriert und thermisch beansprucht wird.
Bindung gibt:
Dimensionsstabilität;
reduzierte Schichtbewegung;
einfachere Handhabung;
bessere Partikelkontrolle;
verbesserte Vibrationsfestigkeit.
Die Bindung schafft auch Risiken.
Die Schrumpfung des Harzes während des Aushärtens kann zu inneren Spannungen führen. Innere Spannungen verändern das magnetische Verhalten. Tests an amorphen Eisenkernen haben gezeigt, dass die Aushärtung durch Imprägnierung den Verlust erhöhen und den Wärmebehandlungszustand, der den geringsten Verlust bewirkt, verschieben kann.
Bonding-Kontrollen
Kontrollposten
Empfohlene Anforderung
Inhalt des Harzes
Definition der angestrebten Massenzunahme oder des Volumenanteils
Viskosität
Tief genug für die Penetration, nicht so tief, dass das Harz ausläuft
Aushärtungsprofil
Aufzeichnung von Temperaturrampe, Haltezeit und Kühlmethode
Aushärtungsdruck
Definieren Sie den Druckbereich und die Ebenheit der Halterung
Schrumpfung
Vergleich des Kernverlusts vor und nach der Kur
Bindungsstärke
Test auf Stapelcoupons, nicht nur auf Harzdatenblättern
Isolierung
Messung des interlaminaren Widerstands nach der Aushärtung
Hohlräume
Untersuchung von Schnittproben der ersten Artikel
Sauberkeit
Kontrolle der Partikelfreisetzung nach Aushärtung und Bearbeitung
Ein gebundener amorpher Stapel sollte als magnetisches Teil und nicht nur als mechanisches Teil betrachtet werden.
Glühen und Sprödigkeit
Das Glühen kann Spannungen abbauen und die weichmagnetischen Eigenschaften verbessern. Es kann auch amorphe Legierungen spröder machen.
Aus diesem Grund muss das Glühen als eine Prozessoption behandelt werden, nicht als eine Standardanwendung.
Bei einigen amorphen Motorkernen wird das Glühen ausdrücklich vermieden, um Sprödigkeit, Splitterfreisetzung und Risse während der Verarbeitung, der Montage oder des Motorbetriebs zu vermeiden. Dokumentierte Beispiele beschreiben das Risiko, dass geglühte amorphe Kerne Bruchstücke und Risse erzeugen, einschließlich der Gefahr, dass Bruchstücke in den Rotor-Stator-Spalt gelangen.
Wenn Glühen helfen kann
Glühen kann helfen, wenn:
die Schnitt- oder Umformspannung hoch ist;
Der magnetische Verlust liegt über dem Zielwert;
der Kern kann während und nach der Wärmebehandlung vollständig gestützt werden;
Das Klebematerial verträgt den Wärmezyklus;
die gemessene Verlustverbesserung ist größer als das mechanische Risiko.
Wenn Glühen wehtun kann
Das Glühen kann schaden, wenn:
der Kern muss nach der Wärmebehandlung noch bearbeitet oder gepresst werden;
das Design hat scharfe Zähne oder schwache Brücken;
der Stapel vor der Handhabung nicht verklebt wird;
Die Erschütterung könnte brüchige Fragmente freisetzen;
das Harzsystem ist nicht mit dem Temperaturprofil kompatibel.
Genehmigen Sie das Glühen nicht auf der Grundlage einer losen Bandprobe. Der fertige Kern hat eine andere Spannung, eine andere thermische Masse und ein anderes mechanisches Risiko.
Sprödigkeit Lösungen
1. Ändern Sie die Geometrie, bevor Sie den Prozess ändern
Scharfe Ecken und dünne Stege begünstigen sprödes Versagen.
Verwendung:
größere Innenradien;
breitere Zahnwurzeln;
segmentierte Statorzähne;
unterstützte Schlitzöffnungen;
Spannflächen mit geringerer Beanspruchung;
weniger zerbrechliche freitragende Kanten.
Ein Design, das in Elektrostahl funktioniert, überlebt möglicherweise die Verarbeitung amorpher Bänder nicht.
2. Stack-First-Verarbeitung für zerbrechliche Formen verwenden
Bei einigen Statoren ist die Handhabung einzelner amorpher Lamellen nicht praktikabel. Ein Stack-First-Verfahren kann Schäden reduzieren:
Bandvorbereitung → rechtwinkliges Stapeln → Kleben oder Imprägnieren → Aushärten → Enddrahtschneiden oder Präzisionsbearbeitung → Reinigung → Inspektion
Auf diese Weise werden einzelne Schichten früher geschützt. Es bedeutet auch, dass der endgültige Schnitt durch einen verklebten Stapel erfolgt, so dass die Kantenkontrolle noch wichtiger wird.
3. Hochriskante Formung vor Sprödigkeit bewahren
Wenn geglüht wird, sollten die wichtigsten Schneide-, Biege-, Form- und Stapelarbeiten durchgeführt werden, bevor das Material seinen spröden Zustand erreicht.
Dies ist nicht immer der Weg mit den geringsten Verlusten. Oft ist es der Weg mit dem besseren Ertrag.
4. Kontrolle von Wohnungsstress
Die Einpressung kann die magnetische Leistung verändern. Die Verpressung ist nicht nur ein mechanisches Problem. Es hat sich gezeigt, dass die Interferenzpassung die Verluste des amorphen Eisenkerns erhöht, und der entfernte Druck bringt den inneren Spannungszustand möglicherweise nicht vollständig in den ursprünglichen Zustand zurück.
Kontrollieren Sie diese Punkte:
Rundheit des Gehäuses;
Interferenzbetrag;
Einschubtemperatur;
maximale Presskraft;
Unterstützung von Werkzeugen;
Kernverlust vor und nach der Einfügung;
Verformung des Schlitzes nach der Montage.
Bei Hochfrequenzmotoren ist der Kernverlust nach der Montage nützlicher als der Verlust des losen Kerns.
5. Partikelfreisetzung stoppen
Spröde amorphe Kanten können kleine metallische Fragmente abwerfen. Bei einem Motor ist das nicht nur kosmetisch. Es kann die Isolierung, das Geräusch, das Rotor-Stator-Spiel und die Zuverlässigkeit beeinträchtigen.
Fügen Sie diese Kontrollen hinzu:
Vakuumreinigung nach dem Schneiden;
Trockenluft oder kontrollierte Reinigung mit Lösungsmitteln;
Weißwisch-Partikel-Test;
vergrößerte Schlitzinspektion;
Kantenversiegelung, wenn dies mit den Verlustzielen vereinbar ist;
geschützte Verpackung zwischen den Operationen;
Endkontrolle der Partikel vor der Montage.
Methoden der Kanteninspektion
Die Kantenprüfung sollte in die Zeichnung oder den Qualitätsplan des Lieferanten aufgenommen werden.
Schicht-zu-Schicht-Shorts aus Graten oder zerdrückter Beschichtung
Nach Stapelung und Verklebung
A/B-Test für Kernverluste
Magnetische Schäden durch Schneiden, Kleben, Glühen, Montage
Jede Prozessweggenehmigung
Prüfung der Partikelfreisetzung
Spröde Fragmente und lose metallische Trümmer
Vor der Motormontage
Der nützlichste Test ist in der Regel nicht der teuerste. Kombinieren Sie in der Produktion optische Inspektion, Isolationswiderstand, Stapelhöhenmessung und Verlustprüfung. Verwenden Sie SEM, wenn der Fehler nicht erklärt werden kann.
Kernverlust-Qualifizierungsplan
Bei einem ernsthaften Projekt für einen amorphen Motorkern sollte der Verlust nicht nur einmal gemessen werden.
Verwenden Sie diese Reihenfolge:
Testphase
Zweck
Pass/Fail-Logik
Eingehendes Farbband
Festlegung der Ausgangssituation
Vergleich mit Materialzertifikat und interner Referenz
Nach dem Schneiden
Messung der Wirkung von Kantenschäden
Verlustzunahme muss innerhalb der Projektgrenzen bleiben
Nach dem Stapeln
Luftspalte und Lagenausrichtung prüfen
Schornsteinfaktor und Isolierung müssen bestehen
Nach der Verklebung
Aushärtungsspannung identifizieren
Verlustverschiebung muss erfasst und begrenzt werden
Nach dem Glühen, falls verwendet
Bestätigen Sie den magnetischen Nutzen
Verlustverbesserung muss Sprödigkeitsrisiko rechtfertigen
Nach der Endbearbeitung
Letzten Kantenschaden auffangen
Vergleich mit Vorbearbeitungswert
Nach dem Einbau des Gehäuses
Erfassen von Montagestress
Endwert ist der Freigabewert
Nach Thermo-/Vibrationsversuch
Stabilität prüfen
Keine Partikelfreisetzung, Risse oder Verlustdrift über den Grenzwert hinaus
Die endgültige Zahl, die bei der Berechnung des Motorwirkungsgrads verwendet wird, ist der Verlust, nachdem der Kern den tatsächlichen Prozess durchlaufen hat.
Kein Farbbandverlust. Nicht Verlust des losen Stapels. Verlust des letzten Kerns.
Checkliste für Lieferantenspezifikationen
Verwenden Sie diesen Abschnitt, wenn Sie Angebote einholen oder Muster genehmigen möchten.
1. Werkstoff
Spezifizieren:
amorpher Legierungstyp ohne Markenabhängigkeit;
Banddickenbereich;
Zustand der Beschichtung oder der Isolierung;
Lieferzustand: wie gegossen, spannungsarmgeglüht oder wärmebehandelt;
Mindestziel der magnetischen Eigenschaften;
maximal zulässige Kantenbeschädigung des eingehenden Farbbandes.
2. Schneiden
Anfrage:
Schneidverfahren;
erwartete Grathöhe oder Gratannahmestandard;
Randrissgrenze;
Inspektionsvergrößerung;
ob die endgültige Geometrie als Einzelblätter oder als verklebter Stapel geschnitten wird;
Kontrolle der Wärmeeinflusszone bei Laser- oder Entladungsverfahren;
Reinigungsmethode nach dem Schneiden.
3. Stapeln
Definieren Sie:
Toleranz der Stapelhöhe;
gemessener Stapelfaktor;
Ausrichttoleranz;
Kompressionsverfahren;
erlaubte Schichtverschiebung;
Schlitzöffnungstoleranz nach dem Verkleben.
4. Bindung
Definieren Sie:
Harz- oder Klebeverfahren;
Aushärtungsprofil;
Aushärtungsdruck;
Harzgehalt;
Prüfung der Verbundfestigkeit;
Isolationswiderstand nach Aushärtung;
Verlustveränderung nach Aushärtung.
5. Glühen
Definieren Sie eine von drei Strategien:
Glühen erforderlich
Glühen untersagt
Glühen nur mit Lieferantenvalidierung
Wenn das Glühen erlaubt ist, ist es erforderlich:
Temperaturprofil;
Atmosphäre;
Vorrichtungsmethode;
Kühlmethode;
Sprödigkeitsprüfung;
Verlustvergleich vor und nach der Wärmebehandlung.
6. Endkontrolle
Erfordern:
dimensionalen Bericht;
Stapelfaktor-Bericht;
Fotos der Kanteninspektion;
Daten zum Isolationswiderstand;
Bericht über Kernverluste bei vereinbarter Flussdichte und Frequenz;
Bericht über die Partikelsauberkeit;
Prüfung auf Verlust nach dem Einbau, wenn der Lieferant den Kern in einen Rahmen einbaut.
Hier werden viele Projekte schnell besser. Sobald der Lieferant weiß, dass der Kern nach magnetischen und mechanischen Daten und nicht nur nach Abmessungen beurteilt wird, ändert sich der Prozess.
Konstruktionsregeln für amorphe Motorenkerne
Gemessenen Stapelfaktor in der Simulation verwenden
Simulieren Sie nicht mit der idealen Kernfläche. Verwenden Sie den gemessenen Stapelfaktor und berücksichtigen Sie Harz- oder Luftspalteffekte.
Vermeiden Sie scharfe, flussführende Kanten
Schnittkanten sind Schadstellen. Halten Sie die höchste Flussdichte nach Möglichkeit von stark geschnittenen oder spröden Kanten fern.
Den Kern bei Bedarf segmentieren
Segmentierte Statoren oder Zahnmodule können die Umformspannung verringern und die Prozessausbeute verbessern. Die Montage ist komplexer, aber das Band kann besser überleben.
Trennen Sie den Verlust von Prototypen vom Produktionsverlust
Ein drahtgeschnittener Prototyp entspricht nicht unbedingt einem gestanzten Produktionskern. Ein loser Stapel entspricht nicht unbedingt einem verklebten und gepressten Stator. Verwenden Sie die vorgesehene Produktionsroute, bevor Sie Effizienzansprüche einfrieren.
Design für die Reinigung
Schlitze und Ecken, in denen sich Partikel verfangen, sind riskant. Der Zugang zur Reinigung ist wichtig, wenn das Material absplittern oder abblättern kann.
Empfohlene Akzeptanztabelle
Akzeptanzposition
Vorgeschlagenes Anforderungsformat
Dicke des Farbbandes
Nennwert plus Toleranz
Höhe des Stapels
Gemessen an mehreren Positionen
Stapelfaktor
Bericht mit Messmethode
Kantenriss
Kein Riss, der sich über die vereinbarte Grenze hinaus in den aktiven Flussbereich erstreckt
Grat / angehobene Schicht
Kein Grat, der benachbarte Schichten überbrückt
Hitzeschäden
Keine sichtbare Verfärbung oder Neufassung über die vereinbarte Grenze hinaus; bei Bedarf durch Sektion bestätigen
Interlaminare Isolierung
Minimaler Widerstand nach dem Schneiden und Kleben
Bindungsstärke
Mindestwert aus Coupon oder repräsentativem Stapel
Kernverlust
Maximalwert bei definierter Flussdichte, Frequenz, Wellenform und Temperatur
Freisetzung von Partikeln
Keine sichtbaren Metallfragmente nach Reinigung und Handhabungstest
Montage-Effekt
Verlustzunahme nach Unterbringung unterhalb der vereinbarten Grenze
Die genauen Zahlen hängen von der Motorgröße, der Flussdichte, der Geschwindigkeit, der Kühlung, der Sicherheitsmarge und dem Kostenziel ab. Das Format sollte nicht von ihnen abhängen. Jede Spezifikation eines amorphen Motorkerns benötigt diese Kategorien.
Häufige Fehler bei der Verarbeitung
Fehler 1: Einkaufen nur nach Zeichnung
Die Zeichnung gibt die Form vor. Sie definiert keine Kantenschäden, Eigenspannungen, Partikelrisiken oder Kernverluste. Fügen Sie magnetische und Prozessanforderungen hinzu.
Fehler 2: Vertrauen in Bandverlustdaten
Der Verlust des Bandes ist ein Ausgangspunkt. Der fertige Statorverlust ist die Zahl, auf die es ankommt.
Fehler 3: Annahmen über die Stapelung von Elektrostahl
Amorphe Stapel sind dünner, härter und empfindlicher gegenüber Lücken, Harz und Druck. Messen Sie den Stapel.
Fehler 4: Das Glühen als automatisch behandeln
Das Glühen kann den Verlust verbessern, aber auch die Sprödigkeit erhöhen. Genehmigen Sie das Glühen erst, wenn der endgültige Kern Handhabungs-, Montage- und Verlusttests bestanden hat.
Fehler 5: Pressfit ignorieren
Ein Kern, der vor dem Einsetzen des Gehäuses besteht, kann nach dem Zusammendrücken versagen. Prüfung nach der Montage.
FAQ
Was ist ein amorpher Laminatstapel?
Ein amorpher Schichtstapel ist ein Magnetkernpaket, das aus vielen dünnen amorphen Legierungsbändern besteht. Die Schichten werden gestapelt, verklebt, imprägniert oder anderweitig fixiert, um einen Stator, Rotor, ein Segment oder einen Magnetkern zu bilden.
Warum sind amorphe Motorenkerne spröde?
Sie sind spröde, weil amorphe Legierungsbänder dünn, hart und empfindlich gegenüber lokalen Spannungen sind. Die Sprödigkeit kann durch Wärmebehandlung, schlechtes Schneiden, scharfe Geometrie, Überdruck oder Vibration verstärkt werden. Kantenrisse und Bruchstücke sind die größten praktischen Risiken.
Was ist die typische Dicke eines amorphen Motorkernbandes?
Viele amorphe Bänder mit Motorkernen sind in der 20-35 μm Bereich. Diese dünne Dicke trägt zur Verringerung der Wirbelstromverluste bei, erschwert aber das Stapeln, Stanzen und die Handhabung.
Können amorphe Motorenkerne gestanzt werden?
Ja, aber das Stanzen erfordert scharfe Werkzeuge, eine genaue Kontrolle der Abstände, eine starke Bandunterstützung und eine regelmäßige Überprüfung der Kanten. Schlechtes Stanzen kann zu Rissen, Graten, Lagenabhebung und höherem Kernverlust führen.
Ist Laserschneiden gut für amorphe Motorkerne?
Das Laserschneiden eignet sich für Prototypen und komplexe Geometrien, aber der Wärmeeintrag muss kontrolliert werden. Die Kante sollte auf wärmebeeinflusste Zonen, Verfärbungen, Umformungen, Mikrorisse und Verlustzunahme geprüft werden.
Ist Drahtschneiden besser als Laserschneiden?
Das Schneiden von Drähten verursacht oft weniger mechanische Belastung und kann bei geklebten Stapeln genau sein, ist aber langsamer und kann immer noch entladungsbedingte magnetische Beeinträchtigungen verursachen. Die beste Wahl hängt von den gemessenen Verlusten und der Kantenbeschaffenheit ab, nicht allein von der Verfahrensbezeichnung.
Welcher Stapelfaktor sollte für amorphe Kerne verwendet werden?
Verwenden Sie den gemessenen Wert des tatsächlichen Stapels. Kopieren Sie keinen Wert aus Elektrostahl. In einem dokumentierten Beispiel für einen amorphen Motorkern wird ein Laminierungskoeffizient von 89.0%, aber jeder Stapel muss nach Höhe, Masse, Beschichtung und Harzgehalt überprüft werden.
Erhöht das Kleben den Verlust des amorphen Kerns?
Es kann. Bindung und Imprägnierung verbessern die mechanische Stabilität, aber das Aushärten des Harzes kann zu inneren Spannungen führen. Diese Spannungen können den Verlust erhöhen oder den besten Glühzustand verschieben.
Sollten amorphe Motorenkerne geglüht werden?
Nur wenn Tests beweisen, dass es dem fertigen Kern hilft. Durch das Glühen können Spannungen abgebaut und die magnetischen Eigenschaften verbessert werden, aber es kann auch die Sprödigkeit erhöhen. Bei einigen Verfahren wird das Glühen vermieden, um das Risiko von Rissen und Bruchstücken zu verringern.
Wie sollten Kantenschäden an amorphen Motorkernen geprüft werden?
Verwenden Sie die Lichtmikroskopie für die Routineprüfung und dann die Querschnittsanalyse oder das REM für eine tiefere Fehleranalyse. Prüfen Sie auch den Isolationswiderstand und den Kernverlust, da eine optisch saubere Kante dennoch magnetisch beschädigt sein kann.
Was sollten Einkäufer von den Lieferanten verlangen?
Fragen Sie nach Daten zum Stapelfaktor, Fotos der Kanteninspektion, Ergebnissen zu Kernverlusten, Isolationswiderstand, Daten zum Klebeprozess, Aushärtungsprofil, Glühverfahren, Partikelinspektion und Verlusten nach der Gehäusemontage. Abmessungen allein sind nicht genug.
Letzte Erkenntnis
Die Verarbeitung amorpher Motorkerne ist kein normaler Laminiervorgang mit dünnerem Material.
Das Band kann einen geringen Verlust aufweisen, aber nur, wenn es durch den Prozess geschützt wird. Schnittverletzungen, Klebespannungen, Versprödung durch Glühen und Montagedruck können den Vorteil zunichte machen.
Ein zuverlässiger amorpher Laminatstapel benötigt vier Dinge:
kontrollierte Kantenqualität;
gemessener Stapelfaktor;
validierte Verklebung oder Imprägnierung;
Prüfung des endgültigen Kernverlusts nach der tatsächlichen Montage.
Das ist der Unterschied zwischen einem vielversprechenden amorphen Band und einem Motorkern, der die Produktion überleben kann.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 Deutsch
 Englisch
 Spanisch
 Französisch
 Italienisch