Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Laminierung von Aufzugsantriebsmotoren: Wie sich Lamellenstapel auf Lärm, Effizienz und Sicherheitsspanne auswirken
Wichtigste Erkenntnisse
Traktion des Aufzugs Motorbleche Kontrolle mehr als der magnetische Verlust. Sie beeinflussen auch Vibrationen, lokale Erwärmung und Überlastbarkeit.
Auch ein guter elektromagnetischer Entwurf kann in der Produktion versagen. Beschädigungen an den Schnittkanten, Grate, Schweißspannungen, schlechte Stapelung und interlaminare Fehler verändern den Kern, nachdem die Zeichnung fertig ist.
Die Sicherheitsmarge verschwindet still und leise. In der Regel an der Zahnspitze, in lokalen Hot Spots oder in Kraftverläufen, die mit Strukturmoden bei niedriger Geschwindigkeit übereinstimmen.
Inhaltsübersicht
Warum Lamellenstapel bei Aufzugsantriebsmotoren wichtig sind
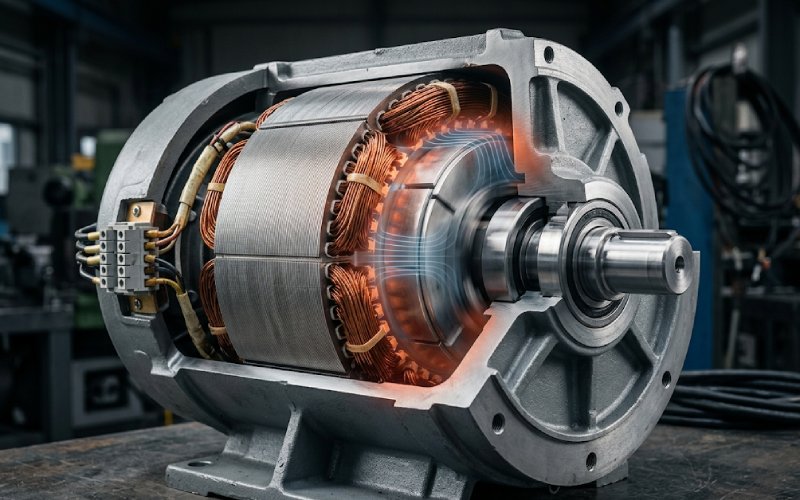
Die Lamellenstapel entscheiden darüber, ob ein Fahrmotor bei der Landung ruhig bleibt, bei wiederholten Starts effizient bleibt und genügend Spielraum behält, wenn Last und Temperatur von dem in der Simulation verwendeten sauberen Punkt abweichen.
Das ist das eigentliche Problem.
Bei einem getriebelosen Aufzugsmotor ist die Laufruhe bei niedriger Geschwindigkeit wichtiger als bei vielen anderen Maschinen. Eine Konstruktion kann bei Nennbetrieb stabil aussehen und trotzdem bei Schleichfahrt rau klingen. Sie kann die Prüfungen des durchschnittlichen Wirkungsgrads bestehen und trotzdem lokale Hot Spots im Stack aufweisen. Sie kann ein akzeptables Drehmoment aufweisen und trotzdem an der Zahnspitze oder am hinteren Eisen Spielraum verlieren.
Der Laminierungsstapel ist also nicht nur ein magnetischer Pfad. Er ist eine Verlustkarte. Ein Steifigkeitspfad. Ein Toleranzverstärker.
Und manchmal ist es die erste Stelle, an der der Motor nicht mehr funktioniert.
Wie sich Lamellenstapel auf das Geräusch von Aufzugsmotoren auswirken
Bei den Geräuschen von Fahrmotoren beginnt die übliche Diskussion mit der Regelungsstrategie. Das ist unvollständig.
Das Blechpaket formt das Kraftmuster, das das Gehäuse später in Schall umwandelt. Nutenöffnung, Zahnspitzenform, Jochdicke, Schräglage, Stapelsteifigkeit und lokale magnetische Asymmetrie verändern das Radialkraftbild. Kleine Geometrieänderungen können einen Motor von sanft zu rau machen, insbesondere bei niedrigen Drehzahlen.
Das ist im Aufzugsbetrieb wichtig, weil sich die Drehmomentwelligkeit bei niedriger Geschwindigkeit nicht so leicht verbergen lässt. Die Maschine muss sich bei der Landung stabil anfühlen. Kein Zögern. Keine Unebenheiten niedriger Ordnung. Kein leises Knurren, das nur bei geringer Last auftritt und bei voller Geschwindigkeit wieder verschwindet.
Zu den typischen Treibern des Schornsteinlärms gehören:
Sättigung der Zahnspitzen
Schlitzöffnungswiderstand Variation
Rastmoment-Empfindlichkeit
schlechte Schräglage
ungleichmäßige Stapelverdichtung
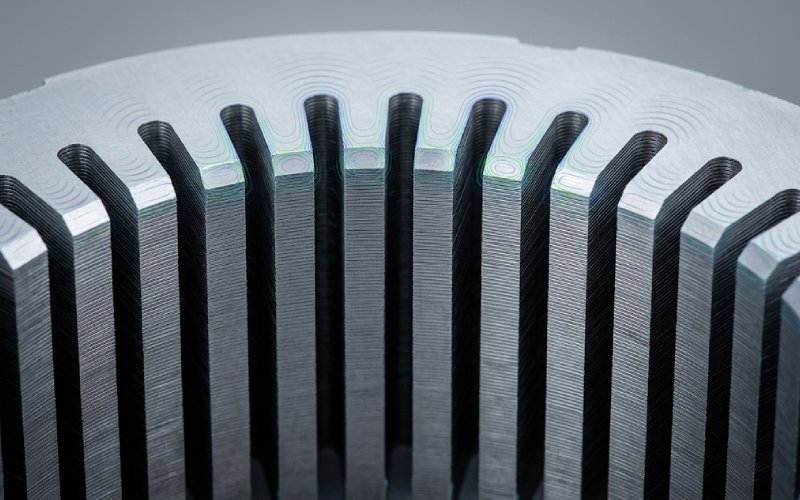
magnetische Schnittkantenschäden
lokale interlaminare Kurzschlüsse, die den Flussweg verzerren
Bei der Entwurfsprüfung sehen einige dieser Probleme unbedeutend aus. Dann kommt der Prototyp und der Stator erzählt eine andere Geschichte.
Wie die Herstellung des Statorkerns den Wirkungsgrad des Motors verändert
Rohstahldaten sind nur der Anfang.
Sobald die Bleche gestanzt, gestapelt, geklebt, geschweißt, genietet oder in das Gehäuse gepresst werden, ist der Kern nicht mehr das auf dem Datenblatt angegebene Material. Die magnetische Permeabilität verschiebt sich. Der lokale Verlust nimmt zu. An der Schnittkante und an den Verbindungsstellen baut sich Spannung auf. Die interlaminare Isolierung kann sich auf eine Art und Weise verschlechtern, die bei einer einfachen Maßprüfung kaum auffällt.
Aus diesem Grund Stator-Kernfertigung befindet sich in der Mitte von Reduzierung des Eisenverlustes.
Dünne Lamellen helfen, Wirbelstromverluste zu reduzieren. Ja. Aber dieser Gewinn ist nicht automatisch. Dünneres Material verzeiht auch weniger Fehler bei der Handhabung und Verbindung. Wenn der Stapelprozess die Integrität der Beschichtung beschädigt oder den Kontakt zwischen den Lagen erhöht, verschwindet ein Teil des theoretischen Gewinns im Inneren des montierten Kerns.
Das Gleiche gilt für den Stapelfaktor. Das Streben nach einem höheren Stapelfaktor sieht auf dem Papier attraktiv aus. In der Praxis, wenn dies mit Beschichtungsschäden, Gratkontakt oder instabiler Kompression einhergeht, kann der Motor Metall gewinnen und Marge verlieren.
In diesem Punkt weichen viele Bewertungen ab. Sie vergleichen Entwürfe mit sauberen elektromagnetischen Eingängen und behandeln dann den Stack-Bau als sekundären Produktionsschritt. Er ist nicht sekundär. Er verändert die Maschine.
Wo der Sicherheitsspielraum bei der Laminierung von Traktionsmotoren verschwindet
Der Sicherheitsabstand in einem Laminatstapel verringert sich normalerweise an drei Stellen.
1. Magnetischer Headroom
Dieser geht oft zuerst an der Zahnspitze, der Schlitzbrücke oder einem dünnen Backeisenabschnitt verloren.
Ein Motor kann immer noch das angestrebte Drehmoment erzeugen, aber durch die lokale Sättigung beginnt der Fluss an Stellen zu drängen, die die Verluste und die Radialkraft erhöhen. Sobald das passiert, beginnen Effizienz und NVH zusammenzukommen. Schlecht.
2. Thermischer Spielraum
Dieser ist ruhiger.
Kleine interlaminare Fehler, gratbedingte Kontakte oder spannungsreiche Fügezonen können lokale zirkulierende Ströme und konzentrierte Erwärmung erzeugen. Der durchschnittliche Wirkungsgrad mag noch vernünftig aussehen. Das lokale Wärmebild ist es nicht.
Und die lokale Karte ist diejenige, die zählt.
3. Mechanische Bauhöhe
Der Stapel ist auch ein strukturelles Teil. Wenn die Kompression ungleichmäßig ist, wenn das Fügen die Steifigkeit lokal verändert, wenn die aufgebauten Statormoden in der Nähe dominanter elektromagnetischer Kraftordnungen landen, kann der Motor schwingungsempfindlicher werden, als das Modell voraussagte.
Bei der Sicherheitsmarge geht es also nicht nur um Überlaststrom oder Temperaturklasse. Es geht auch darum, ob sich das gebaute Blechpaket noch so verhält, wie es der Entwurf vorsieht.
Die wichtigsten Kompromisse bei der Konstruktion von Aufzugsmotor-Laminierungen
Wahl des Kaschierungsstapels
Lärmauswirkungen
Auswirkungen auf die Effizienz
Auswirkungen auf die Sicherheitsmarge
Was normalerweise übersehen wird
Dünnere Bleche
Hilft indirekt; beseitigt Kraft-Wellen-Probleme nicht von selbst
Reduziert Wirbelstromverluste
Kann die thermische Belastung senken, aber die Prozessempfindlichkeit steigt
Teams erwarten, dass dünne Messgeräte NVH beheben
Höherer Stapelfaktor
In der Regel geringe direkte Auswirkungen, es sei denn, die Steifigkeit oder Sättigung ändert sich
Verbessert den Gehalt an magnetischen Metallen
Hilft nur, wenn die Isolierung die Montage übersteht
Beschichtungsschäden werden ignoriert
Aggressive Verriegelungen, Schweißnähte oder lokale Verbindungen
Kann das Schwingungsverhalten verändern und lokale Asymmetrie erzeugen
Kann den Kernverlust durch Spannung oder Zwischenschichtkontakt erhöhen
Kann zu lokalen Hot Spots und einer schwächeren thermischen Reserve führen
Nur die durchschnittliche Effizienz wird geprüft
Bessere Gratkontrolle
Reduziert Flusswegverzerrungen und lokale Asymmetrie
Bewahrt die Effizienz des Kerns
Reduziert das Risiko eines interlaminaren Kurzschlusses
Grate werden als kosmetisch behandelt
Optimierung von Zahnspitze und Schlitzöffnung
Oft eine der schnellsten NVH-Verbesserungen
Kann die lokale Sättigung und den Eisenverlust verringern
Wiederherstellung des Überlastungsspielraums in kritischen Bereichen
Drehmomentdichte wird zuerst optimiert
Schräglage oder Stufenschräglage
Oftmals nützlich für die Glätte bei niedriger Geschwindigkeit
Normalerweise ein Handel, kein kostenloser Gewinn
Kann das Kraft-Ordnungs-Verhalten verbessern, kann aber Drehmoment oder Gegen-EMF kosten
Die Schräglage wird aus Gewohnheit gewählt, nicht aus Zwang.
Bessere Kontrolle der Stapelkompression und Steifigkeit
Verringert die mechanische Verstärkung von elektromagnetischen Kräften
In der Regel indirekt
Verbessert die strukturelle Konsistenz und Wiederholbarkeit
Der gebaute Kern wird ohne Nachweis als starr genug angenommen
Was ist zu prüfen, bevor Sie einen Laminierungsstapel freigeben?
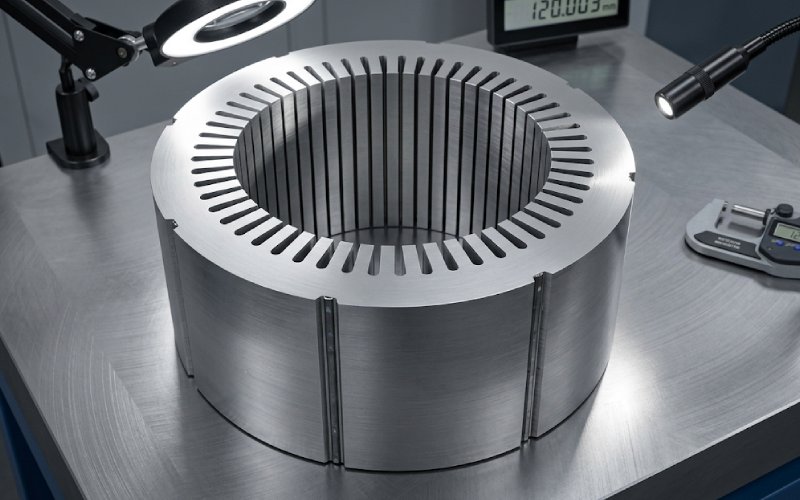
Eine Entscheidung über die Freigabe sollte auf folgenden Kriterien beruhen gebauter Kern, nicht nur auf Simulations- oder Rohmaterialdaten.
Überprüfen Sie zumindest diese Punkte:
Kernverlust im Ist-Zustand, nicht nur Blattverlust
Grathöhe und Kantenbeschaffenheit nachdem die Werkzeuge für die Produktion stabil sind
Integrität der interlaminaren Isolierung nach dem Stapeln und Verbinden
Flussdichte der Zahnspitze bei Überlast und wiederholtem Anfahren
Drehmomentwelligkeit bei niedrigen Drehzahlen und NVH-Verhalten Nahezu Landegeschwindigkeit
Modale Antwort des montierten Stators, nicht nur der freie Stapel
Lokales thermisches Verhalten, insbesondere im Bereich von Fugen, Schlitzbrücken und stark beanspruchten Bereichen
Wenn diese Prüfungen unzureichend sind, ist der Stapel nicht ausgereift. Auch wenn das CAD-Modell sauber aussieht.
Geräusch- und Verlustreduzierung bei Aufzugsantriebslaminaten
Die meisten nützlichen Korrekturen sind nicht exotisch. In der Regel handelt es sich um Prozessdisziplin und ein paar früh genug getroffene Geometrieentscheidungen.
Geometrie dort einsetzen, wo es darauf ankommt
Konzentrieren Sie sich zunächst auf Zahnspitze, Schlitzöffnung, Schlitzsteg und Jochdicke. Diese Bereiche entscheiden in erstaunlichem Maße über das Geräusch- und Sättigungsverhalten des Motors.
Kontrolle von Schnittkantenschäden
Stempelzustand, Werkzeugverschleiß, Gratbildung und Beschichtungsschäden verändern das magnetische Ergebnis schneller als viele Teams erwarten. Kantenqualität ist kein kosmetisches Problem.
Trennen Sie den elektromagnetischen Entwurf nicht vom Fertigungsentwurf
Ein Stapel, der nur in der Simulation funktioniert, ist eine unfertige Arbeit. Kaschierungslayout, Fügeverfahren, Kompressionsverfahren und Gehäusesitz sollten als ein System überprüft werden.
Schieflage als kontrollierten Handel behandeln
Schräglauf kann die Laufruhe bei niedrigen Geschwindigkeiten verbessern und die mit der Verzahnung verbundene Rauheit verringern. Sie kann aber auch Drehmoment kosten, die Produktion erschweren und das Verhalten der Gegen-EMK verändern. Setzen Sie sie bewusst ein.
Validierung der lokalen Heizung, nicht nur Durchschnittswerte
Der gefährliche Stapel ist oft nicht derjenige mit dem schlechtesten durchschnittlichen Wirkungsgrad. Es ist derjenige mit einem versteckten lokalen Fehler.
Was Einkäufer einen Lieferanten von Lamellenstapeln fragen sollten
Wenn es sich bei Ihrer Anwendung um einen getriebelosen Aufzugsmotor handelt, sollte der Lieferant in der Lage sein, diese Fragen zu beantworten, ohne in die Verkaufssprache abzugleiten:
Wie kontrollieren Sie das Gratwachstum während der Lebensdauer des Werkzeugs?
Eine gute Probe bedeutet sehr wenig. Viel wichtiger ist eine stabile Gratkontrolle über die gesamte Produktionsdauer.
Wie schützt man die interlaminare Isolierung beim Stapeln und Verbinden?
Ein hoher Stapelfaktor ist nicht beeindruckend, wenn die Integrität der Beschichtung während des Prozesses verloren geht.
Wie überprüfen Sie den Kern im Ist-Zustand und nicht nur den eingehenden Stahl?
Die sinnvolle Antwort umfasst die Validierung auf der Produktionsstufe und nicht nur die Rohstoffzertifikate.
Wie bewältigt man Schnittkantenschäden in schmalen Zähnen und Bereichen mit hohem Fluss?
Dies ist eine der einfachsten Möglichkeiten, Effizienz und lokalen Spielraum zu verlieren, ohne dass man es rechtzeitig bemerkt.
Wie kontrolliert man die Stapelsteifigkeit und die Wiederholbarkeit der Abmessungen?
Ein loser oder ungleichmäßiger Stapel kann eine akzeptable elektromagnetische Konstruktion in ein NVH-Problem verwandeln.
Ein seriöser Laminierungsanbieter sollte in allen fünf Bereichen stark sein. Nicht in einem. Sondern in allen fünf.
FAQ
Welche Rolle spielen die Lamellenpakete in einem Aufzugstriebwerk?
Lamellenpakete bilden den Stator- oder Rotorkern, aber ihre Rolle geht über die Flussführung hinaus. In Aufzugsantriebsmotoren beeinflussen sie direkt Motorgeräusch, Kerneffizienz, Wärmeverhalten, und Sicherheitsspanne, besonders bei niedrigen Drehzahlen und wiederholtem Anfahren.
Warum wirken sich die Lamellen des Fahrmotors eines Aufzugs so stark auf die Geräuschentwicklung aus?
Denn die Laufruhe bei niedrigen Drehzahlen hängt stark von der radialen Magnetkraft, der Drehmomentwelligkeit und dem strukturellen Verhalten ab. Lamellengeometrie, Schräglage, Zahnform, Stapelsteifigkeit und lokale magnetische Asymmetrie wirken sich alle darauf aus, wie viel Vibration der Motor erzeugt und wie stark das Gehäuse diese verstärkt.
Wie wirkt sich die Herstellung des Statorkerns auf die Effizienz aus?
Herstellung von Statorkernen ändert das magnetische Material nach der Entwurfsphase. Stanzungen, Grate, Verbindungsspannungen, Beschichtungsschäden und interlaminarer Kontakt können den Eisenverlust erhöhen und den tatsächlichen Wirkungsgrad des gebauten Motors verringern.
Sind dünnere Laminate immer besser?
Nicht immer. Dünnere Laminate helfen in der Regel Reduzierung des Eisenverlustes, aber sie erhöhen auch die Prozessempfindlichkeit. Wenn die Stapelung, die Verbindung oder die Isolationskontrolle schwach sind, kann der erwartete Effizienzgewinn schnell schrumpfen.
Was ist das größte Sicherheitsrisiko bei mangelhaften Laminierungsstapeln?
In der Regel handelt es sich nicht um einen dramatischen Ausfall. Vielmehr handelt es sich um einen allmählichen Verlust der Marge durch lokale Sättigung, interlaminare Fehler, versteckte Hot Spots oder Vibrationsempfindlichkeit des montierten Stators.
Was sollte bei der NVH-Optimierung eines getriebelosen Aufzugsmotors zuerst optimiert werden?
Beginnen Sie mit den Stack-Merkmalen, die die Reluktanzvariation und die lokale Sättigung beeinflussen: Zahnspitze, Schlitzöffnung, Schlitzsteg, Jochdicke, Wahl der Schräglage und Steifigkeit des eingebauten Kerns. Für NVH-Optimierung, Diese sind in der Regel wichtiger als kosmetische Veränderungen am Gehäuse.
Wie können Käufer einen Lieferanten für die Laminierung von Aufzugsmotoren bewerten?
Fragen Sie nach der Gratkontrolle, dem Isolationsschutz, der Verbindungsmethode, der Validierung des Kerns im Ist-Zustand und der Konsistenz bei niedriger Geschwindigkeit. Wenn der Lieferant nur über Materialqualität und Stanzgenauigkeit spricht, ist das Bild unvollständig.
Schlusswort
Ein Laminatstapel versagt nicht nur bei Rissen, Kurzschlüssen oder Überhitzung.
Sie versagt auch, wenn sie den Motor lauter macht als erwartet. Wenn er den Verlust über den Plan hinaus treibt. Wenn er die kleine Reserve aufhebt, die noch vorhanden sein sollte, nachdem Produktionstoleranzen, Montagestress und Betriebsdrift ihre Arbeit getan haben.
Das ist der eigentliche Maßstab für Aufzugstriebwerksbleche.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 Deutsch
 Englisch
 Spanisch
 Französisch
 Italienisch