Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Wie schätzt man den Verlust des Motorkerns in Lamellenstapeln: Steinmetz, iGSE und praktische Abkürzungen
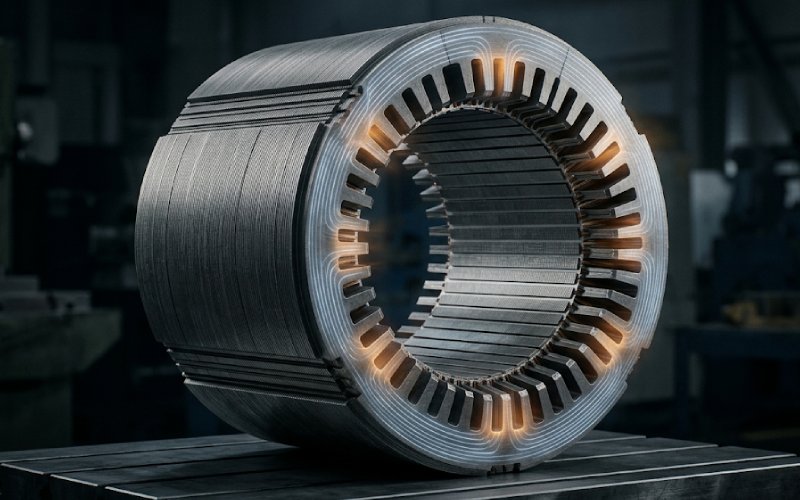
Verlust des Motorkerns in Laminierungsstapel wird in der Regel aus reinen Materialdaten geschätzt und dann durch den realen Stapel leicht verzerrt.
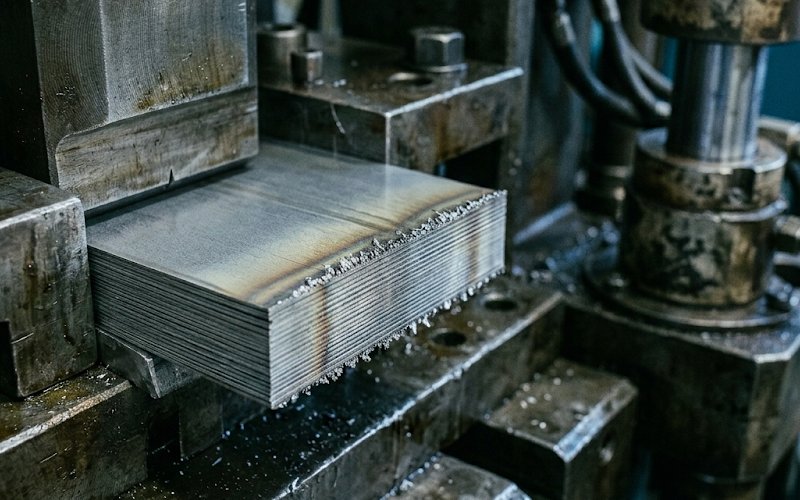
Stanzen. Beschädigung der Kanten. Fügen. Presspassung. Zahnkräuselung. Kleine Schleifen. Rotierender Fluss in den Ecken. Das Grundmodell mag noch in Ordnung sein. Die Eingaben sind es nicht.
Dieser Leitfaden ist für diese Lücke gedacht. Verlust des Motorkerns. Eisenverlust. Verlust des Statorblechs. Steinmetz-Anpassung. iGSE. FEA-gesteuerte Gebietsaufteilung. Abkürzungen, die die erste Hardware noch überleben.
Inhaltsübersicht
Motorkernverlustmodelle für Lamellenstapel
Klassische Steinmetz-Gleichung für sinusförmige Regionen
Beginnen Sie hier, wenn die Wellenform des lokalen Flusses annähernd sinusförmig ist.
Pspec = k * f^alpha * Bpk^beta
Wo:
Pspec = spezifischer Kernverlust, in der Regel W/kg
k = angepasster Steinmetz-Koeffizient
f = elektrische Frequenz, Hz
alpha = Frequenzexponent
beta = Fluss-Dichte-Exponent
Bpk = Spitzenflussdichte im Stahl, T
Verwenden Sie Bpk in Stahl. Nicht im Bruttostapelbereich. Wenn der Bereich hinter dem Joch liegt und die Wellenform gleichmäßig ist, reicht dies oft aus.
Wenn der Bereich unter PWM-Welligkeit Zahnfuß ist. Nein. Machen Sie weiter.
Verlusttrennungsmodell für Hystereseverlust, Wirbelstromverlust und Überschussverlust
Verwenden Sie diese Funktion, wenn es sich um eine physische Designänderung handelt und Sie wissen möchten, welcher Teil des Eisenverlustes verschoben wurde.
Pspec = kh * f * Bpk^n + ke * f^2 * Bpk^2 + kex * f^1,5 * Bpk^1,5
Wo:
kh = Hysterese-Verlust-Koeffizient
ke = klassischer Wirbelstromkoeffizient
kex = Überschreitungs-Verlust-Koeffizient
n = Exponent des Hystereseflusses
f = elektrische Frequenz, Hz
Bpk = Spitzenflussdichte in Stahl, T
Dieses Modell ist nützlich, wenn sich die Laminatdicke, die Stanzqualität oder die Spannung geändert hat und Sie nicht wollen, dass all dies in einer einzigen angepassten Konstante versteckt ist.
iGSE für PWM-reiche und minor-loop-reiche Flusskurven
Wenn die lokale B(t) verzerrt ist, wirkt die einfache Steinmetz-Form sauberer als die Maschine.
i = monotones Segment oder extrahierter Teilschleifenindex
ki = wellenformangepasster Koeffizient, abgeleitet von den angepassten Steinmetz-Konstanten
dB/dt = lokale Flussdichte-Schwenkrate, T/s
DeltaB_i = Flussschwankung gebunden an Segment oder Teilschleife i, in T
t1_i, t2_i = Beginn und Ende des Segments oder des extrahierten Schleifenabschnitts
alpha, beta = Steinmetz-Exponenten aus angepassten Materialdaten
Die Falle ist DeltaB_i.
Für eine saubere Single-Loop-Wellenform, DeltaB_i kann die Auslenkung über dieses Segment sein. Bei PWM-Welligkeit, verschachtelten Nebenschleifen oder oberwellenreichen Zähnen, tun Sie nicht eine globale max(B) - min(B) für den gesamten Zeitraum. Das ist das falsche Objekt.
Sie müssen zuerst die Schleife extrahieren.
Vergleich von Motorkernverlustmodellen für Statorbleche
Dies ist eine multiple lineare Regression Problem nach der Log-Transformation.
Richten Sie die Regression wie folgt ein:
x1 = ln(f)
x2 = ln(Bpk)
y = ln(Pspec)

y = a0 + a1*x1 + a2*x2

alpha = a1
beta = a2
k = exp(a0)
Erstellen Sie in einem Arbeitsblatt drei Spalten für ln(Pspec), ln(f), und ln(Bpk), und führen dann eine integrierte multiple lineare Regression oder eine LINEST-ähnliche Funktion auf diesen log-transformierten Spalten aus. Die beiden Steigungen sind alpha und beta. Der Schnittpunkt ist ln(k).
Die Drei-Punkte-Rückwärtslösung hat immer noch ihren Platz. Schneller erster Pass. Mehr nicht.
2. Aufteilung des Blechpakets in Regionen vor der Berechnung des Eisenverlusts
Eine durchschnittliche Flussdichte für den gesamten Stator verbirgt in der Regel den Teil, auf den es ankommt.
Mindestens aufteilen in:
Zahnkörper
Zahnfuß/Schlitzschulter
Rückenbügel
Wenn die Maschine schnell, klein oder stark belastet ist, fügen Sie hinzu:
Zahnspitze
Brückenbereich
Eckbereiche mit rotierendem Fluss
Der Grund dafür ist recht einfach. Zahn und Joch sehen nicht dieselbe Wellenform. Sie sehen auch nicht denselben Spannungszustand.
3. Verwenden Sie die lokale Stahlflussdichte aus der FEA, nicht die magnetische Gesamtbelastung.
Extrahieren Sie für jede Region eine dieser Angaben:
Bpk für den klassischen Steinmetz
vollständig B(t) für iGSE
Ort der Flussdichte, wenn ein Drehfeldverlust wahrscheinlich ist
Geben Sie nicht eine globale Luftspaltbelastungszahl in ein Laminatverlustmodell ein und erwarten Sie, dass es sich verhält.
4. Berechnung des Verlusts im Clean-Sheet-Bereich
Für jede Region r:
Pclean_r = m_r * Pspec_r
Wo:
m_r = Stahlmasse der Region r, kg
Pspec_r = spezifischer Kernverlust der Region r, W/kg
Dann Summe:
Pcore_clean = sum_over_r( Pclean_r )
Dies ist die reine Materialschätzung. Es handelt sich nicht um die Schätzung des Produktionsstapels.
5. Prozesskorrektur und Drehflusskorrektur hinzufügen
Benutzen Sie das Formular "Built-Stack" für alles, was ernsthaft ist:
Pstack_r = m_r * Cproc_r * Crot_r * Pspec_r
und
Pcore_stack = sum_over_r( Pstack_r )
Wo:
Cproc_r = Prozesskorrektur für die Region r
Crot_r = Drehflusskorrektur für die Region r
Cproc_r deckt die üblichen Schadensquellen ab: Schneiden, Grate, Kantenverschleiß, Schweißhitze, Verformung der Verriegelung, Stapelkompression, Presssitz. Crot_r besteht, weil Wechselstromverluste und Drehstromverluste nicht dasselbe sind, und die Ecken interessieren sich nicht dafür, was Ihre vereinfachte Tabelle angenommen hat.
Wie man definiert DeltaB_i in iGSE ohne Täuschung
Dies ist der Teil, den die meisten Menschen übergehen.
Für eine saubere einzelne Hauptschleife ist das Leben einfach. Für PWM-reiche Statorzähne ist es das nicht.
Do nicht iGSE mit einem globalen Swing definieren:
DeltaB_global = max(B) - min(B)
Das ist nur akzeptabel, wenn die Wellenform im Grunde eine einzige saubere Schleife ohne bedeutungsvolle eingebettete Nebenschleifen ist.
Bei verzerrten Wellenformen legen Sie die Verlustintervalle segmentweise oder schleifenweise fest.
Praktischer Arbeitsablauf bei der Handhabung von Schleifen
Glätten Sie das numerische Rauschen gerade so weit, dass keine falschen Wendepunkte entstehen.
Finden Sie Wendepunkte in B(t).
Unterteilen Sie die Wellenform in monotone Segmente.
Extrahieren Sie geschlossene Nebenschleifen mit einer Peak-Valley- oder Rainflow-ähnlichen Routine.
Weisen Sie jedem extrahierten Objekt einen lokalen Swing zu.
Bewerten Sie iGSE für jedes Segment oder jede Teilschleife.
Summieren Sie alle Beiträge über eine elektrische Periode.
Dies ist wichtig, da die Wellenform den Verlustpfad und nicht nur den Spitzenwert verändert. Eine Zahnwellenform mit verschachtelten kleinen Schleifen kann bescheiden aussehen in Bpk und sind trotzdem teuer.
Eine praktikable Kodierungssequenz
Wenn Sie dies anhand von FEA-Zeitreihendaten durchführen, ist die sichere Reihenfolge:
neue Probe B(t) zu einheitlichen Zeitabständen
eine sehr leichte Glättung vornehmen, wenn numerisches Rauschen offensichtlich ist
Wendepunkte erkennen
triviale Schwingungen unterhalb eines Schwellenwerts entfernen
geschlossene Kreisläufe mit einem Rainflow- oder Peak-Valley-Extraktor verbinden
berechnen Sie DeltaB_i für jedes Segment oder jede Schleife
das Integral im Zeitbereich für jedes Objekt auswerten
Summe über eine elektrische Periode
Nicht schön. Es funktioniert.
Praktische Prozesskorrekturfaktoren für Kaschierstapel
Dies sind technische Ausgangswerte, keine universellen Konstanten.
Lamellenstapelbereich
Typische Wellenform
Vorgeschlagene Cproc Startbereich
Vorgeschlagene Crot Startbereich
Kommentar
Rückenjoch, sauber gestanzter Stapel
nahezu sinusförmig
1,05 bis 1,20
1,00 bis 1,05
Normalerweise die ruhigste Region
Zahnkörper
verzerrt, aber meist abwechselnd
1,10 bis 1,25
1,00 bis 1,08
Ripple beginnt zu zählen
Zahnwurzel/Schlitzschulter
obertonreich, stressempfindlich
1,15 bis 1,35
1,05 bis 1,20
Gemeinsamer Hotspot
Brücke / Ecke / schmaler Hals
partielle Drehung, lokale Sättigung
1,20 bis 1,40
1.10 bis 1.30
Der Skalarverlust ist hier oft gering
Geschweißte oder hart eingepresste Zone
variiert
1,25 bis 1,50
1,00 bis 1,15
Frühzeitig mit Testdaten kalibrieren
Eine grobe Regel. Nützlich genug.
kleine Maschinen mit hoher Kantenlänge pro Kernvolumen: höher beginnen
sauberes Rückenjoch mit geringer Belastung: unten beginnen
Schweißen in der Nähe aktiver Flusswege: höher beginnen
unbekannte Fertigungsdisziplin: nicht so tun, als sei das untere Ende sicher
Halten Sie die materielle Passform sauber. Halten Sie die Prozessstrafe eindeutig.
Praktische Abkürzungen für schnelle Schätzungen der Kernverluste von Motoren
Abkürzung 1: Zwei-Zonen-Statormodell für den frühen Entwurf
Wenn die Zeit knapp ist, teilen Sie nur in:
Zähne
Rückenbügel
Geben Sie ihnen getrennte Bpk, separate angepasste Koeffizienten, separate Korrekturfaktoren. Immer noch viel besser als ein Durchschnittswert für den gesamten Kern.
Abkürzung 2: Frühzeitige Förderung des Zahnwurzelverlustes
Ist der Zahnfuß schmal, stark beansprucht und steht kurz vor einer Verzerrung der Schlitzöffnung, sollten Sie ihn nicht mit einem sauberen Blattverlust belassen.
Eine konservative Anfangskorrektur ist:
Proot_stack = 1,2 bis 1,4 * Proot_clean
Dann kalibrieren Sie nach der ersten Hardware.
Abkürzung 3: Gehen Sie nicht davon aus, dass dünnere Bleche automatisch den gesamten Eisenverlust beheben.
Der klassische Wirbelstromverlust verläuft in der Regel so, wie Sie es erwarten. Gebaute Stapel folgen nicht immer sauber. Schlagschäden, übermäßiger Verlust und Stress können einen Teil des Gewinns auffressen.
Abkürzung 4: Zwei Zahlen melden, nicht eine
Immer melden:
Pcore_clean
Kernstück_Stapel
Wenn Sie nur eine Zahl veröffentlichen, wird jemand annehmen, dass sie mehr bedeutet, als sie tatsächlich ist.
Häufige Fehler bei der Berechnung des Kernverlustes von Laminierstapeln
Verwendung eines Koeffizientensatzes für die gesamte Betriebskarte
Dadurch wirkt die High-Flux-Region in der Regel billiger als sie ist.
Regression Pspec direkt gegen f und Bpk
Falscher Passraum. Regress ln(Pspec) gegen ln(f) und ln(Bpk) wenn Sie Steinmetz-Koeffizienten benötigen.
Mit einer einzigen DeltaB für eine Wellenform mit kleinen Schleifen
Dies ist die wichtigste iGSE-Falle. Eine globale max(B) - min(B) ist kein Ersatz für die Schleifenextraktion.
Verwendung der durchschnittlichen Stator-Flussdichte anstelle der lokalen Stahlflussdichte
Das führt dazu, dass die Zähne verschwinden. Die Zähne sind immer noch da.
Behandlung von Rohbogenverlusten als Produktionswahrheit
Der Stapel wurde geschnitten, zusammengefügt, gepresst, vielleicht geschweißt. Das hat die Antwort verändert.
Ignorieren von Drehfeldverlusten in Ecken und Brücken
Skalare Wechselfeldmodelle sehen oft genau dort ruhig aus, wo der Flussort überhaupt nicht ruhig ist.
Was ein Kernschadensbericht tatsächlich enthalten sollte
Zumindest:
Blechdicke
Stapelfaktor für die Umrechnung von Stahl in Fläche
angepasste Koeffizientenbereiche
verwendete Regressionsmethode
Gebietsdefinitionen
. Bpk or B(t) Quelle
gewähltes Verlustmodell nach Region
Cproc und Crot Annahmen
Clean-Sheet- und Built-Stack-Summen
Andernfalls ist die endgültige Wattzahl vielleicht noch brauchbar. Es ist nur schwer, ihr zu vertrauen.
FAQ: Schätzungen zum Kernverlust des Motors, zur Steinmetz-Anpassung und zum Lamellenstapel
Was ist die schnellste akzeptable Methode, um den Kernverlust des Motors in einem Blechpaket abzuschätzen?
Verwenden Sie das klassische Steinmetz-Verfahren Region für Region. Trennen Sie zumindest die Zähne und das hintere Joch. Wenden Sie dann eine Prozesskorrektur an, um den Clean-Sheet-Verlust in einen Build-Stack-Verlust umzuwandeln.
Wann sollte ich aufhören, die klassische Steinmetz-Gleichung zu verwenden?
Wenn die Wellenform des lokalen Flusses nicht mehr annähernd sinusförmig ist. Zähne unter PWM-Welligkeit, Zahnwurzeln in der Nähe von Schlitzöffnungen und oberwellenreiche Regionen überschreiten diese Linie in der Regel zuerst.
Wie sollte DeltaB in iGSE für PWM-Wellenformen definiert werden?
Nicht als eine globale max(B) - min(B) wenn kleinere Schleifen vorhanden sind. Verwenden Sie die Drehpunkterkennung und die Schleifenextraktion und weisen Sie dann DeltaB_i für jedes monotone Segment oder jede extrahierte Teilschleife.
Ist eine Rainflow-ähnliche Routine für iGSE obligatorisch?
Nicht unbedingt. Aber eine Form der Extraktion von Unterschleifen ist zwingend erforderlich, sobald die Wellenform verschachtelte kleinere Schleifen enthält. Ein praktischer Weg ist die Behandlung im Rainflow-Stil.
Wie passe ich k, alpha, und beta in einer Tabellenkalkulation?
Transformieren Sie die Daten zunächst logarithmisch. Regress ln(Pspec) gegen ln(f) und ln(Bpk). Die beiden Pisten sind alpha und beta. Der Schnittpunkt ergibt ln(k), also k = exp(Achsenabschnitt).
Soll ich den Verlust anhand der Brutto-Stapelfläche oder der Stahlfläche berechnen?
Stahlbereich. Immer. Die Brutto-Stapelfläche senkt die Flussdichte und zieht die Verlustschätzung nach unten.
Brauche ich getrennte Modelle für Zahn- und Rückenjoch?
Ja, wenn es auf Genauigkeit ankommt. Die Wellenform, die Spannungsempfindlichkeit und das lokale Flussniveau sind so unterschiedlich, dass ein einzelnes Modell für den gesamten Kern den Hotspot oft nicht erkennt.
Verringert eine dünnere Laminierung immer den Eisenverlust durch den eingebauten Stapel?
Nicht automatisch. Normalerweise hilft der klassische Wirbelstrombegriff, aber Prozessschäden und übermäßige Verluste können einen Teil des Gewinns ausgleichen.
Was soll ich mit den Testdaten vergleichen: Verlust bei sauberen Bögen oder korrigierter Stapelverlust?
Korrigierter Stapelverlust. Behalten Sie den Wert der reinen Tabelle für den Materialvergleich bei, aber vergleichen Sie die korrigierte Stack-Zahl mit dem Motor, den Sie tatsächlich gebaut haben.
Endgültige Regelung für den Kernverlust von Motoren in Lamellenstapeln
Verwenden Sie Steinmetz für Geschwindigkeit. Verwenden Sie die Bereichsaufteilung für mehr Realismus. Verwenden Sie iGSE, wenn sich die lokale Wellenform nicht mehr wie eine Sinuswelle verhält. Verwenden Sie die Schleifenextraktion vor der Definition von DeltaB in verzerrten Wellenformen. Verwenden Sie log-transformierte multiple Regression bei der Anpassung k, alpha, und beta. Verwenden Sie eine explizite Prozesskorrektur, da es sich bei Laminierungsstapeln um gefertigte Teile und nicht um magnetische Coupons handelt.
Das reicht in der Regel aus, um die Schätzung von einer reinen Tabellenkalkulation zu einer Schätzung zu machen, die näher am Prüfstand liegt.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 Deutsch
 Englisch
 Spanisch
 Französisch
 Italienisch