Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
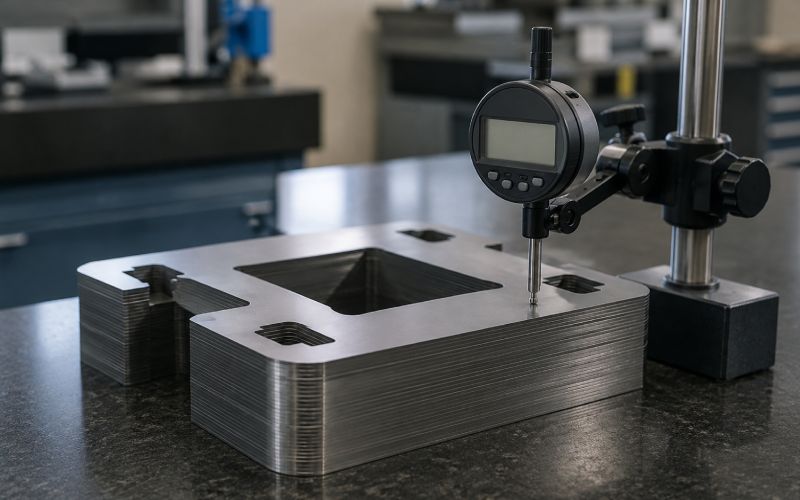
Messung der Ebenheit von Kaschierstapeln: Auswirkungen auf die Montage, Inspektionsmethoden und Korrekturen
Wichtigste Erkenntnisse
Die Ebenheit des Lamellenstapels wirkt sich auf den Sitz, die Klemmlast, die Einsteckkraft, die Wiederholbarkeit der Stapelhöhe, das Wicklungsspiel, den Gehäusesitz und die endgültige Ausrichtung aus.
Die Ebenheit sollte in dem Zustand gemessen werden, der für die Montage von Bedeutung ist: in freiem Zustand, mit leichtem Sitz, unter definierter Last oder nach dem Fügen.
Die Stapelhöhe ist kein Ersatz für Ebenheit. Ein Schornstein kann die Höhenanforderungen erfüllen und dennoch wackeln, kippen, sich wölben oder lokale Lücken bilden.
Die meisten Ebenheitsprobleme entstehen durch Gratbildung, Eigenspannung, Beschichtungsabweichungen, schlechte Stapelausrichtung, Abnutzung der Vorrichtungen, Ablagerungen oder Fügeverzug.
Der beste Weg zur Verbesserung besteht darin, die Oberfläche abzubilden, die erste Prozessstufe zu finden, in der eine Verzerrung auftritt, und die Ebenheitsgrenze mit dem tatsächlichen Montageverhalten in Verbindung zu bringen.
Inhaltsübersicht
Was bedeutet die Ebenheit von Laminierstapeln?
Kaschierungsstapel Die Ebenheit beschreibt, wie stark die End- oder Funktionsfläche einer gestapelten Laminatbaugruppe von einer echten Ebene abweicht.
In der GD&T-Praxis wird die Ebenheit durch eine Toleranzzone kontrolliert, die aus zwei parallelen Ebenen besteht. Die Oberfläche muss zwischen diese Ebenen passen. Auf dem Papier ist das ganz einfach.
Ein Laminierungsstapel macht es weniger einfach.
Ein gestempeltes Blatt kann eine leichte Welle aufweisen. Ein anderes kann einen kleinen Grat aufweisen. Ein anderes kann einen Spulensatz vom Band tragen. Hinzu kommen Beschichtungsabweichungen, Fügedruck, Abnutzung der Halterung und Handhabungsspuren, und dann wird alles zu einem Motorstator, einem Rotorkern, einem Transformatorkern oder einem Elektroblechpaket gepresst. Das fertige Teil kann eine Höhenprüfung bestehen und trotzdem bei der Montage versagen.
Deshalb sollte die Ebenheit nicht als Zeichnungsdekoration betrachtet werden. Sie ist eine praktische Montagebedingung.
Die eigentliche Frage ist nicht nur:
Ist der Stapel flach?
Die bessere Frage ist:
Sitzt, klemmt, fixiert und bleibt der Stapel unter denselben Bedingungen stabil, die er in der Produktion antreffen wird?
Warum Ebenheit bei der Laminierung und Stapelmontage wichtig ist
Die Ebenheit steuert den Kontakt. Kontakt steuert die Belastung. Die Belastung steuert, wie sich der Stapel verhält, wenn ein anderes Teil ihn berührt.
Ein Laminatstapel muss möglicherweise an einer Endplatte anliegen, in ein Gehäuse eingesetzt werden, einen Wickelvorgang unterstützen, um eine Welle herum angeordnet werden, einen magnetischen Luftspalt halten oder beim Kleben, Schweißen, Nieten oder Verriegeln stabil bleiben. Eine unzureichende Ebenheit kann all dies stören.
Zu den üblichen Risiken bei der Montage gehören:
instabiler Sitz in Einrichtungsgegenständen
uneinheitliche Stapelhöhe unter Druck
Schaukeln beim Beladen oder bei der Handhabung
ungleichmäßiger Klammerdruck
hohe Einsteckkraft in Gehäuse
stirnseitige Fugen nach der Montage
Fehlausrichtung der Bohrung oder des Schlitzes
lokale Spannungskonzentration in der Nähe von Hochpunkten
Verformung nach dem Schweißen, Kleben oder Aushärten
Geräusche, Vibrationen oder Leistungsabweichungen in rotierenden Baugruppen
Spätschrott, nachdem der Stapel bereits zu viel Arbeits- und Materialwert enthält
Flachheitsprobleme treten oft unter einem anderen Namen auf. Jemand sagt, der Stator lasse sich nur schwer einsetzen. Jemand anderes sagt, dass die Höhe des Rotorpakets abweicht. Ein Techniker berichtet vielleicht, dass ein Transformatorkern nicht sauber sitzt. Die Qualität sieht vielleicht nur “Abweichungen”.”
Die Quelle kann immer noch Flachheit sein.
Nicht immer. Aber oft genug, um frühzeitig nachzusehen.
Ebenheit vs. Stapelhöhe vs. Parallelität
Diese drei Begriffe werden oft miteinander vermischt. Das sollten sie nicht.
Funktion
Was sie kontrolliert
Warum es bei Laminierungsstapeln wichtig ist
Höhe des Stapels
Abstand zwischen zwei Stirnseiten
Beeinflusst Paketgröße, Kompression, Gehäusesitz und Bauhöhe
Ebenheit
Form der einen Oberfläche
Beeinflusst den Sitz, den lokalen Kontakt, die Klemmlast und das Wippen
Parallelität
Ausrichtung einer Fläche zu einem Bezugspunkt
Beeinflusst Ausrichtung, Rechtwinkligkeit, Rotor/Stator-Positionierung und Montagepassung
Angezeigter Gesamtrundlauf
Kombinierte Variation bei der Drehung um eine Bezugsachse
Nützlich für rotierende Teile, bei denen eine Abweichung der Stirnfläche oder des Außendurchmessers die Auswuchtung oder das Spiel beeinträchtigt
Rechtwinkligkeit
Rechtwinkligkeit einer Fläche oder Achse zu einem Bezugspunkt
Wichtig, wenn die Stapelfläche mit einer Welle, Bohrung oder einem Gehäusenullpunkt ausgerichtet werden muss.
Ein Stapel kann die richtige Höhe, aber eine schlechte Ebenheit haben. Er kann flach sein, aber nicht parallel zur gegenüberliegenden Fläche. Er kann parallel sein, aber dennoch lokale Grate aufweisen, die den Sitz beeinträchtigen. Er kann vor dem Fügen akzeptabel aussehen und sich nach dem Schweißen oder Aushärten verschieben.
Das ist der unangenehme Teil. Aber das ist auch der Punkt, an dem eine bessere Kontrolle beginnt.
Wo Ebenheit am wichtigsten ist
Die Ebenheit ist nicht bei jedem Stapel gleich wichtig. Die Priorität hängt davon ab, was der Stapel berührt und wie er beladen wird.
Sitz der Schicht, Zustand der Kernoberfläche, Kontakt im Verbindungsbereich
Verbundlaminatstapel
Kontrolle der Klebstoffdicke, Aushärteverzug, Stabilität der Endfläche
Vergleich der Ebenheit vor und nach der Aushärtung
Geschweißter Lamellenstapel
Lokale Wärmeverformung und Zug in der Nähe von Schweißzonen
Oberflächenkarte vor dem Schweißen und nach dem Schweißen
Ineinandergreifende Lamellenstapel
Lokale Verformung um Schleusenpunkte
Ebenheit in der Nähe von Verriegelungszonen und vollflächigem Sitz
Der Fehler besteht darin, eine Ebenheitsregel für jeden Stapel zu verwenden. Ein großer Transformatorkern und ein Präzisionsrotorstapel haben nicht dasselbe Risikoprofil. Selbst zwei Motorstapel können je nach Durchmesser, Stapelhöhe, Blechdicke, Verbindungsmethode und Endmontagebelastung unterschiedliche Kontrollen erfordern.
Warum ein Stapel die Höheninspektion bestehen, aber die Montage nicht bestehen kann
Die Stapelhöhe ist leicht zu messen. Deshalb wird sie auch oft gemessen.
Aber die Höhe sagt nicht alles aus.
Stellen Sie sich einen Laminatstapel vor, der an drei Punkten innerhalb der Höhentoleranz gemessen wird. Er kann immer noch haben:
ein gekröntes Zentrum
abgehobene Kanten
Verdrehung durch unebenen Sitz
ein Grat an einer Seite
eine geneigte Stirnfläche
lokale Verformung in der Nähe der geschweißten Bereiche
eingeschlossene Trümmer zwischen den Schichten
Schichtaufbau in einer Region
Die Stapelhöhe sieht gut aus, weil der durchschnittliche Abstand akzeptabel ist. Das Gegenstück kümmert sich nicht um den Durchschnitt. Es berührt die hohen Stellen zuerst.
Dann folgt die Vorspannkraft den hohen Punkten. Das Gehäuse sieht ein härteres Einsetzen. Die Vorrichtung erkennt das Teil als gekippt. Der Wickelvorgang verliert in einem Bereich an Spiel. Das Montageteam passt den Druck an, und das Problem wird weniger sichtbar, aber nicht verschwunden.
Auf diese Weise verbirgt sich die Flachheit hinter einem Höhenproblem.
Ebenheit im freien Zustand vs. Ebenheit unter Last
Eine dünne Schicht oder ein gestapelter Kern kann sich unterschiedlich verhalten, je nachdem, wie er gestützt wird.
Deshalb muss die Messbedingung definiert werden.
Ebenheit im Freistaat
Der Stapel wird ohne absichtlichen äußeren Druck gemessen.
Verwenden Sie dies, wenn:
der Stapel muss vor dem Einspannen natürlich in einer Vorrichtung sitzen
Umgang mit Stabilitätsfragen
das Teil darf beim Laden nicht wackeln
der Montageprozess ist kaum in der Lage, die Form durch Druck zu korrigieren
Die Messung im unbelasteten Zustand zeigt die natürliche Form des Stapels. Sie kann auch Probleme übertreiben, die bei echter Belastung der Baugruppe verschwinden. Das ist weder gut noch schlecht. Es ist nur ein anderer Zustand.
Leicht sitzende Ebenheit
Der Stapel ruht auf einer Referenzfläche, in der Regel unter seinem eigenen Gewicht oder einer leichten Auflagefläche.
Verwenden Sie dies, wenn:
der Stapel wird vor dem nächsten Vorgang in ein Nest gelegt
der Montageprozess beinhaltet einen leichten Kontakt vor dem vollständigen Einspannen
Bediener brauchen eine wiederholbare Kontrolle in der Werkstatt
Dies ist bei dünnen Stapeln oft realistischer als die Messung im freien Zustand, aber die Bestückungsmethode muss trotzdem aufgeschrieben werden.
Beladene Ebenheit
Der Stapel wird unter einer definierten Last oder Spannbedingung gemessen.
Verwenden Sie dies, wenn:
die Stapelfunktionen unter Kompression
die nächste Komponente klemmt den Stapel während des Betriebs
der Druck bei der Endmontage verändert die Form
Wiederholbarkeit der Stapelhöhe hängt vom Anpressdruck ab
Die Ebenheit unter Last ist nützlich, aber nur, wenn die Last kontrolliert wird. “Mit der Hand nach unten drücken” ist keine Messmethode. Es ist eine Gewohnheit.
Nachbearbeitung der Ebenheit
Der Stapel wird nach dem Kleben, Schweißen, Nieten, Verriegeln, Aushärten, der Wärmeeinwirkung oder der endgültigen Verdichtung gemessen.
Verwenden Sie dies, wenn:
der Fügeprozess kann den Stapel verzerren
der Zustand der Endfläche ist wichtiger als der Zustand des losen Stapels
der Stapel wird nach dem Zusammenfügen versandt oder zusammengebaut
Bei vielen Produktionsproblemen ist dies das fehlende Maß. Der Stapel hat vor dem Zusammenfügen bestanden. Dann hat der Prozess ihn verändert.
Eine praktische Methode zur Messung der Ebenheit von Laminierstapeln
Die genaue Methode hängt von der Toleranz, der Teilegröße, dem Produktionsvolumen und dem Risiko ab. Eine sinnvolle Prüfroutine sollte jedoch in etwa so aussehen.
Schritt 1: Definieren Sie die Oberfläche, auf die es ankommt
Beginnen Sie nicht mit dem ganzen Teil. Beginnen Sie mit der Montageschnittstelle.
Fragen Sie:
Welche Fläche liegt am nächsten Bauteil an?
Welche Seite berührt die Halterung?
Welche Fläche erhält die Vorspannkraft?
Welcher Bezugspunkt steuert die Gehäuse-, Wellen-, Bohrungs- oder Wickelposition?
Tritt das Problem vor oder nach dem Beitritt auf?
Messen Sie die Oberfläche, die die Fehlerart beeinflusst. Es hilft nicht, die falsche Fläche sehr genau zu messen.
Schritt 2: Reinigen des Stapels und der Referenzfläche
Das klingt zu einfach. Ist es aber nicht.
Ein kleiner Span zwischen den Schichten oder unter dem Stapel kann wie ein Geometriefehler aussehen. Ölfilm, Beschichtungsflocken, Splitter, Gratreste und Staub können den Kontakt verändern.
Vor der Messung:
die Referenzplatte oder -vorrichtung zu reinigen
Lose Ablagerungen von der Schornsteinseite entfernen
auf sichtbare Beulen oder Verformungen prüfen
aufzeichnen, ob der Stapel nach oben, nach unten oder gemischt ist
gleichmäßiger Behandlungsdruck
Viele falsche Ebenheitsprobleme sind in Wirklichkeit Sauberkeitsprobleme. Viele echte Ebenheitsprobleme werden durch Sauberkeitsprobleme verschlimmert.
Beides ist wichtig.
Schritt 3: Messen Sie zuerst das Verhalten im freien Zustand
Legen Sie den Laminierstapel auf die definierte Unterlage.
Notieren Sie, ob es schaukelt. Notieren Sie, wo er zuerst anschlägt. Notiere, ob leichter Fingerdruck den Messwert verändert.
Diese erste Prüfung liefert nützliche Hinweise. Ein Stapel, der an drei Punkten wackelt, kann eine Verdrehung oder einen hohen Grat aufweisen. Ein Stapel, der sich nach oben wölbt, kann Eigenspannungen, Beschichtungsabweichungen oder Verformungen beim Fügen aufweisen. Ein Stapel, der sich leicht verformt, muss möglicherweise unter Last und nicht nur im freien Zustand geprüft werden.
Schritt 4: Aufbringen einer definierten Sitzlast, wenn die Montage dies erfordert
Wenn der Stapel unter Druck verwendet wird, wiederholen Sie die Messung unter einer bestimmten Last.
Die Belastung sollte anhand der Montagebedingungen gewählt und nicht geschätzt werden. In der frühen Prozessentwicklung vergleichen die Teams oft mehrere Belastungsstufen, um zu sehen, wie der Stapel zusammengedrückt wird und ob sich die Ebenheit stabilisiert.
Rekord:
Ladewert
Lastkontaktfläche
Ladeort
Verweilzeit vor der Messung
ob die Belastung gleichmäßig oder lokal ist
Vorrichtung oder Platte, die zum Aufbringen von Druck verwendet wird
Verbessert sich die Ebenheit unter leichter Belastung drastisch, ist der Stapel möglicherweise wellig, aber nachgiebig. Bleibt die Ebenheit unter realistischer Belastung schlecht, ist das Problem wahrscheinlich in den Stapel eingebaut: Grate, ungleichmäßige Verbindungen, Schichtverschiebungen, Beschichtungsvariationen oder vorrichtungsbedingte Verformungen.
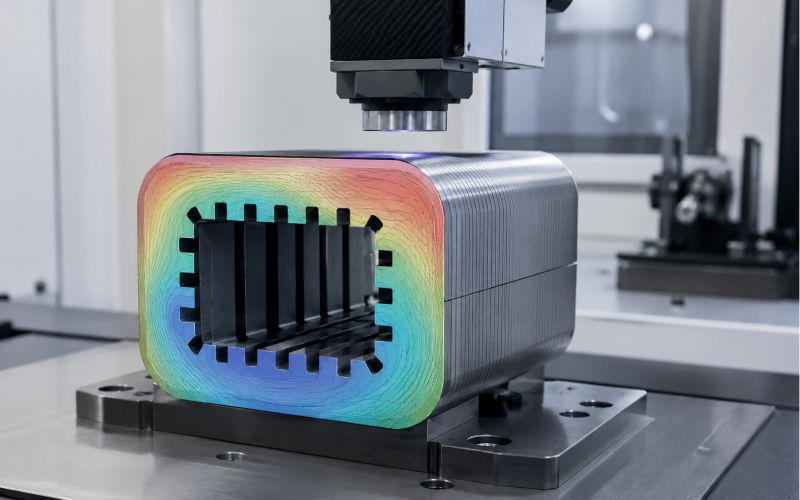
Schritt 5: Das ganze Gesicht abbilden, nicht nur eine Zahl
Ein einzelner Ebenheitswert sagt Ihnen, wie schlecht die Oberfläche ist. Er sagt Ihnen nicht, warum.
Verwenden Sie eine Punktkarte.
Für runde Stator- oder Rotorpakete, einschließlich:
Center- oder Hub-Region, falls zutreffend
Innendurchmesserbereich
Außendurchmesserbereich
Schlitz- oder Zahnbereiche
Bereiche in der Nähe von Schweißnähten, Nieten, Laschen oder Verriegelungen
Risikobereiche bei der Montage
Bei rechteckigen oder Transformator-Kernstapeln sind diese einzubeziehen:
vier Ecken
Zentralbereich
Fugenbereiche
Klemmbereiche
lange Kanten
bekannte Kontaktflächen
Eine einfache 9- oder 13-Punkte-Karte reicht oft für eine erste Fehlersuche aus. Bei engen Toleranzen oder komplexer Stapelgeometrie können mehr Punkte erforderlich sein.
Schritt 6: Vergleich vor und nach dem Zusammenschluss
Messen Sie mindestens zwei Zustände:
vor dem Beitritt
nach dem Beitritt
Bei geklebten Stapeln auch nach dem Aushärten messen. Bei geschweißten Stapeln ist nach dem Abkühlen zu messen. Bei verriegelten oder genieteten Stapeln ist nach dem Verriegeln zu messen. Bei Einpressverbindungen messen Sie möglichst vor und nach dem Einsetzen.
Der Unterschied zwischen diesen Zuständen ist oft nützlicher als die absolute Zahl.
Wenn der Stapel vor dem Schweißen flach ist und sich nach dem Schweißen verzieht, muss die Fügefolge überprüft werden. Wenn der Stapel vor dem Schweißen schlecht ist, sollte die Schweißnaht noch nicht bemängelt werden.
Schritt 7: Verbindung der Ebenheit mit den Montageergebnissen
Die Inspektion sollte nicht mit “bestanden” oder “nicht bestanden” enden.”
Verknüpfung der Ebenheitsdaten mit:
Einsteckkraft
Sitzabstand
Klemmlastsicherung
Stapelhöhe unter Last
Wickelfreiheit
Bohrungsausrichtung
Planlaufabweichung
Lärm oder Vibration
endgültige Testergebnisse
Standort für Schrott und Nacharbeit
Nur so wird eine Toleranz real. Sonst ist sie nur eine Zahl.
Gemeinsame Messmethoden
Unterschiedliche Methoden beantworten unterschiedliche Fragen. Verwenden Sie die Methode, die dem Risiko entspricht.
Methode
Beste Verwendung
Festigkeit
Zu beachten
Granitplatte und Indikator
Kontrollen in der Werkstatt, Einrichtungsgenehmigung, schnelle Fehlerbehebung
Einfach, kostengünstig, leicht zu wiederholen, wenn kontrolliert
Der Zustand der Unterlage und der Druck des Bedieners können die Ergebnisse verändern
Karte der Höhenmesspunkte
Praktische Oberflächenkartierung
Zeigt Krone, Verdrehung, Kantenanhebung oder lokale Erhebungen
Erfordert genügend Punkte, um zu vermeiden, dass lokale Defekte übersehen werden
Koordinatenmessung
Enge Toleranzen, komplexe Bezugsbeziehungen
Kann Ebenheit mit Position, Parallelität und Bohrung/OD-Geometrie verbinden
Punktstrategie und Aufspannung müssen dem Teileverhalten entsprechen
Optische Messung
Dünne Teile, empfindliche Oberflächen, hohe Datendichte
Berührungslos, nützlich für feines Oberflächenverhalten
Reflektivität, Beschichtung, Filter und Gratspitzen müssen kontrolliert werden
Laser-Verschiebungsmessung
Automatisierte oder halbautomatische Oberflächenprofilierung
Schnelle Kartierung und Trendüberwachung
Erforderlich sind eine stabile Halterung und klare Regeln für die Behandlung von Ausreißern
Vorrichtungsbasierte Belastungsprüfung
Montagerelevante Verifizierung
Misst den Stapel in einem Zustand, der der Verwendung näher kommt
Die Abnutzung der Vorrichtungen und die Lastverteilung müssen überwacht werden.
In-Process-Höhen- und Sitzsensoren
Stapelkontrolle für große Mengen
Erfasst Probleme vor der Endkontrolle
Ersetzt nicht die vollständige Abbildung der Ebenheit während der Entwicklung
Keine Methode ist automatisch besser. Eine grundlegende Überprüfung der Indikatoren mit einer kontrollierten Last kann nützlicher sein als ein High-End-Scan, der unter falschen Bedingungen durchgeführt wird.
Vorgeschlagenes Inspektionsprotokoll für die Ebenheit von Laminierstapeln
Eine Flatness-Zahl ohne Kontext kann Argumente liefern. Fügen Sie den Kontext hinzu.
Das sieht wie zusätzlicher Papierkram aus, bis ein Problem mit der Ebenheit auftritt. Dann ist es der kürzeste Weg zur Ursache.
Was sind die Ursachen für eine schlechte Laminierung der Stapel-Ebenheit?
Flachheitsprobleme entstehen in der Regel durch eine Kette kleiner Fehler. Ein Fehler ist der Ausgangspunkt. Ein anderer macht sie sichtbar.
1. Gratbildung
Grate sind klein, aber Stapel vervielfachen sie.
Wenn sich Grate über viele Schichten hinweg in die gleiche Richtung ausrichten, können sie künstliche Stapelhöhen, lokale Neigungen, Druckgrate und ungleichmäßigen Schichtkontakt erzeugen.
Bei Gratproblemen geht es nicht nur um die Grathöhe. Lage und Richtung spielen eine Rolle.
Prüfen:
Stempel- und Matrizenverschleiß
Schnittspalt
Gratrichtung
Gratverteilung um ID, OD, Schlitze und Zähne
lose Bänder
ob sich die Grate durch den gesamten Stapel ziehen
ob der Stapel immer von unten nach oben oder von oben nach unten zusammengesetzt wird
Ein Grat, der auf einer Schicht harmlos aussieht, kann im fertigen Kern zu einem Abstandshalter werden.
2. Eigenspannungen durch Band und Stanzen
Elektroband kann durch Walzen, Schneiden, Richten und Handhabung Spannungen speichern. Durch das Stanzen wird ein Teil dieser Spannungen abgebaut oder umverteilt.
Dünne Elemente lassen sich leichter bewegen. Schlitzbrücken, Zähne, schmale Stege und kleine Laschen entspannen sich möglicherweise nicht auf dieselbe Weise wie der Hauptkörper.
Das Ergebnis kann sein:
Welle
Bogen
Drehung
Lastenaufzug
ungleichmäßige Bestuhlung
Verformung nach dem Erhitzen oder Fügen
Aus diesem Grund können einzelne Laminierungsprüfungen das Stapelverhalten nicht immer perfekt vorhersagen.
3. Variation der Beschichtungsdicke
Eine isolierende Beschichtung ist notwendig, aber sie erhöht die Dicke. Wenn die Beschichtung ungleichmäßig ist, kann der Stapel lokal hohe Bereiche entwickeln. Unter Druck werden diese Bereiche stärker belastet.
Beschichtungseffekte beobachten, wenn:
Stapelhöhenschwankungen treten ohne offensichtliche Änderungen der Metalldicke auf
Die Beschichtung ist Teil der Geometrie, auch wenn sich die Zeichnung auf Metall konzentriert.
4. Schlechte Stapelausrichtung
Ein Stapel wird Schicht für Schicht aufgebaut. Kleine Verschiebungen häufen sich.
Ausrichtungsprobleme können folgende Ursachen haben:
verschlissene Stapelbolzen
Lose Fixierlöcher
schmutzige Nester
Teiledrehfehler
Schräglaufabweichung
manuelle Handhabung
Ungleichmäßige Sitzkraft
Vorrichtungsschäden
Wenn die Stapelfläche nicht eben ist und die Löcher oder Schlitze ebenfalls wandern, kann das Problem eher in der Ausrichtung als in der Oberflächenform liegen.
5. Verformung der Verbindung
Durch Schweißen, Kleben, Nieten, Verriegeln und Aushärten kann der Stapel bewegt werden.
Typische Muster sind:
lokaler Zug in der Nähe von Schweißnähten
Kantenabhebung nach Hitze
Variation der Klebstoffdicke
Verformung um Nieten oder Laschen
Stirnflächenneigung nach ungleichmäßiger Einspannung
Nachbehandlungsbogen
Messen Sie vor und nach dem Fügen. Damit ist das Rätselraten vorbei.
6. Verschleiß der Spannvorrichtung und Spannfehler
Vorrichtungen sollen Abweichungen von Teilen aufzeigen. Manchmal erzeugen sie sie auch.
Prüfen:
Nest Ebenheit
Pin-Verschleiß
Parallelität der Klemmplatten
Druckverteilung
lokale Beulen
eingeklemmte Späne
thermisches Wachstum
Wiederholgenauigkeit zwischen den Aufnahmestationen
Eine beschädigte Aufhängung kann gute Stapel schlecht aussehen lassen. Sie kann auch schlechte Stapel in eine vorübergehende Form zwingen, die sich später wieder entspannt.
7. Schäden durch Handhabung und Lagerung
Dünne Laminate und gestapelte Kerne können verbogen, verbeult oder örtlich beschädigt werden, bevor es jemand bemerkt.
Zu den Risikobereichen gehören:
Ecken
Zähne
Schlitzöffnungen
ID-Kanten
OD-Kanten
geschweißte Bereiche
Klebeflächen
dünne Brücken
Die Kontrolle der Ebenheit beginnt vor der Inspektion. Lagerschalen, Handhabungsregeln, Reinigung und Transport sind wichtig.
Wie man die Ebenheit von Laminierstapeln verbessert
Beginnen Sie nicht damit, die Toleranz zu verringern. Beginnen Sie damit, herauszufinden, was die Form erzeugt.
Beginnen Sie mit dem Montagefehler
Die beste Frage zur Verbesserung ist:
Was genau läuft bei der Montage schief?
Beispiele:
Der Stapel schaukelt in der Halterung.
Der Stator lässt sich nur schwer in das Gehäuse drücken.
Die Rotorstapelfläche weist einen Rundlauf auf.
Der Trafokern schließt nicht sauber.
Die Stapelhöhe ändert sich nach dem Einspannen.
Das Wicklungsspiel ist uneinheitlich.
Der geklebte Stapel biegt sich nach dem Aushärten.
Der geschweißte Stapel zieht sich an einer Seite zusammen.
Jedes Symptom deutet auf einen anderen Kontrollplan hin.
Abbildung des Oberflächenmusters
Der Ebenheitsfehler hat eine Form. Die Form gibt Anhaltspunkte.
Behandeln Sie nicht alle Planheitsfehler gleich. Eine Krone und eine Verdrehung sind nicht dasselbe Problem.
Kontrolle der Gratrichtung und des Grattrends
Die Gratkontrolle sollte mehr als nur eine maximale Grathöhe umfassen.
Verbessern Sie die Kontrolle durch Überprüfung:
wo Grate auftreten
ob die Gratrichtung konsistent ist
ob die Stapelkonstruktion eine wechselnde Ausrichtung zulässt
ob sich die Grate in einem Druckweg ausrichten
ob der Werkzeugverschleiß die Gratgröße im Laufe der Zeit verändert
ob die Reinigung lose Gratpartikel vor dem Stapeln entfernt
Das Ziel ist nicht nur “kleinere Grate”. Das Ziel sind weniger gratbedingte Lücken und Druckstellen im Stapel.
Verbesserter Sitz beim Stapeln
Der Stapel sollte nicht bis zur Endmontage warten, um sich zu setzen.
Mögliche Kontrollen sind:
definierte Sitzkraft beim Stapeln
Regelmäßige Überprüfung der Kompression
Entwicklung der Stapelhöhe während des Prozesses
saubere Vorrichtungsnester
Prüfung des Fluchtbolzens
Überprüfung der Lagenzahl
kontrollierte Orientierungsregeln
Der Bediener prüft, ob er wackelt oder sichtbare Lücken hat.
Wenn sich die Stapelhöhe während des Stapelns plötzlich ändert, halten Sie an und prüfen Sie. Es hat sich etwas verändert: Schmutz, umgedrehte Lage, Gratbildung, Ausrichtungsverschiebung oder unvollständiger Sitz.
Trennen Sie Materialdickenschwankungen von der Ebenheit
Vermischen Sie diese beiden Themen nicht.
Die Variation der Dicke verändert die Stapelhöhe. Eine Variation der Ebenheit verändert die Oberflächenform. Beide können zusammen auftreten, sind aber nicht derselbe Fehler.
Eine nützliche Untersuchung vergleicht:
individuelle Laminierstärke
Schichtdicke
Lose Stapelhöhe
komprimierte Stapelhöhe
Freistaat-Ebenheit
belastete Ebenheit
Endmontagesitz
Dies verhindert falsche Korrekturmaßnahmen. Das Sortieren von Material kann bei Höhenschwankungen helfen. Bei gratbedingtem Verdrehen kann es wenig bringen.
Fügefolge und Klammerbalance prüfen
Wenn sich die Ebenheit nach dem Fügen verschlechtert, muss das Fügeverfahren überprüft werden.
Für geschweißte Schornsteine:
Vergleich der Verformung in der Nähe jeder Schweißnaht
Überprüfung der Schweißreihenfolge
Klemmdruck um die Schweißzonen prüfen
Messung nach Abkühlung
Suche nach wiederholbarer Zugrichtung
Für geklebte Stapel:
Klebstoffverteilung prüfen
Vergleich der Ebenheit vor und nach der Aushärtung
Überprüfung der Gleichmäßigkeit des Aushärtungsdrucks und der Temperatur
Inspektion des Squeeze-out-Musters
Überprüfen Sie, ob der Stapel vor dem Aushärten eingesetzt wurde.
Für genietete oder verzahnte Stapel:
lokale Verformung prüfen
Vergleich der Ebenheit in der Nähe der Verbindungspunkte
Prüfen, ob der Verriegelungsdruck eine Stirnflächenneigung erzeugt
Überprüfung des Stempelzustands und der Kraftbilanz
Das Fügen soll den Stapel zusammenhalten. Sie sollte nicht die Hauptquelle der Verzerrung sein.
Einbauten unter Kontrolle halten
Die Kontrolle der Vorrichtungen sollte Teil der Ebenheitskontrolle sein.
Legen Sie einen Zeitplan für die Inspektion fest:
Referenzoberflächenzustand
Nestabnutzung
Pin-Verschleiß
Ebenheit der Klemmplatte
Wiederholbarkeit der Schließkraft
Geröllfänge
Streuung von Station zu Station
Wenn eine Station mehr Planheitsfehler produziert als andere, sollten Sie die Station verdächtigen, bevor Sie den gesamten Prozess dafür verantwortlich machen.
So legen Sie eine praktische Ebenheitstoleranz fest
Es gibt keine universelle Ebenheitstoleranz für alle Laminatstapel. Eine von einem anderen Entwurf kopierte Toleranz kann zu locker, zu eng oder einfach irrelevant sein.
Verwenden Sie die Montagefunktion, um den Grenzwert festzulegen.
Ein besseres Verfahren zur Festlegung von Toleranzen
Erstellen Sie eine kleine Stichprobe über die erwartete Prozessvariation.
Messen Sie die Ebenheit im Freizustand.
Messen Sie die belastete Ebenheit unter den vorgesehenen Montagebedingungen.
Erfassen Sie die Stapelhöhe unter denselben Bedingungen.
Bauen Sie die Teile zusammen.
Messen Sie die tatsächliche Leistung: Einsteckkraft, Sitzspalt, Rundlauf, Wicklungsspiel, Klemmkraftrückhaltung oder Testleistung.
Ermitteln Sie den Ebenheitsgrad, bei dem das Montagerisiko beginnt.
Legen Sie die Toleranz mit Marge fest.
Stellen Sie sicher, dass die Methode für verschiedene Bediener, Vorrichtungen und Schichten wiederholbar ist.
Die Toleranz sollte eine Produktionsfrage beantworten:
Bei welcher Ebenheit lässt sich dieser Stapel nicht mehr korrekt zusammensetzen?
Nein:
Welche Zahl sieht auf der Zeichnung streng aus?
Praktische Toleranzangaben nach Montagebedingungen
Zustand der Montage
Priorität der Ebenheitskontrolle
Was ist vor der Festlegung des Grenzwertes zu prüfen?
Sitz vor der Aushärtung und Stabilität nach der Aushärtung
Kontrolle der Klebstoffschicht, Verzug bei der Aushärtung, Endzustand der Oberfläche
Geschweißter Stapel
Verzug in der Nähe von Schweißzonen
Kennfelder vor und nach der Schweißung, lokaler Zug, Klemmreihenfolge
Verriegelter Stapel
Lokale Verformung an Schleusenpunkten
Höhe des Sperrbereichs, vollflächiger Sitz, Wiederholbarkeit der Stapelhöhe
Dünnes Präzisions-Elektrostahlpaket
Einhaltung der Vorschriften bei leichter Belastung
Ebenheit in freiem Zustand vs. unter Last, Handhabungsempfindlichkeit, Befestigungsmethode
Eine enge Ebenheitstoleranz ist nur dann sinnvoll, wenn sie die Montage schützt. Andernfalls kann sie die Kosten erhöhen, ohne die Fehlerquote zu senken.
Empfohlener Plan zur Kontrolle der Ebenheit
Bei Produktionsanläufen oder wiederkehrenden Montageproblemen sollten Sie einen mehrstufigen Kontrollplan verwenden.
Überprüft, ob die Toleranz tatsächlich funktioniert
Nicht jede Stufe muss immer vollständig geprüft werden. Während der Prozessentwicklung hilft dieser Plan, die Ursache zu finden. Bei einer stabilen Produktion können einige Kontrollen zu regelmäßigen Audits werden.
Warnzeichen für eine Beeinträchtigung der Montage durch Flachheit
Achten Sie auf diese Zeichen:
Die Bediener benötigen zusätzliche Kraft, um den Stapel aufzusetzen.
Die Stapelhöhe ändert sich nach dem Einspannen.
Ein Teil besteht die Prüfung, versagt aber in der Vorrichtung.
Der Stapel schaukelt auf einer Referenzplatte.
Nach dem Anziehen entstehen stirnseitige Lücken.
Die Einsteckkraft variiert je nach Charge.
Geschweißte Stapel ziehen in dieselbe Richtung.
Geklebte Stapel wölben sich nach dem Aushärten.
Rotorstapel zeigen Planschlag oder Auswuchtempfindlichkeit.
Die Statorstapel weisen einen ungleichmäßigen Gehäusekontakt auf.
Transformatorenkerne müssen extra angepasst werden, um Lücken zu schließen.
Probleme treten nach einem Werkzeugwechsel, einem Wechsel der Materialcharge oder der Wartung der Vorrichtungen auf.
Flachheit ist nicht immer die Hauptursache. Aber diese Symptome rechtfertigen eine Überprüfung.
Arbeitsablauf zur Fehlerbehebung bei Problemen mit der Ebenheit bei der Montage
Verwenden Sie diese Sequenz, wenn die Linie bereits Passform- oder Sitzprobleme aufweist.
1. Vergleich von guten und schlechten Stapeln
Nehmen Sie mehrere gute Stapel und mehrere schlechte Stapel. Messen Sie sie mit der gleichen Methode.
Vergleichen Sie:
Freistaat-Ebenheit
belastete Ebenheit
Stapelhöhe unter Last
Gratrichtung
Gratthöhe
Kontaktmuster
Montagekraft
Vorrichtungsstation
Prozessstufe
Verlassen Sie sich nicht auf ein ausgefallenes Teil. Ein Teil kann in die Irre führen.
2. Identifizieren Sie die erste Phase, in der das Problem auftritt
Überprüfen Sie den Stapel in mehreren Schritten:
Einzelkaschierung
Teilstapel
voller loser Stapel
komprimierter Stapel
verbundener Stapel
Endmontage
Die erste Stufe, in der das Flachheitsmuster auftritt, befindet sich normalerweise in der Nähe der Quelle.
3. Suche nach wiederholbarer Form
Eine wiederholbare Form ist ein Anhaltspunkt.
Jedes Mal die gleiche hohe Seite? Überprüfen Sie die Vorrichtung, die Schweißreihenfolge, die Ausrichtung des Grats und die Richtung des Materialvorschubs. Zufällige hohe Punkte? Prüfen Sie Verunreinigungen, Handhabung, ungleichmäßigen Sitz. Verformung nach dem Aushärten? Klebstoff und Aushärtungsvorrichtung prüfen. Verformung nach dem Pressen? Lastpfad und Parallelität prüfen.
4. Ändern Sie eine Variable nach der anderen
Stellen Sie nicht alles auf einmal ein.
Nützliche Versuche mit einzelnen Variablen umfassen:
Häufigeres Reinigen der Halterung
Gratausrichtung ändern
verschlissene Stifte ersetzen oder überprüfen
Sitzkraft einstellen
Klemmenreihenfolge ändern
Messung vor und nach dem Zusammenschluss
ein Materiallos isolieren
zwei Vorrichtungsstationen vergleichen
Karte Schichtdicke
Ein sauberer Test ist besser als fünf Vermutungen.
5. Validierung anhand des Verhaltens der Baugruppe
Feiern Sie nach der Änderung des Prozesses nicht nur, weil sich die Ebenheit verbessert hat. Bestätigen Sie, dass sich auch das Montageproblem verbessert hat.
Prüfen:
geringere Einsteckkraft
bessere Bestuhlung
reduziertes Schaukeln
stabile Druckhöhe
Rundlaufverbesserung
weniger Lücken
weniger Bedienereinstellungen
weniger Ausschuss oder Nacharbeit
Eine Verbesserung der Ebenheit ist nur dann sinnvoll, wenn sich das Montageergebnis verbessert.
Konstruktions- und Zeichnungshinweise für eine bessere Ebenheitskontrolle
Eine Zeichnung, auf der nur “Ebenheit” steht, ist möglicherweise nicht ausreichend.
Eine bessere Spezifikation sollte Klarheit schaffen:
welche Fläche kontrolliert wird
wenn die Oberfläche gemessen wird
ob der Stapel im freien Zustand oder geladen ist
welche Last verwendet wird
welche Unterstützungsbedingung verwendet wird
ob der Wert vor oder nach dem Beitritt gilt
ob die Richtung des Fräsers kontrolliert wird
ob die Schornsteinhöhe unter denselben Bedingungen gemessen wird
ob auch Parallelität oder Rundlauf erforderlich ist
welcher Bezugspunkt für die Montage tatsächlich wichtig ist
Damit wird ein gängiges Argument vermieden:
Die Qualität sagt, der Stapel ist bestanden. Assembly sagt, er schlägt fehl. Beide können richtig sein, wenn sie unterschiedliche Bedingungen verwenden.
Schreiben Sie die Bedingung. Speichern Sie das Argument.
Häufig zu vermeidende Fehler
Fehler 1: Verwendung der Stapelhöhe als einzige Kontrolle
Die Höhe ist wichtig, aber sie beschreibt nicht die Form der Stirnseite.
Fügen Sie Prüfungen der Ebenheit oder des belasteten Sitzes hinzu, wenn der Montagekontakt wichtig ist.
Fehler 2: Messung unter einer Bedingung und Zusammenbau unter einer anderen
Daten im freien Zustand sagen möglicherweise nicht das Verhalten im geladenen Zustand voraus. Geladene Daten können Handhabungsprobleme verbergen.
Messen Sie den Zustand, der dem Fehler entspricht.
Fehler 3: Gratrichtung ignorieren
Die Grathöhe allein ist nicht ausreichend. Richtung und Stapelmuster können Druckgrate erzeugen.
Fehler 4: Kontrolle erst nach der Endmontage
Bis dahin kann der Defekt bereits eingetreten sein.
Messen Sie früher während der Prozessentwicklung.
Fehler 5: Zu enge Toleranzen ohne Prozessnachweis
Eine engere Zahl kann die Kosten und die Prüfzeit erhöhen, ohne die eigentliche Ursache zu beheben.
Binden Sie die Toleranz an die Montageleistung.
Fehler 6: Ewig auf die Halterung vertrauen
Vorrichtungen verschleißen. Sie sammeln Ablagerungen. Sie verbiegen sich. Sie erzeugen falsche Muster.
Überprüfen Sie die Kontrollmethode.
FAQ: Ebenheit von Laminierstapeln
Was ist die Ebenheit eines Laminierpakets?
Die Ebenheit eines Laminierpakets ist das Ausmaß der Oberflächenabweichung auf einer gestapelten Laminierfläche im Vergleich zu einer idealen Ebene. In der Montagepraxis zeigt sie, ob der Stapel gleichmäßig aufliegt, gleichmäßig geklemmt werden kann und beim nächsten Arbeitsgang die richtige Geometrie beibehält.
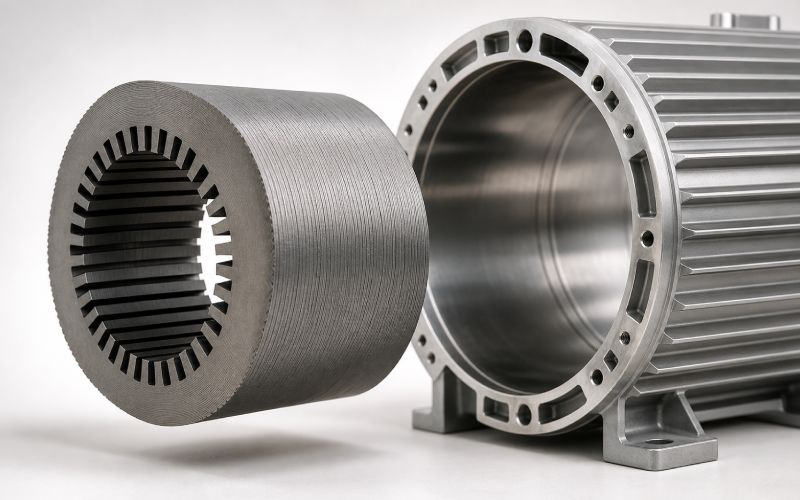
Warum ist die Ebenheit von Statorpaketen für Motoren wichtig?
Bei einem Motorstatorstapel kann sich eine schlechte Ebenheit auf das Einsetzen des Gehäuses, den Sitz der Endflächen, das Spiel der Wicklungen, die Wiederholbarkeit der Stapelhöhe und die Stabilität des magnetischen Luftspalts auswirken. Ein Stator kann eine grundlegende Höhenprüfung bestehen, aber dennoch Montagekraft- oder Ausrichtungsprobleme verursachen, wenn die Endfläche ballig, geneigt oder lokal hoch ist.
Warum ist die Ebenheit von Rotorlamellenstapeln wichtig?
Die Ebenheit des Rotorblechpakets kann sich auf den Wellensitz, den Planlauf, das Auswuchtverhalten, die Konsistenz der Magnettasche und die Rechtwinkligkeit der Stirnfläche auswirken. Kleine Planflächenfehler können bei Hochgeschwindigkeits- oder dicht gepackten Motorbaugruppen an Bedeutung gewinnen.
Ist die Stapelhöhe dasselbe wie die Ebenheit?
Nein. Die Stapelhöhe misst den Abstand zwischen den Flächen. Die Ebenheit misst die Form einer Fläche. Ein Stapel kann die Höhenanforderungen erfüllen und trotzdem nicht zusammengebaut werden, weil das Gegenstück eine hohe Stelle, einen Grat, eine Krone, eine Verdrehung oder eine geneigte Fläche berührt.
Sollte die Ebenheit von Blechen im freien Zustand oder unter Last gemessen werden?
Dies hängt von den Montagebedingungen ab. Verwenden Sie die Messung im freien Zustand, wenn natürlicher Sitz und Handhabung eine Rolle spielen. Verwenden Sie die Ebenheit unter Last, wenn der Stapel unter Klemmkraft oder Montagedruck arbeitet. Messen Sie zur Fehlersuche beide Werte und vergleichen Sie den Unterschied.
Was ist belastete Ebenheit?
Die belastete Ebenheit ist die Ebenheit, die gemessen wird, während der Stapel einer bestimmten Kraft oder Einspannung ausgesetzt ist. Sie ist nützlich, wenn die tatsächliche Montage den Stapel zusammendrückt. Der Lastwert, die Kontaktfläche, die Art der Unterstützung und die Verweilzeit sollten aufgezeichnet werden.
Was sind die Ursachen für eine schlechte Ebenheit des Laminatstapels?
Häufige Ursachen sind Gratbildung, Eigenspannungen, Schwankungen in der Schichtdicke, schlechte Stapelausrichtung, Ablagerungen, Abnutzung der Vorrichtungen, Verformungen beim Fügen, ungleichmäßige Einspannung und Handhabungsschäden.
Wie wirken sich Grate auf die Ebenheit von Laminatstapeln aus?
Grate können wie kleine Abstandshalter zwischen den Schichten wirken. Wenn sie sich über viele Schichten hinweg wiederholen, können sie lokale Erhebungen, Neigung, ungleiche Stapelhöhe, Lücken zwischen den Schichten und schlechten Sitz verursachen. Gratrichtung und -position sind ebenso wichtig wie die Grathöhe.
Wie misst man am besten die Ebenheit von Laminatstapeln?
Für grundlegende Prüfungen verwenden Sie eine Referenzplatte und einen Indikator mit einer definierten Auflagebedingung. Für eine bessere Fehlersuche verwenden Sie ein abgebildetes Punktmuster. Für engere oder komplexere Teile verwenden Sie Koordinatenmessungen, optische Messungen, Laserscanning oder vorrichtungsbasierte belastete Prüfungen.
Wie viele Punkte sollten für die Ebenheit gemessen werden?
Verwenden Sie genügend Punkte, um das Oberflächenmuster zu erkennen. Für eine frühzeitige Fehlersuche ist eine Karte mit 9 oder 13 Punkten oft nützlicher als drei einzelne Messwerte. Bei runden Stapeln sollten Sie den Innendurchmesser, den Außendurchmesser, den mittleren Bereich oder die Nabe sowie Bereiche in der Nähe von Schweißnähten, Nieten, Verriegelungen, Schlitzen oder Zähnen erfassen.
Wie kann die Ebenheit verbessert werden?
Verbessern Sie die Ebenheit, indem Sie Grate kontrollieren, Lagen und Vorrichtungen reinigen, die Stapelausrichtung verbessern, die Sitzkraft festlegen, die Stapelhöhe unter Last überwachen, den Verschleiß der Vorrichtungen überprüfen und die Ebenheit vor und nach dem Fügen vergleichen. Die Korrektur sollte auf das Stadium abzielen, in dem die Verformung zuerst auftritt.
Wie sollte die Ebenheitstoleranz gewählt werden?
Auswahl der Ebenheitstoleranz auf der Grundlage des Montageverhaltens. Erstellen Sie Musterstapel, messen Sie die Ebenheit unter realistischen Bedingungen, bauen Sie sie zusammen und korrelieren Sie die Ergebnisse mit Einsteckkraft, Sitzspalt, Rundlauf, Wicklungsspiel, Klemmlast oder Leistungsdaten. Vermeiden Sie das Kopieren einer Toleranz von einem nicht verwandten Stapel.
Warum besteht ein Laminatstapel die Prüfung, aber nicht die Montage?
Die Inspektion stimmt möglicherweise nicht mit dem Montagezustand überein. Der Stapel kann im freien Zustand gemessen, aber unter Last verwendet worden sein, oder er wurde vor dem Fügen geprüft, aber nach dem Schweißen, Kleben, Nieten oder Aushärten verformt. Es kann auch sein, dass er die Höhe einhält, aber die Anforderungen an Ebenheit, Parallelität oder lokalen Sitz nicht erfüllt.
Wann sollte die Ebenheit geprüft werden?
Während der Entwicklung ist die Ebenheit nach dem Stanzen, während des Stapelns, als loser Vollstapel, unter Last, nach dem Fügen und vor der Endmontage zu prüfen. In einer stabilen Produktion kann die Häufigkeit reduziert werden, aber Grattrends, der Zustand der Spannvorrichtung und die Rückmeldung der Montage sollten weiterhin überwacht werden.
Letzte Erkenntnis
Die Ebenheit des Laminierpakets ist nicht nur ein Detail der Oberflächenqualität. Sie entscheidet darüber, wie der Stapel das nächste Teil berührt.
Wenn der Stapel den falschen Bereich berührt, geht die Last der Baugruppe auf den falschen Bereich über. Dann können Höhe, Passung, Rundlauf, Wicklungsspiel, Gehäuseeinbau und Endleistung instabil werden.
Bei einer guten Ebenheitskontrolle geht es nicht darum, den kleinstmöglichen Wert zu erreichen. Es geht darum, die richtige Oberfläche, unter den richtigen Bedingungen, in der richtigen Prozessphase zu messen.
Säubern Sie den Stapel. Definieren Sie die Last. Zeichnen Sie die Fläche ab. Verfolgen Sie die Gratrichtung. Vergleichen Sie vor und nach dem Fügen. Verbinden Sie das Ergebnis mit dem Verhalten der Baugruppe.
Auf diese Weise wird die Ebenheit des Laminatstapels zu einer Produktionskontrolle und nicht zu einer Überraschung in einem späten Stadium.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 Deutsch
 Englisch
 Spanisch
 Französisch
 Italienisch