¡Deje que los paquetes de laminaciones de Sino impulsen su proyecto!
Para acelerar su proyecto, puede etiquetar los paquetes de laminaciones con detalles como tolerancia, material, acabado superficial, si se requiere o no aislamiento oxidado, cantidad, y más.
Análisis de causa raíz del aumento de la corriente en vacío: lista de comprobación diagnóstica
Cuando la corriente en vacío supera los valores esperados en equipos eléctricos rotativos o estáticos –como motores de inducción y transformadores de potencia que incorporan paquetes de laminaciones–, la causa puede variar desde un artefacto de medición hasta daños graves en el núcleo. La ruta de diagnóstico es similar en principio, pero los métodos de comprobación difieren en varios aspectos físicos: la ubicación del circuito magnético, si el núcleo de hierro está formado por laminaciones o es macizo, y si la saturación, las corrientes parásitas o el aislamiento entre laminaciones determinan el mecanismo de pérdida dominante. Esta lista de comprobación está ordenada por coste de verificación, empezando por las pruebas menos costosas.
Índice
Qué indica una corriente sin carga creciente—y qué no
Una lectura elevada de corriente sin carga es un indicador de estado, no una conclusión. Indica que el circuito magnético requiere más amperivueltas de lo previsto en el diseño, que las pérdidas del núcleo o del devanado han aumentado o—lo más frecuente—que las condiciones del ensayo difieren de la referencia de línea base.
Triaje prioritario:
Primero medir, después concluir. Una proporción significativa de los casos de «corriente creciente» se debe a la ubicación del medidor, a desviaciones de la tensión ambiente o a un desacoplamiento mecánico incompleto. Verifique su montaje de ensayo antes de analizar el equipo.
El contexto determina la urgencia. Una corriente elevada estable sin síntomas térmicos, acústicos ni de vibración puede justificar una monitorización en lugar de una parada inmediata. Los aumentos repentinos acompañados de calor, ruido, gases disueltos (transformadores) o degradación del aislamiento exigen una retirada rápida del servicio.
No conecte y desconecte la alimentación esperando que el problema se resuelva solo. La energización repetida en condiciones de fallo acelera el daño.
Corriente sin carga normal: definir la línea base
Para motores de inducción
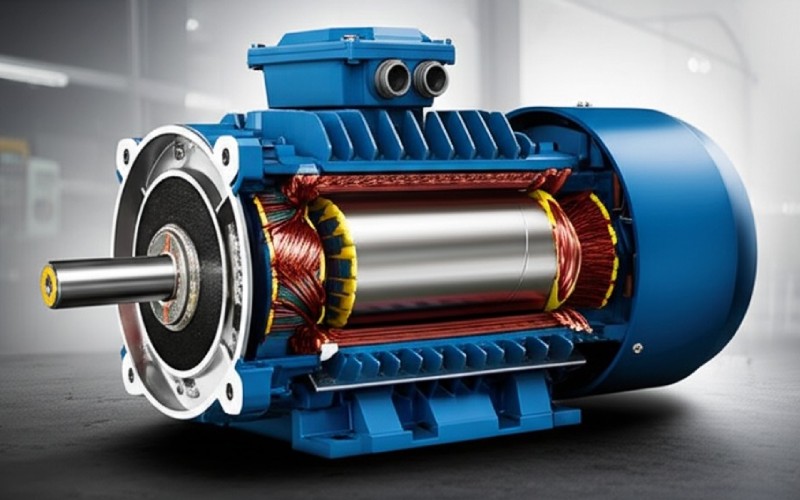
La corriente sin carga (también llamada corriente magnetizante or corriente de excitación o corriente de excitación cuando el rotor está desacoplado mecánicamente) es la corriente que se consume cuando el eje del motor está libre de carga mecánica. La corriente cumple tres funciones:
Componente magnetizante (Im): Establece el campo magnético giratorio; normalmente el 70–90 % de la corriente sin carga total en diseños estándar de 4 polos. Este componente es en gran medida reactivo (factor de potencia en retraso ~0,2–0,3 en vacío frente a 0,8–0,9 a plena carga).
Componente de pérdidas en el núcleo (Ic): Aporta las pérdidas por histéresis y por corriente de Foucault en el estator y las Laminaciones de rotor.
Fricción y ventilación: Pérdidas mecánicas; normalmente menores en comparación con los componentes magnéticos.
Para transformadores de potencia
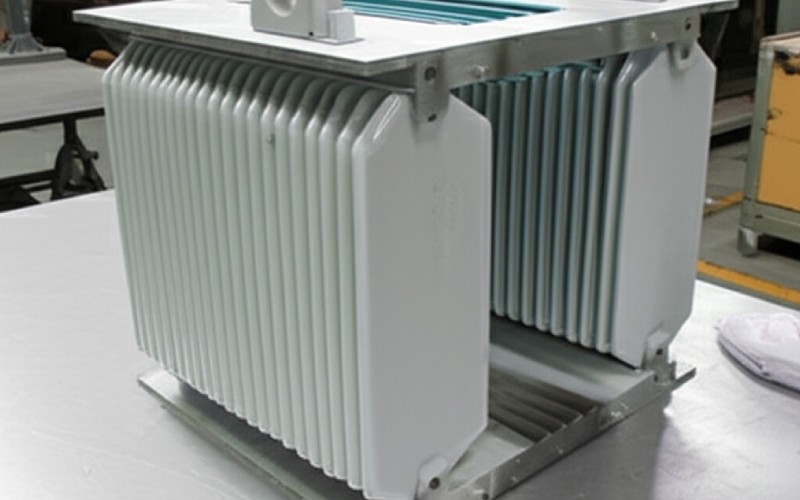
La corriente de excitación la absorbe el devanado primario cuando los devanados secundarios están en circuito abierto. Magnetiza el núcleo y cubre las pérdidas en vacío. Domina la componente reactiva; la componente real (vatios) corresponde a la pérdida en el núcleo y puede medirse por separado con un vatímetro.
Porcentaje típico de la corriente a plena carga
Contexto crítico: Las guías publicadas reflejan distintas épocas de diseño, normas de placa (NEMA frente a IEC) y clases de tamaño de máquina. Dé siempre prioridad a la comparación con los datos de ensayo de fábrica del OEM o con su propia línea base de puesta en servicio en lugar de porcentajes genéricos.
Referencia y contexto
Rango porcentual
Notas
Rango general (de pequeño a grande)
20–50 % de la FLC
Las máquinas más pequeñas tienden a valores más altos; las más grandes, más bajos
Motores pequeños (<10 hp / <7,5 kW)
40–50%
Porcentaje más alto debido a una menor reactancia magnetizante por unidad
Motores grandes (>100 hp / >75 kW)
20–30%
Mejor eficiencia del diseño magnético
Promedio NEMA de 4 polos
33–40%
Coherente con la guía técnica de EASA sobre expectativas de corriente sin carga
Motores sumergibles / de servicio especial
40–60%
Camino magnético más largo; compromisos de diseño
Regla de decisión cuando no se dispone de datos del OEM:
Use la clase de tamaño de la máquina como primer filtro (véanse los rangos anteriores).
Dentro de la clase de tamaño, use el recuento de polos como segundo filtro: los recuentos de polos más altos desplazan el rango hacia arriba porque la reactancia magnetizante escala con la velocidad síncrona.
Utilice carcasa / refrigeración como tercer filtro: los diseños TEFC (totalmente cerrados con ventilación forzada) y sumergibles suelen estar 5–10 puntos porcentuales por encima de una unidad ODP (abierta a prueba de goteo) de la misma potencia.
Compare con un diseño idéntico (mismo bastidor, misma revisión del fabricante) antes de aceptar porcentajes genéricos como línea base.
En caso de duda, solicite las hojas de ensayo de fábrica. Los grandes fabricantes facilitan la corriente sin carga y los vatios según procedimientos normalizados IEEE 112 (motores) o IEEE C57.12.90 (transformadores).
Transformadores: La corriente de excitación suele ser del 0,5–3 % de la corriente nominal en transformadores de potencia, y mayor en unidades de distribución y potencias menores.
Umbral de actuación (motores): Una corriente que se mantiene por encima del 45 % de la FLA de placa a tensión y temperatura nominales, sin cambios en las condiciones de funcionamiento, justifica una investigación. En transformadores, compare con los informes de ensayo en vacío de fábrica en la misma posición de toma y tensión de ensayo.
Condiciones de medición y ensayo: descartar primero los falsos positivos
Antes de atribuir una corriente elevada a la degradación del equipo, confirme que las condiciones del ensayo coinciden con la línea base de referencia. La medición incorrecta explica una proporción desproporcionada de las «averías» de campo.
Desacoplamiento mecánico
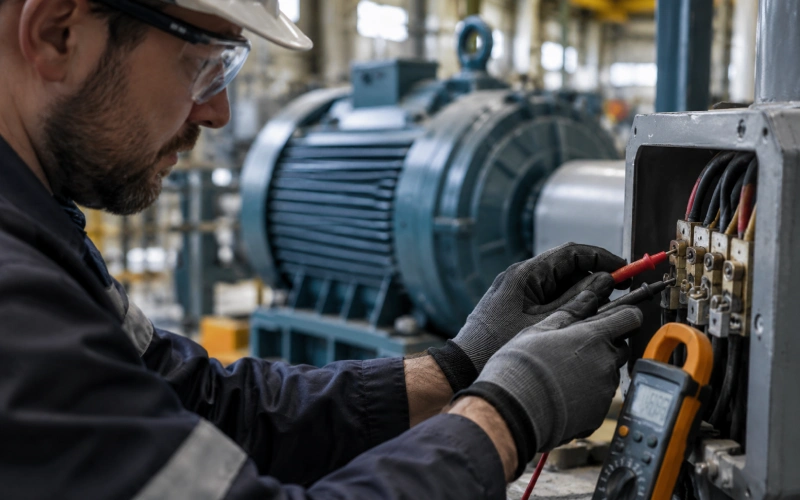
Motores: Verifique que la carga accionada esté completamente desconectada. Las transmisiones por correa, los reductores, los acoplamientos, las juntas de bomba o los frenos que permanezcan engranados elevarán la corriente. Gire el eje a mano (con la alimentación aislada y el LOTO aplicado) para confirmar el movimiento libre. Compare las lecturas con el acoplamiento conectado y desconectado.
Transformadores: Todos los devanados secundarios deben estar en circuito abierto. La instrumentación residual conectada o las prácticas de puesta a tierra según las especificaciones del fabricante pueden influir en las lecturas, pero deben documentarse y ser consistentes entre ensayos.
Tensión en los bornes
Mida, no suponga. Registre siempre las tres tensiones entre fases con un instrumento calibrado. Las variaciones respecto al valor de placa afectan directamente a la corriente magnetizante:
Por debajo de la saturación: La corriente magnetizante escala de forma aproximadamente lineal con la tensión (Im ∝ V / Xm, donde Xm es la reactancia magnetizante).
Al aproximarse o entrar en saturación: La corriente crece más rápido que la tensión (Im ∝ V^n, donde n > 1). Una sobretensión del 10 % puede producir un aumento de corriente del 15–25 % en un circuito magnético saturado.
Corrección para la comparación: Si los datos de línea base se registraron a la tensión nominal y el ensayo actual se realiza a otra tensión (pero ambos dentro de la región lineal), aplique:
I_corrected = I_measured × (V_rated / V_measured)
Precaución: Esta corrección presupone linealidad. Si cualquiera de las dos tensiones sitúa la máquina cerca de la saturación, los factores de corrección dejan de ser fiables. Los transformadores ensayados en campo a tensión reducida no pueden compararse directamente con los informes de fábrica a plena tensión debido a la no linealidad de la impedancia magnetizante.
Desequilibrio de tensión (desviación entre fases) produce corrientes de secuencia negativa que inducen un flujo de rotación inversa, lo que aumenta la demanda magnetizante efectiva y el calentamiento del rotor. Calcule el desequilibrio como:
% Unbalance = (Max deviation from average / Average voltage) × 100
El desequilibrio de corriente suele amplificar el de tensión en un factor de 6–10. NEMA MG-1, Part 14, limita el desequilibrio de tensión admisible en los bornes de la máquina a 1% y exige reducir carga por encima de ese valor (aproximadamente un 5 % de reducción con ~3 % de desequilibrio y un 25 % con ~5 %). Durante los ensayos sin carga, cualquier desequilibrio de corriente muy superior al que predice el desequilibrio de tensión medido es una señal para revisar primero el cableado de alimentación y los bornes, y después la simetría interna de la máquina.
Frecuencia
La corriente magnetizante es inversamente proporcional a la frecuencia (Im ∝ V/f). El funcionamiento por debajo de la frecuencia (habitual en arranques de generador, conexiones de red débiles o errores de puesta en servicio de VFD) eleva la corriente de excitación y conlleva riesgo de saturación. Confirme que la frecuencia esté dentro del ±1 % del valor de placa.
Estabilidad térmica
Las temperaturas del devanado y del núcleo afectan a la resistencia y, en menor medida, a la reactancia. Deje que la máquina se estabilice térmicamente antes de registrar las lecturas finales—normalmente 15–30 minutos de funcionamiento continuo sin carga para motores de menos de 50 hp, y más tiempo para unidades mayores y transformadores. Compare lecturas tomadas a temperaturas ambiente similares o aplique la corrección por temperatura según IEEE 43 (motores) y las directrices del fabricante (transformadores).
Instrumentación y ubicación de los medidores
Se requieren medidores de valor eficaz real (True RMS) para equipos alimentados por VFD o cualquier forma de onda con contenido armónico. Los medidores de respuesta media pueden leer entre un 20–30 % por debajo en formas de onda PWM.
Pinzas amperimétricas: Coloque la pinza bien alejada de barras colectoras, contactores u otros conductores para evitar interferencias de campos magnéticos parásitos. Cuando sea posible, tome las lecturas en los bornes del motor o del transformador, no en el arrancador o en el equipo de maniobra.
Verifique la exactitud del instrumento: Pruebe el medidor con una carga conocida o contra un segundo instrumento calibrado antes de concluir que el equipo es defectuoso. Registre kW, kVAR, factor de potencia y distorsión armónica (THD) junto con la corriente—la corriente por sí sola no distingue los problemas de magnetización de otras anomalías.
Repetir la lectura sin modificar la configuración para establecer la repetibilidad de la medición antes de comparar con la línea base.
Requisitos de documentación
Una comparación carece de sentido sin puntos de referencia consistentes. Cada registro de ensayo sin carga debe recoger:
Fecha, hora, temperatura ambiente
Las tres corrientes de fase, las tres tensiones de línea, frecuencia
Potencia (kW), potencia reactiva (kVAR), factor de potencia
Temperatura del devanado (motor) o temperatura del aceite (transformador)
Posición del conmutador (transformadores), configuración de conexión (motores: estrella vs. triángulo)
Marca/modelo/fecha de calibración del instrumento
ID del activo o número de serie
Para transformadores: Indicar si el ensayo de excitación se realizó conforme a los procedimientos IEC 60076-1 o IEEE C57.12.90, la magnitud de la tensión de ensayo y si se aplicaron correcciones de temperatura (nota: los ensayos de corriente de excitación normalmente no no aplican corrección de temperatura, a diferencia de los ensayos de resistencia).
Causas del lado de la alimentación: empezar donde la verificación es más barata
Sobretensión
Causa más frecuente del aumento de la corriente sin carga en motores con líneas base estables. Una tensión 5–10% por encima de la placa de características desplaza la curva B-H hacia la saturación y provoca aumentos desproporcionados de corriente. Soluciones:
Verificar que el suministro de la red esté dentro de la tolerancia NEMA de ±10% (aunque incluso una sobretensión dentro de tolerancia eleva la corriente).
Coordinar con la compañía eléctrica o el equipo eléctrico de la planta para ajustar las tomas del transformador si existe sobretensión crónica.
Reducir la potencia nominal del motor según NEMA MG-1 Parte 14 si el funcionamiento por encima de la tensión nominal es inevitable (factor de reducción ~0,95 para +10% de tensión).
Desequilibrio de tensión o corriente más allá del error de medición
Las diferencias de tensión entre fases generan flujo de secuencia negativa. Incluso pequeños desequilibrios de tensión (~3%) pueden producir desequilibrios de corriente superiores al 20%. Causas:
Cargas monofásicas desequilibradas en un sistema trifásico
Conexiones flojas o corroídas en bornes, portafusibles o contactores
Fase abierta o degradada en el cableado de alimentación
Asimetría interna del devanado (requiere correlación con otros ensayos; véase la sección Resistencia de devanado)
Análisis de la causa: Intercambiar los conductores del motor (con la alimentación aislada) para determinar si el desequilibrio sigue a los conductores de alimentación o permanece en fases concretas del motor. Si el desequilibrio sigue a la alimentación, resolver los problemas aguas arriba antes de atribuir el fallo al motor.
Distorsión armónica / alimentación no sinusoidal
Los motores alimentados por variador de frecuencia y los transformadores que alimentan cargas de rectificador presentan una corriente de excitación elevada debido al contenido armónico. El calentamiento adicional por pérdidas armónicas en el cobre y en el núcleo puede no correlacionarse directamente con la corriente de frecuencia fundamental, pero degrada el aislamiento con el tiempo. Mitigación:
Instalar filtros dV/dt o filtros de onda senoidal en la salida del variador
Usar reactancias (3–5% de impedancia) para limitar la inyección de armónicos
En motores acoplados a variador, confirmar que el variador esté configurado con los parámetros correctos del motor (tensión nominal, corriente, frecuencia e inercia de carga)
Funcionamiento monofásico (pérdida de una fase)
Las dos fases restantes soportarán aproximadamente 1,73× la corriente nominal en condiciones de carga; incluso en vacío, la magnetización desequilibrada y las corrientes inducidas en las fases restantes producirán lecturas de corriente elevadas y muy asimétricas. El funcionamiento monofásico sobrecalentará rápidamente los devanados. Retirar de servicio de inmediato si se detecta.
Causas en el circuito magnético y el devanado: requiere parada y ensayos
Cuando se verifica que las condiciones de alimentación y medición son correctas, una corriente sin carga elevada apunta a cambios en el circuito magnético, en la configuración del devanado o en el estado del núcleo.
Entrehierro (motores)
El entrehierro entre el rotor y el estator es la reluctancia dominante del circuito magnético. Un entrehierro excesivo o desigual aumenta la demanda de magnetización:
Excentricidad del rotor (estática o dinámica): entrehierro desigual alrededor de la circunferencia del rotor. Normalmente acompañada de vibración de una o dos veces por revolución y zumbido audible a la frecuencia de red.
Desgaste de cojinetes, eje doblado o distorsión del bastidor que provocan desalineación.
Reducción del diámetro del rotor: Si el rotor se ha mecanizado (rectificado) durante la reparación, el entrehierro aumenta de forma permanente.
Análisis de la causa: Medir el entrehierro en varios puntos de la circunferencia con galgas de espesores (motor desenergizado, rotor girado para acceder a todas las posiciones). Comparar con las especificaciones del fabricante. Los entrehierros típicos van de 0,015′′ a 0,060′′ según el tamaño del bastidor; las desviaciones >10% respecto al diseño son significativas.
Cortocircuitos en el devanado del estator (motores) / fallos de devanado (transformadores)
Cortocircuitos entre espiras puentean parte de las espiras previstas, aumentan la corriente en las espiras restantes y alteran la distribución del flujo. Síntoma: corriente sin carga elevada y asimétrica, normalmente acompañada de calentamiento localizado (termografía) u olor a aislamiento.
Ensayos (motores):
Megóhmetro (ensayo de resistencia de aislamiento): Lecturas entre fases y fase-tierra según IEEE 43. Resistencia de aislamiento mínima recomendada a un minuto a 40 °C: para devanados de bobinas conformadas fabricados antes de ~1970, R_min = kV + 1 MΩ (donde kV es la tensión nominal de la máquina); para la mayoría de los devanados de bobinas conformadas fabricados después de ~1970, 100 MΩ; para estatores de devanado aleatorio con tensión nominal inferior a 1 kV, 5 MΩ. Corregir por temperatura con la aproximación habitual (la resistencia de aislamiento se duplica aproximadamente por cada 10 °C de descenso de temperatura); comparar las lecturas a una referencia común (normalmente 40 °C), no a temperatura ambiente.
Ensayo de alta tensión (hipot): Según IEEE 95, tensión aplicada 2× nominal + 1000 V CA durante 1 minuto (CA) o superior para el ensayo en CC. Destructivo: no repetir salvo si es imprescindible.
Prueba de comparación de sobretensión: Compara el patrón de rigidez dieléctrica de cada fase con formas de onda de impulso idénticas. Revela fallos del aislamiento entre espiras no detectados por los ensayos habituales de baja tensión.
Comprobación del sentido de giro del rotor con rotor en circuito abierto y estátor energizado: Con el estátor energizado a la tensión nominal (con limitación de corriente), girar el rotor a mano en sentido normal e inverso. Un consumo de corriente asimétrico indica fallos internos del devanado.
Megóhmetro + Doble o ensayo de factor de potencia equivalente: En equipos de alta tensión, los ensayos de tip-up del factor de potencia identifican ionización en huecos del aislamiento que no aparecería en la medición rutinaria de resistencia de aislamiento.
Para transformadores: Realizar el ensayo de relación de transformación (según IEC 60076-1 o IEEE C57.12.90), ensayos de corriente de excitación (entre devanados y por toma) y análisis de respuesta en frecuencia de barrido (SFRA) para detectar movimientos o deformaciones del devanado.
Fallos en barras de estator/rotor o en cabezas de bobina
Las barras de jaula de ardilla de aluminio fundido del rotor, o las barras dañadas por sobrecalentamiento o contaminación, provocan asimetría de corriente. Los fallos del rotor típicamente:
Afectan por igual a las tres corrientes de línea medidas en los bornes del motor (a diferencia de la asimetría de alimentación o del estátor)
Son sensibles a la posición del rotor: la lectura varía ligeramente con la rotación manual
Aumentan la componente de secuencia negativa respecto a la secuencia positiva
Daño del núcleo / de las laminaciones
El daño en el núcleo es una de las causas raíz más graves, porque la reparación es costosa o imposible.
Mecanismos:
Fallo del aislamiento entre laminaciones: Mientras es eficaz, el fino aislamiento (recubrimiento, capa de óxido o barniz) entre las capas de laminaciones limita las trayectorias de las corrientes de Foucault. Si se degrada —por envejecimiento térmico, rayado mecánico durante un evento del rotor o contaminación—, las corrientes de Foucault aumentan drásticamente, elevando tanto la corriente sin carga como las pérdidas en el núcleo.
Cortocircuitos entre laminaciones en placas extremas, pernos pasantes o bordes de chavetero: Los puentes conductores puentean laminaciones individuales.
Saturación del devanado del núcleo: Puede ocurrir cuando un cortocircuito interlaminar grave atrae suficiente corriente local para calentar y saturar el material adyacente.
Calentamiento en la zona extrema por flujo de dispersión: Especialmente relevante en motores y transformadores grandes.
Análisis de la causa:
Inspección visual de las superficies accesibles del núcleo para detectar decoloración (azul/negro indica sobrecalentamiento localizado >200°C).
Ensayo de flujo en anillo / ensayo de bucle: Energizar un devanado temporal con 5–10% de la tensión nominal; buscar puntos calientes localizados con imagen térmica o sensores térmicos en los bordes de las laminaciones.
EL-CID (detección electromagnética de imperfecciones del núcleo): Ensayo de baja tensión para fallos de aislamiento interlaminar en núcleos de estátor. Según IEC 60034-15, se usa tras rebobinados o ante sospecha de daño en el núcleo.
Comparación de pérdidas en vatios entre ensayos a tensión nominal y a tensión reducida (normalmente 50–110% de la tensión nominal), para identificar aumentos no lineales de las pérdidas en el núcleo.
Prueba de pérdida de núcleo a flujo y frecuencia nominales para cuantificar directamente la componente de pérdidas: comparar con el ensayo de fábrica o con datos de taller referenciados al bastidor.
Resistencia entre laminaciones y apilamiento
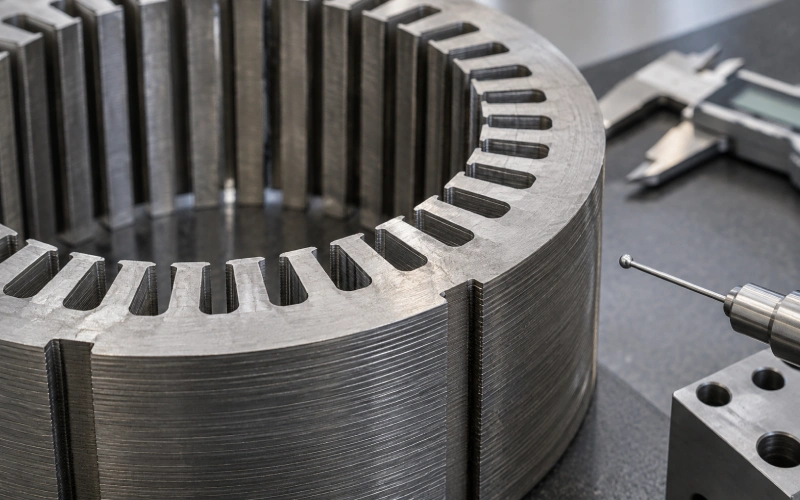
La calidad del aislamiento entre laminaciones y los métodos de apilado determinan la resistencia entre laminaciones, que afecta directamente a las pérdidas por corrientes de Foucault y, por tanto, a la corriente sin carga.
Efecto de la resistencia entre laminaciones sobre las pérdidas en el núcleo: Las pérdidas por corrientes de Foucault en un núcleo apilado son inversamente proporcionales a la resistencia entre laminaciones. En la región lineal de la curva B–H del material, duplicar la resistencia efectiva entre laminaciones puede reducir aproximadamente a la mitad la componente de corrientes de Foucault de las pérdidas en el núcleo. Las especificaciones de fabricación fijan una resistividad mínima del aislamiento superficial para cada laminación, medida según ASTM A717/A717M (equipo Franklin), y fijan una resistencia mínima entre laminaciones para la pila de laminaciones ensamblada. Los valores numéricos concretos varían según la clase de recubrimiento (según ASTM A976 para la clasificación de aislamientos superficiales del acero eléctrico) y según el fabricante del equipo; no considere ninguna cifra publicada como universal.
Efectos del factor de apilamiento: Un factor de apilamiento más alto (más acero por unidad de volumen) reduce la excitación necesaria, pero también exige un aislamiento preciso entre capas. Los objetivos típicos son 95–98%; por debajo de este umbral, el rendimiento magnético se degrada.
Factores del proceso de fabricación: La forma de manipular, limpiar, recubrir, apilar y fijar las laminaciones afecta a la resistencia entre laminaciones. La contaminación por aceite, humedad o partículas puede crear trayectorias de conducción.
Análisis de la causa para la resistencia entre laminaciones:
Medición de la resistividad del aislamiento superficial en laminaciones individuales según ASTM A717/A717M (método de ensayo Franklin) y medición de la resistencia entre laminaciones en pilas de laminaciones ensambladas según ASTM A937/A937M.
Evaluación visual en busca de rebabas en los bordes o daños en el recubrimiento.
Monitorización de tendencias en núcleos ensamblados antes de los pasos finales de barnizado o encapsulado.
Reparar, reconstruir o sustituir: la matriz de decisión ante daños en el núcleo
Cuando se confirma un daño en el núcleo, la pregunta no es «¿se puede reparar?» sino «¿qué nivel de reparación está económica y operativamente justificado?»
Reparable in situ. Abrir la zona afectada; limpiar, reaislar laminaciones individuales y volver a ensayar.
Alcance limitado; no se requiere rebobinado ni reapilado completo.
Cortocircuitos interlaminar generalizados detectados por EL-CID o ensayo de anillo
Reparable pero costoso. Requiere desmontaje del núcleo y posiblemente reapilado. El coste puede acercarse al de un núcleo nuevo en unidades pequeñas o estándar.
Eficaz pero intensivo en mano de obra; evaluar frente al coste de sustitución.
Secciones del núcleo fundidas o dañadas mecánicamente por roce rotor-estátor o eventos de fallo graves
Por lo general, no reparable in situ. Normalmente se requiere sustituir la sección o el núcleo completo.
Las zonas afectadas por el calor alteran permanentemente las propiedades magnéticas; una reparación localizada deja pérdidas residuales.
Núcleo apilado con múltiples zonas en cortocircuito tras un evento térmico importante (p. ej., un fallo del devanado que quemó el núcleo)
Sustitución completa del núcleo o retirada definitiva de la unidad.
El daño acumulativo hace ineficaces las reparaciones puntuales; las soluciones parciales dejan un rendimiento degradado.
Motor rebobinado con corriente sin carga creciente
Investigar antes de volver a ponerlo en servicio. Las operaciones de reestampado y acuñado pueden haber dañado el aislamiento interlaminar o cambiado la presión de apilamiento.
Los informes de campo documentan este patrón; verificar antes de la puesta en marcha final.
Valores de referencia de tolerancia de reparación:
Aumento de las pérdidas en el núcleo tras la reparación: No debería superar en 10–15% el valor de referencia de fábrica para una reparación correcta. Aumentos del 20–40% indican reparaciones marginales que pueden pasar los ensayos a corto plazo, pero reducen la eficiencia y aceleran el envejecimiento.
Resistencia entre laminaciones tras la reparación: Valores objetivo que coincidan con la especificación original. Si la resistencia medida cae significativamente tras la reparación, es probable que el aislamiento se dañara durante el desmontaje.
Corriente sin carga elevada persistente tras verificar una alimentación correcta, tensiones equilibradas y buenos ensayos de aislamiento es la manifestación más común de daño en el núcleo. Insistir en el ensayo de pérdidas en el núcleo y en la inspección visual de la zona extrema antes de autorizar que un motor o transformador siga en servicio en tales condiciones.
Opción de recalificación de capacidad: Si el daño del núcleo está contenido y se confirma que no es progresivo (p. ej., por un evento puntual con lecturas estables en el tiempo), reducir la densidad de flujo de operación —ya sea bajando la tensión o aceptando una potencia nominal en kVA menor— puede restablecer una corriente de excitación aceptable a costa de un menor rendimiento. Es un compromiso de ingeniería, no una solución; documentar la justificación y el ciclo de servicio revisado.
Causas mecánicas y del equipo rotativo
Aunque el interés principal de esta lista de comprobación es el circuito magnético, las condiciones mecánicas pueden elevar la corriente sin carga al aumentar la carga efectiva sobre el eje (motores) o introducir pérdidas indeseadas (transformadores).
Desalineación, acoplamiento engranado o freno aplicado
Puede que no sean fallos sin carga en sentido estricto, pero los imitan cuando el montaje de ensayo retiene inadvertidamente parte de la carga mecánica. Analizar primero la causa mediante:
Girar el eje a mano (energía bloqueada) y comprobar si hay agarrotamiento o puntos duros
Verificar que los conjuntos de freno estén totalmente liberados
Confirmar que el equipo accionado está realmente desconectado
Rodamientos desgastados o problemas de cojinetes de fricción (motores)
Un fallo de rodamiento aumenta el par de fricción y puede desplazar el rotor fuera del centro (creando asimetría del entrehierro). Comprobar:
Temperatura del rodamiento tras un breve funcionamiento en vacío
Escuche si hay ruidos anómalos (rodamientos de elementos rodantes: chirrido; cojinetes de fricción: retumbo)
Inspeccione fugas de aceite, decoloración o contaminación
Eje flexionado o deformación del bastidor
Tras impactos, eventos de sobrevelocidad o fallos graves de cortocircuito puede persistir una deformación mecánica. Detectar mediante:
Verificación de rotación con reloj comparador en los muñones del eje y la cara del acoplamiento
Medición del entrehierro en varias posiciones del rotor (una excentricidad >10 % indica deformación)
Obstrucción del ventilador de refrigeración o de la ventilación
El flujo de aire bloqueado eleva la temperatura del devanado y del núcleo, aumentando ligeramente las pérdidas y reduciendo la reactancia de magnetización. Limpie los conductos de ventilación y confirme el sentido de giro del ventilador (invertir un ventilador TEFC o TEAO puede reducir a la mitad la eficacia de refrigeración).
Ensayos complementarios que precisan la causa
Una vez descartadas las condiciones de medición y las del lado de la alimentación, las pruebas siguientes distinguen entre las causas restantes con niveles crecientes de invasividad y de coste.
Resistencia de aislamiento (IR) e índice de polarización (PI)
Qué indica: Humedad, contaminación, envejecimiento del aislamiento: no directamente la corriente en vacío, pero una línea base necesaria antes de cualquier otra prueba con tensión.
Procedimiento (según IEEE 43):
Megóhmetro a 500 V CC (motores de baja tensión) hasta 5000 V CC (equipos de alta tensión)
Registre la lectura a los 60 segundos y a los 10 minutos
PI = R(10min) / R(1min). Valores >2 indican un aislamiento seco y en buen estado; <1 indica humedad o contaminación
Resistencia del devanado
Qué indica: Cortocircuitos entre espiras (resistencia baja), conexiones flojas (resistencia alta o inestable) y equilibrio entre fases.
Procedimiento:
Utilice un óhmetro de baja resistencia o un puente de Kelvin
Mida la resistencia entre fases o entre bornes con el motor sin tensión
Compare entre fases. Un desequilibrio >3 % justifica una investigación
Para transformadores: mida los devanados HV y LV; compare con los valores de fábrica a la misma temperatura
Error frecuente: Las lecturas de resistencia pueden parecer normales incluso con un fallo significativo del aislamiento entre espiras. Para una evaluación definitiva entre espiras se requieren pruebas comparativas de ondas de choque.
Ensayo de comparación de ondas de choque
Qué indica: Integridad del aislamiento entre espiras y entre espiras y tierra: la prueba más directamente correlacionada con anomalías de la corriente en vacío causadas por fallos de devanado.
Procedimiento:
Aplique impulsos de choque igualados a cada fase por turno
Compare las formas de onda (visualización en osciloscopio). Trazos idénticos indican devanados sanos; las desviaciones indican espiras en cortocircuito o debilitadas
Se realiza en motores antes y después del rebobinado para validar la calidad de la reparación
Ensayo de pérdidas en el núcleo (ensayo de lazo)
Qué indica: Si el propio núcleo contribuye a pérdidas excesivas debido a cortocircuitos entre laminaciones, daños físicos o defectos de fabricación.
Procedimiento (motores):
Alimente el estator al 50–110 % de la tensión nominal con el rotor desmontado (cuando sea práctico) o girado a posiciones no alineadas
Mida la potencia de entrada en vatios y compare con datos de fábrica o de referencia
Para motores pequeños o estándar, un centro de servicio con experiencia mantiene una biblioteca de referencia
Procedimiento (transformadores):
Según IEEE C57.12.90 o IEC 60076-1: alimente con tensión y frecuencia nominales desde un devanado con los demás abiertos; mida corriente y vatios
Compare con el informe de ensayo en vacío de fábrica
Un aumento de la pérdida en el núcleo >10–15 % por encima de la línea base de fábrica es una señal de alarma
EL-CID (detección electromagnética de imperfecciones del núcleo)
Qué indica: Fallas de aislamiento entre laminaciones en núcleos de estator, especialmente útiles tras un rebobinado o tras un daño sospechado en el núcleo.
Procedimiento: Según IEC 60034-15. Prueba de baja tensión que detecta corrientes circulantes entre laminaciones; los fallos se manifiestan como señales elevadas en una bobina potenciométrica Chattock colocada en el núcleo.
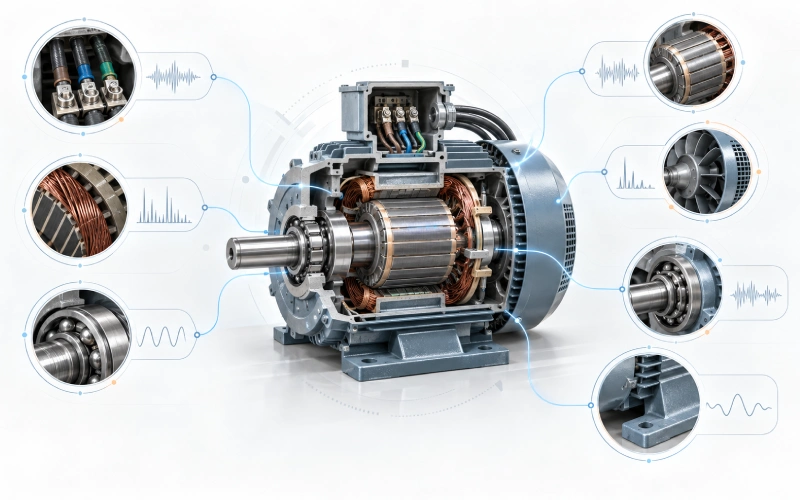
Análisis de vibraciones y acústico (motores)
Qué indica: Condiciones mecánicas (excentricidad del entrehierro, desgaste de rodamientos, núcleo suelto) que pueden elevar la corriente en vacío.
Procedimiento: Espectro de vibración en estado sin tensión (para detectar holguras) y en condiciones de vacío con tensión. La monitorización acústica con analizadores ultrasónicos o de audiofrecuencia detecta el zumbido del núcleo a 100/120 Hz (armónicos de la frecuencia de red): los cambios de amplitud o de tono se correlacionan con cambios en el circuito magnético.
Ensayo de descargas parciales (motores y transformadores de alta tensión)
Qué indica: Vacíos en el aislamiento, delaminación y caminos conductores superficiales que se degradarán con el tiempo.
Procedimiento: Según IEC 60270, IEEE 1434 o ASTM D1868. Detecta la tensión de inicio de descarga parcial (PDIV) y la magnitud de la descarga. Especialmente relevante para equipos con tensión nominal >4 kV.
Consideraciones específicas de transformadores: dónde diverge la física
Para transformadores de potencia y de distribución se aplica la misma lista de comprobación, pero varias pruebas y tolerancias difieren debido al diseño magnético estacionario del transformador.
Ensayo de corriente de excitación (según IEEE C57.12.90 o IEC 60076-1)
Alimente el transformador con tensión y frecuencia nominales desde un devanado con todos los demás en circuito abierto
Mida corriente y potencia; compare con los datos de fábrica y entre fases (unidades trifásicas)
Desviación aceptable: ±10 % respecto a la lectura de fábrica; una desviación >25 % sugiere fallos entre devanados, espiras en cortocircuito o daño en el núcleo
La posición de toma es importante: Pruebe siempre en la misma toma; las pruebas en tomas diferentes no son directamente comparables
Ensayo de relación de transformación (TTR)
Verifica la relación de vueltas correcta entre devanados en cada posición de toma
Las desviaciones indican espiras en cortocircuito o daños en el devanado
Realice antes y después de cualquier perturbación importante
Análisis de respuesta en frecuencia por barrido (SFRA)
Detecta deformación, desplazamiento del devanado o movimiento del núcleo
Se utiliza tras eventos de falta pasante, transporte o eventos sísmicos
La comparación con la línea base es esencial; la primera SFRA sirve de referencia durante toda la vida del equipo
Análisis de gases disueltos (DGA)
Hace seguimiento de los productos de degradación del aislamiento en transformadores sumergidos en aceite
Específicamente para una corriente de excitación elevada: Vigile el acetileno (C2H2) y el hidrógeno (H2), que indican arcos eléctricos; el metano (CH4) y el etileno (C2H4), que indican fallos térmicos
Precauciones: El DGA por sí solo no identifica las causas de la corriente de excitación; se requiere correlación con pruebas eléctricas y con el historial
Integridad de pasatapas y cambiador de tomas
Ensayo de capacitancia y factor de disipación (tan δ) de los pasatapas
Resistencia de contacto y continuidad del cambiador de tomas
Los pasatapas degradados pueden aumentar la corriente de excitación aparente mediante descargas parciales y una capacitancia alterada
Recomendación: Continuar la operación con monitorización.
Documente los valores de referencia (kW, kVAR, corriente, temperatura, vibración)
Aumente la frecuencia de vigilancia (termografía semanal; pruebas periódicas de aislamiento trimestrales)
Compare con las directrices del fabricante sobre variación aceptable
Reconozca que una corriente elevada no es sinónimo de fallo inminente. Se ha documentado que las máquinas funcionan durante periodos prolongados con una corriente en vacío muy superior al porcentaje esperado, siempre que la temperatura del devanado, la temperatura de los rodamientos, la firma acústica y la vibración se mantengan dentro de sus propias líneas base. La regla es: la corriente por sí sola es un síntoma, no un veredicto; contrástela con la evidencia térmica y mecánica antes de condenar una máquina.
Advertencia estructural: «Estable» debe demostrarse, no suponerse. Se requieren datos de tendencia de varios ciclos de medición (semanas a meses) para caracterizar la estabilidad. Una única lectura elevada no es una tendencia; una trayectoria documentada sí lo es.
Corriente elevada con síntomas progresivos
Recomendación: Retirada planificada.
Tendencias de temperatura al alza
Aumento de la amplitud de vibración o ruido
Degradación acelerada en los ensayos de aislamiento (PI en descenso, DF en aumento)
Para transformadores: concentraciones o tasas de gas DGA en aumento
Aumento repentino o anomalías nuevas
Recomendación: Retirada inmediata de servicio.
Cambio escalonado repentino de la corriente en vacío
Arcos eléctricos audibles, olor a ozono o humo
Disparos de relés de protección (sobrecorriente, diferencial, falta a tierra)
Alarmas de gases disueltos (transformadores)
Daños en pasatapas o fugas de aceite
Reducción de carga vs. reparación vs. sustitución
Escenario
Acción recomendada
Causa confirmada del lado de la alimentación, máquina por lo demás en buen estado
Corregir la alimentación; sin acción sobre el equipo
Daño localizado identificado en el núcleo (accesible, alcance limitado)
Reparación con verificación de la pérdida en el núcleo
Daño extenso en el núcleo, economía de reparación marginal
Sustituir devanado/núcleo, o sustituir la unidad
Fallo de devanado confirmado sin daño en el núcleo
Rebobinar (con verificación mediante prueba de onda de choque); o sustituir
Corriente elevada persistente con lecturas estables, sin progresión
Documente y continúe la operación con monitorización; considere reducir la carga si la eficiencia importa
Lista de verificación rápida para el análisis de fallas
Utilice esta secuencia en cada investigación. Deténgase y resuelva en cualquier paso que arroje un hallazgo antes de continuar.
[ ] Verifique que los instrumentos de medida estén calibrados; colocación correcta de las pinzas; valor eficaz real (true RMS)
[ ] Confirme el desacoplamiento mecánico (motor) o el circuito abierto total (transformador)
[ ] Registre las tres tensiones de fase; compruebe el desequilibrio y la distorsión armónica
[ ] Confirme que la frecuencia esté dentro del ±1 % de la placa de características
[ ] Compare la tensión con la línea base; aplique corrección si está en la región lineal
[ ] Deje que se estabilice térmicamente antes de registrar las lecturas finales
[ ] Compare la corriente en vacío, los kW y los kVAR con la línea base o los datos de fábrica
[ ] Compruebe la simetría de tensión y corriente entre fases
[ ] Si la alimentación es limpia: prueba de resistencia de aislamiento (motor) o TTR + prueba de excitación (transformador)
[ ] Si el aislamiento está en buen estado: resistencia de devanados y comparación de ondas de choque (motor) o SFRA (transformador)
[ ] Si los devanados pasan: prueba de pérdida en el núcleo / EL-CID para la integridad entre laminaciones
[ ] Si las pruebas del núcleo indican daño: aplique la matriz de decisión de daño en el núcleo
[ ] Si todas las pruebas eléctricas pasan: investigue causas mecánicas (entrehierro, rodamientos, alineación, refrigeración)
[ ] Documente el dictamen final, los datos de respaldo y la acción recomendada
Resumen
Una corriente en vacío creciente es con mayor frecuencia una condición de medición o del lado de la alimentación, con menor frecuencia un fallo de devanado y, con la menor frecuencia pero la mayor gravedad, una condición del núcleo o de las laminaciones. La secuencia de pruebas anterior prioriza la verificación económica frente a las pruebas invasivas, las causas del lado de la alimentación frente a las internas del equipo y los síntomas externos frente a la evaluación de daños internos.
Acciones clave para un dictamen fiable:
Compare siempre con sus propios datos de referencia cuando estén disponibles; los datos de ensayo de fábrica son la segunda mejor referencia; los porcentajes genéricos son la referencia más débil.
Ninguna prueba por sí sola cuenta la historia completa. Combine varias mediciones a lo largo del tiempo.
Los daños en el núcleo son costosos de remediar. Confirme antes de autorizar una sustitución o una reparación importante.
Documente la investigación. El próximo ingeniero que vea este equipo necesitará sus datos para tomar la siguiente decisión.
Referencias y autoridades citadas
Normas y guías técnicas referenciadas en esta lista de comprobación. Todos los enlaces apuntan a la página de catálogo del organismo emisor, no a un sitio de reventa, agregador o debate.
Máquinas rotativas — ensayos y reducción de prestaciones
IEEE Std 95, Práctica recomendada para el ensayo de aislamiento de máquinas eléctricas de CA (2300 V y superiores) con alta tensión continua — https://standards.ieee.org/
IEEE Std 522, Guía para el ensayo del aislamiento entre espiras de bobinas de estator preformadas para máquinas eléctricas de corriente alterna — https://standards.ieee.org/
IEEE Std 1434, Guía para la medición de descargas parciales en máquinas eléctricas de CA — https://standards.ieee.org/
IEC 60034-15, Máquinas eléctricas rotativas — Parte 15: Niveles de tensión de impulso soportados por bobinas de estator preformadas para máquinas de corriente alterna rotativas — https://webstore.iec.ch/
IEEE Std C57.94, Práctica recomendada para la instalación, aplicación, operación y mantenimiento de transformadores de distribución y potencia de tipo seco de uso general — https://standards.ieee.org/
Métodos de ensayo de acero eléctrico y laminaciones
ASTM A717/A717M, Método de ensayo estándar para la resistividad de aislamiento superficial de probetas de banda única — https://www.astm.org/a0717_a0717m.html
ASTM A937/A937M, Método de ensayo estándar para determinar la resistencia entre laminaciones de los recubrimientos aislantes entre superficies adyacentes de acero eléctrico — https://www.astm.org/a0937_a0937m.html
ASTM A976, Clasificación estándar de los recubrimientos aislantes para aceros eléctricos por composición, capacidad aislante relativa y aplicación — https://www.astm.org/a0976.html
ASTM D1868, Método de ensayo estándar para la detección y medición de pulsos de descarga parcial (corona) en la evaluación de sistemas de aislamiento — https://www.astm.org/d1868-13r19.html
ANSI/NETA MTS, Norma de especificaciones de ensayos de mantenimiento para equipos y sistemas de energía eléctrica — https://www.netaworld.org/standards
ANSI/NETA ATS, Norma de especificaciones de ensayos de aceptación para equipos y sistemas de energía eléctrica — https://www.netaworld.org/standards
Cheney es un ingeniero de aplicaciones sénior de Sino con una gran pasión por la fabricación de precisión. Es Ingeniero Mecánico y posee una amplia experiencia práctica en fabricación. En Sino, Cheney se centra en optimizar los procesos de fabricación de pilas de laminación y en aplicar técnicas innovadoras para conseguir productos de pilas de laminación de alta calidad.
Folleto de nuevos productos
Introduzca su dirección de correo electrónico y le enviaremos el folleto más reciente.
¡Deje que los paquetes de laminaciones de Sino impulsen su proyecto!
Para acelerar su proyecto, puede etiquetar los paquetes de laminaciones con detalles como tolerancia, material, acabado superficial, si se requiere o no aislamiento oxidado, cantidad, y más.


 Español
 Inglés
 Alemán
 Francés
 Italiano