¡Deje que los paquetes de laminaciones de Sino impulsen su proyecto!
Para acelerar su proyecto, puede etiquetar los paquetes de laminaciones con detalles como tolerancia, material, acabado superficial, si se requiere o no aislamiento oxidado, cantidad, y más.
Pruebas de Ruido y Vibración Relacionadas con la Calidad de Laminación: Qué Medir
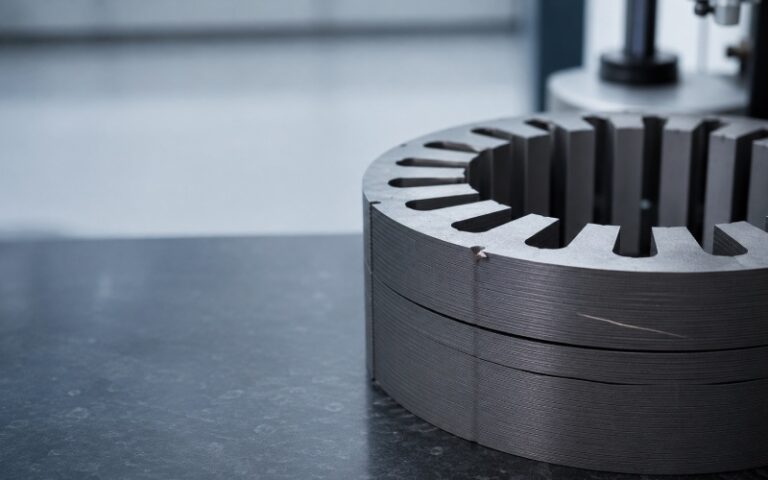
Una pila de chapas de acero estampadas parece la parte menos interesante desde el punto de vista acústico de una máquina. No lo es. Cuando un motor gime en un banco de pruebas o un transformador zumba más fuerte de lo que permite su hoja de especificaciones, el rastro suele llevar de vuelta a cómo se cortaron, apilaron, unieron y fijaron esas chapas. Cuando una plataforma no alcanza sus objetivos de ruido, la causa raíz suele estar dentro del rotor y de las pilas de laminaciones del estator — y cuando aparece en el banco de pruebas, corregirlo implica rediseños, nuevos utillajes y meses perdidos.
Así que la pregunta no es si hay que medir. Es en qué, exactamente, colocar un sensor.
Esta es una lista de trabajo. Parte de ella se refiere a la pila desnuda y puede hacerse antes de que se bobine nada. Otra parte solo aparece bajo excitación.
Índice
La pila es un componente estructural que resulta ser magnético
Dos propiedades importan para la acústica, y la calidad de las laminaciones influye en ambas.
Rigidez. Una pila es rígida en el plano y mucho más blanda en el espesor. Esa anisotropía no es un valor fijo: depende del apriete. Modelar el comportamiento de chapas de acero apiladas es realmente difícil, por lo que conviene hacer experimentos con varios niveles de precarga en pilas sin modificar en lugar de dar por buenos los valores de la hoja de datos. Un hallazgo que merece tenerse en cuenta antes de confiar en cualquier cifra de módulo: los valores de rigidez de mediciones estáticas y dinámicas divergen de forma significativa, y usar valores obtenidos dinámicamente en modelos estáticos —o al revés— introduce error.
Amortiguamiento. Esta es la parte que la mayoría de los programas mide de menos. El amortiguamiento estructural fija la amplitud de la resonancia y es un factor clave para predecir la vibración electromagnética. Además sigue estando relativamente poco explorado, y el amortiguamiento anisotrópico del material de núcleos y bobinados lo está aún menos. Al mismo tiempo, la estructura laminada hace que el amortiguamiento sea anisotrópico, y el efecto de las laminaciones eleva notablemente las relaciones de amortiguamiento modal en antifase mientras apenas afecta a las de fase.
Lo que lleva a un resultado que sorprende a muchos: se ha demostrado experimentalmente que la elección entre unión adhesiva y soldadura apenas influye en las relaciones de amortiguamiento modal en fase y en antifase, y las frecuencias naturales de estatores interlacados/soldados apenas han cambiado incluso entre diseños estructurales muy distintos. Sin embargo, el pegado ha producido reducciones de ruido acústico del orden del 50 %. El camino de la energía, y no la tabla modal, es lo que hace el trabajo. Ten presente esa distinción al diseñar un plan de ensayos: las frecuencias modales por sí solas no te dirán si un cambio de unión ayudó.
Tres familias de mediciones
Divide el trabajo. Eso evita discusiones posteriores sobre qué significa un valor.
1. Ensayo modal de la pila desnuda
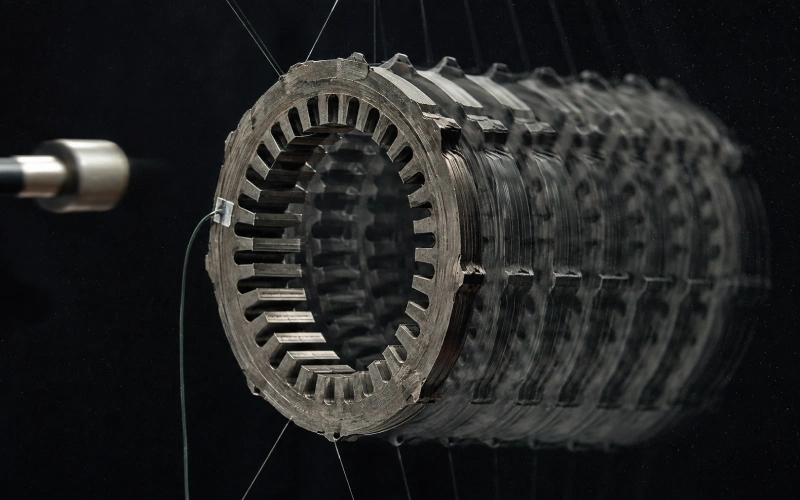
Martillo de impacto móvil o fijo, suspensión libre-libre, acelerómetro o vibrometría láser, ajuste de curva de la FRF.
Excítala en las direcciones en las que realmente se excitará la máquina. Un patrón útil: golpea radialmente la periferia exterior del yugo, luego mide en la punta del diente y en el centro del yugo a 180° del punto de excitación. Repite después con excitación axial en el centro radial del yugo, los mismos puntos de medición. El ensayo solo radial se pierde el comportamiento axial y fuera del plano — que es justo donde vive la holgura entre laminaciones.
Extraer:
Frecuencias de modo circunferenciales, m = 0, 2, 3, 4 (más altas si el número de ranuras lo exige)
Modos de flexión axial y de paraguas
Relación de amortiguamiento modal por modo, mediante ancho de banda de media potencia o ajuste SDOF
Consistencia de las formas modales a lo largo de la altura de la pila
Ese último punto es ya de por sí una señal de calidad. Si las formas modales son limpias en un extremo y borrosas en el otro, tu apriete o pegado no es uniforme a lo largo del eje.
2. Geometría física de la pila e integridad de la unión
Son mediciones baratas que predicen mucho.
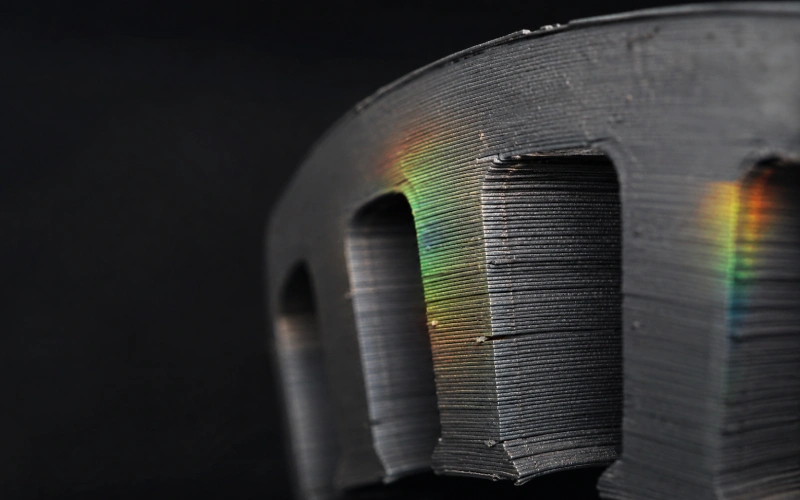
Las chapas troqueladas nunca son idénticas; la desviación se acumula a lo largo de cientos de capas y el núcleo acabado termina con concentricidad o perpendicularidad inconsistentes. El factor de apilamiento baja y aparece ruido por vibración a través de la resonancia.
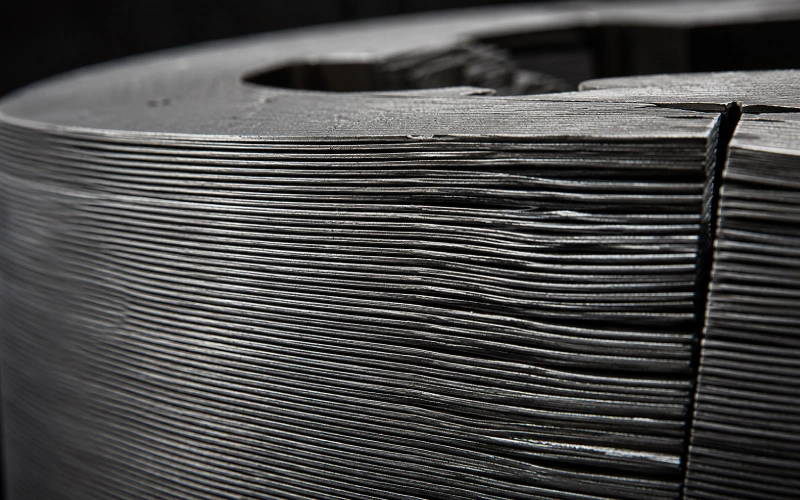
Un método práctico de aceptación para la precisión de construcción de la pila: mide el espesor de las laminaciones en diez puntos a lo ancho y evalúa la desviación media. Una desviación inferior a media hoja de espesor es excelente; entre media y una hoja de espesor es aceptable; igual o superior a una hoja completa de espesor es un problema. Esa escala —referida al espesor de la chapa y no a una cifra absoluta en micras— se traslada bien entre productos.
La comba también importa. Un límite documentado para el hueco en el diámetro exterior causado por la comba de las laminaciones es de 0,18 mm. Ajustado, pero la física es sencilla: un hueco es un lugar donde las chapas pueden moverse de forma independiente.
3. Mediciones con excitación y en funcionamiento
Nada a nivel de la pila desnuda capta la magnetostricción ni la interacción de ondas de fuerza.
El comportamiento magnetostrictivo bajo magnetización causa ruido: el acero al silicio se expande en la dirección de magnetización y, bajo excitación de CA, el núcleo repite expansión y contracción, y esas vibraciones se convierten en sonido. Junto a él hay un segundo mecanismo: la vibración electromagnética entre chapas apiladas, en la que las chapas tienden a vibrar por las atracciones y repulsiones generadas por la magnetización.
El modo de fallo interesante es un desajuste, no una carencia de material. Los núcleos fabricados con chapa de excelente comportamiento magnetostrictivo a menudo no consiguen un ruido bajo — y la causa suele ser una resonancia entre una frecuencia natural del núcleo y la frecuencia de vibración magnetostrictiva. Buen material, mala ubicación modal. Tu plan de ensayos tiene que comprobar ambas cosas.
En la máquina montada, usa el seguimiento de órdenes. El seguimiento de órdenes asigna la vibración o el ruido a armónicos de la velocidad de giro, lo que permite atribuir energía a fuentes concretas como el engrane o los armónicos de ranura. Un ejemplo concreto de lo que esto detecta: un zumbido de orden 48 atribuido a los armónicos de ranura del estator. Sube lentamente, construye un diagrama de Campbell y busca líneas de orden que crucen las frecuencias modales que mediste en el paso 1.
Hazlo en una sala semianecoica si puedes. Los ensayos comparativos de NVH antes y después de un cambio de diseño se hacen de forma estándar en una cámara semianecoica, y la razón es aburrida pero real: las reflexiones invalidarán tu comparación de amplitudes.
Qué medir, cómo y qué significa un mal valor
Magnitud medida
Método
Etapa
Interpretación de un resultado malo
Frecuencias de modo circunferenciales (m = 0, 2, 3, 4)
FRF con martillo de impacto, libre-libre
Pila desnuda; repetir tras el bobinado
Desplazamiento respecto a la referencia = cambio de rigidez por unión, apriete o deriva geométrica
Relación de amortiguamiento modal
Ancho de banda de media potencia o ajuste FRF SDOF
Pila desnuda y conjunto bobinado
Un amortiguamiento bajo eleva los picos de resonancia; la dispersión entre unidades apunta a una cobertura de pegado inconsistente
Módulos anisotrópicos (E en el plano, E en el espesor, G de cortante)
Ensayos dinámicos y cuasiestáticos con precarga escalonada
Cualificación de material/proceso
Valores que derivan con la precarga indican pilas poco apretadas o no uniformes
Precarga axial / presión de apilamiento
Célula de carga durante el prensado; altura con fuerza fija
Montaje
Una presión insuficiente permite el movimiento relativo de las chapas
Altura de pila y desviación de espesor
Barrido de espesor en diez puntos, desviación media
100 % o por muestreo
Una desviación ≥ un espesor de chapa indica desgaste de utillaje o variación de avance
Comba / hueco de diámetro exterior
Calibre o perfil óptico en el borde
Tras el apilado
Hueco = movimiento independiente de chapas bajo fuerza magnética
Concentricidad, perpendicularidad
CMM u óptico
Tras el apilado
Desviación de troquelado acumulada; provoca entrehierro excéntrico
Zumbido entre laminaciones
Acelerómetro en el eje axial bajo excitación de CA; micrófono en campo cercano (aire)
Núcleo excitado
Contenido de banda ancha o de alta frecuencia que se desplaza con el apriete = holgura
Vibración magnetostrictiva
Desplazamiento a nivel de chapa o de probeta anular con B controlada
Selección de material
Establece el nivel base de excitación antes de que intervenga la estructura
Contenido de órdenes frente a velocidad
Seguimiento de órdenes, subida de régimen, semianecoica
Máquina completa
Línea de orden coincidente con un modo medido = resonancia, no un problema de la fuente
Contenido de banda lateral / no entero
Espectro de alta resolución
Máquina completa
Excentricidad o apriete asimétrico
Precarga: la medición que todos omiten
La holgura es el defecto NVH más común relacionado con las laminaciones y el peor cuantificado.
Cuando las laminaciones se aflojan, vibran, y esa vibración puede dañar tanto el aislamiento de las laminaciones como el del bobinado. La comprobación tradicional es tosca: intenta deslizar una hoja de cuchillo entre laminaciones adyacentes y, si entra, concluye que la presión de apilamiento es insuficiente. Las presiones por debajo de unos 250–350 psi suelen fallar esa prueba. Los límites son obvios: es cualitativa, de pasa/no pasa, imprecisa, y puede dañar el aislamiento que intentas proteger.
Mejor: instrumentarlo. Registra la altura con una fuerza axial definida, registra la fuerza de prensado durante el apilado y correlaciona ambas con una firma de vibración bajo excitación de CA. Así tendrás un valor que puedes seguir en el tiempo.
También hay una razón magnética para cuidar el apilado apretado. Un factor de laminación más alto está entre los parámetros del núcleo asociados a menos ruido. El aire entre chapas no es neutro.
El método de unión cambia lo que hay que buscar
Los distintos procesos fallan de forma distinta, así que los criterios de aceptación también deberían diferir.
Método
Comportamiento acústico
Qué observar en el ensayo
Interbloqueo (troquel progresivo)
Bueno si se ejecuta bien; las pilas flojas o mal interbloqueadas son las más propensas al zumbido de laminaciones
Vibración axial bajo excitación; holgura local lejos de los puntos de interbloqueo
Soldadura
Rígido, pero puede transmitir vibración; pérdida localizada cerca de las soldaduras salvo optimización cuidadosa
Asimetría de la forma modal alrededor de los cordones de soldadura; efectos de la zona afectada térmicamente
Unión adhesiva
El mejor amortiguamiento de las opciones habituales, aunque el análisis modal experimental de pilas pegadas sigue mostrando un sistema relativamente poco amortiguado
Uniformidad de la cobertura de la línea de unión; dispersión del amortiguamiento entre unidades
Recocido
El factor de amortiguamiento y el factor de pérdidas aumentaron 1,9× y 1,7× tras el recocido, con la rigidez reducida en los mismos factores; se registró un aumento del 27 % en la vibración acústica tras el recocido
Caída de frecuencia por ablandamiento; si los nuevos modos caen en órdenes de excitación
El caso del recocido muestra por qué no se puede juzgar la calidad solo por el amortiguamiento. Más amortiguamiento, estructura más blanda, más vibración medida. Depende de dónde acabaron los modos.
Errores de montaje que producen valores en los que no deberías confiar
La mayoría de los datos NVH malos en pilas de laminaciones son un problema de fijación.
Condiciones de contorno. Un núcleo desnudo, un núcleo en una carcasa y un núcleo en una carcasa con tapas extremas son tres estructuras distintas. El barniz de bobinado baja la frecuencia natural de orden 0; añadir bastidor y tapa extrema deja el orden 0 casi sin cambios pero eleva otras frecuencias naturales en distinto grado. Compara lo comparable o no compares.
Temperatura. Las frecuencias naturales del núcleo del estator bajan a medida que sube la temperatura. Una referencia tomada en una mañana fría y una repetición en una tarde calurosa no coincidirán, y la discrepancia es real, no ruido.
Límites del método. La medición ultrasónica de propiedades es tentadora por su rapidez, pero tiene límites: el módulo de cortante no se puede obtener con ella, y usar parámetros isotrópicos produjo un error de aproximadamente 4,5 % en la frecuencia natural de orden 2. Además, la precisión depende mucho del número y el tamaño de las laminaciones: con pocas la precisión es mala y con demasiadas el alto amortiguamiento hace que la medición fracase por completo.
Carga de masa. Los acelerómetros sobre un núcleo de pared delgada desplazan las frecuencias que intentas registrar. La vibrometría láser lo evita. Si tienes que usar sensores de contacto, mantenlos idénticos en todo el conjunto de comparación.
Punta del martillo y ventana. Una punta blanda que cae a partir de 2 kHz no puede ver contenido de orden de ranura a 4 kHz. Ajusta la rigidez de la punta a la banda que realmente necesitas.
Una secuencia que detecta problemas a tiempo
Nivel de chapa — magnetostricción y estado del recubrimiento. El recubrimiento aislante aplicado durante la producción de la chapa pone la superficie en tracción en la dirección de laminación, y esa tensión de tracción beneficiosa reduce el desplazamiento magnetostrictivo. El daño en el recubrimiento es, por tanto, un asunto acústico, no solo eléctrico.
Tras el apilado, antes de la unión — desviación de espesor, comba, concentricidad, altura con fuerza fija.
Tras la unión, núcleo desnudo — ensayo modal, con excitación tanto radial como axial. Establece la tabla de referencia.
Núcleo excitado — excitación de CA, escucha y mide el zumbido. Barre el apriete si puedes; la sensibilidad al apriete es la pista.
Bobinado y montado — repetir el modal, luego seguimiento de órdenes en la subida de régimen.
Correlacionar — superpón las líneas de orden sobre la tabla modal. Las coincidencias son tus puntos de acción.
El paso 3 es el que merece la pena en cada juego de utillaje nuevo y tras cada intervalo de mantenimiento del troquel. Es rápido y detecta la deriva antes de que llegue a la línea de bobinado.
Muestreo, no certeza
El ensayo modal completo en cada unidad no es realista en volumen. Lo que funciona es un reparto: 100 % en medidas geométricas baratas (altura, desviación, comba), por muestreo en el modal y una carta de control en curso sobre los tres primeros modos y sus relaciones de amortiguamiento. La deriva de una media es más informativa que cualquier medición individual frente a un límite.
Una cosa más sobre la etapa de máquina montada. Si un espectro muestra bandas laterales o contenido no entero, mira la excentricidad antes de culpar directamente a la pila — aunque ambas están relacionadas, ya que el error de apilado acumulado produce exactamente los problemas de concentricidad que la generan. La excentricidad cambia la distribución del entrehierro entre rotor y estator, aumentando ciertos armónicos de fuerza electromagnética y potencialmente amplificando la vibración.
PREGUNTAS FRECUENTES
¿Puedo predecir el ruido del motor solo con datos modales del núcleo desnudo? No, pero puedes descartar cosas. La tabla modal te dice dónde amplificará la estructura. No dice nada sobre si existe excitación en esas frecuencias. Necesitas ambas mitades.
¿Qué medición única aporta más valor para el esfuerzo? Ensayos modales en dirección axial sobre el núcleo desnudo, con extracción de la amortiguación. Los ensayos radiales son más comunes y no captan el comportamiento entre laminaciones a través del cual se manifiestan la mayoría de los defectos de calidad de las laminaciones.
¿El pegado es siempre más silencioso que la soldadura? Normalmente sí, a nivel de máquina. No porque cambie mucho las frecuencias modales —el pegado y la soldadura muestran poco efecto sobre las relaciones de amortiguación modal medidas—, sino porque cambia cómo se desplaza la energía entre las láminas y hacia la carcasa. Júzguelo en la máquina montada, en una subida de velocidad con seguimiento de órdenes.
¿Cómo separo la magnetostricción de las fuerzas de Maxwell en una medición? En una máquina montada, no de forma limpia. Caracterice la magnetostricción a nivel de lámina o de muestra anular con densidad de flujo controlada y use ese valor como umbral de excitación al interpretar datos a nivel de núcleo.
¿Garantiza el acero de baja magnetostricción un núcleo silencioso? No. Los núcleos fabricados con lámina de excelente magnetostricción a menudo no cumplen los objetivos de bajo ruido por la resonancia entre una frecuencia natural del núcleo y la vibración magnetostrictiva. La elección del material y la ubicación modal son decisiones independientes.
¿Qué límite de aceptación debo fijar para la desviación de la altura de la pila? Escálela al espesor de la lámina en lugar de fijar un número absoluto. Una desviación media inferior a medio espesor de lámina es un buen resultado; un espesor completo o más debería rechazarse.
¿Necesito una cámara anecoica? Para potencia acústica absoluta, sí, o casi. Para trabajos comparativos —antes y después de un cambio de proceso— una sala semirreverberante consistente con posiciones de micrófono fijas y canales de vibración detectará la diferencia. Solo no publique la cifra en dB como absoluta.
Los problemas de ruido relacionados con las laminaciones rara vez son un misterio cuando se tienen los dos conjuntos de datos correctos en paralelo: un mapa modal de la pila y un mapa de órdenes de la máquina en marcha. La mayoría de los programas recoge solo uno de ellos.
Comparte tu aprecio
Charlie
Cheney es un ingeniero de aplicaciones sénior de Sino con una gran pasión por la fabricación de precisión. Es Ingeniero Mecánico y posee una amplia experiencia práctica en fabricación. En Sino, Cheney se centra en optimizar los procesos de fabricación de pilas de laminación y en aplicar técnicas innovadoras para conseguir productos de pilas de laminación de alta calidad.
Folleto de nuevos productos
Introduzca su dirección de correo electrónico y le enviaremos el folleto más reciente.
¡Deje que los paquetes de laminaciones de Sino impulsen su proyecto!
Para acelerar su proyecto, puede etiquetar los paquetes de laminaciones con detalles como tolerancia, material, acabado superficial, si se requiere o no aislamiento oxidado, cantidad, y más.

 Español
 Inglés
 Alemán
 Francés
 Italiano