Laissez les empilages de tôles de Sino donner de la puissance à votre projet !
Pour accélérer votre projet, vous pouvez indiquer sur les empilages de tôles des détails tels que tolérance, matériau, état de surface, si une isolation oxydée est requise ou non, quantité, et plus encore.
Tests de bruit et de vibration liés à la qualité de stratification : Que mesurer
Un empilage de tôles d’acier embouties semble la partie la moins intéressante sur le plan acoustique d’une machine. Ce n’est pas le cas. Quand un moteur gémit sur un banc d’essai ou qu’un transformateur bourdonne plus fort que ne le permet sa fiche technique, la piste remonte souvent à la façon dont ces tôles ont été découpées, empilées, assemblées et serrées. Lorsqu’une plateforme rate ses objectifs de bruit, la cause première se situe souvent à l’intérieur du rotor et des empilages de tôles de stator — et lorsqu’elle se manifeste sur le banc, la corriger signifie des reconceptions, de nouveaux outillages et des mois perdus.
La question n’est donc pas de savoir s’il faut mesurer. Mais sur quoi, exactement, placer un capteur.
Il s’agit d’une liste de travail. Une partie concerne l’empilage nu et peut être réalisée avant tout bobinage. Une autre n’apparaît que sous excitation.
Table des matières
L’empilage est un composant structurel qui se trouve être magnétique
Deux propriétés comptent pour l’acoustique, et la qualité des tôles agit sur les deux.
Rigidité. Un empilage est rigide dans le plan et bien plus souple dans l’épaisseur. Cette anisotropie n’est pas une valeur fixe : elle dépend du serrage. Modéliser le comportement de tôles d’acier empilées est réellement difficile, d’où l’intérêt d’essais à plusieurs niveaux de précharge sur des empilages non modifiés plutôt que de supposer des valeurs de fiche technique. Un constat à garder en tête avant de se fier à une quelconque valeur de module : les valeurs de rigidité issues de mesures statiques et dynamiques divergent nettement, et utiliser des valeurs obtenues en dynamique dans des modèles statiques — ou l’inverse — introduit une erreur.
Amortissement. C’est la partie que la plupart des programmes mesurent trop peu. L’amortissement structurel fixe l’amplitude de la résonance et c’est un facteur clé pour prédire les vibrations électromagnétiques. Il reste en outre relativement peu exploré, et l’amortissement anisotrope du matériau des noyaux et des bobinages l’est encore moins. Par ailleurs, la structure en tôles empilées rend l’amortissement anisotrope, et l’effet des tôles augmente nettement les taux d’amortissement modal en opposition de phase tout en n’agissant guère sur ceux en phase.
Ce qui mène à un résultat qui surprend : il a été démontré expérimentalement que le choix entre collage et soudure a peu d’impact sur les taux d’amortissement modal en phase et en opposition de phase, et les fréquences propres des stators verrouillés/soudés n’ont guère bougé, même entre des conceptions structurelles très différentes. Pourtant, le collage a produit des réductions de bruit acoustique de l’ordre de 50 %. C’est le chemin de l’énergie, et non le tableau modal, qui fait le travail. Gardez cette distinction en tête lorsque vous concevez un plan d’essai — les fréquences modales seules ne vous diront pas si un changement d’assemblage a aidé.
Trois familles de mesures
Répartissez le travail. Cela évite plus tard des discussions sur ce que signifie une valeur.
1. Essai modal sur empilage nu
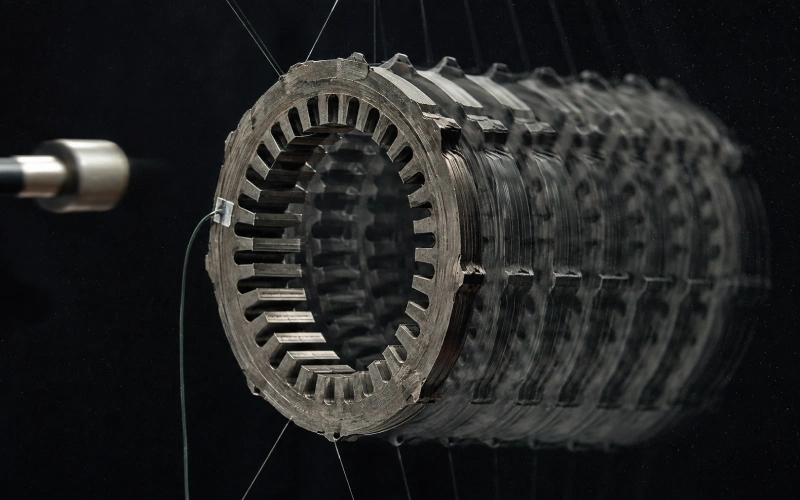
Marteau d’impact mobile ou fixe, suspension libre-libre, accéléromètre ou vibromètre laser, ajustement de courbe de la FRF.
Excitez-le dans les directions dans lesquelles la machine sera réellement excitée. Un schéma utile : frappez radialement la périphérie extérieure de la culasse, puis mesurez à la pointe de dent et au centre de la culasse à 180° du point d’excitation. Répétez ensuite avec une excitation axiale au centre radial de la culasse, mêmes points de mesure. Un essai purement radial manque le comportement axial et hors plan — exactement là où vit le jeu entre tôles.
Extraire :
Fréquences de mode circonférentielles, m = 0, 2, 3, 4 (plus élevées si le nombre d’encoches l’exige)
Modes de flexion axiale et modes en parapluie
Taux d’amortissement modal par mode, via largeur de bande à mi-puissance ou ajustement SDOF
Cohérence des déformées modales sur la hauteur de l’empilage
Ce dernier point est en soi un signal de qualité. Si les déformées modales sont nettes à une extrémité et floues à l’autre, votre serrage ou votre collage n’est pas uniforme sur l’axe.
2. Géométrie physique de l’empilage et intégrité de l’assemblage
Ce sont des mesures peu coûteuses qui prédisent beaucoup.
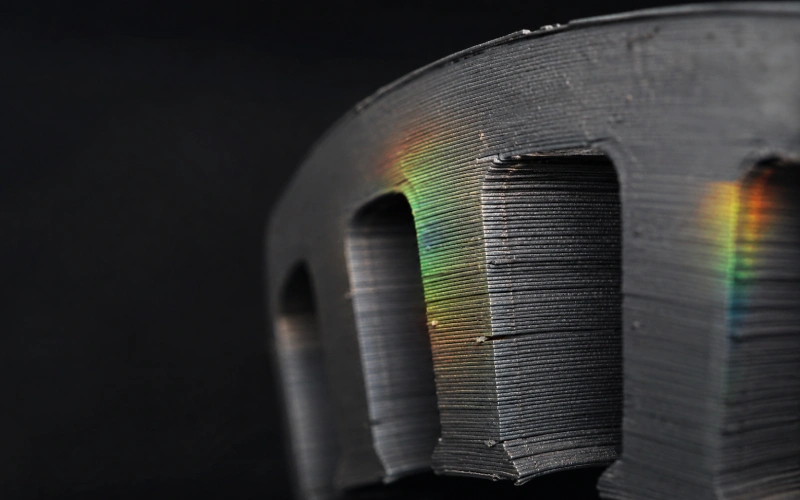
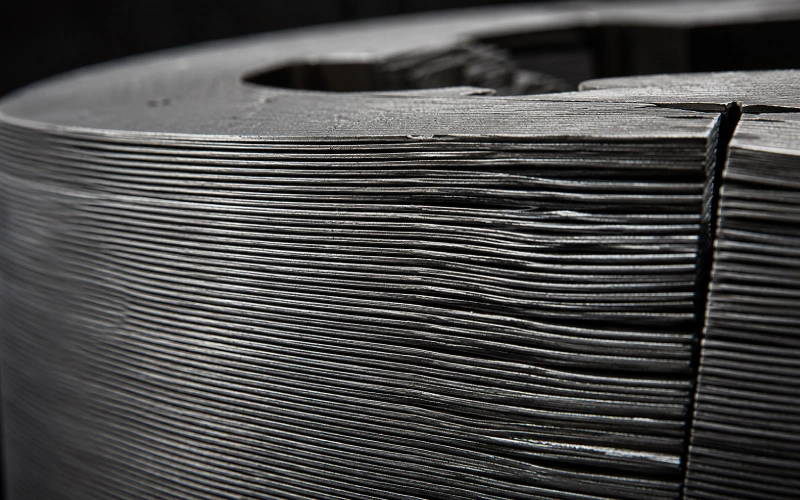
Les tôles découpées ne sont jamais identiques ; l’écart s’accumule sur des centaines de couches et le noyau fini présente une concentricité ou une perpendicularité irrégulières. Le facteur de remplissage chute et un bruit de vibration apparaît par résonance.
Une méthode d’acceptation pratique pour la précision de construction de l’empilage : mesurez l’épaisseur des tôles en dix points sur la largeur et évaluez l’écart moyen. Un écart inférieur à une demi-épaisseur de tôle est excellent ; entre une demi et une épaisseur de tôle, c’est acceptable ; égal ou supérieur à une épaisseur complète, c’est un problème. Cette mise à l’échelle — par rapport à l’épaisseur de tôle plutôt qu’à un chiffre absolu en microns — se transpose bien d’un produit à l’autre.
Le bombé compte aussi. Une limite documentée pour le jeu sur le diamètre extérieur dû au bombé des tôles est de 0,18 mm. Serré, mais la physique est simple : un jeu est un endroit où les tôles peuvent bouger indépendamment.
3. Mesures sous excitation et en fonctionnement
Rien au niveau de l’empilage nu ne capture la magnétostriction ni l’interaction des ondes de force.
Le comportement magnétostrictif sous aimantation génère du bruit : l’acier au silicium se dilate dans la direction d’aimantation et, sous excitation alternative, le noyau répète dilatation et contraction, et ces vibrations deviennent du son. Un second mécanisme s’y ajoute : la vibration électromagnétique entre tôles empilées, où les tôles ont tendance à vibrer sous les attractions et répulsions générées par l’aimantation.
Le mode de défaillance intéressant est un désaccord, pas une insuffisance de matériau. Les noyaux fabriqués à partir de tôles à excellent comportement magnétostrictif n’atteignent souvent pas un faible niveau de bruit — et la cause est fréquemment une résonance entre une fréquence propre du noyau et la fréquence de vibration magnétostrictive. Bon matériau, mauvais placement modal. Votre plan d’essai doit vérifier les deux.
Sur la machine assemblée, utilisez le suivi d’ordres. Le suivi d’ordres rattache la vibration ou le bruit aux harmoniques de la vitesse de rotation, ce qui permet d’attribuer l’énergie à des sources précises comme l’engrènement ou les harmoniques d’encoches. Un exemple concret de ce que cela détecte : un sifflement d’ordre 48 attribué aux harmoniques d’encoches du stator. Montez lentement en régime, construisez un diagramme de Campbell et cherchez les lignes d’ordre qui croisent les fréquences modales mesurées à l’étape 1.
Faites-le dans une salle semi-anéchoïque si possible. Les essais NVH comparatifs avant et après un changement de conception se font classiquement en chambre semi-anéchoïque, et la raison est banale mais réelle : les réflexions invalideront votre comparaison d’amplitudes.
Quoi mesurer, comment, et ce que signifie une mauvaise valeur
Grandeur mesurée
Méthode
Étape
Interprétation d’un mauvais résultat
Fréquences de mode circonférentielles (m = 0, 2, 3, 4)
FRF au marteau d’impact, libre-libre
Empilage nu ; répéter après bobinage
Décalage par rapport à la référence = changement de rigidité dû à l’assemblage, au serrage ou à une dérive géométrique
Taux d’amortissement modal
Largeur de bande à mi-puissance ou ajustement FRF SDOF
Empilage nu et ensemble bobiné
Un faible amortissement élève les pics de résonance ; la dispersion entre unités indique une couverture de collage irrégulière
Modules anisotropes (E dans le plan, E dans l’épaisseur, G de cisaillement)
Essais dynamiques et quasi statiques à précharge échelonnée
Qualification matériau/processus
Des valeurs qui dérivent avec la précharge indiquent des empilages sous-serrés ou non uniformes
Précharge axiale / pression d’empilage
Capteur de force pendant le pressage ; hauteur sous force fixe
Assemblage
Une pression insuffisante permet un mouvement relatif des tôles
Hauteur d’empilage et écart d’épaisseur
Balayage d’épaisseur en dix points, écart moyen
100 % ou par échantillonnage
Un écart ≥ une épaisseur de tôle signale une usure d’outillage ou une variation d’avance
Bombé / jeu sur diamètre extérieur
Jauge ou profil optique au bord
Après empilage
Jeu = mouvement indépendant des tôles sous force magnétique
Concentricité, perpendicularité
CMM ou optique
Après empilage
Écart de découpe cumulé ; génère un entrefer excentrique
Bourdonnement entre tôles
Accéléromètre sur l’axe axial sous excitation alternative ; microphone en champ proche (voie aérienne)
Noyau excité
Contenu large bande ou haute fréquence qui se décale avec le serrage = jeu
Vibration magnétostrictive
Déplacement au niveau de la tôle ou sur échantillon annulaire sous B contrôlé
Choix des matériaux
Établit le niveau de fond d’excitation avant que la structure n’intervienne
Contenu d’ordres en fonction de la vitesse
Suivi d’ordres, montée en régime, semi-anéchoïque
Machine complète
Ligne d’ordre confondue avec un mode mesuré = résonance, pas un problème de source
Contenu en bandes latérales / non entier
Spectre haute résolution
Machine complète
Excentricité ou serrage asymétrique
Précharge : la mesure que l’on saute
Le jeu est le défaut NVH lié aux tôles le plus courant et le moins bien quantifié.
Quand les tôles se desserrent, elles vibrent, et cette vibration peut endommager à la fois l’isolation des tôles et celle du bobinage. Le contrôle traditionnel est grossier : essayez de glisser une lame de couteau entre deux tôles adjacentes, et si elle passe, concluez que la pression d’empilage est insuffisante. Les pressions inférieures à environ 250–350 psi échouent généralement à ce test. Les limites sont évidentes — il est qualitatif, tout ou rien, imprécis, et il peut endommager l’isolation que vous cherchez à protéger.
Mieux : instrumentez-le. Suivez la hauteur sous une force axiale définie, enregistrez la force de pressage pendant l’empilage, et corrélez les deux avec une signature vibratoire sous excitation alternative. Vous disposez alors d’une valeur que vous pouvez suivre.
Il y a aussi une raison magnétique de soigner un empilage serré. Un facteur de tôles plus élevé fait partie des paramètres du noyau associés à un bruit réduit. L’air entre les tôles n’est pas neutre.
La méthode d’assemblage change ce qu’il faut rechercher
Des procédés différents échouent différemment, les critères d’acceptation doivent donc différer eux aussi.
Méthode
Comportement acoustique
Ce qu’il faut surveiller à l’essai
Verrouillage (outil progressif)
Bon quand il est bien exécuté ; les empilages lâches ou mal verrouillés sont les plus sujets au bourdonnement de tôles
Vibration axiale sous excitation ; jeu local loin des points de verrouillage
Soudure
Rigide, mais peut transmettre les vibrations ; perte localisée près des soudures sans optimisation soignée
Asymétrie de déformée modale autour des cordons de soudure ; effets de la zone affectée thermiquement
Liaison adhésive
Le meilleur amortissement des options courantes, bien que l’analyse modale expérimentale d’empilages collés montre encore un système relativement peu amorti
Uniformité de couverture de la ligne de collage ; dispersion de l’amortissement d’une unité à l’autre
Recuit
Le facteur d’amortissement et le facteur de pertes ont augmenté de 1,9× et 1,7× après recuit, la rigidité diminuant dans les mêmes proportions ; une hausse de 27 % de la vibration acoustique a été enregistrée après recuit
Chute de fréquence due à l’adoucissement ; si de nouveaux modes tombent sur des ordres d’excitation
Le cas du recuit montre pourquoi on ne peut pas juger la qualité sur le seul amortissement. Plus d’amortissement, structure plus souple, plus de vibration mesurée. Tout dépend de l’endroit où les modes ont abouti.
Erreurs de montage qui produisent des valeurs auxquelles il ne faut pas se fier
La plupart des mauvaises données NVH sur les empilages de tôles sont un problème de montage d’essai.
Conditions aux limites. Un noyau nu, un noyau dans un carter et un noyau dans un carter avec flasques sont trois structures différentes. Le vernis de bobinage abaisse la fréquence propre d’ordre 0 ; l’ajout du bâti et du flasque laisse l’ordre 0 presque inchangé mais élève d’autres fréquences propres à des degrés divers. Comparez ce qui est comparable, sinon ne comparez pas.
Température. Les fréquences propres du noyau de stator diminuent quand la température monte. Une référence prise par un matin froid et un retest par un après-midi chaud ne concorderont pas, et l’écart est réel, pas du bruit.
Limites de la méthode. La mesure ultrasonore des propriétés est tentante par sa rapidité, mais elle a ses limites : le module de cisaillement ne peut pas être obtenu ainsi, et l’utilisation de paramètres isotropes a produit une erreur d’environ 4,5 % sur la fréquence propre d’ordre 2. De plus, la précision dépend fortement du nombre et de la taille des tôles — trop peu et la précision est mauvaise, trop et l’amortissement élevé fait échouer la mesure purement et simplement.
Chargement de masse. Les accéléromètres sur un noyau à paroi mince décalent les fréquences que vous cherchez à enregistrer. La vibrométrie laser l’évite. Si vous devez utiliser des capteurs à contact, gardez-les identiques sur tout l’ensemble de comparaison.
Pointe de marteau et fenêtre. Une pointe souple qui s’atténue à 2 kHz ne peut pas voir le contenu d’ordre d’encoche à 4 kHz. Adaptez la raideur de la pointe à la bande dont vous avez réellement besoin.
Une séquence qui détecte les problèmes tôt
Niveau tôle — magnétostriction et état du revêtement. Le revêtement isolant appliqué lors de la production de la tôle met la surface en traction dans le sens de laminage, et cette contrainte de traction bénéfique réduit le déplacement magnétostrictif. Un endommagement du revêtement est donc un problème acoustique, pas seulement électrique.
Après empilage, avant assemblage — écart d’épaisseur, bombé, concentricité, hauteur sous force fixe.
Après assemblage, noyau nu — essai modal, avec excitation radiale et axiale. Établissez le tableau de référence.
Noyau excité — excitation alternative, écoutez et mesurez le bourdonnement. Balayez le serrage si possible ; la sensibilité au serrage est l’indice.
Bobiné et assemblé — répéter le modal, puis suivi d’ordres en montée en régime.
Corréler — superposez les lignes d’ordre au tableau modal. Les coïncidences sont vos actions à mener.
L’étape 3 est celle qui vaut la peine d’être faite à chaque nouveau jeu d’outillage et après chaque intervalle de maintenance de l’outil. Elle est rapide et détecte la dérive avant qu’elle n’atteigne la ligne de bobinage.
Échantillonnage, pas certitude
Un essai modal complet sur chaque unité n’est pas réaliste en production. Ce qui fonctionne, c’est une répartition : 100 % sur les mesures géométriques peu coûteuses (hauteur, écart, bombé), par échantillonnage sur le modal, et une carte de contrôle en continu sur les trois premiers modes et leurs taux d’amortissement. Une dérive de la moyenne est plus informative que n’importe quelle mesure isolée comparée à une limite.
Un dernier point sur l’étape machine assemblée. Si un spectre montre des bandes latérales ou un contenu non entier, regardez l’excentricité avant d’accuser directement l’empilage — même si les deux sont liés, car une erreur d’empilage cumulée produit exactement les problèmes de concentricité qui la créent. L’excentricité modifie la répartition de l’entrefer entre rotor et stator, augmentant certains harmoniques de force électromagnétique et pouvant amplifier les vibrations.
FAQ
Puis-je prédire le bruit du moteur à partir des seules données modales du noyau nu ? Non, mais vous pouvez éliminer des possibilités. Le tableau modal vous dit où la structure amplifiera. Il ne dit rien sur l’existence d’une excitation à ces fréquences. Il vous faut les deux moitiés.
Quelle mesure unique offre le meilleur rapport valeur/effort ? Essais modaux en direction axiale sur le noyau nu, avec extraction de l'amortissement. Les essais radiaux sont plus courants et ne captent pas le comportement entre tôles par lequel se manifestent la plupart des défauts de qualité des tôles.
Le collage est-il toujours plus silencieux que le soudage ? Généralement oui, au niveau de la machine. Non pas que cela modifie beaucoup les fréquences modales — le collage et le soudage n'ont montré que peu d'effet sur les rapports d'amortissement modal mesurés —, mais parce que cela change la façon dont l'énergie circule entre les tôles et vers le carter. Jugez-le sur la machine assemblée, lors d'une montée en vitesse avec suivi d'ordres.
Comment séparer la magnétostriction des forces de Maxwell dans une mesure ? Pas proprement, sur une machine assemblée. Caractérisez la magnétostriction au niveau de la tôle ou d'un échantillon annulaire sous densité de flux contrôlée, puis utilisez cette valeur comme plancher d'excitation lors de l'interprétation des données au niveau du noyau.
Un acier à faible magnétostriction garantit-il un noyau silencieux ? Non. Les noyaux réalisés en tôle à excellente magnétostriction manquent souvent les objectifs de faible bruit à cause d'une résonance entre une fréquence propre du noyau et la vibration magnétostrictive. Le choix du matériau et le placement modal sont des décisions distinctes.
Quelle limite d'acceptation fixer pour l'écart de hauteur d'empilage ? Rapportez-la à l'épaisseur de tôle plutôt que de fixer un chiffre absolu. Un écart moyen inférieur à une demi-épaisseur de tôle est un bon résultat ; une épaisseur complète ou plus doit être refusée.
Ai-je besoin d'une chambre anéchoïque ? Pour la puissance acoustique absolue, oui, ou presque. Pour les travaux comparatifs — avant/après un changement de procédé — une salle semi-réverbérante constante avec positions de microphones fixes et voies de vibration détectera la différence. Simplement, ne publiez pas la valeur en dB comme absolue.
Les problèmes de bruit liés aux tôles sont rarement mystérieux dès que l'on dispose côte à côte des deux bons jeux de données : une cartographie modale de l'empilage et une cartographie d'ordres de la machine en fonctionnement. La plupart des programmes n'en relèvent qu'un seul.
Partagez votre amour
Charlie
Cheney est un ingénieur d'application principal dévoué à Sino, avec une grande passion pour la fabrication de précision. Il est titulaire d'une formation en ingénierie mécanique et possède une vaste expérience pratique de la fabrication. Chez Sino, Cheney se concentre sur l'optimisation des processus de fabrication des piles de laminage et sur l'application de techniques innovantes pour obtenir des produits de haute qualité.
Brochure sur les nouveaux produits
Veuillez saisir votre adresse électronique ci-dessous et nous vous enverrons la dernière brochure !
Laissez les empilages de tôles de Sino donner de la puissance à votre projet !
Pour accélérer votre projet, vous pouvez indiquer sur les empilages de tôles des détails tels que tolérance, matériau, état de surface, si une isolation oxydée est requise ou non, quantité, et plus encore.

 Français
 Anglais
 Allemand
 Espagnol
 Italien