Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Geräusch- und Vibrationsmessungen in Bezug auf die Laminierungsqualität: Was zu messen ist
Ein Stapel gestanzter Stahlbleche wirkt wie der akustisch uninteressanteste Teil einer Maschine. Ist er aber nicht. Wenn ein Motor auf dem Prüfstand jault oder ein Transformator lauter brummt, als sein Datenblatt zulässt, führt die Spur oft zurück zu der Frage, wie diese Bleche geschnitten, gestapelt, gefügt und verspannt wurden. Wenn eine Plattform ihre Geräuschziele verfehlt, sitzt die Ursache häufig im Rotor und in den Stator-Blechpaketen — und wenn es dann auf dem Prüfstand auftritt, bedeutet die Behebung Umkonstruktionen, neue Werkzeuge und verlorene Monate.
Die Frage ist also nicht, ob getestet wird. Sondern woran genau ein Sensor angebracht wird.
Das ist eine Arbeitsliste. Ein Teil davon lässt sich am nackten Blechpaket erledigen, bevor gewickelt wird. Manches zeigt sich erst unter Erregung.
Inhaltsübersicht
Der Stapel ist ein strukturelles Bauteil, das zufällig magnetisch ist
Für die Akustik zählen zwei Eigenschaften, und die Blechqualität beeinflusst beide.
Steifigkeit. Ein Stapel ist in der Ebene steif und in Dickenrichtung deutlich weicher. Diese Anisotropie ist keine feste Größe — sie hängt von der Verspannung ab. Das Verhalten gestapelter Stahlbleche zu modellieren ist wirklich schwierig, weshalb sich Versuche bei mehreren Vorspannungsniveaus an unveränderten Stapeln lohnen, statt Datenblattwerte anzunehmen. Ein Befund, den man im Kopf behalten sollte, bevor man einem einzelnen Modulwert vertraut: Steifigkeitswerte aus statischen und dynamischen Messungen weichen deutlich voneinander ab, und dynamisch gewonnene Werte in statischen Modellen zu verwenden — oder umgekehrt — führt zu Fehlern.
Dämpfung. Das ist der Teil, den die meisten Programme zu wenig messen. Die strukturelle Dämpfung bestimmt die Amplitude der Resonanz und ist ein Schlüsselfaktor bei der Vorhersage elektromagnetischer Schwingungen. Sie ist zudem vergleichsweise wenig erforscht, und die anisotrope Materialdämpfung von Kernen und Wicklungen noch weniger. Zugleich macht der Schichtaufbau die Dämpfung anisotrop, und der Blecheffekt erhöht die modalen Dämpfungsverhältnisse gegenphasiger Moden deutlich, während er die gleichphasigen kaum beeinflusst.
Das führt zu einem Ergebnis, das viele überrascht: Die Wahl zwischen Klebeverbindung und Schweißung hat sich experimentell als nahezu ohne Einfluss auf die modalen Dämpfungsverhältnisse in Phase und Gegenphase erwiesen, und die Eigenfrequenzen verklammerter/geschweißter Statoren haben sich selbst über recht unterschiedliche Konstruktionen hinweg kaum verschoben. Dennoch hat die Klebung akustische Geräuschminderungen in der Größenordnung von 50 % bewirkt. Der Energiepfad leistet die Arbeit, nicht die Modaltabelle. Behalten Sie diese Unterscheidung im Blick, wenn Sie einen Prüfplan entwerfen — allein die Modalfrequenzen sagen Ihnen nicht, ob eine Änderung der Fügung geholfen hat.
Drei Familien von Messungen
Teilen Sie die Arbeit auf. Das erspart später Diskussionen darüber, was ein Wert bedeutet.
1. Modalprüfung am nackten Blechpaket
Wandernder oder fester Impulshammer, freie Aufhängung, Beschleunigungsaufnehmer oder Laser-Vibrometer, Kurvenanpassung der FRF.
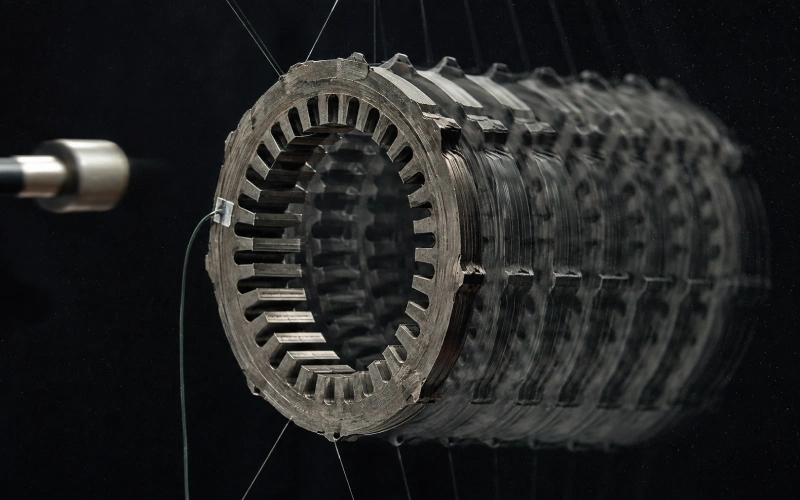
Erregen Sie es in den Richtungen, in denen die Maschine tatsächlich erregt wird. Ein nützliches Muster: Schlagen Sie radial auf den äußeren Umfang des Rückschlusses und messen Sie dann an der Zahnspitze und in der Mitte des Rückschlusses, 180° vom Erregerpunkt entfernt. Wiederholen Sie das dann mit axialer Erregung in der radialen Mitte des Rückschlusses, gleiche Messpunkte. Rein radiale Prüfung übersieht axiales und aus der Ebene herausgehendes Verhalten — und genau dort sitzt die Zwischenblech-Lockerheit.
Extrahieren:
Umfangsmode-Frequenzen, m = 0, 2, 3, 4 (höher, wenn die Nutzahl es erfordert)
Axiale Biege- und Schirmmoden
Modales Dämpfungsverhältnis pro Mode, über Halbwertsbreite oder SDOF-Anpassung
Konsistenz der Schwingungsformen über die Stapelhöhe
Schon der letzte Punkt ist für sich ein Qualitätssignal. Sind die Schwingungsformen an einem Ende klar und am anderen verwaschen, sind Verspannung oder Klebung über die Achse nicht gleichmäßig.
2. Geometrie des Stapels und Integrität der Fügung
Das sind günstige Messungen, die viel vorhersagen.
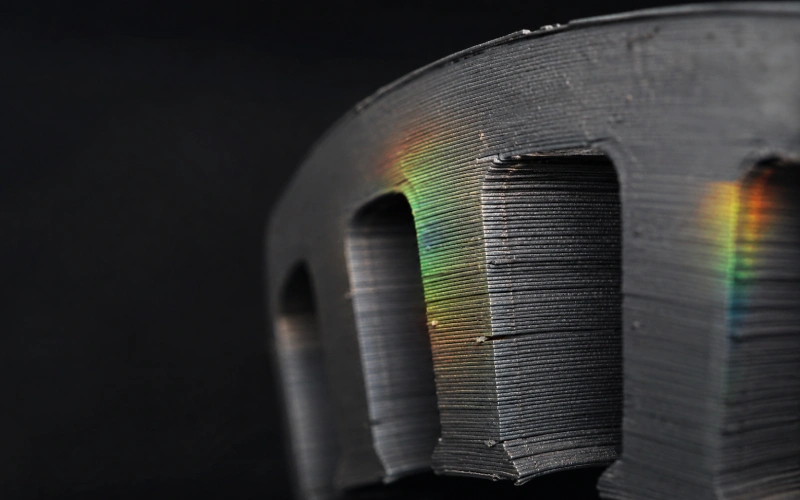
Gestanzte Bleche sind nie identisch; über Hunderte Lagen summiert sich die Abweichung, und der fertige Kern weist dann uneinheitliche Konzentrizität oder Rechtwinkligkeit auf. Der Stapelfaktor sinkt, und über Resonanzen entsteht Schwingungsgeräusch.
Eine praktische Abnahmemethode für die Genauigkeit des Paketaufbaus: Messen Sie die Blechdicke an zehn Stellen über die Breite und bewerten Sie die mittlere Abweichung. Eine Abweichung unter der halben Blechdicke ist sehr gut; zwischen halber und ganzer Blechdicke ist akzeptabel; bei oder über einer vollen Blechdicke ist es ein Problem. Diese Skalierung — auf die Blechdicke statt auf einen absoluten Mikrometerwert — lässt sich gut zwischen Produkten übertragen.
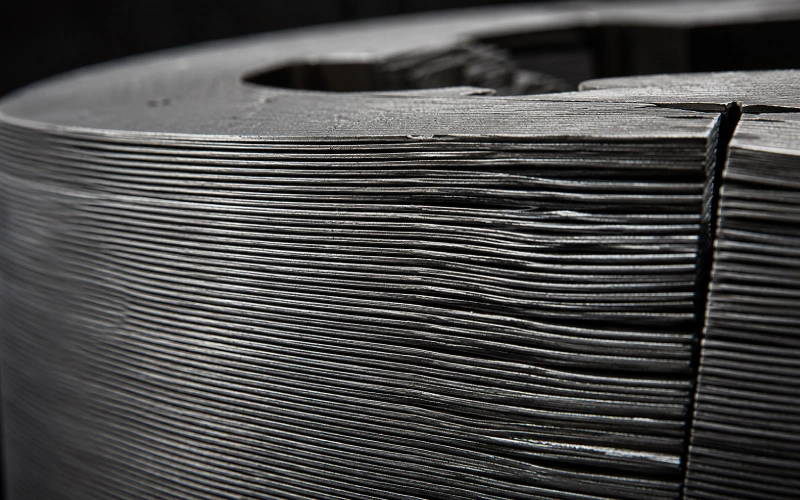
Auch die Wölbung zählt. Ein dokumentierter Grenzwert für den Spalt am Außendurchmesser durch Blechwölbung ist 0,18 mm. Eng, aber die Physik ist einfach: Ein Spalt ist eine Stelle, an der sich Bleche unabhängig bewegen können.
3. Messungen unter Erregung und im Betrieb
Auf der Ebene des nackten Pakets erfasst nichts die Magnetostriktion oder die Wechselwirkung von Kraftwellen.
Magnetostriktives Verhalten unter Magnetisierung verursacht Geräusche: Siliziumstahl dehnt sich entlang der Magnetisierungsrichtung aus, und unter AC-Erregung wiederholt der Kern Dehnung und Kontraktion, und diese Schwingungen werden zu Schall. Daneben steht ein zweiter Mechanismus: elektromagnetische Schwingung zwischen gestapelten Blechen, bei der die Bleche durch die von der Magnetisierung erzeugten Anziehungs- und Abstoßungskräfte zum Klappern neigen.
Der interessante Fehlermodus ist eine Fehlanpassung, kein Materialmangel. Kerne aus Blech mit hervorragender Magnetostriktionsleistung liefern häufig keinen niedrigen Geräuschpegel — und die Ursache ist oft eine Resonanz zwischen einer Eigenfrequenz des Kerns und der magnetostriktiven Schwingungsfrequenz. Gutes Material, falsche modale Lage. Ihr Prüfplan muss beides prüfen.
Verwenden Sie an der montierten Maschine Order-Tracking. Order-Tracking ordnet Schwingung oder Geräusch Harmonischen der Drehzahl zu, wodurch sich Energie bestimmten Quellen wie Verzahnungseingriff oder Nutharmonischen zuordnen lässt. Ein konkretes Beispiel dafür, was das aufdeckt: ein Heulen 48. Ordnung, das auf Nutharmonische des Stators zurückgeführt wurde. Fahren Sie langsam hoch, erstellen Sie ein Campbell-Diagramm und suchen Sie Ordnungslinien, die die in Schritt 1 gemessenen Modalfrequenzen kreuzen.
Machen Sie es nach Möglichkeit in einem Halbfreifeldraum. Vergleichende NVH-Prüfungen vor und nach einer Konstruktionsänderung werden üblicherweise in einer Halbfreifeldkammer durchgeführt, und der Grund ist langweilig, aber real: Reflexionen machen Ihren Amplitudenvergleich ungültig.
Was messen, wie, und was ein schlechter Wert bedeutet
Messgröße
Methode
Stufe
Interpretation eines schlechten Ergebnisses
Umfangsmode-Frequenzen (m = 0, 2, 3, 4)
Impulshammer-FRF, frei-frei
Nacktes Blechpaket; nach dem Wickeln wiederholen
Verschiebung gegenüber Referenz = Steifigkeitsänderung durch Fügung, Verspannung oder Geometriedrift
Modales Dämpfungsverhältnis
Halbwertsbreite oder SDOF-FRF-Anpassung
Nacktes Blechpaket und gewickelte Baugruppe
Geringe Dämpfung erhöht Resonanzspitzen; Streuung zwischen Einheiten deutet auf uneinheitliche Klebungsabdeckung hin
Anisotrope Moduln (E in der Ebene, E in Dickenrichtung, Schubmodul G)
Dynamische und quasistatische Tests bei gestufter Vorspannung
Material-/Prozessqualifizierung
Mit der Vorspannung driftende Werte deuten auf zu schwach verspannte oder ungleichmäßige Stapel hin
Axiale Vorspannung / Stapeldruck
Kraftmessdose während des Pressens; Höhe bei fester Kraft
Montage
Unzureichender Druck erlaubt Relativbewegung der Bleche
Stapelhöhe und Dickenabweichung
Dickenmessung an zehn Punkten, mittlere Abweichung
100 % oder Stichprobe
Abweichung ≥ eine Blechdicke deutet auf Werkzeugverschleiß oder Vorschubschwankung hin
Wölbung / Außendurchmesser-Spalt
Messlehre oder optisches Profil am Rand
Nach dem Stapeln
Spalt = unabhängige Blechbewegung unter Magnetkraft
Beschleunigungsaufnehmer in Achsrichtung unter AC-Erregung; Mikrofon im Nahfeld (Luftschall)
Erregter Kern
Breitbandiger oder hochfrequenter Anteil, der sich mit der Verspannung verschiebt = Lockerheit
Magnetostriktive Schwingung
Verschiebung auf Blechebene oder am Ringprobenkörper bei gesteuertem B
Materialauswahl
Legt den Erregungsgrundpegel fest, bevor die Struktur beteiligt ist
Ordnungsanteil gegenüber Drehzahl
Order-Tracking, Hochlauf, Halbfreifeld
Komplette Maschine
Ordnungslinie deckungsgleich mit einer gemessenen Mode = Resonanz, kein Quellenproblem
Seitenband- / nicht ganzzahliger Anteil
Hochaufgelöstes Spektrum
Komplette Maschine
Exzentrizität oder asymmetrische Verspannung
Vorspannung: die Messung, die man überspringt
Lockerheit ist der häufigste blechbedingte NVH-Fehler und der am schlechtesten quantifizierte.
Wenn sich Bleche lockern, schwingen sie, und diese Schwingung kann sowohl die Blech- als auch die Wicklungsisolation beschädigen. Die traditionelle Prüfung ist grob: Versuchen Sie, eine Klingenklinge zwischen benachbarte Bleche zu schieben, und wenn sie hineinpasst, schließen Sie auf unzureichenden Stapeldruck. Drücke unter etwa 250–350 psi fallen üblicherweise durch diese Prüfung. Die Grenzen sind offensichtlich — sie ist qualitativ, gut/schlecht, ungenau, und sie kann die Isolation beschädigen, die Sie schützen wollen.
Besser: messen Sie es mit Instrumenten. Verfolgen Sie die Höhe bei definierter axialer Kraft, protokollieren Sie die Presskraft während des Stapelns und korrelieren Sie beides mit einer Schwingungssignatur unter AC-Erregung. Dann haben Sie einen Wert, den Sie im Trend verfolgen können.
Es gibt auch einen magnetischen Grund, auf dichtes Stapeln zu achten. Ein höherer Blechfüllfaktor gehört zu den Kernparametern, die mit geringerem Geräusch verbunden sind. Luft zwischen den Blechen ist nicht neutral.
Die Fügemethode verändert, worauf man achten sollte
Verschiedene Verfahren versagen unterschiedlich, also sollten sich auch die Abnahmekriterien unterscheiden.
Methode
Akustisches Verhalten
Worauf im Test zu achten ist
Verklammerung (Folgewerkzeug)
Gut bei sauberer Ausführung; lockere oder schlecht verklammerte Stapel sind am anfälligsten für Blechschnarren
Axiale Schwingung unter Erregung; lokale Lockerheit abseits der Verklammerungspunkte
Schweißung
Steif, kann aber Schwingungen übertragen; lokalisierte Verluste nahe den Schweißnähten, wenn nicht sorgfältig optimiert
Asymmetrie der Schwingungsform um die Schweißraupen; Effekte der Wärmeeinflusszone
Klebeverbindung
Beste Dämpfung unter den gängigen Optionen, obwohl die experimentelle Modalanalyse geklebter Stapel noch ein relativ schwach gedämpftes System zeigt
Gleichmäßigkeit der Klebstoffabdeckung; Dämpfungsstreuung von Einheit zu Einheit
Geglüht
Dämpfungsfaktor und Verlustfaktor stiegen nach dem Glühen um das 1,9-Fache bzw. 1,7-Fache, wobei die Steifigkeit um dieselben Faktoren sank; nach dem Glühen wurde ein Anstieg der akustischen Schwingung um 27 % verzeichnet
Frequenzabfall durch Erweichung; ob neue Moden auf Erregerordnungen fallen
Der Glühfall zeigt, warum man die Qualität nicht allein an der Dämpfung beurteilen kann. Mehr Dämpfung, weichere Struktur, mehr gemessene Schwingung. Es hängt davon ab, wo die Moden gelandet sind.
Aufbaufehler, die Werte liefern, denen man nicht trauen sollte
Die meisten schlechten NVH-Daten an Blechpaketen sind ein Einspannproblem.
Randbedingungen. Ein nackter Kern, ein Kern in einem Gehäuse und ein Kern in einem Gehäuse mit Endabdeckungen sind drei verschiedene Strukturen. Wicklungslack senkt die Eigenfrequenz 0. Ordnung; das Hinzufügen von Rahmen und Endabdeckung lässt die 0. Ordnung nahezu unverändert, hebt aber andere Eigenfrequenzen unterschiedlich stark an. Vergleichen Sie Gleiches mit Gleichem oder vergleichen Sie gar nicht.
Temperatur. Die Eigenfrequenzen von Statorkernen sinken mit steigender Temperatur. Eine Referenzmessung an einem kalten Morgen und eine Wiederholung an einem heißen Nachmittag werden nicht übereinstimmen, und die Abweichung ist real, nicht Rauschen.
Grenzen der Methode. Die Ultraschall-Eigenschaftsmessung ist wegen ihrer Schnelligkeit verlockend, hat aber Grenzen: Der Schubmodul lässt sich damit nicht ermitteln, und die Verwendung isotroper Parameter ergab etwa 4,5 % Fehler bei der Eigenfrequenz 2. Ordnung. Außerdem hängt die Genauigkeit stark von Blechzahl und Größe ab — zu wenige und die Genauigkeit ist schlecht, zu viele und die hohe Dämpfung lässt die Messung ganz scheitern.
Massenbelastung. Beschleunigungsaufnehmer an einem dünnwandigen Kern verschieben die Frequenzen, die Sie aufnehmen wollen. Laser-Vibrometrie vermeidet das. Wenn Sie berührende Sensoren verwenden müssen, halten Sie sie über den gesamten Vergleichssatz identisch.
Hammeraufsatz und Fenster. Ein weicher Aufsatz, der bei 2 kHz abrollt, kann Nutordnungsanteile bei 4 kHz nicht sehen. Passen Sie die Steifigkeit des Aufsatzes an das Band an, das Sie tatsächlich brauchen.
Eine Abfolge, die Probleme früh erkennt
Blechebene — Magnetostriktion und Zustand der Beschichtung. Die bei der Blechherstellung aufgebrachte Isolierbeschichtung setzt die Oberfläche in Walzrichtung unter Zug, und diese günstige Zugspannung verringert die magnetostriktive Verschiebung. Beschädigung der Beschichtung ist daher ein akustisches Thema, nicht nur ein elektrisches.
Nach dem Stapeln, vor dem Fügen — Dickenabweichung, Wölbung, Konzentrizität, Höhe bei fester Kraft.
Nach dem Fügen, nackter Kern — Modalprüfung, sowohl radiale als auch axiale Erregung. Die Referenztabelle erstellen.
Erregter Kern — AC-Erregung, auf Schnarren hören und messen. Wenn möglich die Verspannung variieren; die Empfindlichkeit gegenüber der Verspannung ist der entscheidende Hinweis.
Gewickelt und montiert — Modalprüfung wiederholen, dann Order-Tracking beim Hochlauf.
Korrelieren — Ordnungslinien über die Modaltabelle legen. Übereinstimmungen sind Ihre Maßnahmenpunkte.
Schritt 3 lohnt sich bei jedem neuen Werkzeugsatz und nach jedem Wartungsintervall des Werkzeugs. Er ist schnell und erkennt Drift, bevor sie die Wicklungslinie erreicht.
Stichproben, keine Gewissheit
Vollständige Modalprüfungen an jedem Stück sind in der Serienfertigung nicht realistisch. Was funktioniert, ist eine Aufteilung: 100 % bei günstigen geometrischen Maßen (Höhe, Abweichung, Wölbung), Stichproben bei der Modalanalyse und eine laufende Regelkarte für die ersten drei Moden samt ihren Dämpfungsverhältnissen. Eine Drift im Mittelwert ist aussagekräftiger als jede Einzelmessung gegen einen Grenzwert.
Noch eines zur Stufe der montierten Maschine. Wenn ein Spektrum Seitenbänder oder nicht ganzzahlige Anteile zeigt, prüfen Sie die Exzentrizität, bevor Sie den Stapel direkt verantwortlich machen — obwohl beides zusammenhängt, da sich kumulierender Stapelfehler genau in den Konzentrizitätsproblemen niederschlägt, die sie erzeugen. Exzentrizität verändert die Luftspaltverteilung zwischen Rotor und Stator, verstärkt bestimmte elektromagnetische Kraftoberschwingungen und kann die Schwingung zusätzlich verstärken.
FAQ
Lässt sich Motorgeräusch allein aus Modaldaten des nackten Kerns vorhersagen? Nein, aber Sie können Dinge ausschließen. Die Modaltabelle sagt Ihnen, wo die Struktur verstärkt. Sie sagt nichts darüber, ob bei diesen Frequenzen eine Erregung vorliegt. Sie brauchen beide Hälften.
Welche einzelne Messung bringt den größten Nutzen für den Aufwand? Modalprüfung in axialer Richtung am nackten Kern, mit extrahierter Dämpfung. Radialprüfungen sind üblicher, und sie erfassen das Verhalten zwischen den Blechen nicht, über das sich die meisten Qualitätsfehler von Blechen äußern.
Ist Kleben immer leiser als Schweißen? Auf Maschinenebene meist ja. Nicht weil sich die Modalfrequenzen stark ändern — Kleben und Schweißen zeigen kaum Wirkung auf die gemessenen modalen Dämpfungsverhältnisse —, sondern weil sich ändert, wie Energie zwischen den Blechen und in das Gehäuse fließt. Beurteilen Sie es an der montierten Maschine, in einem Hochlauf mit Ordnungsverfolgung.
Wie trenne ich Magnetostriktion von Maxwell-Kräften in einer Messung? An einer montierten Maschine gar nicht sauber. Charakterisieren Sie die Magnetostriktion auf Blech- oder Ringprobenebene bei kontrollierter Flussdichte und nutzen Sie das dann als Erregungsgrundpegel, wenn Sie Daten auf Kernniveau interpretieren.
Garantiert Stahl mit geringer Magnetostriktion einen leisen Kern? Nein. Kerne aus Blech mit hervorragender Magnetostriktion verfehlen häufig Lärmziele, weil eine Eigenfrequenz des Kerns mit der magnetostriktiven Schwingung in Resonanz gerät. Materialwahl und modale Auslegung sind zwei getrennte Entscheidungen.
Welche Abnahmegrenze soll ich für die Abweichung der Pakethöhe festlegen? Skalieren Sie sie auf die Blechdicke, statt eine absolute Zahl festzulegen. Eine mittlere Abweichung unter einer halben Blechdicke ist ein gutes Ergebnis; eine ganze Blechdicke oder mehr sollte durchfallen.
Brauche ich einen schalltoten Raum? Für absolute Schallleistung ja, oder fast. Für vergleichende Arbeiten — vor/nach einer Prozessänderung — erkennt ein gleichbleibender halbreflektierender Raum mit festen Mikrofonpositionen plus Schwingungskanälen den Unterschied. Veröffentlichen Sie den dB-Wert nur nicht als absolut.
Lärmprobleme im Zusammenhang mit Blechen sind selten rätselhaft, sobald zwei richtige Datensätze nebeneinander vorliegen: eine Modalkarte des Pakets und eine Ordnungskarte der laufenden Maschine. Die meisten Programme erfassen nur einen davon.
Teile deine Liebe
Charlie
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.


 Deutsch
 Englisch
 Spanisch
 Französisch
 Italienisch