Lasciate che le pile di laminazione di Sino diano forza al vostro progetto!
Per velocizzare il progetto, è possibile etichettare le pile di laminazione con dettagli quali tolleranza, Materiale, finitura superficiale, se è necessario o meno un isolamento ossidato, quantitàe altro ancora.
Test di rumore e vibrazione relativi alla qualità della laminazione: Cosa misurare
Una pila di lamiere di acciaio punzonate sembra la parte meno interessante dal punto di vista acustico di una macchina. Non è così. Quando un motore ulula su un banco di prova o un trasformatore ronza più forte di quanto consenta la sua scheda tecnica, la traccia riporta spesso a come quelle lamiere sono state tagliate, impilate, unite e serrate. Quando una piattaforma manca i suoi obiettivi di rumorosità, la causa principale si trova spesso dentro il rotore e i pacchi di lamierini dello statore — e quando si manifesta al banco, sistemarla significa riprogettazioni, nuove attrezzature e mesi persi.
Quindi la domanda non è se misurare. È su cosa, esattamente, mettere un sensore.
Questa è una lista di lavoro. Una parte riguarda il pacco nudo e si può fare prima di qualsiasi avvolgimento. Un’altra parte emerge solo sotto eccitazione.
Indice dei contenuti
Il pacco è un componente strutturale che si dà il caso sia magnetico
Due proprietà contano per l’acustica, e la qualità dei lamierini le influenza entrambe.
Rigidezza. Un pacco è rigido nel piano e molto più cedevole nello spessore. Questa anisotropia non è un valore fisso: dipende dal serraggio. Modellare il comportamento di lamiere di acciaio impilate è davvero difficile, per questo conviene fare prove a diversi livelli di precarico su pacchi non modificati invece di assumere i valori della scheda tecnica. Un risultato da tenere presente prima di fidarsi di un singolo valore di modulo: i valori di rigidezza da misurazioni statiche e dinamiche divergono in modo significativo, e usare valori ottenuti dinamicamente in modelli statici — o il contrario — introduce errore.
Smorzamento. Questa è la parte che la maggior parte dei programmi misura troppo poco. Lo smorzamento strutturale determina l’ampiezza della risonanza ed è un fattore chiave nel prevedere la vibrazione elettromagnetica. Resta inoltre relativamente poco esplorato, e lo smorzamento anisotropo del materiale di nuclei e avvolgimenti lo è ancora meno. Allo stesso tempo, la struttura lamellare rende lo smorzamento anisotropo, e l’effetto dei lamierini aumenta sensibilmente i rapporti di smorzamento modale in controfase, mentre incide poco su quelli in fase.
Il che porta a un risultato che sorprende: è stato dimostrato sperimentalmente che la scelta tra incollaggio e saldatura ha scarso impatto sui rapporti di smorzamento modale in fase e in controfase, e le frequenze naturali di statori interlacciati/saldati non sono cambiate molto nemmeno tra progetti strutturali piuttosto diversi. Eppure l’incollaggio ha prodotto riduzioni di rumore acustico dell’ordine del 50 %. È il percorso dell’energia, non la tabella modale, a fare il lavoro. Tieni presente questa distinzione quando progetti un piano di prova — le sole frequenze modali non ti diranno se un cambiamento di giunzione ha aiutato.
Tre famiglie di misurazioni
Dividi il lavoro. Ti risparmia discussioni successive su cosa significa un valore.
1. Prova modale sul pacco nudo
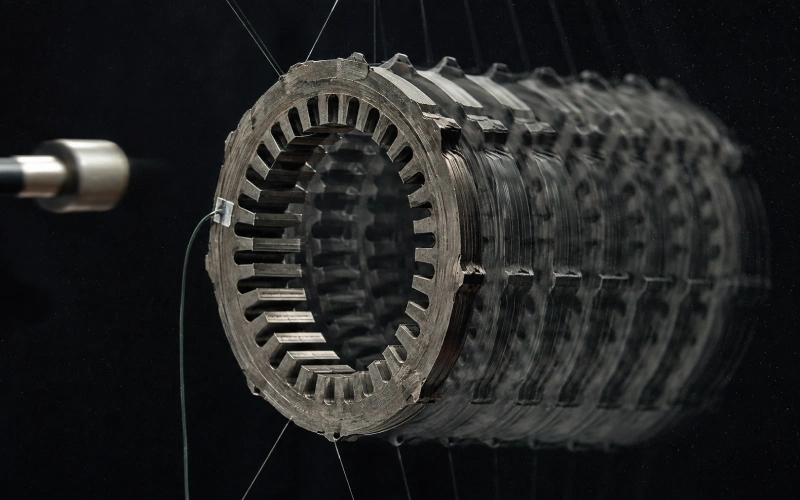
Martello strumentato mobile o fisso, sospensione libero-libero, accelerometro o vibrometro laser, curve-fit della FRF.
Eccitalo nelle direzioni in cui la macchina verrà effettivamente eccitata. Uno schema utile: colpisci radialmente la periferia esterna del giogo, poi misura sulla punta del dente e al centro del giogo a 180° dal punto di eccitazione. Ripeti poi con eccitazione assiale al centro radiale del giogo, stessi punti di misura. Una prova solo radiale perde il comportamento assiale e fuori piano — ed è proprio lì che vive l’allentamento tra i lamierini.
Estrarre:
Frequenze dei modi circonferenziali, m = 0, 2, 3, 4 (più alte se il numero di cave lo richiede)
Modi di flessione assiale e a ombrello
Rapporto di smorzamento modale per modo, tramite larghezza di banda a metà potenza o fitting SDOF
Coerenza delle forme modali lungo l’altezza del pacco
Quest’ultimo punto è già di per sé un segnale di qualità. Se le forme modali sono pulite a un’estremità e sfocate all’altra, il serraggio o l’incollaggio non è uniforme lungo l’asse.
2. Geometria fisica del pacco e integrità del collegamento
Sono misurazioni economiche che predicono molto.
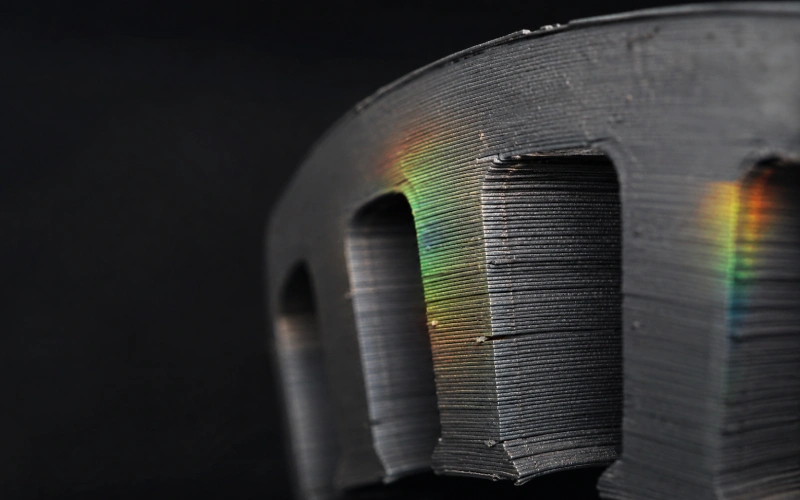
Le lamiere punzonate non sono mai identiche; lo scostamento si accumula su centinaia di strati e il nucleo finito presenta concentricità o perpendicolarità incoerenti. Il fattore di impilamento cala e il rumore da vibrazione compare per risonanza.
Un metodo pratico di accettazione per la precisione di costruzione del pacco: misura lo spessore dei lamierini in dieci punti lungo la larghezza e valuta lo scostamento medio. Uno scostamento inferiore a metà spessore di un lamierino è eccellente; tra metà e un lamierino intero è accettabile; pari o superiore a un lamierino intero è un problema. Questa scala — riferita allo spessore del lamierino e non a una cifra assoluta in micron — si trasferisce bene tra prodotti.
Anche la bombatura conta. Un limite documentato per il gioco sul diametro esterno causato dalla bombatura dei lamierini è 0,18 mm. Stretto, ma la fisica è semplice: un gioco è un punto in cui le lamiere possono muoversi in modo indipendente.
3. Misurazioni sotto eccitazione e in funzionamento
Niente a livello di pacco nudo cattura la magnetostrizione o l’interazione delle onde di forza.
Il comportamento magnetostrittivo sotto magnetizzazione causa rumore: l’acciaio al silicio si espande lungo la direzione di magnetizzazione e, sotto eccitazione in CA, il nucleo ripete espansione e contrazione, e quelle vibrazioni diventano suono. Accanto ad esso c’è un secondo meccanismo: la vibrazione elettromagnetica tra lamiere impilate, in cui le lamiere tendono a vibrare per le attrazioni e repulsioni generate dalla magnetizzazione.
Il modo di guasto interessante è un disallineamento, non una carenza di materiale. I nuclei realizzati con lamiere dalle ottime prestazioni magnetostrittive spesso non riescono a garantire un rumore basso — e la causa è spesso una risonanza tra una frequenza naturale del nucleo e la frequenza di vibrazione magnetostrittiva. Materiale buono, collocazione modale sbagliata. Il tuo piano di prova deve verificare entrambe le cose.
Sulla macchina assemblata, usa l’order tracking. L’order tracking mappa vibrazione o rumore sulle armoniche della velocità di rotazione, il che permette di attribuire l’energia a fonti specifiche come l’ingranamento o le armoniche di cava. Un esempio concreto di ciò che questo individua: un fischio di ordine 48 ricondotto alle armoniche di cava dello statore. Sale lentamente di giri, costruisci un diagramma di Campbell e cerca le linee d’ordine che incrociano le frequenze modali misurate al passo 1.
Fallo in una camera semi-anecoica se puoi. Le prove NVH comparative prima e dopo una modifica di progetto si eseguono di norma in camera semi-anecoica, e il motivo è banale ma reale: le riflessioni invalidano il confronto delle ampiezze.
Cosa misurare, come, e cosa significa un valore scadente
Grandezza misurata
Metodo
Fase
Interpretazione di un risultato scadente
Frequenze dei modi circonferenziali (m = 0, 2, 3, 4)
FRF con martello strumentato, libero-libero
Pacco nudo; ripetere dopo l’avvolgimento
Spostamento rispetto al riferimento = variazione di rigidezza per giunzione, serraggio o deriva geometrica
Rapporto di smorzamento modale
Larghezza di banda a metà potenza o curve-fit FRF SDOF
Pacco nudo e assieme avvolto
Uno smorzamento basso innalza i picchi di risonanza; la dispersione tra unità indica una copertura di incollaggio incoerente
Moduli anisotropi (E nel piano, E nello spessore, G a taglio)
Prove dinamiche e quasi statiche a precarico a gradini
Qualifica di materiale/processo
Valori che derivano con il precarico indicano pacchi sotto-serratti o non uniformi
Precarico assiale / pressione di impilamento
Cella di carico durante la pressatura; altezza a forza fissa
Assemblaggio
Una pressione insufficiente consente il movimento relativo delle lamiere
Altezza del pacco e scostamento di spessore
Scansione dello spessore in dieci punti, scostamento medio
100 % o a campione
Uno scostamento ≥ uno spessore di lamierino segnala usura dell’attrezzatura o variazione di avanzamento
Bombatura / gioco sul diametro esterno
Calibro o profilo ottico sul bordo
Dopo l’impilamento
Gioco = movimento indipendente delle lamiere sotto forza magnetica
Concentricità, perpendicolarità
CMM o ottico
Dopo l’impilamento
Scostamento di punzonatura accumulato; genera traferro eccentrico
Ronzio tra i lamierini
Accelerometro sull’asse assiale sotto eccitazione in CA; microfono in campo vicino (via aerea)
Nucleo eccitato
Contenuto a banda larga o in alta frequenza che si sposta con il serraggio = allentamento
Vibrazione magnetostrittiva
Spostamento a livello di lamiera o su provino anulare con B controllata
Scelta del materiale
Stabilisce il livello di fondo dell’eccitazione prima che entri in gioco la struttura
Contenuto d’ordine rispetto alla velocità
Order tracking, salita di giri, semi-anecoica
Macchina completa
Linea d’ordine coincidente con un modo misurato = risonanza, non un problema della sorgente
Contenuto a bande laterali / non intero
Spettro ad alta risoluzione
Macchina completa
Eccentricità o serraggio asimmetrico
Precarico: la misurazione che si salta
L’allentamento è il difetto NVH più comune legato ai lamierini e il meno quantificato.
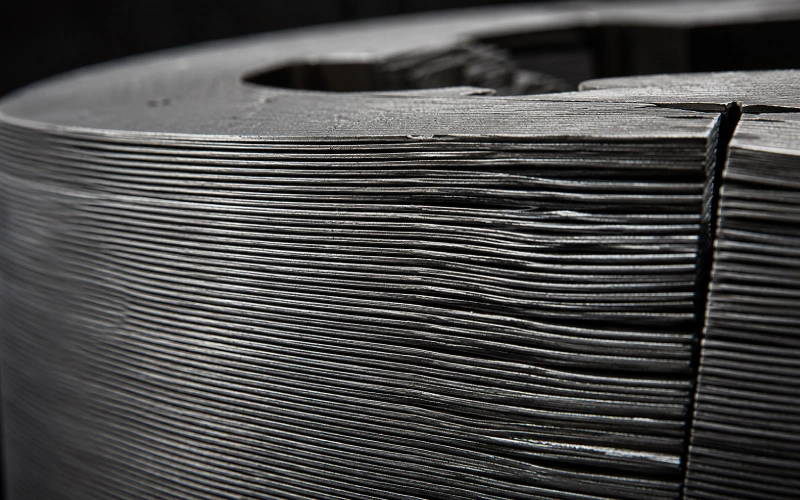
Quando i lamierini si allentano, vibrano, e quella vibrazione può danneggiare sia l’isolamento dei lamierini sia quello dell’avvolgimento. Il controllo tradizionale è grossolano: prova a far scorrere una lama di coltello tra lamierini adiacenti e, se entra, concludi che la pressione di impilamento è insufficiente. Pressioni inferiori a circa 250–350 psi di norma non superano quella prova. I limiti sono evidenti — è qualitativo, passa/non passa, impreciso, e può danneggiare l’isolamento che cerchi di proteggere.
Meglio: strumentarlo. Traccia l’altezza sotto una forza assiale definita, registra la forza di pressatura durante l’impilamento e correla entrambe con una firma vibrazionale sotto eccitazione in CA. Così hai un valore che puoi monitorare nel tempo.
C’è anche un motivo magnetico per puntare su un impilamento serrato. Un fattore di lamierini più alto è tra i parametri del nucleo associati a un rumore ridotto. L’aria tra le lamiere non è neutra.
Il metodo di giunzione cambia ciò che bisogna cercare
Processi diversi cedono in modo diverso, quindi anche i criteri di accettazione dovrebbero differire.
Metodo
Comportamento acustico
Cosa osservare nella prova
Interlock (stampo progressivo)
Buono se eseguito bene; i pacchi allentati o mal interlacciati sono i più soggetti al ronzio dei lamierini
Vibrazione assiale sotto eccitazione; allentamento locale lontano dai punti di interlock
Saldatura
Rigido, ma può trasmettere vibrazioni; perdita localizzata vicino alle saldature se non accuratamente ottimizzato
Asimmetria delle forme modali attorno ai cordoni di saldatura; effetti della zona termicamente alterata
Legame adesivo
Il miglior smorzamento tra le opzioni comuni, sebbene l’analisi modale sperimentale di pacchi incollati mostri ancora un sistema relativamente poco smorzato
Uniformità di copertura della linea di incollaggio; dispersione dello smorzamento tra unità
Ricotto
Il fattore di smorzamento e il fattore di perdita sono aumentati di 1,9× e 1,7× dopo la ricottura, con la rigidezza ridotta degli stessi fattori; dopo la ricottura è stato registrato un aumento del 27 % della vibrazione acustica
Calo di frequenza per rammollimento; se nuovi modi cadono su ordini di eccitazione
Il caso della ricottura mostra perché non si può giudicare la qualità solo dallo smorzamento. Più smorzamento, struttura più cedevole, più vibrazione misurata. Dipende da dove sono finiti i modi.
Errori di allestimento che producono valori di cui non fidarsi
La maggior parte dei dati NVH scadenti sui pacchi di lamierini è un problema di fissaggio.
Condizioni al contorno. Un nucleo nudo, un nucleo in un carter e un nucleo in un carter con coperchi di testata sono tre strutture diverse. La vernice di avvolgimento abbassa la frequenza naturale di ordine 0; aggiungere telaio e coperchio di testata lascia l’ordine 0 quasi invariato ma innalza altre frequenze naturali in misura diversa. Confronta ciò che è confrontabile o non confrontare.
Temperatura. Le frequenze naturali del nucleo dello statore calano con l’aumentare della temperatura. Un riferimento preso in una mattina fredda e una ripetizione in un pomeriggio caldo non coincideranno, e la discrepanza è reale, non rumore.
Limiti del metodo. La misurazione ultrasonora delle proprietà è allettante per la sua rapidità, ma ha dei limiti: il modulo di taglio non si può ottenere in questo modo, e l’uso di parametri isotropi ha prodotto un errore di circa 4,5 % sulla frequenza naturale di ordine 2. Inoltre, la precisione dipende molto dal numero e dalle dimensioni dei lamierini: con pochi la precisione è scarsa, con troppi l’elevato smorzamento fa fallire del tutto la misura.
Carico di massa. Gli accelerometri su un nucleo a parete sottile spostano le frequenze che cerchi di registrare. La vibrometria laser lo evita. Se devi usare sensori a contatto, mantienili identici su tutto il set di confronto.
Punta del martello e finestra. Una punta morbida che cala a 2 kHz non riesce a vedere il contenuto d’ordine di cava a 4 kHz. Adatta la rigidezza della punta alla banda che ti serve davvero.
Una sequenza che intercetta i problemi in anticipo
Livello lamiera — magnetostrizione e stato del rivestimento. Il rivestimento isolante applicato durante la produzione della lamiera mette la superficie in trazione nella direzione di laminazione, e quello sforzo di trazione benefico riduce lo spostamento magnetostrittivo. Un danno al rivestimento è quindi una questione acustica, non solo elettrica.
Dopo l’impilamento, prima della giunzione — scostamento di spessore, bombatura, concentricità, altezza a forza fissa.
Dopo la giunzione, nucleo nudo — prova modale, con eccitazione sia radiale sia assiale. Stabilisci la tabella di riferimento.
Nucleo eccitato — eccitazione in CA, ascolta e misura il ronzio. Se puoi, varia il serraggio; la sensibilità al serraggio è l’indizio.
Avvolto e assemblato — ripeti la prova modale, poi order tracking in salita di giri.
Correlare — sovrapponi le linee d’ordine alla tabella modale. Le coincidenze sono i tuoi punti d’azione.
Il passo 3 è quello che vale la pena fare su ogni nuovo set di attrezzature e dopo ogni intervallo di manutenzione dello stampo. È rapido e intercetta la deriva prima che raggiunga la linea di avvolgimento.
Campionamento, non certezza
Una prova modale completa su ogni unità non è realistica in produzione. Quello che funziona è una ripartizione: 100 % sulle misure geometriche economiche (altezza, scostamento, bombatura), a campione sulle prove modali e una carta di controllo in continuo sui primi tre modi e sui relativi rapporti di smorzamento. La deriva di una media è più informativa di qualsiasi singola misura rispetto a un limite.
Un’ultima cosa sulla fase di macchina assemblata. Se uno spettro mostra bande laterali o contenuto non intero, guarda l’eccentricità prima di incolpare direttamente il pacco — anche se le due cose sono legate, dato che l’errore di impilamento accumulato produce esattamente i problemi di concentricità che la generano. L’eccentricità modifica la distribuzione del traferro tra rotore e statore, aumentando alcune armoniche di forza elettromagnetica e potenzialmente amplificando la vibrazione.
FAQ
Posso prevedere il rumore del motore solo dai dati modali del nucleo nudo? No, ma puoi escludere delle cose. La tabella modale ti dice dove la struttura amplificherà. Non dice nulla sull’esistenza di eccitazione a quelle frequenze. Servono entrambe le metà.
Quale singola misurazione offre il massimo valore per lo sforzo? Prove modali in direzione assiale sul nucleo nudo, con estrazione dello smorzamento. Le prove radiali sono più comuni e non colgono il comportamento tra i lamierini attraverso cui si manifestano la maggior parte dei difetti di qualità dei lamierini.
L'incollaggio è sempre più silenzioso della saldatura? Di norma sì, a livello di macchina. Non perché cambi molto le frequenze modali — incollaggio e saldatura hanno mostrato scarso effetto sui rapporti di smorzamento modale misurati — ma perché cambia il modo in cui l'energia si trasferisce tra i lamierini e verso la carcassa. Valutatelo sulla macchina assemblata, in una salita in velocità con tracciamento degli ordini.
Come separare la magnetostrizione dalle forze di Maxwell in una misura? Su una macchina assemblata, non in modo pulito. Caratterizzate la magnetostrizione a livello di lamierino o di provino anulare con densità di flusso controllata, poi usate quel valore come soglia di eccitazione quando interpretate i dati a livello di nucleo.
Un acciaio a bassa magnetostrizione garantisce un nucleo silenzioso? No. I nuclei realizzati con lamierino a magnetostrizione eccellente spesso non raggiungono gli obiettivi di basso rumore per una risonanza tra una frequenza propria del nucleo e la vibrazione magnetostrittiva. La scelta del materiale e la collocazione modale sono decisioni separate.
Quale limite di accettazione devo fissare per lo scostamento dell'altezza del pacco? Rapportatela allo spessore del lamierino invece di fissare un numero assoluto. Uno scostamento medio inferiore a mezzo spessore di lamierino è un buon risultato; uno spessore intero o più dovrebbe essere respinto.
Serve una camera anecoica? Per la potenza sonora assoluta sì, o quasi. Per i lavori comparativi — prima/dopo una modifica di processo — una sala semi-riverberante costante con posizioni dei microfoni fisse e canali di vibrazione rileverà la differenza. Solo, non pubblichi il valore in dB come assoluto.
I problemi di rumore legati ai lamierini raramente sono un mistero quando si hanno affiancati i due giusti set di dati: una mappa modale del pacco e una mappa degli ordini della macchina in funzione. La maggior parte dei programmi ne raccoglie solo uno.
Condividi il tuo amore
Charlie
Cheney è un ingegnere applicativo senior di Sino, con una forte passione per la produzione di precisione. Ha una formazione in ingegneria meccanica e possiede una vasta esperienza pratica nella produzione. Alla Sino, Cheney si concentra sull'ottimizzazione dei processi di produzione delle pile di laminazione e sull'applicazione di tecniche innovative per ottenere prodotti di alta qualità.
Opuscolo sui nuovi prodotti
Inserite il vostro indirizzo e-mail e vi invieremo l'ultima brochure!
Lasciate che le pile di laminazione di Sino diano forza al vostro progetto!
Per velocizzare il progetto, è possibile etichettare le pile di laminazione con dettagli quali tolleranza, Materiale, finitura superficiale, se è necessario o meno un isolamento ossidato, quantitàe altro ancora.

 Italiano
 Inglese
 Tedesco
 Spagnolo
 Francese