Laissez les empilages de tôles de Sino donner de la puissance à votre projet !
Pour accélérer votre projet, vous pouvez indiquer sur les empilages de tôles des détails tels que tolérance, matériau, état de surface, si une isolation oxydée est requise ou non, quantité, et plus encore.
Analyse des causes profondes de l'augmentation du courant à vide : liste de contrôle diagnostique
Lorsque le courant à vide dépasse les valeurs attendues dans des équipements électriques tournants ou statiques –comme les moteurs asynchrones et les transformateurs de puissance comportant des empilages de tôles–, la cause peut aller d’un artefact de mesure à un endommagement important du noyau. La démarche de diagnostic reste similaire dans son principe, mais les méthodes de vérification diffèrent sur plusieurs points physiques : l’emplacement du circuit magnétique, la constitution du noyau en tôles empilées ou en matériau massif, et le rôle de la saturation, des courants de Foucault ou de l’isolation entre tôles dans le mécanisme de perte dominant. Cette liste de contrôle est organisée par coût de vérification, en commençant par les contrôles les moins coûteux.
Table des matières
Ce que révèle une hausse du courant à vide—et ce qu'elle ne révèle pas
Une mesure élevée du courant à vide est un indicateur d'état, pas une conclusion. Il indique que le circuit magnétique exige plus d'ampères-tours que prévu à la conception, que les pertes du noyau ou du bobinage ont augmenté ou—le plus souvent—que les conditions d'essai diffèrent de la référence de base.
Tri prioritaire :
Mesurer d'abord, conclure ensuite. Une proportion importante des cas de « courant en hausse » remonte à l'emplacement de l'appareil de mesure, à une déviation de la tension ambiante ou à un découplage mécanique incomplet. Vérifiez votre montage d'essai avant d'analyser l'équipement.
Le contexte détermine l'urgence. Un courant élevé stable sans symptômes thermiques, acoustiques ou vibratoires peut justifier une surveillance plutôt qu'un arrêt immédiat. Les hausses soudaines accompagnées de chaleur, de bruit, de gaz dissous (transformateurs) ou d'une dégradation de l'isolation exigent un retrait rapide du service.
Ne coupez et ne remettez pas l'alimentation en espérant que le problème se résolve seul. Une mise sous tension répétée en condition de défaut accélère les dommages.
Courant à vide normal : définir la référence
Pour les moteurs asynchrones
Le courant à vide (aussi appelé courant magnétisant or courant d'excitation ou courant d'excitation lorsque le rotor est mécaniquement découplé) est le courant absorbé lorsque l'arbre du moteur est libre de toute charge mécanique. Ce courant remplit trois fonctions :
Composante magnétisante (Im) : Crée le champ magnétique tournant ; généralement 70–90 % du courant à vide total dans les conceptions standard à 4 pôles. Cette composante est essentiellement réactive (facteur de puissance en retard ~0,2–0,3 à vide contre 0,8–0,9 à pleine charge).
Composante de pertes dans le noyau (Ic) : Fournit les pertes par hystérésis et par courant de Foucault dans le stator et les Tôles de rotor.
Frottement et ventilation : Pertes mécaniques ; généralement mineures par rapport aux composantes magnétiques.
Pour les transformateurs de puissance
Le courant d'excitation est absorbé par l'enroulement primaire lorsque les enroulements secondaires sont en circuit ouvert. Il magnétise le noyau et couvre les pertes à vide. La composante réactive domine ; la composante réelle (watts) correspond à la perte dans le noyau et peut être mesurée séparément avec un wattmètre.
Pourcentage typique du courant à pleine charge
Contexte critique : Les guides publiés reflètent des époques de conception, des normes de plaque signalétique (NEMA vs IEC) et des classes de taille de machine différentes. Privilégiez toujours la comparaison avec les données d'essai d'usine du fabricant OEM ou votre propre référence de mise en service plutôt qu'avec des pourcentages génériques.
Référence et contexte
Plage de pourcentage
Remarques
Plage générale (petit à grand)
20–50 % du FLC
Les machines plus petites tendent plus haut ; les plus grandes, plus bas
Petits moteurs (<10 hp / <7,5 kW)
40–50%
Pourcentage plus élevé en raison d'une réactance magnétisante par unité plus faible
Gros moteurs (>100 hp / >75 kW)
20–30%
Meilleure efficacité de conception magnétique
Moyenne NEMA 4 pôles
33–40%
Conforme aux recommandations techniques EASA sur les attentes de courant à vide
Moteurs submersibles / à service spécial
40–60%
Chemin magnétique plus long ; compromis de conception
Règle de décision lorsque les données OEM ne sont pas disponibles :
Utilisez la classe de taille de la machine comme premier filtre (voir les plages ci-dessus).
Au sein de la classe de taille, utilisez le nombre de pôles comme deuxième filtre : des nombres de pôles plus élevés décalent la plage vers le haut, car la réactance magnétisante varie avec la vitesse synchrone.
Utilisation carter / refroidissement comme troisième filtre : les conceptions TEFC (totalement fermées, refroidies par ventilateur) et submersibles se situent souvent 5–10 points de pourcentage au-dessus d'une unité ODP (ouverte, protégée contre les gouttes) de même puissance.
Comparez avec une conception identique (même carcasse, même révision du fabricant) avant d'accepter des pourcentages génériques comme référence.
En cas de doute, demandez les feuilles d'essai d'usine. Les grands fabricants fournissent le courant à vide et les watts selon des procédures normalisées IEEE 112 (moteurs) ou IEEE C57.12.90 (transformateurs).
Transformateurs : Le courant d'excitation représente généralement 0,5–3 % du courant nominal pour les transformateurs de puissance, davantage pour les unités de distribution et les puissances plus faibles.
Seuil d'action (moteurs) : Un courant constamment supérieur à 45 % du FLA de plaque à la tension et à la température nominales, sans modification des conditions d'exploitation, justifie une investigation. Pour les transformateurs, comparez avec les rapports d'essai à vide d'usine à la même position de prise et à la même tension d'essai.
Conditions de mesure et d'essai : écarter d'abord les faux positifs
Avant d'attribuer un courant élevé à une dégradation de l'équipement, vérifiez que les conditions d'essai correspondent à la référence de base. Une mesure incorrecte explique une part disproportionnée des « défauts » constatés sur site.
Découplage mécanique
Moteurs : Vérifiez que la charge entraînée est totalement déconnectée. Les transmissions par courroie, les réducteurs, les accouplements, les garnitures de pompe ou les freins qui restent engagés augmentent le courant. Faites tourner l'arbre à la main (alimentation isolée, LOTO appliqué) pour confirmer la liberté de mouvement. Comparez les mesures avec l'accouplement en place et déposé.
Transformateurs : Tous les enroulements secondaires doivent être en circuit ouvert. L'instrumentation résiduelle connectée ou les pratiques de mise à la terre selon les spécifications du fabricant peuvent influencer les mesures, mais doivent être documentées et constantes d'un essai à l'autre.
Tension aux bornes
Mesurez, ne présumez pas. Relevez toujours les trois tensions entre phases avec un instrument étalonné. Les écarts par rapport à la plaque signalétique affectent directement le courant magnétisant :
En dessous de la saturation : Le courant magnétisant varie de façon approximativement linéaire avec la tension (Im ∝ V / Xm, où Xm est la réactance magnétisante).
À l'approche ou à l'entrée en saturation : Le courant augmente plus vite que la tension (Im ∝ V^n, où n > 1). Une surtension de 10 % peut produire une hausse de courant de 15–25 % dans un circuit magnétique saturé.
Correction pour comparaison : Si les données de référence ont été relevées à la tension nominale et que l'essai actuel se fait à une tension différente (les deux restant dans la zone linéaire), appliquez :
I_corrected = I_measured × (V_rated / V_measured)
Attention : Cette correction suppose la linéarité. Si l'une des deux tensions place la machine près de la saturation, les facteurs de correction deviennent peu fiables. Les transformateurs essayés sur site sous tension réduite ne peuvent pas être comparés directement aux rapports d'usine à pleine tension en raison de la non-linéarité de l'impédance magnétisante.
Déséquilibre de tension (écart entre phases) produit des courants de séquence inverse qui induisent un flux contra-rotatif, augmentant la demande magnétisante effective et l'échauffement du rotor. Calculez le déséquilibre comme suit :
% Unbalance = (Max deviation from average / Average voltage) × 100
Le déséquilibre de courant amplifie généralement le déséquilibre de tension d'un facteur de 6–10. NEMA MG-1, Part 14, limite le déséquilibre de tension acceptable aux bornes de la machine à 1% et impose un déclassement au-delà de cette valeur (environ 5 % de déclassement à ~3 % de déséquilibre, 25 % à ~5 %). Lors des essais à vide, tout déséquilibre de courant nettement supérieur à ce que prédit le déséquilibre de tension mesuré invite à contrôler d'abord le câblage d'alimentation et les bornes, puis la symétrie interne de la machine.
Fréquence
Le courant magnétisant est inversement proportionnel à la fréquence (Im ∝ V/f). Un fonctionnement sous-fréquence (fréquent lors des démarrages de générateur, des raccordements à réseau faible ou des erreurs de mise en service de variateur) élève le courant d'excitation et risque la saturation. Vérifiez que la fréquence est à ±1 % de la plaque signalétique.
Stabilité thermique
Les températures du bobinage et du noyau influent sur la résistance et, dans une moindre mesure, sur la réactance. Laissez la machine se stabiliser thermiquement avant d'enregistrer les mesures finales—généralement 15–30 minutes de fonctionnement continu à vide pour les moteurs de moins de 50 hp, plus longtemps pour les unités plus grandes et les transformateurs. Comparez des mesures prises à des températures ambiantes similaires ou appliquez la correction de température selon IEEE 43 (moteurs) et les recommandations du fabricant (transformateurs).
Instrumentation et emplacement des appareils de mesure
Appareils de mesure True RMS requis pour les équipements alimentés par variateur ou toute forme d'onde à contenu harmonique. Les appareils à réponse moyenne peuvent sous-évaluer de 20–30 % sur les formes d'onde MLI.
Pinces ampèremétriques : Éloignez bien la pince des jeux de barres, contacteurs ou autres conducteurs afin d'éviter les interférences de champs magnétiques parasites. Lorsque c'est possible, relevez les mesures aux bornes du moteur ou du transformateur plutôt qu'au démarreur ou dans l'appareillage.
Vérifiez l'exactitude de l'instrument : Testez l'appareil sur une charge connue ou par rapport à un second instrument étalonné avant de conclure à un défaut de l'équipement. Relevez kW, kVAR, facteur de puissance et distorsion harmonique (THD) en même temps que le courant—le courant seul ne distingue pas les problèmes de magnétisation des autres anomalies.
Répéter la mesure sans modifier la configuration afin d'établir la répétabilité de la mesure avant de comparer à la référence.
Exigences de documentation
Une comparaison n'a pas de sens sans points de référence cohérents. Chaque enregistrement d'essai à vide doit consigner :
Date, heure, température ambiante
Les trois courants de phase, les trois tensions de ligne, la fréquence
Puissance (kW), puissance réactive (kVAR), facteur de puissance
Température du bobinage (moteur) ou température de l'huile (transformateur)
Position du régleur (transformateurs), configuration de couplage (moteurs : étoile vs triangle)
Marque/modèle/date d'étalonnage de l'instrument
ID de l'actif ou numéro de série
Pour les transformateurs : Indiquer si l'essai d'excitation a été réalisé selon les procédures IEC 60076-1 ou IEEE C57.12.90, l'amplitude de la tension d'essai et si des corrections de température ont été appliquées (note : les essais de courant d'excitation n'appliquent généralement pas pas de correction de température, contrairement aux essais de résistance).
Causes côté alimentation : commencer là où la vérification coûte le moins cher
Surtension
Cause la plus fréquente de l'élévation du courant à vide dans les moteurs à référence stable. Une tension de 5–10% au-dessus de la plaque signalétique décale la courbe B-H vers la saturation, produisant des augmentations de courant disproportionnées. Remèdes :
Vérifier que l'alimentation réseau respecte la tolérance NEMA de ±10% (même une surtension dans la tolérance élève le courant).
Coordonner avec le distributeur ou l'équipe électrique du site pour ajuster les prises du transformateur en cas de surtension chronique.
Réduire la puissance nominale du moteur selon NEMA MG-1 Partie 14 si le fonctionnement au-dessus de la tension nominale est inévitable (facteur de déclassement ~0,95 pour +10% de tension).
Déséquilibre de tension ou de courant au-delà de l'erreur de mesure
Les différences de tension entre phases génèrent un flux de séquence négative. Même de faibles déséquilibres de tension (~3%) peuvent produire des déséquilibres de courant supérieurs à 20%. Causes :
Charges monophasées déséquilibrées sur un système triphasé
Connexions desserrées ou corrodées au niveau des bornes, porte-fusibles ou contacteurs
Phase ouverte ou dégradée dans le câblage d'alimentation
Asymétrie interne du bobinage (nécessite une corrélation avec d'autres essais ; voir la section Résistance de bobinage)
Analyse de la cause : Permuter les conducteurs du moteur (hors tension) pour déterminer si le déséquilibre suit les conducteurs d'alimentation ou reste sur des phases précises du moteur. Si le déséquilibre suit l'alimentation, traiter les problèmes en amont avant d'imputer le défaut au moteur.
Distorsion harmonique / alimentation non sinusoïdale
Les moteurs alimentés par variateur de fréquence et les transformateurs alimentant des charges redresseur présentent un courant d'excitation élevé dû au contenu harmonique. L'échauffement supplémentaire dû aux pertes harmoniques dans le cuivre et dans le noyau peut ne pas être corrélé directement au courant à la fréquence fondamentale, mais dégrade l'isolation avec le temps. Mesure corrective :
Installer des filtres dV/dt ou des filtres sinusoïdaux en sortie de variateur
Utiliser des bobines de réactance (3–5% d'impédance) pour limiter l'injection d'harmoniques
Pour les moteurs associés à un variateur, vérifier que le variateur est configuré avec les bons paramètres moteur (tension nominale, courant, fréquence et inertie de charge)
Fonctionnement monophasé (perte d'une phase)
Les deux phases restantes supporteront environ 1,73× le courant nominal en charge ; même à vide, la magnétisation déséquilibrée et les courants induits dans les phases restantes produiront des relevés de courant élevés et fortement asymétriques. Le fonctionnement monophasé surchauffera rapidement les bobinages. Retirer immédiatement du service si cela est détecté.
Causes liées au circuit magnétique et aux enroulements : nécessite arrêt et essais
Lorsque les conditions d'alimentation et de mesure sont vérifiées comme saines, un courant à vide élevé indique des modifications du circuit magnétique, de la configuration du bobinage ou de l'état du noyau.
Entrefer (moteurs)
L'entrefer entre le rotor et le stator est la réluctance dominante du circuit magnétique. Un entrefer excessif ou irrégulier augmente le besoin de magnétisation :
Excentricité du rotor (statique ou dynamique) : entrefer inégal sur la circonférence du rotor. Généralement accompagnée de vibrations à une ou deux fois par tour et d'un ronflement audible à la fréquence du réseau.
Usure des paliers, arbre voilé ou déformation du bâti conduisant à un défaut d'alignement.
Réduction du diamètre du rotor : Si le rotor a été usiné (ressurfacé) lors de la réparation, l'entrefer augmente de façon permanente.
Analyse de la cause : Mesurer l'entrefer en plusieurs points de la circonférence avec des jauges d'épaisseur (moteur hors tension, rotor tourné pour accéder à toutes les positions). Comparer aux spécifications du fabricant. Les entrefers typiques vont de 0,015′′ à 0,060′′ selon la taille de carcasse ; les écarts >10% par rapport à la conception sont significatifs.
Courts-circuits du bobinage statorique (moteurs) / défauts d'enroulement (transformateurs)
Courts-circuits entre spires court-circuitent une partie des spires prévues, augmentent le courant dans les spires restantes et modifient la distribution du flux. Symptôme : courant à vide élevé et asymétrique, généralement accompagné d'un échauffement localisé (thermographie) ou d'une odeur d'isolation.
Essais (moteurs) :
Mégohmmètre (essai de résistance d'isolement) : Relevés entre phases et phase-terre selon IEEE 43. Résistance d'isolement minimale recommandée à une minute à 40 °C : pour les bobinages à bobines formées réalisés avant ~1970, R_min = kV + 1 MΩ (où kV est la tension nominale de la machine) ; pour la plupart des bobinages à bobines formées réalisés après ~1970, 100 MΩ; pour les stators à bobinage en vrac de tension nominale inférieure à 1 kV, 5 MΩ. Corriger la température selon l'approximation habituelle (la résistance d'isolement double environ pour chaque baisse de 10 °C) ; comparer les relevés à une référence commune (généralement 40 °C), et non à température ambiante.
Essai à haute tension (hipot) : Selon IEEE 95, tension appliquée 2× nominale + 1000 V CA pendant 1 minute (CA) ou plus pour l'essai en CC. Destructif — ne pas répéter sauf si indispensable.
Test de comparaison de surtension : Compare la tenue en tension de chaque phase à l'aide de formes d'onde de choc identiques. Révèle des claquages de l'isolation entre spires non détectés par les essais basse tension habituels.
Contrôle du sens de rotation du rotor, rotor en circuit ouvert et stator sous tension : Stator sous tension nominale (avec limitation de courant), faire tourner le rotor à la main dans le sens normal et inverse. Une consommation de courant asymétrique indique des défauts internes de bobinage.
Mégohmmètre + Doble ou essai de facteur de puissance équivalent : Pour les équipements haute tension, les essais de montée du facteur de puissance identifient une ionisation dans les vides de l'isolation qui n'apparaîtrait pas lors de la mesure de routine de la résistance d'isolement.
Pour les transformateurs : Effectuer l'essai de rapport de transformation (selon IEC 60076-1 ou IEEE C57.12.90), des essais de courant d'excitation (entre enroulements et par prise) et une analyse de réponse en fréquence balayée (SFRA) pour détecter tout déplacement ou déformation du bobinage.
Défaillances des barres stator/rotor ou des têtes de bobine
Les barres de cage d'écureuil en aluminium coulé du rotor, ou les barres endommagées par surchauffe ou contamination, provoquent une asymétrie de courant. Les défauts de rotor typiquement :
Affectent de la même manière les trois courants de ligne mesurés aux bornes du moteur (contrairement à une asymétrie d'alimentation ou de stator)
Sont sensibles à la position du rotor — la mesure varie légèrement avec une rotation manuelle
Augmentent la composante de séquence négative par rapport à la séquence positive
Endommagement du noyau / des tôles
Un endommagement du noyau figure parmi les causes profondes les plus graves, car la remise en état est coûteuse ou impossible.
Mécanismes :
Claquage de l'isolation entre tôles : Tant qu'elle est efficace, la fine isolation (revêtement, couche d'oxyde ou vernis) entre les couches de tôles limite les trajets des courants de Foucault. Si elle est compromise — par vieillissement thermique, rayure mécanique lors d'un incident rotor ou contamination —, les courants de Foucault augmentent fortement, élevant à la fois le courant à vide et les pertes dans le noyau.
Courts-circuits entre tôles au niveau des plaques d'extrémité, des boulons traversants ou des bords de rainure de clavette : Des ponts conducteurs court-circuitent des tôles individuelles.
Saturation du bobinage du noyau : Peut se produire lorsqu'un court-circuit entre tôles sévère appelle suffisamment de courant local pour chauffer et saturer le matériau adjacent.
Échauffement de la zone d'extrémité par flux de fuite : Particulièrement pertinent pour les gros moteurs et transformateurs.
Analyse de la cause :
Inspection visuelle des surfaces accessibles du noyau à la recherche d'une décoloration (bleu/noir indique une surchauffe localisée >200°C).
Essai de flux en anneau / essai en boucle : Alimenter un bobinage temporaire à 5–10% de la tension nominale ; rechercher les points chauds localisés par imagerie thermique ou capteurs thermiques aux bords des tôles.
EL-CID (détection électromagnétique des imperfections du noyau) : Essai basse tension pour les défauts d'isolation entre tôles dans les noyaux de stator. Selon IEC 60034-15, utilisé après rebobinage ou en cas de suspicion d'endommagement du noyau.
Comparaison des pertes en watts entre des essais à tension nominale et à tension réduite (généralement 50–110% de la tension nominale), afin d'identifier des augmentations non linéaires des pertes dans le noyau.
Test de perte de noyau à flux et fréquence nominaux pour quantifier directement la composante de pertes — comparer avec l'essai en usine ou les données d'atelier de réparation référencées au bâti.
Résistance entre tôles et empilage
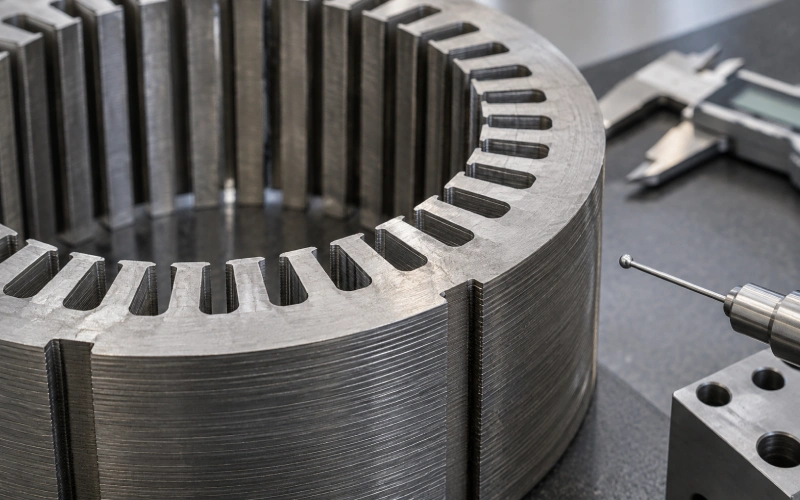
La qualité de l'isolation entre tôles et les méthodes d'empilage déterminent la résistance entre tôles, qui influe directement sur les pertes par courants de Foucault et donc sur le courant à vide.
Effet de la résistance entre tôles sur les pertes dans le noyau : Les pertes par courants de Foucault dans un noyau empilé sont inversement proportionnelles à la résistance entre tôles. Dans la région linéaire de la courbe B–H du matériau, doubler la résistance effective entre tôles peut environ diviser par deux la composante courants de Foucault des pertes dans le noyau. Les spécifications de fabrication fixent une résistivité minimale de l'isolation de surface pour chaque tôle, mesurée selon ASTM A717/A717M (appareil Franklin), et fixent une résistance minimale entre tôles pour l'empilage de tôles assemblé. Les valeurs numériques précises varient selon la classe de revêtement (selon ASTM A976 pour la classification des isolations de surface de l'acier électrique) et selon le fabricant de l'équipement ; ne considérez aucune valeur publiée comme universelle.
Effets du facteur de remplissage : Un facteur de remplissage plus élevé (plus d'acier par unité de volume) réduit l'excitation nécessaire, mais exige aussi une isolation précise entre les couches. Les valeurs cibles typiques sont 95–98%; en dessous de ce seuil, les performances magnétiques se dégradent.
Facteurs liés au process de fabrication : La manière dont les tôles sont manipulées, nettoyées, revêtues, empilées et serrées influe sur la résistance entre tôles. Une contamination par huile, humidité ou particules peut créer des chemins de conduction.
Analyse de la cause pour la résistance entre tôles :
Mesure de la résistivité de l'isolation de surface sur des tôles individuelles selon ASTM A717/A717M (méthode d'essai Franklin) et mesure de la résistance entre tôles sur des empilages de tôles assemblés selon ASTM A937/A937M.
Contrôle visuel des bavures de bord ou des dommages de revêtement.
Suivi des tendances sur les noyaux assemblés avant les étapes finales de vernissage ou d'encapsulation.
Réparer, reconstruire ou remplacer : la matrice de décision en cas d'endommagement du noyau
Lorsqu'un endommagement du noyau est confirmé, la question n'est pas « peut-on le réparer » mais « quel niveau de remise en état est justifié sur le plan économique et opérationnel ? »
État
Action
Justification
Courts-circuits entre tôles localisés en des endroits accessibles (plaques d'extrémité, rainures de clavette, boulons traversants)
Réparable sur place. Ouvrir la zone concernée ; nettoyer, réisoler les tôles individuelles, refaire l'essai.
Portée limitée ; rebobinage ou réempilage complet non nécessaire.
Courts-circuits entre tôles généralisés détectés par EL-CID ou essai en anneau
Réparable mais coûteux. Nécessite le démontage du noyau et éventuellement un réempilage. Le coût peut approcher celui d'un noyau neuf pour les unités petites ou standard.
Efficace mais très exigeant en main-d'œuvre ; à évaluer par rapport au coût de remplacement.
Sections de noyau fondues ou endommagées mécaniquement par frottement rotor-stator ou incidents de défaut graves
Généralement non réparable sur place. Remplacement de section ou remplacement complet du noyau généralement nécessaire.
Les zones affectées thermiquement modifient durablement les propriétés magnétiques ; une réparation localisée laisse des pertes résiduelles.
Noyau empilé présentant plusieurs zones en court-circuit après un événement thermique majeur (par ex. une défaillance de bobinage ayant brûlé le noyau)
Remplacement complet du noyau ou mise hors service définitive de l'unité.
Un endommagement cumulé rend les réparations ponctuelles inefficaces ; les solutions partielles laissent des performances dégradées.
Moteur rebobiné avec courant à vide croissant
À examiner avant toute remise en service. Les opérations de repoinçonnage et de calage peuvent avoir endommagé l'isolation entre tôles ou modifié la pression d'empilage.
Les rapports terrain documentent ce schéma ; à vérifier avant la mise en service définitive.
Valeurs de référence de tolérance de réparation :
Augmentation des pertes dans le noyau après réparation : Ne devrait pas dépasser de 10–15% la référence usine pour une réparation réussie. Des augmentations de 20–40% indiquent des réparations limites qui peuvent réussir les essais à court terme, mais réduisent le rendement et accélèrent le vieillissement.
Résistance entre tôles après réparation : Valeurs cibles conformes à la spécification d'origine. Si la résistance mesurée chute nettement après réparation, l'isolation a probablement été endommagée lors du démontage.
Courant à vide élevé persistant après vérification d'une alimentation saine, de tensions équilibrées et de bons essais d'isolement est la manifestation la plus courante d'un endommagement du noyau. Exiger un essai de pertes dans le noyau et un contrôle visuel de la zone d'extrémité avant d'autoriser un moteur ou un transformateur à rester en service dans de telles conditions.
Option de requalification de puissance : Si l'endommagement du noyau est circonscrit et confirmé comme non progressif (par ex. suite à un événement ponctuel avec des relevés stables dans le temps), réduire la densité de flux d'exploitation — soit en abaissant la tension, soit en acceptant une puissance nominale en kVA inférieure — peut rétablir un courant d'excitation acceptable au prix d'une puissance réduite. Il s'agit d'un compromis d'ingénierie, pas d'une solution ; documenter la justification et le cycle de service révisé.
Causes mécaniques et liées aux équipements tournants
Bien que l'intérêt principal de cette liste de contrôle soit le circuit magnétique, des conditions mécaniques peuvent élever le courant à vide en augmentant la charge effective sur l'arbre (moteurs) ou en introduisant des pertes indésirables (transformateurs).
Désalignement, accouplement engagé ou frein serré
Il ne s'agit peut-être pas de défaillances à vide au sens strict, mais elles les imitent lorsque le montage d'essai conserve par inadvertance une charge mécanique partielle. Analyser d'abord la cause par :
Faire tourner l'arbre à la main (énergie consignée) et vérifier l'absence de points durs ou de blocage
Vérifier que les ensembles de frein sont totalement desserrés
Confirmer que l'équipement entraîné est réellement déconnecté
Roulements usés ou problèmes de paliers lisses (moteurs)
Une défaillance de roulement augmente le couple de frottement et peut décaler le rotor hors centre (créant une asymétrie de l'entrefer). Vérifier :
Température du roulement après un bref fonctionnement à vide
Écoutez les bruits anormaux (roulements à éléments roulants : grincement ; paliers lisses : grondement)
Inspecter les fuites d'huile, la décoloration ou la contamination
Arbre fléchi ou déformation du bâti
Après un choc, un événement de survitesse ou un grave défaut de court-circuit, une déformation mécanique peut subsister. Détection par :
Contrôle de rotation au comparateur à cadran sur les tourillons d'arbre et la face d'accouplement
Mesure de l'entrefer à plusieurs positions du rotor (une excentricité >10 % suggère une déformation)
Obstruction du ventilateur de refroidissement ou de la ventilation
Un flux d'air obstrué élève la température du bobinage et du noyau, augmentant légèrement les pertes et réduisant la réactance de magnétisation. Nettoyez les passages de ventilation et confirmez le sens de rotation du ventilateur (inverser un ventilateur TEFC ou TEAO peut réduire de moitié l'efficacité de refroidissement).
Essais complémentaires qui précisent la cause
Une fois les conditions de mesure et d'alimentation écartées, les essais suivants distinguent les causes restantes selon des niveaux croissants d'intrusivité et de coût.
Résistance d'isolement (IR) et indice de polarisation (PI)
Ce qu'elle indique : Humidité, contamination, vieillissement de l'isolation — pas directement le courant à vide, mais une référence indispensable avant tout autre essai sous tension.
Procédure (selon IEEE 43) :
Mégohmmètre à 500 V CC (moteurs basse tension) jusqu'à 5000 V CC (équipements haute tension)
Relevez la valeur à 60 secondes et à 10 minutes
PI = R(10min) / R(1min). Des valeurs >2 indiquent une isolation sèche et saine ; <1 indique de l'humidité ou une contamination
Résistance du bobinage
Ce qu'elle indique : Courts-circuits entre spires (faible résistance), connexions desserrées (résistance élevée ou instable) et équilibre entre les phases.
Procédure :
Utilisez un ohmmètre à faible résistance ou un pont de Kelvin
Mesurez la résistance entre phases ou entre bornes, moteur hors tension
Comparez entre les phases. Un déséquilibre >3 % justifie une investigation
Pour les transformateurs : mesurez les enroulements HV et LV ; comparez aux valeurs d'usine à la même température
Piège : Les relevés de résistance peuvent sembler normaux même en cas de défaillance importante de l'isolation entre spires. Des essais comparatifs par ondes de choc sont nécessaires pour une évaluation définitive entre spires.
Essai de comparaison de chocs
Ce qu'elle indique : Intégrité de l'isolation entre spires et entre spires et la masse — l'essai le plus directement corrélé aux anomalies de courant à vide causées par des défauts de bobinage.
Procédure :
Appliquez des impulsions de choc appariées à chaque phase, l'une après l'autre
Comparez les formes d'onde (affichage à l'oscilloscope). Des traces identiques indiquent des enroulements sains ; des écarts indiquent des spires en court-circuit ou affaiblies
Réalisé sur les moteurs avant et après rebobinage pour valider la qualité de la réparation
Essai de pertes dans le noyau (essai en boucle)
Ce qu'elle indique : Si le noyau lui-même contribue à des pertes excessives en raison de courts-circuits entre tôles, de dommages physiques ou de défauts de fabrication.
Procédure (moteurs) :
Mettez le stator sous tension à 50–110 % de la tension nominale, rotor déposé (si possible) ou tourné vers des positions non alignées
Mesurez la puissance absorbée en watts et comparez aux données d'usine ou de référence
Pour les moteurs petits ou standard, un centre de service expérimenté tient une bibliothèque de référence
Procédure (transformateurs) :
Selon IEEE C57.12.90 ou IEC 60076-1 : mettez sous tension à la tension et à la fréquence nominales depuis un enroulement, les autres ouverts ; mesurez le courant et la puissance en watts
Comparez au rapport d'essai à vide d'usine
Une augmentation de la perte dans le noyau >10–15 % au-dessus de la référence d'usine est un signal d'alerte
EL-CID (détection électromagnétique des imperfections du noyau)
Ce qu'elle indique : Défauts d'isolation entre tôles dans les noyaux de stator, particulièrement utiles après un rebobinage ou après un dommage suspecté du noyau.
Procédure : Selon IEC 60034-15. Essai basse tension qui détecte les courants circulants entre les tôles ; les défauts se traduisent par des signaux élevés sur une bobine potentiométrique Chattock placée dans le noyau.
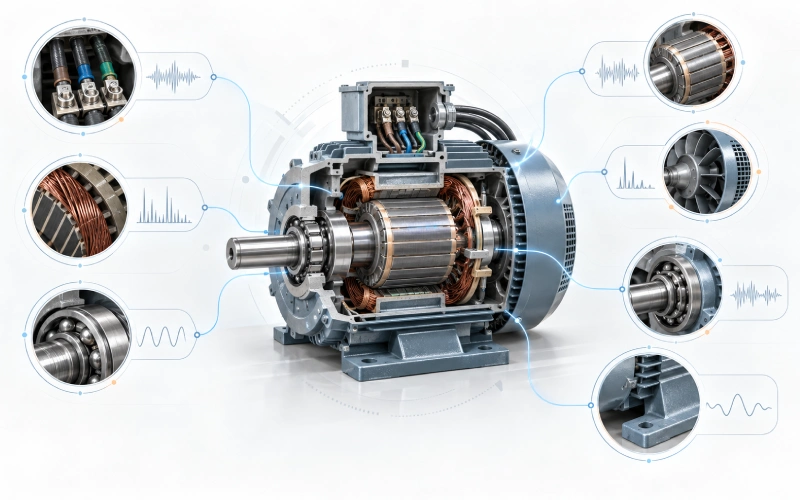
Analyse vibratoire et acoustique (moteurs)
Ce qu'elle indique : Conditions mécaniques (excentricité de l'entrefer, usure des roulements, noyau desserré) susceptibles d'élever le courant à vide.
Procédure : Spectre de vibration hors tension (pour les desserrages) et sous tension à vide. La surveillance acoustique avec des analyseurs à ultrasons ou à fréquence audio détecte le bourdonnement du noyau à 100/120 Hz (harmoniques de la fréquence du réseau) — les changements d'amplitude ou de tonalité sont corrélés aux changements du circuit magnétique.
Essai de décharges partielles (moteurs et transformateurs haute tension)
Ce qu'elle indique : Vides d'isolation, délamination et cheminement en surface qui se dégraderont avec le temps.
Procédure : Selon IEC 60270, IEEE 1434 ou ASTM D1868. Détecte la tension d'apparition des décharges partielles (PDIV) et l'amplitude des décharges. Particulièrement pertinent pour les équipements de tension nominale >4 kV.
Considérations propres aux transformateurs : où la physique diverge
Pour les transformateurs de puissance et de distribution, la même liste de contrôle s'applique, mais plusieurs essais et tolérances diffèrent en raison de la conception magnétique stationnaire du transformateur.
Essai du courant d'excitation (selon IEEE C57.12.90 ou IEC 60076-1)
Mettez le transformateur sous tension à la tension et à la fréquence nominales depuis un enroulement, tous les autres en circuit ouvert
Mesurez le courant et la puissance ; comparez aux données d'usine et entre phases (unités triphasées)
Écart acceptable : ±10 % par rapport à la valeur d'usine ; un écart >25 % suggère des défauts entre enroulements, des spires en court-circuit ou un dommage au noyau
La position de prise compte : Testez toujours sur la même prise ; les essais sur des prises différentes ne sont pas directement comparables
Essai de rapport de transformation (TTR)
Vérifie le rapport de spires correct entre les enroulements à chaque position de prise
Les écarts indiquent des spires en court-circuit ou un endommagement du bobinage
Réalisez avant et après toute perturbation majeure
Analyse de réponse en fréquence par balayage (SFRA)
Détecte la déformation, le déplacement du bobinage ou le mouvement du noyau
Utilisé après des défauts traversants, un transport ou des événements sismiques
La comparaison à la référence initiale est essentielle ; la première SFRA sert de référence pour toute la durée de vie de l'équipement
Analyse des gaz dissous (DGA)
Suit les produits de dégradation de l'isolation dans les transformateurs immergés dans l'huile
Spécifiquement pour un courant d'excitation élevé : Surveillez l'acétylène (C2H2) et l'hydrogène (H2), qui indiquent des arcs électriques ; le méthane (CH4) et l'éthylène (C2H4), qui indiquent des défauts thermiques
Mises en garde : L'analyse des gaz dissous (DGA) seule ne permet pas d'identifier les causes du courant d'excitation ; une corrélation avec les essais électriques et l'historique est nécessaire
Intégrité des traversées et du changeur de prises
Essai de capacité et de facteur de dissipation (tan δ) des traversées
Résistance de contact et continuité du changeur de prises
Des traversées dégradées peuvent augmenter le courant d'excitation apparent par décharges partielles et modification de la capacité
Guide d'exploitation : quand faire tourner, quand déclasser, quand retirer
Courant élevé stable sans autres symptômes
Recommandation : poursuite de l'exploitation avec surveillance.
Documentez les valeurs de référence (kW, kVAR, courant, température, vibration)
Augmentez la fréquence de surveillance (imagerie thermique hebdomadaire ; essais d'isolation périodiques trimestriels)
Comparez aux recommandations du fabricant pour une variation acceptable
Sachez qu'un courant élevé n'est pas synonyme de défaillance imminente. Il est documenté que des machines fonctionnent pendant de longues périodes avec un courant à vide bien supérieur au pourcentage attendu, à condition que la température du bobinage, la température des roulements, la signature acoustique et les vibrations restent dans leurs propres références. La règle est la suivante : le courant seul est un symptôme, pas un verdict — recoupez avec les preuves thermiques et mécaniques avant de condamner une machine.
Réserve structurelle : « Stable » doit être démontré, pas supposé. Des données de tendance sur plusieurs cycles de mesure (semaines à mois) sont nécessaires pour caractériser la stabilité. Un seul relevé élevé n'est pas une tendance ; une trajectoire documentée en est une.
Courant élevé avec symptômes progressifs
Recommandation : retrait planifié.
Tendances à la hausse des températures
Augmentation de l'amplitude des vibrations ou du bruit
Dégradation accélérée des essais d'isolation (PI en baisse, DF en hausse)
Pour les transformateurs : concentrations ou taux de gaz DGA en augmentation
Hausse soudaine ou nouvelles anomalies
Recommandation : retrait immédiat du service.
Changement brusque par palier du courant à vide
Arcs électriques audibles, odeur d'ozone ou fumée
Déclenchements de relais de protection (surintensité, différentiel, défaut à la terre)
Alarmes de gaz dissous (transformateurs)
Dommages aux traversées ou fuites d'huile
Déclassement vs réparation vs remplacement
Scénario
Mesures recommandées
Cause confirmée côté alimentation, machine par ailleurs en bon état
Corriger l'alimentation ; aucune action sur l'équipement
Dommage localisé du noyau identifié (accessible, portée limitée)
Réparation avec vérification de la perte dans le noyau
Dommage étendu du noyau, rentabilité de réparation limite
Remplacer le bobinage/le noyau, ou remplacer l'unité
Défaut de bobinage confirmé sans dommage au noyau
Rebobiner (avec vérification par essai aux ondes de choc) ; ou remplacer
Courant élevé persistant avec des relevés stables, sans évolution
Documentez et poursuivez l'exploitation avec surveillance ; envisagez un déclassement si le rendement compte
Liste de contrôle rapide pour l'analyse des pannes
Utilisez cette séquence à chaque investigation. Arrêtez-vous et résolvez toute étape qui donne un résultat avant de poursuivre.
[ ] Vérifiez l'étalonnage des instruments ; positionnement correct des pinces ; vraie valeur efficace (true RMS)
[ ] Confirmez le découplage mécanique (moteur) ou le circuit ouvert complet (transformateur)
[ ] Relevez les trois tensions de phase ; vérifiez le déséquilibre et la distorsion harmonique
[ ] Confirmez une fréquence à ±1 % de la plaque signalétique
[ ] Comparez la tension à la référence ; appliquez une correction si la région est linéaire
[ ] Laissez la stabilisation thermique s'établir avant de relever les valeurs finales
[ ] Comparez le courant à vide, les kW et les kVAR à la référence ou aux données d'usine
[ ] Vérifiez la symétrie de tension et de courant entre les phases
[ ] Si l'alimentation est propre : essai de résistance d'isolement (moteur) ou TTR + essai d'excitation (transformateur)
[ ] Si l'isolation est saine : résistance de bobinage et comparaison par ondes de choc (moteur) ou SFRA (transformateur)
[ ] Si les enroulements sont conformes : essai de perte dans le noyau / EL-CID pour l'intégrité entre tôles
[ ] Si les essais du noyau indiquent un dommage : appliquez la matrice de décision de dommage du noyau
[ ] Si tous les essais électriques sont conformes : recherchez les causes mécaniques (entrefer, roulements, alignement, refroidissement)
[ ] Documentez le constat final, les données à l'appui et l'action recommandée
Résumé
Un courant à vide en hausse est le plus souvent une condition de mesure ou côté alimentation, plus rarement un défaut de bobinage, et le plus rarement — mais le plus gravement — une condition du noyau ou des tôles. La séquence d'essais ci-dessus privilégie la vérification peu coûteuse avant les essais invasifs, les causes côté alimentation avant les causes internes à l'équipement, et les symptômes externes avant l'évaluation des dommages internes.
Actions clés pour un constat fiable :
Comparez toujours à vos propres données de référence lorsqu'elles sont disponibles ; les données d'essai d'usine constituent la deuxième meilleure référence ; les pourcentages génériques sont la référence la plus faible.
Aucun essai isolé ne raconte toute l'histoire. Cumulez plusieurs mesures dans le temps.
Les dommages au noyau sont coûteux à corriger. Confirmez avant d'autoriser un remplacement ou une réparation majeure.
Documentez l'investigation. Le prochain ingénieur qui verra cet équipement aura besoin de vos données pour prendre la décision suivante.
Références et autorités citées
Normes et guides techniques cités dans cette liste de contrôle. Tous les liens renvoient à la page de catalogue de l'organisme émetteur lui-même, et non à un site de revente, d'agrégation ou de discussion.
IEEE Std 95, Pratique recommandée pour l'essai d'isolement des machines électriques à CA (2300 V et au-delà) à haute tension continue — https://standards.ieee.org/
IEEE Std 522, Guide pour l'essai de l'isolation entre spires des bobines de stator préformées pour machines électriques à courant alternatif — https://standards.ieee.org/
IEEE Std 1434, Guide pour la mesure des décharges partielles dans les machines électriques à CA — https://standards.ieee.org/
IEC 60034-15, Machines électriques tournantes — Partie 15 : Niveaux de tenue aux tensions de choc des bobines de stator préformées pour machines à courant alternatif tournantes — https://webstore.iec.ch/
IEEE Std C57.94, Pratique recommandée pour l'installation, l'application, l'exploitation et la maintenance des transformateurs de distribution et de puissance de type sec à usage général — https://standards.ieee.org/
IEEE Std C57.104, Guide pour l'interprétation des gaz générés dans les transformateurs immergés dans l'huile minérale — https://standards.ieee.org/
Qualité de l'énergie
IEEE Std 519, Pratique recommandée et exigences relatives à la maîtrise des harmoniques dans les réseaux d'énergie électrique — https://standards.ieee.org/ieee/519/10677/
Méthodes d'essai de l'acier électrique et des tôles
ASTM A717/A717M, Méthode d'essai normalisée pour la résistivité d'isolation de surface d'éprouvettes à bande unique — https://www.astm.org/a0717_a0717m.html
ASTM A937/A937M, Méthode d'essai normalisée pour déterminer la résistance entre tôles des revêtements isolants entre surfaces adjacentes de l'acier électrique — https://www.astm.org/a0937_a0937m.html
ASTM A976, Classification normalisée des revêtements isolants pour aciers électriques selon la composition, le pouvoir isolant relatif et l'application — https://www.astm.org/a0976.html
ASTM D1868, Méthode d'essai normalisée pour la détection et la mesure des impulsions de décharge partielle (effet couronne) dans l'évaluation des systèmes d'isolation — https://www.astm.org/d1868-13r19.html
ANSI/NETA MTS, Norme relative aux spécifications d'essais de maintenance pour les équipements et systèmes d'énergie électrique — https://www.netaworld.org/standards
ANSI/NETA ATS, Norme relative aux spécifications d'essais de réception pour les équipements et systèmes d'énergie électrique — https://www.netaworld.org/standards
Cheney est un ingénieur d'application principal dévoué à Sino, avec une grande passion pour la fabrication de précision. Il est titulaire d'une formation en ingénierie mécanique et possède une vaste expérience pratique de la fabrication. Chez Sino, Cheney se concentre sur l'optimisation des processus de fabrication des piles de laminage et sur l'application de techniques innovantes pour obtenir des produits de haute qualité.
Brochure sur les nouveaux produits
Veuillez saisir votre adresse électronique ci-dessous et nous vous enverrons la dernière brochure !
Laissez les empilages de tôles de Sino donner de la puissance à votre projet !
Pour accélérer votre projet, vous pouvez indiquer sur les empilages de tôles des détails tels que tolérance, matériau, état de surface, si une isolation oxydée est requise ou non, quantité, et plus encore.

 Français
 Anglais
 Allemand
 Espagnol
 Italien