Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Messung der Stapelhöhe und der Rechtwinkligkeit: Praktische Qualitätskontrollverfahren für Laminatstapel
Zusammenfassung
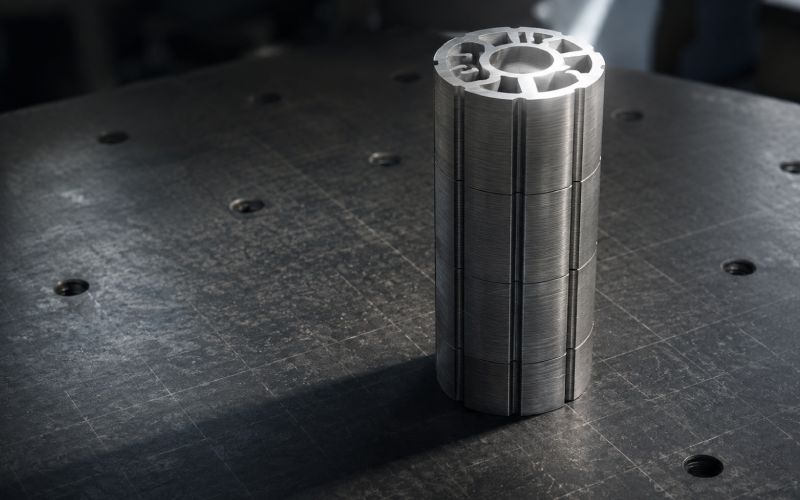
Kaschierungsstapel Die Höhe ist nicht nur ein Wert für die Gesamtdicke. In der Praxis kann ein Stapel zwar die Höhentoleranz einhalten und dennoch bei der Montage versagen – beispielsweise aufgrund von Schräglage, mangelnder Rechtwinkligkeit, Gratbildung, ungleichmäßiger Verdichtung oder einer falschen Bezugsebene.
Eine praxisorientierte Qualitätskontrollroutine sollte vier Fragen beantworten:
Von welchem Bezugspunkt aus wird der Stapel gemessen?
Wird der Stapel im freien Zustand, in eingeklemmtem Zustand, im festgeklemmten Zustand oder unter Last gemessen?
Wo werden die Höhenpunkte gemessen?
Wird die Rechtwinkligkeit anhand eines funktionalen Merkmals wie Bohrung, Außendurchmesser, Stirnfläche oder Befestigungsbezugspunkt geprüft?
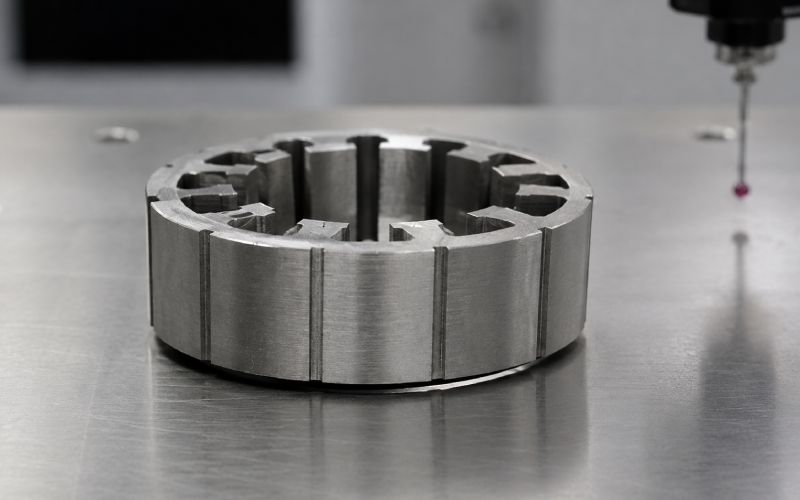
Bei Statorkernen, Rotorkernen, Transformatorenkernen und Präzisionsblechpaketen umfasst der optimale Prüfplan Mehrpunkt-Stapelhöhenmessung, Denken in Bezug auf Rechtwinkligkeit im Sinne der GD&T, and klare Steuerung der Prozessschritte.
Inhaltsübersicht
Warum die Höhe des Laminatstapels allein nicht ausreicht
Ein Laminatstapel kann zwar eine einzelne Höhenprüfung bestehen, dennoch zu Montageproblemen führen.
Das liegt meist daran, dass die Messung zu einfach ist.
Eine Messung in der Mitte zeigt keine seitliche Neigung an. Eine Messung an einer Stirnfläche zeigt keine Gratbildung auf der gegenüberliegenden Seite an. Eine Messung im freien Zustand lässt nicht immer Rückschlüsse darauf zu, was nach dem Spannen, Kleben, Schweißen, Verriegeln oder der Endmontage geschieht.
Das Endprodukt reagiert nicht auf die durchschnittliche Stapelhöhe. Es reagiert auf Kontaktpunkte, das Druckverhalten und die Ausrichtung.
Aus diesem Grund sollten Stapelhöhe und Rechtwinkligkeit als miteinander verbundene, aber getrennte Qualitätskontrollmaßnahmen behandelt werden.
Stapelhöhe vs. Ebenheit vs. Rechtwinkligkeit vs. Senkrechte
Diese Begriffe werden in der Produktion oft sehr locker verwendet. Das führt zu Diskussionen bei der Qualitätskontrolle.
Messgröße
Was sie kontrolliert
Typische QC-Frage
Häufiger Fehler
Höhe des Stapels
Gesamthöhe des Laminatstapels
Ist der Stapel zu hoch oder zu niedrig?
Nur einen Messwert erfassen
Ebenheit
Oberflächenabweichung einer Fläche
Ist die Stirnfläche an einigen Stellen erhöht, abgesenkt, gewölbt oder verzogen?
Die Annahme der Ebenheit belegt die korrekte Ausrichtung bei der Montage
Parallelität
Übereinstimmung zwischen zwei gegenüberliegenden Flächen
Sind die Ober- und Unterseite gleichmäßig beabstandet?
Fehlende Beziehung zwischen Bohrungsdurchmesser und Außendurchmesser
Rechtwinkligkeit
Praktische 90°-Beziehung zwischen Merkmalen
Steht der Stapel korrekt am Bezugspunkt?
Keine Angabe des Bezugspunkts
Rechtwinkligkeit
GD&T-Ausrichtungskontrolle relativ zu einem Bezugspunkt
Liegt diese Fläche, Achse oder Mittelebene innerhalb des zulässigen 90°-Toleranzbereichs?
Als einfache Winkelprüfung betrachten
Im Sinne der GD&T wird mit der Rechtwinkligkeit geprüft, ob eine Fläche, eine Achse oder eine Mittelebene in einem Toleranzbereich im Winkel von 90° zu einem definierten Bezugspunkt ausgerichtet ist. Dies ist von Bedeutung, da der Begriff “rechtwinklig” erst dann eine Bedeutung hat, wenn der Bezugspunkt eindeutig festgelegt ist.
Optimale Referenzpunktregeln für die Prüfung von Laminatstapeln
Legen Sie vor der Messung den Bezugspunkt fest.
Nicht später. Nicht nach einer Ablehnung. Sondern vorher.
Eine nützliche Regel ist ganz einfach:
Messen Sie von dem Merkmal aus, das die Funktion der Baugruppe bestimmt.
Zum Beispiel:
Art des Laminierungsstapels
Funktionaler Aspekt
Bessere Wahl der Bezugsebene
Rotorlamellenpaket
Konzentrische Drehung und Wellensitz
Bohrungs- oder Dornachse
Stator-Lamellenpaket
Passgenauigkeit des Gehäuses und Steuerung des Luftspalts
Außendurchmesser, Bohrungsdurchmesser oder Befestigungsfläche
Transformator-Kernstapel
Rucksackhöhe und Kontakt zur Stirn
Spannfläche oder Grundfläche
Segmentierter Stapel
Segmentierung der Sitzplätze und Winkelanpassung
Befestigungsnest oder Positionierungselement
Geklebter oder geschweißter Stapel
Verzerrung nach der Bearbeitung
Bei der Endmontage wird derselbe Bezugspunkt verwendet
Falsche Daten können einen schlechten Stapel gut aussehen lassen. Sie können aber auch einen guten Stapel schlecht aussehen lassen. Beides ist kostspielig.
So messen Sie die Höhe eines Laminatstapels genau
Eine solide Höhenroutine besteht aus drei Teilen: Kondition, Punktkarte und Datensatzformat.
1. Den Zustand des Stacks definieren
Mischen Sie keine Messwerte im freien Zustand und unter Last in ein und demselben Datentrend.
Verwenden Sie eine der folgenden Bezeichnungen:
Freistaat-Höhe
Höhe bei manueller Bestückung
Höhe der Befestigungsvorrichtung
Ladehöhe
Klemmhöhe
Höhe nach dem Zusammenfügen
Höhe der Endkontrolle
Die Höhe im beladenen Zustand ist oft aussagekräftiger, wenn der Stapel im Endprodukt komprimiert ist. Die Höhe im unbelasteten Zustand ist nach wie vor nützlich für Einrichtungskontrollen, Fehler bei der Laminatzahl und frühe Prozessabweichungen.
2. Reinigen Sie den Stapel und die Auflagefläche
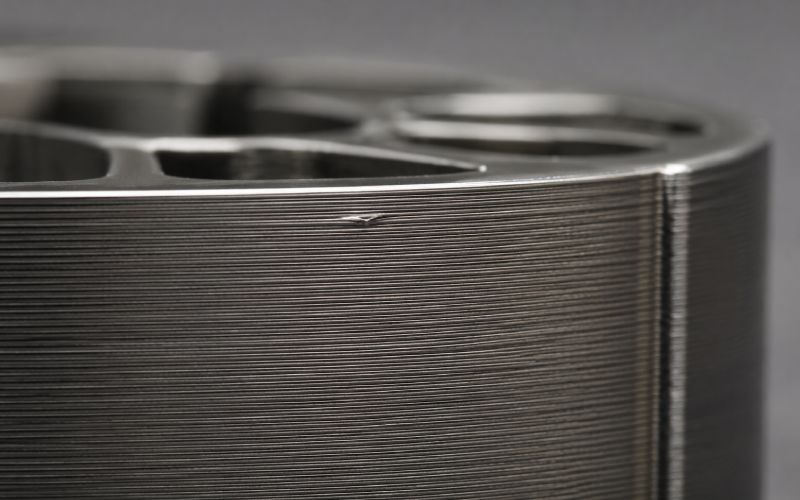
Staub, Grate, Ölklumpen, Beschichtungsrückstände und lose Späne können zu einer falschen Höhenmessung führen. Reinigen Sie vor der Prüfung die Referenzplatte, die Halterung und die Stapelfläche.
Reinigen Sie das Teil nicht zu gründlich. Das Ziel ist nicht, das Teil zu verbessern. Das Ziel ist es, falsche Distanzstücke zu entfernen.
3. Verwenden Sie eine Mehrpunkt-Höhenkarte
Ein Wert von einem Punkt ist eine schwache Datenangabe.
Bei runden Stator- oder Rotorpaketen beginnen Sie mit:
0°
90°
180°
270°
Mittelpunkt, sofern vorhanden
Zusätzliche Befestigungspunkte in der Nähe von Schlitzen, Schweißnähten, Verriegelungen, Laschen oder bekannten Risikobereichen
Bei rechteckigen oder segmentierten Stapeln messen Sie:
Vier Ecken
Mittlere Seiten
Funktionale Kontaktzonen
Bereiche in der Nähe von Verbindungsstellen
4. Erfassen Sie den Bereich, nicht nur den Durchschnittswert
Die durchschnittliche Höhe mag zwar in Ordnung erscheinen, obwohl eine Seite höher ist.
Rekord:
Datenfeld
Warum das wichtig ist
Maximale Höhe
Zeigt das höchste Risiko bei der Montage an
Mindesthöhe
Weist auf eine Kompression auf der Unterseite oder das Risiko von Materialmangel hin
Höhenbereich
Zeigt Neigung, Wölbung oder ungleichmäßigen Sitz auf
Durchschnittliche Körpergröße
Nützlich für die Trendbeobachtung
Messpunkte
Sorgt dafür, dass die Daten wiederholbar sind
Zustand der Belastung
Verhindert falsche Vergleiche
Vorrichtungs-ID
Hilft dabei, verschlissene oder instabile Werkzeuge zu erkennen
Ein Stapel, der durchgehend hoch ist, deutet in der Regel auf die Stückzahl, die Materialstärke, die Beschichtung oder die Presskraft hin. Ein Stapel, der auf einer Seite höher ist, deutet auf die Gratrichtung, einen Sitzfehler, eine Neigung der Halterung oder lokale Verunreinigungen hin.
Diese Unterscheidung spart Zeit.
Qualitätskontrollverfahren zur Überprüfung der Rechtwinkligkeit des Laminatstapels
Die Rechtwinkligkeit sollte anhand des Bezugspunkts überprüft werden, der für die Montage maßgeblich ist.
Methode 1: Rechtwinkligkeit der Stirnfläche zur Bohrungsachse
Dies ist nützlich für Rotorstapel und Präzisionsstapel, die anhand einer Innenbohrung positioniert werden.
Vorgehensweise:
Befestigen Sie den Stapel auf einem sauberen Dorn oder einer Bohrvorrichtung.
Den Stapel mit einer festgelegten Kraft oder einem Anschlag positionieren.
Platzieren Sie den Indikator in der Nähe des Arbeitsradius der Stirnfläche.
Drehen Sie den Stapel langsam.
Gesamtabweichung des Indikators erfassen.
Wiederholen Sie den Vorgang bei Bedarf auf der gegenüberliegenden Seite.
Mit dieser Methode wird geprüft, ob die Stirnfläche rechtwinklig zur Bohrungsachse steht. Dies ist oft aussagekräftiger, als den Stapel lediglich an einer Messplatte zu überprüfen.
Methode 2: Rechtwinkligkeit der Seitenflächen zur Stirnfläche
Dies ist nützlich, wenn der Stapel korrekt in einem Gehäuse, einer Klemme oder einer Montagevorrichtung stehen muss.
Vorgehensweise:
Legen Sie die Bezugsebene auf die Referenzplatte.
Setzen Sie ein Winkelmaß, einen Messständer oder einen geführten Messtaster an den Außendurchmesser oder die Seitenwand an.
Fegen Sie vertikal von unten nach oben.
Notieren Sie den Unterschied zwischen dem unteren und dem oberen Messwert.
Wiederholen Sie dies an mehreren Winkelpositionen.
Vermeiden Sie beschädigte Kanten. Messen Sie die funktionale Seitenfläche, nicht die Spitze einer Grate.
Methode 3: Neigungserkennung anhand einer Stapelhöhenkarte
Eine Höhenkarte kann mögliche Probleme mit der Rechtwinkligkeit aufzeigen.
Beispiel:
Punkt
Entwicklung der Körpergröße
Mögliche Bedeutung
0° oben, 180° unten
Neigung von einer Seite zur anderen
Grate, Neigung der Halterung, ungleichmäßiger Sitz
Fremdkörper, Beule, Schweißnahtzug, Verformung durch Verriegelung
Mitte oben
Krone oder eingeschlossene Schicht
Probleme beim Pressen, Verkleben oder Einlegen von Schichten
Dies ist zwar keine vollständige Prüfung der Rechtwinkligkeit, gibt der Qualitätskontrolle jedoch Hinweise darauf, wo als Nächstes nachgesehen werden muss.
Manuelle vs. automatisierte Prüfung der Stapelhöhe und Rechtwinkligkeit
Eine manuelle Überprüfung ist sinnvoll. Sie hat jedoch auch ihre Grenzen.
Die richtige Methode hängt vom Produktionsvolumen, dem Toleranzrisiko und den Ausfallkosten ab.
Methode der Inspektion
Am besten für
Strength
Einschränkung
Höhenmessgerät und Messplatte
Prototypen, Kleinserien, eingehende Schecks
Einfach und kostengünstig
Einfluss des Bedieners, langsamere Datenerfassung
Messuhr mit Halterung
Prozesskontrollen und Erstmusterfreigabe
Gute Wiederholgenauigkeit, sofern die Halterung stabil ist
Begrenzte Punktabdeckung
Funktionsprüfung des Dorns
Rotorstapel und bohrungsbezogene Bezugspunkte
Überprüft die für die Montage relevante Ausrichtung
Erfordert eine präzise Steuerung des Dorns
CMM-Prüfung
Detaillierte Maßprüfung
Strenge Datenkontrolle und rückverfolgbare Daten
Langsamer bei der Großserienfertigung
Laser- oder berührungsloses Scannen
Prüfungen mit hoher Punktdichte
Erkennt Formmuster schnell
Benötigt eine klare Vorgehensweise und einen Zusammenhang, um zu funktionieren
Automatisierte Mehrpunktstation
Großserienfertigung von Statoren und Rotoren
Schnell, reproduzierbar, datenreich
Erfordert eine vorausschauende Gestaltung von Fixtures und Methoden
Ein praktischer Ansatz besteht darin, zunächst manuelle Verfahren für die Einrichtung und Diagnose einzusetzen und erst dann auf vorrichtungsgestützte oder automatisierte Prüfverfahren umzusteigen, wenn das Produktionsvolumen, die Toleranzen oder die Fehlerkosten dies rechtfertigen.
Empfohlene Qualitätskontrollroutine nach Produktionsphase
Produktionsphase
Schwerpunkt der Prüfung
Empfohlene Überprüfung
Zweck
Eingehende Laminate
Dicke, Gratrichtung, optische Mängel
Probenahme nach Losen oder Spulen
Wiederholten Schichtenfehler verhindern
Erster Stapel nach der Einrichtung
Anzahl, Sitzplätze, freie Höhe
Mehrpunkt-Höhenkarte
Fehler bei der Einrichtung frühzeitig erkennen
Stapel vor dem Zusammenfügen
Höhe unter definierten Bedingungen
Belastungs- oder Befestigungsscheck
Das Verhalten des Stacks vor dem Hinzufügen des Werts überprüfen
Stapel nach dem Zusammenfügen
Verzerrung, Neigung, lokale Erhebungen
Höhenkarte und Rechtwinkligkeitsprüfung
Erkennung von Schweiß-, Klebe-, Niet- oder Verriegelungseffekten
Endstapel
Funktionale Passform
Prüfung der Höhe und der Rechtwinkligkeit auf Basis eines Bezugspunkts
Montagebereitschaft bestätigen
Prüfung der Messgeräte
Messstabilität
Überprüfung der Master-Datei und der Vorrichtungen
Vermeidung einer falschen Prozessabweichung
Der Prüfplan sollte sich am Risiko orientieren. Fügen Sie keine Prüfschritte hinzu, nur um den Anschein von Gründlichkeit zu erwecken. Fügen Sie Prüfschritte dort hinzu, wo der Prozess tatsächlich vorankommen kann.
Häufige Ursachen für unzureichende Stapelhöhe und Rechtwinkligkeit
Problem gefunden
Wahrscheinliche Ursache
Erster Schritt
Die Stapelhöhe ist an allen Stellen zu hoch
Zu viele Laminierungen, dickes Material, Beschichtungsablagerungen, geringe Kompression
Stückzahl, Material und Ladung überprüfen
Stapelhöhe zu gering
Fehlende Laminierung, zu starke Kompression, falsche Materialstärke
Verschmutzungen, Absplitterungen, Beulen, Schweißnahtzug, Verformungen durch Verriegelung
Reinigen, Kante prüfen, Stelle isolieren
Gute Höhe, aber mangelnde Rechtwinkligkeit
Datumsabweichung oder schräge Fläche
Nochmals anhand des Funktionsbezugspunkts überprüfen
Gut vor dem Zusammenschluss, schlecht nach dem Zusammenschluss
Verbindungsverzerrung
Klemmkraft und Abfolge überprüfen
Geringe Wiederholbarkeit
Bedienerverfahren, Verschleiß der Vorrichtung, unklare Punktkarte
Wiederholbarkeitsprüfung durchführen
Montagefehler trotz ausreichender Höhe
Durchschnittliche Höhe bei maskierter Neigung oder lokalem Kontakt
Steuerelemente für Bereich und Rechtwinkligkeit hinzufügen
Die meisten Stack-Probleme lassen ein Muster erkennen. Das Ziel besteht darin, dieses Muster zu erkennen, bevor man den Prozess anpasst.
Praktische Checkliste für die Qualitätskontrolle von Laminatstapeln
Verwenden Sie diese Checkliste, bevor Sie Angaben zur Stapelhöhe oder Rechtwinkligkeit akzeptieren.
Das Datum ist eindeutig benannt.
Der Stapelzustand ist definiert.
Die Messlast wird aufgezeichnet.
Der Innendurchmesser der Spannvorrichtung oder des Dorns wird erfasst.
Die Punktkarte ist festgelegt und markiert.
Maximalwert, Minimalwert, Durchschnittswert und Spannweite werden erfasst.
Die Rechtwinkligkeit wird anhand des funktionalen Merkmals überprüft.
Das Messgerät wird anhand einer bekannten Referenz überprüft.
Der Bediener führt erst dann eine erneute Messung durch, wenn das Teil “gut aussieht”.”
Fehlgeschlagene Messwerte werden zum Zwecke des Lernens im Prozess gespeichert.
Der letzte Punkt ist wichtig. Gelöschte Fehler verdecken den Prozess.
Wann sollte man von der manuellen Prüfung umsteigen?
Die manuelle Stapelmessung eignet sich gut für kleine Chargen, Testläufe und die Fehlerbehebung. Sie stößt jedoch an ihre Grenzen, wenn der Prozess Geschwindigkeit, Rückverfolgbarkeit und geringe Bedienerabweichungen erfordert.
Ziehen Sie eine kontrolliertere Prüfmethode in Betracht, wenn:
Die Toleranz bei der Stapelhöhe ist im Vergleich zu den Schwankungen der Laminatdicke sehr eng.
Der Stapel wird in der Großserienfertigung von Motoren eingesetzt.
Selbst nach der Höhenfreigabe kommt es zu Montagefehlern.
Die Rechtwinkligkeit wirkt sich auf den Luftspalt, den Passsitz der Welle, den Passsitz des Gehäuses oder die endgültige Klemmkraft aus.
Manuelle Datenänderungen unterscheiden sich deutlich je nach Bediener.
Verformungen nach dem Fügen lassen sich nur schwer vorhersagen.
Kunden verlangen nachvollziehbare Prüfprotokolle.
An dieser Stelle lautet die Frage nicht: “Kann man das messen?” Die bessere Frage ist vielmehr: “Kann man mit dieser Methode den Fehler erkennen, bevor er die Montage erreicht?”
FAQ: Messung der Schichtstapelhöhe und der Rechtwinkligkeit
Was versteht man unter der Höhe des Laminatstapels?
Die Lamellenstapelhöhe ist die gemessene Gesamthöhe der gestapelten Lamellen zwischen zwei Referenzflächen. Sie kann im freien Zustand, im eingesetzten Zustand, im geklemmten Zustand oder unter einer definierten Belastung gemessen werden.
Wie misst man die Höhe eines Laminatstapels?
Verwenden Sie einen stabilen Bezugspunkt, legen Sie die Stapelbedingungen fest und messen Sie anschließend mehrere Punkte über die gesamte Stapeloberfläche. Notieren Sie die maximale Höhe, die minimale Höhe, die durchschnittliche Höhe, den Messbereich, die Punktpositionen und die Messlast.
Sollte die Höhe des Laminatstapels unter Belastung gemessen werden?
Wird der Stapel in der Endmontage komprimiert, ist die Höhe im beladenen Zustand in der Regel aussagekräftiger als die Höhe im freien Zustand. Die Höhe im freien Zustand ist jedoch weiterhin hilfreich für Einrichtungskontrollen und die frühzeitige Fehlererkennung.
Was versteht man unter „Rechtwinkligkeit“ bei einem Laminatstapel?
Die Rechtwinkligkeit bezeichnet das praktische 90°-Verhältnis zwischen den Merkmalen eines Bauteils, wie beispielsweise zwischen der Stirnfläche und der Bohrungsachse oder zwischen der Seitenwand und der Bezugsfläche. In der GD&T-Terminologie steht dies in engem Zusammenhang mit der Senkrechtigkeit.
Warum kann ein Stapel die Höhenprüfung bestehen, aber bei der Montage durchfallen?
Denn ein einzelner Höhenmesswert kann Neigungen, Wölbungen, Graten, lokale Erhebungen oder Abweichungen der Bezugsebene verschleiern. Die Baugruppe reagiert in der Regel auf den ersten Kontaktpunkt und nicht auf die durchschnittliche Höhe.
An wie vielen Stellen sollte ein Laminatstapel gemessen werden?
Bei runden Stapeln beginnen Sie mit vier Punkten im äußeren Bereich und fügen Sie weitere Punkte in der Nähe von Funktions- oder Hochrisikobereichen hinzu. Verwenden Sie bei größeren Stapeln oder solchen mit engeren Toleranzen eine dichtere Punktverteilung.
Was führt zu einer schlechten Rechtwinkligkeit bei Stator- oder Rotor-Laminatpaketen?
Zu den häufigsten Ursachen zählen das Aufstauen von Graten, ungleichmäßiges Einpassen, verschlissene Halterungen, Verformungen beim Zusammenfügen, Fremdkörper zwischen den Schichten, ungleichmäßiger Druck sowie die Prüfung anhand eines falschen Bezugspunkts.
Ist eine CMM-Prüfung bei Laminatstapeln erforderlich?
Nicht immer. Ein Koordinatenmessgerät (CMM) eignet sich für detaillierte Validierungen und bezugspunktgesteuerte Prüfungen. Für die Produktionsüberwachung kann eine spezielle Vorrichtung oder eine automatisierte Mehrpunktmessstation schneller und praktischer sein.
Was ist das beste Qualitätskontrollverfahren für Laminatstapel mit hohem Durchsatz?
Setzen Sie Erststückprüfung, Höhenkontrollen beim Einlegen, Rechtwinkligkeitsprüfungen nach dem Zusammenfügen, Prüfvorrichtungsaudits sowie automatisierte oder halbautomatisierte Datenerfassung ein, wenn Wiederholgenauigkeit entscheidend ist.
Wie lassen sich Probleme mit der Stapelhöhe und der Rechtwinkligkeit verringern?
Überwachen Sie die Richtung der Grate, die Anzahl der Laminierungen, die Einpresskraft, den Zustand der Halterung, die Fügefolge und den Messbezugspunkt. Verfolgen Sie anschließend den Höhenbereich und die Entwicklung der Rechtwinkligkeit, nicht nur die durchschnittliche Höhe.
Das Wichtigste auf einen Blick
Eine zuverlässige Qualitätskontrolle von Laminatstapeln basiert nicht auf einem einzigen Höhenwert.
Im Mittelpunkt stehen dabei die Bezugspunktsteuerung, der Zustand des Stapels, die Mehrpunktmessung und die funktionale Rechtwinkligkeit. Eine gute Routine zeigt an, ob der Stapel zu hoch, zu niedrig, schräg, an einigen Stellen höher oder nach dem Zusammenfügen verändert ist.
Das ist der Unterschied zwischen Prüfdaten, die lediglich in einen Bericht einfließen, und Prüfdaten, die Montageprobleme verhindern.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 German
 English
 Spanish
 French
 Italian