Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Das ist der Punkt, an dem ein Motorkern leise gut, instabil, teuer oder unmöglich zu reparieren wird.
In diesem Artikel wird erklärt, wie man eine Stapelautomatisierung für Motorbleche entwickelt:
Sensoren
Stapeln von Stiften
Höhenkontrolle
Kraftüberwachung
Sichtprüfung
QC-Tore
Fügekontrollen
MES-Rückverfolgbarkeit
ROI- und OEE-Logik
Der Schwerpunkt liegt auf der Praxis: wie man Probleme vor dem Schweißen, Kleben, Wickeln, Einsetzen des Magneten, der Wellenmontage oder der abschließenden Motorprüfung erkennt.
Denn bis ein fehlerhafter Stapel das Ende der Fertigungslinie erreicht, hat er bereits Arbeit, Maschinenzeit, Teile und Ausreden gesammelt.
Inhaltsübersicht
Was ist Motor-Laminierung Stacking?
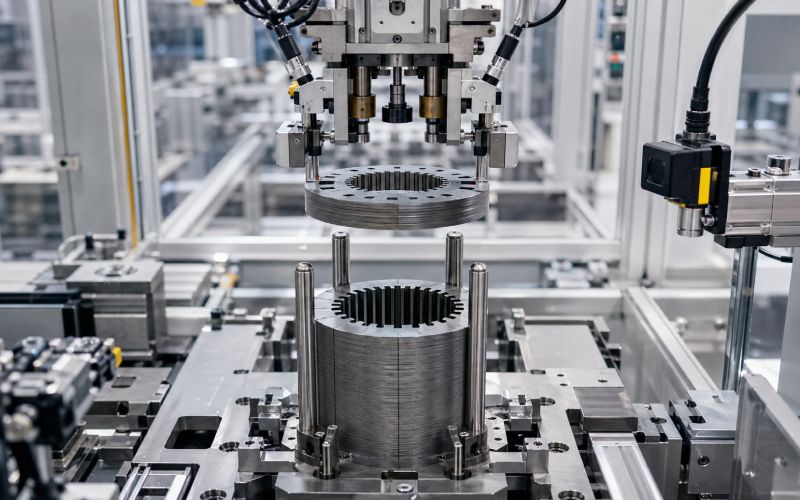
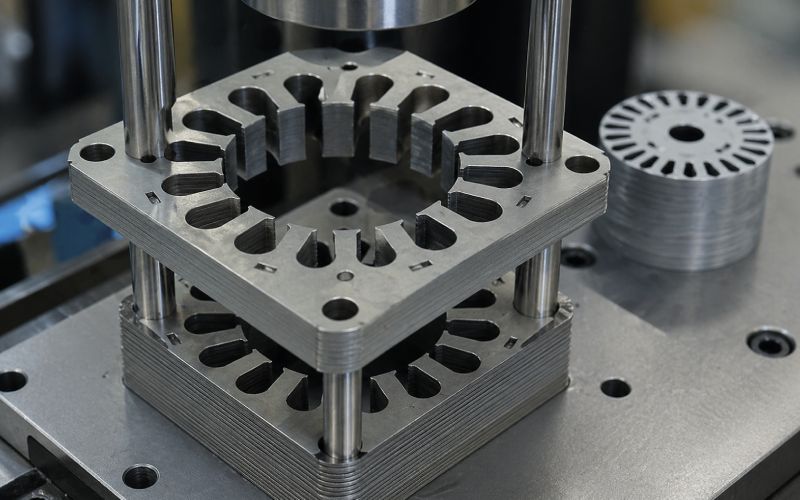
Stapeln von Motorlaminaten ist der Prozess des Zusammenfügens dünner electrical steel laminations in einen Statorkern, einen Rotorkern, einen segmentierten Kern oder einen Teilstapel.
Die einzelnen Bleche werden in der Regel aus Elektrostahl gestanzt oder geschnitten. Die Bleche werden aufeinander gestapelt, um den Magnetkern des Motors zu bilden. Die dünne Blechstruktur trägt zur Verringerung der Wirbelstromverluste bei, während der fertige Stapel die Geometrie bietet, die für die Wicklung, die Magnetplatzierung, die Wellenmontage, die Gehäusemontage und die endgültige Motorleistung erforderlich ist.
Das ist die saubere Definition.
Die Realität der Produktion ist chaotischer.
Jede Laminierung weist kleine Abweichungen auf:
Dickenvariation
Burr height
Zustand der Beschichtung
Abweichung des Nutenprofils
Abweichung der Bohrlochposition
Ölfilm
Handhabungsmarkierungen
Werkzeugverschleißsignaturen
Leichte Welligkeit
Geringer Rotationsfehler
Eine einzige Laminierung kann akzeptabel aussehen. Ein paar hundert davon können einen Stapel ergeben, der nicht mehr akzeptabel ist.
Aus diesem Grund ist die Stapelautomatisierung so wichtig.
Es werden nicht einfach nur die Blätter schneller bewegt. Sie kontrolliert die Art und Weise, wie sich kleine Fehler ansammeln.
Warum Lamination Stack Automation wichtig ist
Ein Motorkern ist schichtweise aufgebaut, aber Fehler treten nicht immer Schicht für Schicht auf.
Ein Statorstapel kann eine grundlegende Höhenprüfung bestehen und dennoch Probleme beim Wickeln verursachen. Ein Rotorpaket kann vor dem Einsetzen des Magneten sauber aussehen und dennoch Taschenabweichungen aufweisen, die zu Montageunterbrechungen führen. Ein Stapel kann seine Nennhöhe nur erreichen, weil die Presse ihn dorthin gezwungen hat.
Letzteres ist üblich.
Der Stapel ist nicht gut geworden. Er wurde zur Stille komprimiert.
Die Automatisierung sollte diese Art von falschem Vertrauen verhindern.
Eine gut durchdachte Laminierzelle hilft, die Anzahl der Stapel zu reduzieren:
Doppelblatteinzug
Fehlende Kaschierungen
Winkelfehlerhafte Ausrichtung
Schlitzdrift
Bohrung oder OD-Abweichung
Gratbedingte Störungen
Defekte durch Stiftverschleiß
Falsches Mischen von Teilen
Schlechte Verbindungsqualität
Schrott im Spätstadium
Nicht nachvollziehbare Prozessabweichung
Bei der Produktion von Großserienmotoren lautet die Frage nicht nur: “Können wir dieses Teil stapeln?”
Die bessere Frage ist:
Können wir beweisen, dass jeder Stapel korrekt ist, bevor wir ihn mit weiteren Kosten belasten?
Die Hauptmängel bei Motorlaminierungsstapeln
Die meisten Laminatstapeldefekte beginnen klein. Das ist es, was sie so ärgerlich macht.
Sie sind nicht immer von der anderen Seite der Leitung aus sichtbar. Sie halten die Maschine vielleicht nicht sofort an. Sie können bis zum nächsten Prozess warten, wo sie das Problem eines anderen sind.
Ein Stapel kann aus einem einzigen Grund ausfallen. Er kann auch scheitern, weil drei kleine Gründe auf einmal auftreten.
Das ist schwieriger zu fangen. Aber nicht unmöglich.
Der eigentliche Zweck von Sensoren beim Stapeln von Laminaten
Sensoren sind nicht dazu da, die Maschine zu schmücken.
Sie beantworten bestimmte Fragen zu bestimmten Zeitpunkten.
Bevor das Blatt entnommen wird:
Ist das richtige Teil verfügbar?
Während der Abholung:
Wurde ein Blatt ausgewählt, nicht zwei?
Vor der Platzierung:
Liegt die Laminierung in der richtigen Richtung und ist sie richtig gedreht?
Während des Stapelns:
Sitzt das Blatt normal?
Vor dem Beitritt:
Ist dieser Stapel es wert, geschweißt, geklebt, genietet oder gepresst zu werden?
Nach dem Beitritt:
Ist durch den Zusammenführungsprozess ein guter Stapel entstanden oder nur ein dauerhaft schlechter?
Das ist die grundlegende Logik.
Fügen Sie keine Sensoren hinzu, weil die Maschine über freie Flächen verfügt. Fügen Sie Sensoren hinzu, weil der nächste Arbeitsgang die Behebung eines Defekts erschwert.
Sensorauswahl für die Motor-Laminier-Stapelautomation
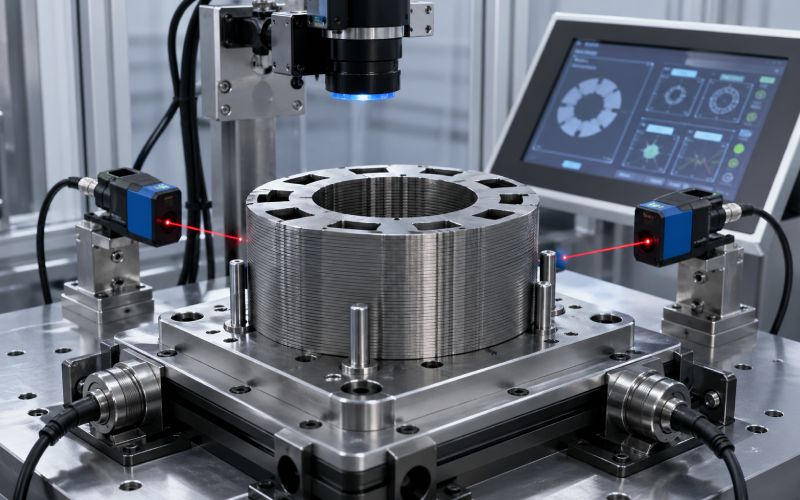
Der beste Sensorplan verwendet mehrere einfache Kontrollen anstelle eines “magischen” Inspektionssystems.
Eine Kamera kann keine Sitzkraft spüren. Ein Kraftsensor kann eine falsche Laminierungsvariante nicht erkennen. Ein Höhensensor kann die Gratrichtung nicht nachweisen. Ein Doppelblattsensor kann die Schlitzausrichtung nicht bestätigen.
Das System muss also Signale kombinieren.
Sensor oder Kontrolle
Bester Standort
Hauptzweck
Was sie verhindert
Teilweise vorhandener Sensor
Fütterung, Aufnahmepunkt, Platzierung Nest
Bestätigt das Vorhandensein einer Laminierung
Leere Zyklen, fehlende Blätter
Doppelbogenkontrolle
Abholung oder Transfer in der Nähe
Erkennt zwei angehobene Lamellen als eine
Falsche Zählung, Höhenfehler, Ausschuss nach dem Zusammenfügen
Anschnitt nach dem Zusammenfügen oder Endanschnitt
Kontrolliert unerwünschte Leiterbahnen
Interlaminares Kurzschlussrisiko
Schlitzinspektion
Vorwickelschütz
Misst Schlitzöffnung, Gratrisiko, Schlitzposition
Beschädigung der Wicklung, Stillstand beim Einsetzen
Bohrung oder OD-Messung
Kontrolle des Rotor- oder Statorendpakets
Bestätigt die Kerngeometrie
Wellensitz, Gehäusesitz, Auswuchtrisiko
Die Platzierung ist wichtiger als der Katalogname des Sensors.
Ein zu weit stromaufwärts installierter Sensor bestätigt, dass etwas früher korrekt war. Das ist nicht dasselbe wie die Bestätigung, dass es jetzt richtig ist.
Stacking Pins: Die kleinen Teile, die über die Stapelgenauigkeit entscheiden
Stapeln von Stiften sind Positionierungselemente, die zur Ausrichtung der einzelnen Lagen während des Stapelaufbaus verwendet werden. Sie können durch Löcher, Schlitze, Kerben, Merkmale mit Innendurchmesser, Merkmale mit Außendurchmesser oder spezielle Werkzeugmerkmale positioniert werden.
Sie klingen einfach.
Sie sind es nicht.
Kontrolle der Stifte:
Winkellage
Wiederholbarkeit von Bogen zu Bogen
Geradheit des Stapels
Ausrichtung der Schlitze
Bohrung oder OD-Referenz
Schräglagengenauigkeit, wenn verwendet
Genauigkeit in die Verbindung übertragen
Ein abgenutzter Bolzen kann die Produktion trotzdem weiterlaufen lassen. Das ist die Gefahr.
Die Maschine läuft. Der Stapel sieht normal aus. Der Abmessungstrend bewegt sich langsam. Niemand bemerkt es, bis es zu Ausfällen in der Produktion kommt.
Dann streitet man sich über Wicklung, Magneteinbau, Schweißen, Werkzeuge, Inspektion, Bediener und Material.
Manchmal wurde die Anstecknadel einfach getragen.
Konstruktionsfaktoren für Stapelstifte
Das Pin-Design sollte nicht von einer anderen Zelle kopiert werden, ohne die Teilegeometrie und die Fehlerhistorie zu überprüfen.
Pin-Design-Faktor
Warum es wichtig ist
Schlechtes Design Ergebnis
Einführungsfase
Hilft beim Einführen dünner Lamellen, ohne sich zu verfangen
Schrammen, verbogene Kanten, Beschichtungsschäden
Spiel der Stifte
Gleichgewicht zwischen Ortungsgenauigkeit und reibungslosem Laden
Zu festes Anziehen führt zu Verklemmungen, zu loses Anziehen zu Abdriften
Mehr Pins bedeuten nicht immer eine bessere Kontrolle.
Manchmal bedeuten mehr Stifte, dass das Teil keine Freiheit hat, sich zu setzen. Der Stapel kämpft gegen die Halterung. Die Kraftkurve steigt an. Die Linie läuft trotzdem weiter.
Nicht gut.
Stiftspielraum: Warum “eng” nicht immer richtig ist
Eine sehr enge Stiftpassung kann auf einer Zeichnung attraktiv aussehen. Er verspricht Kontrolle.
Auf der Strecke kann es das Gegenteil bewirken.
Dünne Laminate sind keine perfekten starren Platten. Sie weisen Grate, Beschichtungsschwankungen, Öl, Temperatureinflüsse und Handhabungsschwankungen auf. Wenn das Stiftspiel zu eng ist, werden normale Abweichungen zu mechanischen Störungen.
Wenn der Abstand zu gering ist, kann sich der Stapel drehen oder abdriften.
Der korrekte Abstand zwischen den Stiften sollte also auf der Grundlage von:
Echte Loch- oder Schlitzmessdaten
Verteilung der Grathöhe
Variation der Beschichtungsdicke
Wiederholbarkeit der Platzierung
Erforderliche Winkeltoleranz
Höhe des Stapels
Anzahl der Laminierungen
Verfahren zum Verbinden
Spiel der nachgeschalteten Baugruppe
Legen Sie das Stiftspiel nicht allein anhand der CAD-Sollgeometrie fest.
Das ist eine saubere Art, ein schmutziges Problem zu lösen.
Gratrichtung und Gratwachstum in Lamellenstapeln
Die Grate sind auf einem Blatt klein. In einem Stapel werden sie zu einem Muster.
Ändert sich die Gratrichtung willkürlich, kann der Stapel einen uneinheitlichen Sitz, lokale Höhenänderungen, das Risiko von Schlitzkanten oder Beschichtungsschäden aufweisen. Wenn der Grat immer in dieselbe Richtung zeigt, kann sich der Stapel vorhersehbarer aufbauen, aber die Gratansammlung muss immer noch kontrolliert werden.
Bei Statorstapeln können Grate in der Nähe von Wicklungsschlitzen die Isolierung beschädigen oder Draht-, Haarnadel- oder Einsetzwerkzeuge beeinträchtigen.
Bei Rotorstapeln können Grate in der Nähe von Magnettaschen, Bohrungsmerkmalen oder auswuchtungsempfindlichen Bereichen zu Passungs- und Leistungsproblemen führen.
Ein gutes Stapelsystem sollte die Antwort sein:
Wird die Richtung des Grats kontrolliert?
Wird das Gratwachstum über die Lebensdauer des Werkzeugs überwacht?
Erhöht sich die Sitzkraft, wenn die Grate wachsen?
Werden die Schlitzöffnungen enger?
Kratzen die Stifte, weil die Grate aufsteigen?
Hält das QC-Gate die Stapel vor dem Aufwickeln oder Einsetzen des Magneten an?
Grate müssen nicht dramatisch sein, um teuer zu sein.
Sie müssen nur wiederholt werden.
Die Kontrolle der Stapelhöhe ist nicht dasselbe wie die Kontrolle der Bogenanzahl
Dies ist ein häufiger Fehler.
Kontrolle der Blattzahl prüft, wie viele Lamellen in den Stapel gelangt sind.
Kontrolle der Stapelhöhe prüft die physische Höhe des gebauten Stapels.
Sie sind verwandt. Sie sind nicht dasselbe.
Ein Stapel kann aufgrund von Dickenabweichungen, Graten, eingeklemmten Ablagerungen, Beschichtungsänderungen oder Kompressionsverhalten die richtige Anzahl, aber die falsche Höhe haben.
Ein Stapel kann ein verdächtiges Zählverhalten aufweisen und trotzdem in der Nähe der Zielhöhe gemessen werden, da die Komprimierung den Fehler verdeckt.
Ein zuverlässiges Stacking-Verfahren sollte also beides verwenden.
Siehe
Was sie beantwortet
Was sie allein nicht beweisen kann
Anzahl der Blätter
Wurde die richtige Anzahl von Lamellen in den Stapel eingelegt?
Ob alle Blätter richtig sitzen
Höhe des Stapels
Hat der Stapel die erwartete Bauhöhe erreicht?
Ob die Zählung korrekt ist
Mehrpunkthöhe
Ist der Stapel gekippt, angehoben oder ungleichmäßig?
ob die richtige Laminierungsvariante verwendet wurde
Kraft-Weg-Kurve
Hat der Stapel normal gesessen?
Genaue Einhaltung der Abmessungen
Sichtprüfung
Ist das Teil korrekt und richtig ausgerichtet?
ob der vergrabene Stapel richtig sitzt
Eine einzige Messung der oberen Höhe ist besser als nichts.
Aber es könnte die Neigung verfehlen.
Bei Motorkernen mit engen Montageanforderungen sollten Sie vor dem Zusammenfügen eine Mehrpunkt-Höhenkontrolle durchführen.
Kraftkurven: Ein besserer Weg, versteckte Stapelprobleme zu erkennen
A Kraftkurve zeichnet die Kraft in Abhängigkeit von der Strecke oder der Zeit während des Einsetzens, der Kompression, des Stifteintritts oder des Stapelpressens auf.
Sie ist nützlich, weil sich Stapelprobleme oft als abnormaler Widerstand zeigen, bevor sie sich als sichtbare Defekte bemerkbar machen.
Die Kraftüberwachung kann erkennen:
Entgraten
Stift schaben
Falsche Laminierungsvariante
Trümmer zwischen den Schichten
Schlechte Bestuhlung
Übermäßige Kompression
Stapel schlank
Bohrung oder Schlitz nicht übereinstimmend
Achten Sie nicht nur auf die Spitzenkraft.
Die Spitzenkraft ist leicht abzulesen, aber sie kann die Geschichte verbergen.
Eine Kraft-Weg-Kurve zeigt, wo der Widerstand beginnt, wie schnell er ansteigt, ob sich der Stapel gleichmäßig setzt und ob das endgültige Sitzverhalten mit dem bekannter guter Stapel übereinstimmt.
Zwei Stapel können die gleiche Höhe erreichen.
Man setzt sich natürlich.
Man wurde dorthin gezwungen.
Das sind verschiedene Stapel.
QC-Tore: Stoppen Sie schlechte Stapel, bevor sie teuer werden
A QC-Gate ist ein Entscheidungspunkt, an dem das System den Stapel entweder für den nächsten Schritt freigibt oder ihn zur Ablehnung, Nacharbeit, Quarantäne oder Überprüfung anhält.
QC-Gates sollten vor Kostensteigerungen sitzen.
Das heißt, vorher:
Beitritt zu
Welding
Bonding
Riveting
Wickeln
Einsetzen des Magneten
Pressen der Welle
Montage des Gehäuses
Abschlusstest
Der schlechteste Ort, um ein Stapelungsproblem zu entdecken, ist, nachdem der Motor bereits teure Nacharbeiten hinter sich hat.
QC-Gate
Prozess Standort
Was ist zu prüfen?
Warum es wichtig ist
Tor 1: Überprüfung der eingehenden Laminierung
Vor der Fütterung
Teiletyp, Los, Gratrichtung, sichtbare Schäden
Verhindert, dass falsches Material in die Zelle gelangt
Tor 2: Überprüfung der Abholung
Bei der Blechabholung
Teil vorhanden, Einzelblatt, stabiler Griff
Verhindert fehlende oder doppelte Blätter
Tor 3: Überprüfung der Orientierung vor dem Stapel
Bestätigt, dass die Verbindung den Stapel nicht beschädigt hat
Gate 7: Pre-Downstream-Gate
Vor dem Wickeln, Einsetzen des Magneten, Einsetzen der Welle
Kritische Abstände und Montagemerkmale
Schützt den nächsten Prozess vor vererbten Fehlern
Die Endkontrolle ist nach wie vor wichtig.
Aber es sollte nicht die erste ernsthafte Überprüfung sein.
Das ist spätes Lernen.
Technische Überprüfungen vs. geschäftliche Auswirkungen
Ein Projekt zur Stapelautomatisierung wird nicht genehmigt, nur weil die Vorrichtung clever ist.
Sie wird genehmigt, weil die Linie stabiler wird, der Schrott früher und billiger wird und Ausfälle rückverfolgbar werden.
Technisches Problem
Automation Steuerung
Auswirkungen auf die Wirtschaft
Doppelblatteinzug
Doppelblatterkennung bei der Aufnahme
Verhindert Ausschuss und Nacharbeit beim Fügen
Langsamer Bolzenverschleiß
Entwicklung der Stiftbelastung und geplanter Austausch
Reduziert Drift auf Chargenebene
Gratwachstum
Kraftentwicklung, Vision, Schlitzkontrolle
Schützt die Wicklung und den Magneteinsatzertrag
Variation der Stapelhöhe
Zählung + Mehrpunkthöhe + Kompressionsdaten
Verringert Passungsprobleme bei der Montage
Falsche Laminierungsvariante
Bildverarbeitungsidentitätsprüfung und Programmsperre
Verhindert die Produktion von Mischteilen
Späte Fehlerentdeckung
QC-Gates vor Wertschöpfungsschritten
Senkt die Kosten für schlechte Qualität
Unklare Grundursache
Rückverfolgbarkeit der Stack-ID
Verkürzt die Fehlerbehebungszeit
Operator-abhängige Entscheidungen
Definierte Pass/Fail-Logik
Verbessert die Wiederholbarkeit im Schichtbetrieb
Ein gutes Qualitätssicherungssystem weist nicht nur schlechte Stapel zurück.
Das erklärt, warum sie abgelehnt wurden.
In dieser Erklärung steckt das Geld.
Kosten für schlechte Qualität bei der Stapelung von Laminaten
Ein und derselbe Fehler hat unterschiedliche Kosten, je nachdem, wann er entdeckt wird.
Eine bei der Abholung entdeckte falsche Laminierung ist ein kleines Ereignis.
Eine nach dem Zusammenfügen der Stapel festgestellte falsche Laminierung ist Ausschuss oder Nacharbeit.
Eine nach dem Wickeln, dem Einsetzen des Magneten, dem Pressen der Welle oder dem abschließenden Motortest entdeckte falsche Laminierung ist jetzt ein viel größeres Problem.
Defekt gefunden bei
Typisches Kostenniveau
Warum
Vor der Abholung
Niedrigste
Blatt kann vor der Wertschöpfung zurückgewiesen werden
Während des Stapelns
Low
Stapel kann vor dem Beitritt gestoppt werden
Vor dem Beitritt
Moderat
Es geht zwar etwas Bauzeit verloren, aber die wichtigsten nachgelagerten Kosten werden geschützt.
Nach dem Beitritt
Higher
Stapel kann Nacharbeit oder Ausschuss erfordern
Nach dem Einsetzen der Wicklung oder des Magneten
Very high
Mehr Komponenten und Maschinenzeit werden bereits investiert
Beim Abschlusstest
Höchste
Die Ursache ist schwieriger zu isolieren und die Eindämmung ist umfassender
Dies ist der Geschäftsgrund für QC-Gates.
Keine Theorie. Nur Arithmetik mit besserem Timing.
OEE: Wie sich die Stapelautomatisierung auf Verfügbarkeit, Leistung und Qualität auswirkt
OEE wird oft auf der Maschinenebene diskutiert, aber Stapelfehler bei der Laminierung verteilen sich über die gesamte Linie.
Eine Stapelzelle kann die OEE auf drei Arten beeinträchtigen:
Verfügbarkeit Verlust
Die Linie stoppt aufgrund von Staus, Doppelpicks, Stiftinterferenzen, Transferfehlern oder unklarer Ausschussbehandlung.
Leistungsverlust
Die Linie läuft langsamer, weil der Prozess wiederholt wiederholt werden muss, manuelle Kontrollen erforderlich sind oder die Zuführung instabil ist.
Qualitätsverlust
Auf der Anlage werden Stapel produziert, die später bei der Maßkontrolle, der Verbindungsprüfung, dem Einsetzen der Wicklungen, dem Einsetzen der Magnete oder der Endprüfung durchfallen.
Ein besseres Stapelsystem verbessert die OEE durch:
Weniger lästige Stopps
Automatische Trennung von guten und schlechten Stapeln
Erkennen von Trends vor schweren Fehlern
Verhinderung von Unterbrechungen des Stromflusses
Klare Fehlersignale für die Instandhaltung
Reduzierung der manuellen Prüfschleifen
Das Ziel ist nicht maximale Geschwindigkeit um jeden Preis.
Eine schnelle Stapelzelle, die Defekte nach unten schickt, ist nicht schnell. Sie leiht sich Zeit von der nächsten Station.
Fügeverfahren ändert den QC-Plan
Motorlaminatstapel können durch verschiedene Verbindungsmethoden zusammengehalten werden. Jede Methode verändert das Inspektionsrisiko.
Verfahren zum Verbinden
Hauptnutzen
Hauptanliegen der QC
Empfohlenes Tor
Interlocking
Schnell, integriert mit Laminierungsdesign
Lokale Verformung, Spannung, Stapeltrennung, Beschädigung von Merkmalen
Kontrolle der Verriegelung und der Ebenheit des Stapels
Welding
Starker mechanischer Halt
Hitzeeinwirkung, lokale Kurzschlüsse, Verzug, Schweißnahtkonsistenz
Geometrie vor dem Schweißen + elektrische/maßliche Prüfung nach dem Schweißen
Bonding
Guter Oberflächenkontakt und kontrolliertes Stapelverhalten
Ausrichtung vor der Schweißung und Geometrie-/Kurzschlussprüfungen nach der Schweißung
Sauberkeit der Oberfläche, Druck, Aushärtung, Endhöhe
Die Entscheidung sollte nicht allein aufgrund der Stärke des Zusammenschlusses getroffen werden.
Sie sollte die nachgelagerte Leistung, den Inspektionsaufwand, den Platzbedarf der Geräte, die Reparaturstrategie und die Anforderungen an die Rückverfolgbarkeit umfassen.
Eine Verbindungsmethode, die einfach zu installieren, aber schwer zu überprüfen ist, kann später teuer werden.
Automatisierung des Statorstapels: Was zu inspizieren ist
Bei Statorblechpaketen sollte das Verfahren den Wicklungsweg schützen.
Zu den wichtigen Kontrollen gehören:
Öffnung des Schlitzes
Tiefe des Schlitzes
Ausrichtung der Zähne
Innendurchmesser
Höhe des Stapels
Schlitzgrate
Beschädigung der Beschichtung in der Nähe von Schlitzen
Ausrichtung der Kaschierung
Endgültige Rundheit
Rechtwinkligkeit des Stapels
Wenn der Stator eine Haarnadelwicklung hat, ist die Geometrie der Nuten noch empfindlicher. Der Einfügeprozess verzeiht keine engen Nuten, Grate oder Winkelabweichungen.
Ein Statorstapel kann von außen akzeptabel aussehen, während eine Nutfamilie aus ihrer Position herausfällt.
Überprüfen Sie also die Geometrie, die der nächste Prozess tatsächlich verwendet.
Nicht nur die Geometrie, die leicht zu messen ist.
Rotorstapel-Automatisierung: Was zu prüfen ist
Bei Rotorblechpaketen sind die risikoreichsten Merkmale oft andere.
Zu den wichtigen Kontrollen gehören:
Bohrungsdurchmesser
Zylindrizität der Bohrung
Äußerer Durchmesser
Position der Magnettasche
Magnetische Taschenfrässtifte
Schräglagengenauigkeit
Winkelindexierung
Gleichgewichtsabhängige Merkmale
Höhe des Stapels
Konsistenz der Verbindungen
Rotorstapel können teure nachgeschaltete Probleme verursachen, wenn die Bohrung, die Magnettaschen oder die Schrägeigenschaften abdriften.
Ein kleiner Winkelfehler im Stapel kann zu einem Problem beim Einsetzen des Magneten werden. Ein Bohrungsfehler kann zu einem Problem bei der Wellenmontage werden. Ein Unwuchtproblem im Stapel wird möglicherweise erst viel später offensichtlich.
Auch hier ist die späte Erkennung die teure Variante.
Segmentierte Stator- oder Rotorpakete erhöhen die Komplexität zusätzlich.
Jetzt muss das System nicht nur die Stapelung von Blatt zu Blatt, sondern auch die Beziehungen von Segment zu Segment kontrollieren.
Prüfen Sie auf:
Identität des Segments
Segment Tonhöhe
Gemeinsame Lücke
Taktung
Segmentbestuhlung
Kumulierter Zirkularitätsfehler
Endgültige OD/ID-Rundheit
Ungleichgewicht zwischen den Segmenten
Handhabung von Schäden an Segmentkanten
Segmentierte Konstruktionen können den Materialeinsatz oder die Flexibilität bei der Montage verbessern, aber die Stapelautomatisierung muss die Fehlerhäufigkeit sorgfältig verwalten.
Ein leicht abweichendes Segment kann bestehen.
Mehrere leicht abweichende Segmente können ein Problem mit der Rundheit oder der Position des Schlitzes verursachen.
So funktioniert Akkumulation. Still und leise.
Industrielle Bildverarbeitung beim Stapeln von Laminaten
Maschinelles Sehen ist nützlich, wenn es als kontrolliertes Messsystem behandelt wird und nicht als eine Kamera, die an ein Förderband geschraubt wird.
Vision kann inspizieren:
Teil Variante
Drehung
Blickrichtung
Steckplatzprofil
Position der Keilnut
Anwesenheit des Lochs
Grat-Risikozonen
Konturschäden
Gemischte Teile
Platzierung der Kaschierung
Die Schwierigkeit liegt in der Beleuchtung und der Wiederholbarkeit.
Elektrostahl kann Licht in einer Weise reflektieren, die die Kantenerkennung verwirrt. Ein Ölfilm verändert das Aussehen der Oberfläche. Grate können nur unter bestimmten Lichtwinkeln erscheinen. Unterschiedliche Beschichtungen können den Kontrast verändern.
Ein gutes Vision-Setup braucht:
Stabile Beleuchtung
Präsentation von Festteilen
Bekannter Arbeitsabstand
Kalibrierungsprüfungen
Klare Schwellenwerte für bestanden/nicht bestanden
Regeln für unsichere Ergebnisse
Regelmäßige Validierung mit echten Produktionsteilen
Trainieren oder validieren Sie nicht nur auf sauberen, perfekten Laminaten.
Die Produktionsteile sind weniger höflich.
Doppelblatt-Erkennung: Fangen Sie es auf, bevor der Stapel anfängt zu liegen
Die Doppelblattübernahme ist eine der wichtigsten Frühkontrollen.
Zwei dünne Laminate können sich bei der Aufnahme wie ein einziges Blatt verhalten. Ölfilm, statische Aufladung, magnetische Anziehung, schlechte Trennung oder Vakuumverhalten können dies begünstigen.
Ein Doppelblatt-Ereignis kann dazu führen:
Falsche Lamellenzahl
Fehler bei der Stapelhöhe
Schlechtes Kompressionsverhalten
Fügefehler
Verschiebung der Schlitz- oder Bohrungsgeometrie
Schrott nach nachgelagerter Verarbeitung
Die Doppelblatterkennung sollte so nah wie möglich an der Abholung oder Übergabe platziert werden.
Wenn sie zu weit stromaufwärts liegt, kann sie das Falsche bestätigen. Eine saubere Einspeisung ist keine Garantie für eine saubere Abholung.
Blatttrennung und Fütterung: Wo viele Probleme beginnen
Eine Stapelzelle kann sich nicht ewig aus einer instabilen Fütterung herausprüfen.
Gute Fütterung sollte kontrollieren:
Präsentation des Blattes
Zuverlässigkeit der Trennung
Wiederholbarkeit der Tonabnehmer
Auswirkungen von Öl
Statische Effekte
Magnetische Anziehungskraft
Schäden am Rand
Orientierung
Teilvariante Mischen
Wenn der Zubringer instabil ist, reagiert der Rest der Automatisierung.
Die Linie beginnt mit dem Einsatz von Sensoren, um Probleme zu erkennen, die mechanisch hätten verhindert werden sollen.
Das mag eine Zeit lang funktionieren. In der Regel wird es aber sehr wartungsintensiv.
Höhenmessung: Ein Punkt ist oft nicht genug
Ein-Punkt-Höhenkontrollen sind üblich, weil sie einfach sind.
Auch sie sind begrenzt.
Ein Schornstein kann an einem Punkt die richtige Höhe haben und trotzdem gekippt sein. Er kann lokale Verschmutzungen aufweisen. Er kann auf einer Seite durch Gratansammlungen angehoben sein. Er kann ungleichmäßig verdichtet sein.
Die Mehrpunkt-Höhenmessung liefert bessere Informationen:
Gesamthöhe des Stapels
Kippen
Lokaler Aufzug
Konsistenz der Sitzordnung
Ebenheit vor dem Fügen
Erholung der Kompression nach der Entlassung
Bei engen Stator- oder Rotorbaugruppen ist die Mehrpunkthöhe kein Overkill.
So lässt sich vermeiden, dass ein Stapel als flach gilt, nur weil ein Sensor dies behauptet.
MES-Rückverfolgbarkeit: Von Stapeldaten zu Fabrikdaten
Moderne Laminier-Stapelautomaten sollten nicht nur eine Pass/Fail-Entscheidung treffen.
Sie sollte verwertbare Produktionsdaten liefern.
Jeder Stapel sollte eine Stapel-ID haben. Diese ID sollte den physischen Kern mit den während der Produktion erstellten Daten verbinden.
Nützliche Daten umfassen:
Laminierungspartie
Materialcharge
Werkzeug-ID
Stanzcharge oder Coil-Referenz
Teilprogramm
Anzahl der Blätter
Höhenmessungen
Multi-Punkt-Ebenheitsergebnisse
Vision Offsets
Zusammenfassung der Kraftkurve
Entwicklung der Stiftbelastung
Rezept zum Verbinden
Ergebnis der Zusammenführung
Grund der Ablehnung
Eingreifen des Betreibers
Wartungszustand
Zeitstempel
Ergebnis der nachgelagerten Station
Diese Daten können an MES, SCADA, Qualitätsdatenbanken oder lokale Rückverfolgbarkeitssysteme gesendet werden.
Das Ziel ist nicht, alles für immer zu speichern.
Ziel ist es, genügend Daten zu speichern, um diese Frage zu beantworten:
Wenn später ein schlechter Kern auftaucht, was war dann schon beim Stapeln sichtbar?
OPC-UA, Edge-Verarbeitung und Datenfluss
Eine Laminier-Stapelzelle kann mehr Daten erzeugen, als eine Anlage als Rohdateien speichern möchte.
Kraftkurven, Kamerabilder, Höhenkarten und Sensorprotokolle können sehr umfangreich werden.
Daher sollte die Kontrollarchitektur getrennt werden:
Nicht jede Kraftkurve muss für immer gespeichert werden.
Aber jeder abgelehnte Stapel sollte einen Grund haben, den die Leute verstehen können.
“Versagen” ist nicht genug.
Logik ablehnen: Sensor Disagreement sollte nicht passieren
In einer Stapelzelle stimmen die verschiedenen Sensoren manchmal nicht überein.
Eine Kamera sagt, dass die Laminierung korrekt ist.
Die Kraftkurve besagt, dass das Sitzen abnormal war.
Der Höhensensor sagt, dass der Stapel grenzwertig ist.
Die Maschine stellt eine Frage.
Antworten Sie nicht mit automatischer Zustimmung.
Eine starke Ablehnungslogik sollte enthalten:
Harte Ausfallsgrenzen
Warngrenzen
Trendbasierte Grenzwerte
Regeln für Sensor-Diskrepanzen
Grenzen für Wiederholungen
Quarantänevorschriften
Übersteuerung durch den Bediener
Automatische Grundcodes
Beispiel:
Signal-Kombination
Empfohlene Maßnahmen
Sichtpass + Normalkraft + Höhenpass
Stapel freigeben
Sichtpass + Kraftabweichung + Höhenpass
Quarantäne oder Zweitkontrolle
Vision fail + Kraft normal
Vor dem Stapeln zurückweisen oder erneut prüfen
Zählung bestanden + Höhe nicht bestanden
Halten Sie an und untersuchen Sie Dicke, Trümmer, Sitzfläche
Zählung nicht bestanden + Höhe bestanden
Ablehnen; die Kompression kann einen Zählfehler verbergen
Steigende Stiftbelastung über mehrere Stapel
Wartungswarnung vor schwerem Ausfall
Wiederholte Doppelblatt-Ereignisse
Zubringer stoppen und Wiederherstellungsverfahren verlangen
Meinungsverschiedenheiten über Sensoren sind kein Ärgernis.
Es ist oft das erste nützliche Zeichen.
Prozess-Fähigkeit: Toleranzen nicht blindlings kopieren
Es ist verlockend, eine universelle Toleranz zu schreiben.
Tun Sie das nicht.
Die Toleranzen des Motorblechpakets sind abhängig von:
Typ des Motors
Lamination thickness
Höhe des Stapels
Qualität des Materials
Coating
Stanzverfahren
Verfahren zum Verbinden
Schlitzdesign
Rotordrehzahl
Verfahren zum Einsetzen von Magneten
Wickelverfahren
Welle oder Gehäuse passen
Endgültiges Leistungsziel des Motors
Eine Toleranz, die für eine Linie einfach ist, kann für eine andere unmöglich sein.
Eine Toleranz, die für einen Motor akzeptabel ist, kann den Ertrag eines anderen Motors beeinträchtigen.
Anstatt Zahlen zu kopieren, definieren Sie die Toleranz aus vier Eingängen:
Anforderung an das Produkt Was ist für die Motorenkonstruktion erforderlich?
Spiel der nachgeschalteten Baugruppe Was vertragen Wicklung, Magneteinbau, Wellenpressung oder Gehäusesitz?
Prozessfähigkeit Was kann die Stapellinie tatsächlich auf Dauer halten?
Kosten des Scheiterns Was passiert, wenn der Stapel entweicht?
Dies ist langsamer als das Kopieren einer Zahl.
Es ist auch weniger töricht.
Kontrollgrenzwerte, Ausschussgrenzwerte und Maschinenfehlergrenzwerte
Nicht jede Variante sollte die Linie anhalten.
Ein guter Prozess trennt drei Ebenen.
Grenze Typ
Bedeutung
Aktion
Kontrollgrenze
Der Prozess läuft aus dem Ruder, aber das Teil ist vielleicht noch brauchbar
Warnung, Trendüberprüfung, Wartungsplanung
Ablehnungsgrenze
Der Stapel erfüllt die Freigabekriterien nicht
Den Stapel ablehnen oder unter Quarantäne stellen
Maschinenfehlergrenze
Die Zelle kann weiterhin Defekte produzieren
Maschine anhalten und Wiederherstellung verlangen
Dies trägt dazu bei, zwei negative Folgen zu vermeiden:
Echte Mängel durchgehen lassen
Anhalten der Linie bei jeder harmlosen Schwankung
Die Bediener lernen schnell, ob ein QC-System nützlich oder theatralisch ist.
Wenn das System zu viele schwache Alarme auslöst, umgehen die Menschen es.
Es kommt also auf das Design des Alarms an.
Gestaltung der Stapelzelle um unumkehrbare Schritte herum
Einige Prozessschritte können erneut versucht werden.
Manche können das nicht.
Das Fügen ist oft der Punkt, an dem eine schlechte Geometrie dauerhaft oder teuer rückgängig zu machen ist.
Das macht das QC-Gate vor dem Zusammenfügen zu einem der wichtigsten Gates in der Zelle.
Überprüfen Sie vor dem Beitritt:
Korrekte Blattzahl
Höhe des Stapels
Multi-Punkt-Ebenheit
Winklige Ausrichtung
Schlitz- oder Taschenposition
Bohrung oder OD-Referenz
Unterschrift der Sitzkraft
Keine ungelöste Sensordiskrepanz
Richtiges Teilerezept
Korrekte Stack-ID
Wenn der Stapel hier scheitert, schicken Sie ihn nicht weiter, weil die Produktion im Rückstand ist.
So wird aus einer kleinen Verspätung ein großes Eindämmungsproblem.
Empfohlene Automatisierungsarchitektur
Eine praktische Stapelanlage für die Laminierung kann dieser Struktur folgen:
Materialeinsatz
Überprüfen Sie die Übereinstimmung von Los, Teiletyp und Programm.
Trennung der Blätter
Kontrollieren Sie die Aufnahme und verhindern Sie die Übertragung von Doppelblättern.
Inspektion vor dem Stapeln
Überprüfen Sie die Identität, die Drehung, die Gesichtsrichtung und die wichtigsten Merkmale.
Geführte Platzierung
Verwenden Sie Stifte, Nester, Dorne oder kontrollierte Bezugsflächen.
Prozessbegleitende Überwachung
Spurenzahl, Höhentrend, Kraftverhalten und Stiftbelastung.
Kompression oder Sitz
Bestätigen Sie das normale Kraft-Weg-Verhalten.
QC-Gate vor dem Fügen
Entscheiden Sie, ob der Stack gut genug ist, um beizutreten.
Beitritt zu
Schweißen, Kleben, Verriegeln, Nieten oder Klemmen anwenden.
Inspektion nach dem Fügen
Überprüfung der geometrischen und funktionalen Risikopunkte.
Freigabe von Daten
Senden Sie die Stack-ID, die Ergebnisse und die Grundcodes an die Fabriksysteme.
Physikalische Sortierung
Trennen Sie Gut-, Ausschuss- und Quarantänestapel.
Eine Software-Sortierung ohne physische Sortierung reicht nicht aus.
Ein schlechter Stack, der neben einem guten Stack sitzt, ist immer noch ein Risiko.
Wartungsstrategie für Stapelnadeln und Vorrichtungen
Die Abnutzung der Stifte sollte nicht nur nach der Zeit, sondern auch nach dem Zustand beurteilt werden.
Ein guter Wartungsplan verfolgt:
Entwicklung der Stiftbelastung
Gemessener Stiftdurchmesser
Geradheit der Stifte
Oberflächenverschleiß
Verschleiß der Beschichtung
Beschädigung der Fase
Schrottmuster
Vision Offset Trend
Änderungen der Kraftkurve
Häufigkeit der Ablehnungsgründe
Ein Stift darf nicht plötzlich ausfallen.
Es kann sich langsam verschlimmern.
Aus diesem Grund sind Trenddaten so wichtig. Sie erfassen den langweiligen Ausfallmodus.
Und langweilige Fehlermodi sind diejenigen, die zu schlechten Chargen führen.
Menschliche Entscheidungen sind immer noch wichtig
Die Automatisierung macht das Urteilsvermögen nicht überflüssig.
Das Urteil wird früher gefällt.
Jemand muss noch entscheiden:
Welche Mängel sind kritisch?
Welche Merkmale definieren den Bezugspunkt?
Wie lautet die Ablehnungsregel?
Welche Daten sollen gespeichert werden?
Was können die Betreiber außer Kraft setzen?
Was erfordert eine technische Genehmigung?
Wann wird eine Warnung zu einem Stopp?
Was geschieht nach wiederholten Ablehnungen?
Die Maschine sollte nicht stillschweigend unklare Entscheidungen treffen.
Sie sollte bestimmte Entscheidungen so lautstark treffen, dass die richtigen Leute handeln können.
Nicht gefühlsmäßig. Nur klar.
Häufige Fehler bei der Automatisierung der Stapelung von Motorlaminaten
1. Verwendung der Stapelhöhe als einzige Qualitätsprüfung
Die Höhe ist nützlich. Sie ist keine umfassende Qualitätsentscheidung.
Verwenden Sie Anzahl, Höhe, Kraft, Ausrichtung und Schlüsselgeometrie zusammen.
2. Stiftverschleiß ignorieren
Stecknadeln sind keine dauerhafte Wahrheit.
Sie verschleißen, verbiegen sich, kratzen, sammeln Schmutz und verlieren an Genauigkeit.
3. Zu späte Inspektion
Wenn die erste aussagekräftige Inspektion nach dem Beitritt erfolgt, hat der Prozess bereits die Kostenkontrolle verloren.
4. Die Vision als Komplettlösung behandeln
Das Sehvermögen ist stark für Identität, Orientierung und exponierte Geometrie.
Die Qualität der Innensitze kann nicht nachgewiesen werden, nachdem die Laminierung vergraben wurde.
5. Überschreiben von Operatoren ohne Reason Codes zulassen
Eventuell sind Überschreibungen erforderlich.
Nicht aufgezeichnete Überschreibungen sind es nicht.
6. Speicherung von Daten, die niemand nutzt
Große Rohdatenarchive sehen beeindruckend aus.
Nützliche Ursachencodes, Trends und Rückverfolgbarkeit auf Stackebene lösen Probleme schneller.
7. Kopieren von Toleranzen aus einer anderen Zeile
Eine Toleranz ohne Prozesskontext ist nur eine Zahl.
Verwenden Sie den Produktbedarf, die nachgeschaltete Freigabe und die Prozessfähigkeit.
8. Unterlassung der physischen Trennung zurückgewiesener Stapel
Digitale Zurückweisung ist keine Eindämmung.
Schlechte Stapel brauchen einen kontrollierten physischen Fluss.
Wie sich ein gutes Stapelsystem für die Laminierung anfühlt
Ein ausgereifter Stapelungsprozess ist nicht dramatisch.
Sie fängt Doppelbögen frühzeitig auf.
Es weist falsche Varianten vor dem Stapeln zurück.
Sie sieht Pinwear als Trend.
Sie fängt Gratbildung ab, bevor es zu Wicklungsausfällen kommt.
Es stoppt verdächtige Stapel vor dem Beitritt.
Es sendet nützliche Ursachencodes an das Werkssystem.
So erhalten die Qualitätsingenieure genügend Daten, um Probleme zu lösen, ohne die halbe Schicht befragen zu müssen.
Es kommt nicht auf Glück, Erinnerung oder darauf an, dass jemand im richtigen Moment in der Nähe der Maschine steht.
Genau das ist der Punkt.
Der Stack sollte nicht laut ausfallen müssen, bevor der Prozess zuhört.
Einkaufs-Checkliste für Laminier- und Stapelautomaten
Verwenden Sie diese Checkliste bei der Planung, Spezifikation oder Überprüfung eines Stapelautomatisierungsprojekts.
Frage
Warum es wichtig ist
Wie erkennt das System den Doppelblatteinzug?
Verhindert Zähl- und Höhenfehler
Wie wird die Ausrichtung der Laminierung überprüft?
Verhindert vergrabene Fehler in der falschen Schicht
Werden die Stapelbolzen auf Verschleiß oder Belastung überwacht?
Verhindert langsame Ausrichtungsdrift
Wird die Stapelhöhe an einem Punkt oder an mehreren Punkten gemessen?
Erkennung von Neigung und lokalem Auftrieb
Werden die Kraft-Weg-Daten beim Sitzen verwendet?
Findet versteckte Grat- und Sitzprobleme
Gibt es ein QC-Gate vor dem Beitritt?
Stoppt Mängel, bevor sie teuer werden
Werden Ablehnungsgründe automatisch erfasst?
Unterstützt die Ursachenanalyse
Können Stapeldaten mit MES- oder Rückverfolgbarkeitssystemen verbunden werden?
Verknüpfung von physischen Teilen mit der Prozesshistorie
Was passiert, wenn die Sensoren nicht übereinstimmen?
Verhindert False-Pass-Logik
Sind die zurückgewiesenen Stapel physisch getrennt?
Unterstützt echte Eindämmung
Ist das System für wirklich ölige Produktionsteile ausgelegt?
Vermeiden von Überraschungen bei der Validierung
Kann das System Teilevarianten sicher handhaben?
Reduziert das Risiko von Mischproduktionen
Ein guter Lieferant oder ein internes Ingenieurteam sollte in der Lage sein, diese Fragen ohne lange Pausen zu beantworten.
Einige Pausen sind in Ordnung.
Lange Pausen sind Daten.
FAQ: Motor-Laminierung Stapelautomatisierung
Wie verhindert man die Aufnahme von Doppelblättern beim Stapeln mit Motorlaminierung?
Verwenden Sie eine kontrollierte Bogentrennung, stabile Aufnahmewerkzeuge und eine Doppelbogenkontrolle in der Nähe der Aufnahme- oder Übergabestelle. Die Kontrolle sollte erfolgen, bevor die Laminierung in den Stapel gelangt. Wenn ein Doppelbogen in die Verbindung gelangt, steigen die Kosten für den Fehler schnell an.
Wie kommt es zu Höhenunterschieden bei den Statorblechen?
Häufige Ursachen sind unterschiedliche Schichtdicken, Gratbildung, fehlende Bögen, Doppelbögen, Ablagerungen zwischen den Schichten, unterschiedliche Beschichtungen, ungleichmäßiger Druck und schlechter Sitz. Die Stapelhöhe sollte zusammen mit der Bogenanzahl und dem Kraftverhalten überprüft werden.
Soll die Stapelhöhe an einem Punkt oder an mehreren Punkten gemessen werden?
Bei einfachen Stapeln kann ein Punkt für eine grobe Bestätigung ausreichen. Für engere Motorkerne ist eine Höhenmessung mit mehreren Punkten besser, da sie Neigung, lokalen Auftrieb, Welligkeit und ungleichmäßige Kompression vor dem Zusammenfügen erkennen kann.
Wie kann der Bolzenverschleiß zu einer Fehlausrichtung des Motorlamellenpakets führen?
Abgenutzte Stifte beeinträchtigen die Genauigkeit der Bezugspunkte. Der Stapel kann immer noch normal belastet werden und sich normal bewegen, aber die Winkelposition oder die radiale Position kann mit der Zeit abweichen. Die Stiftabnutzung sollte anhand von Inspektionen, Stiftbelastungstrends, Kraftsignaturen und Ausschussdaten verfolgt werden.
Welche Sensoren werden für das automatische Stapeln von Laminaten benötigt?
Zu den gängigen Sensoren gehören Anwesenheitssensoren, Doppelblechdetektoren, Bildverarbeitungssysteme, Laser-Wegsensoren, Kraftsensoren, Stiftbelastungsüberwachungen, elektrische Kurzschlussprüfungen und Maßprüfungen. Die richtige Mischung hängt von der Konstruktion des Motorkerns und dem nachgelagerten Montagerisiko ab.
Wie helfen Kraftkurven bei der Erkennung von Graten in Laminierungsstapeln?
Grate können den Widerstand während der Platzierung, des Sitzes oder der Kompression erhöhen. Eine Kraft-Weg-Kurve kann abnormalen Kontakt, Schaben, plötzlichen Widerstand oder übermäßige Kompression anzeigen, bevor der Defekt visuell erkennbar ist.
Was ist der Unterschied zwischen der Überprüfung der Blattzahl und der Stapelhöhenkontrolle?
Die Überprüfung der Blattzahl bestätigt, wie viele Laminate in den Stapel gelangt sind. Die Kontrolle der Stapelhöhe bestätigt die physische Höhe des Stapels. Beide Kontrollen sind erforderlich, da Komprimierung, Dickenvariationen oder Doppelbogenereignisse eine Prüfung allein irreführend machen können.
Wie überprüfen Sie die Ausrichtung der Schlitze vor dem Wickeln?
Führen Sie vor dem Wickelvorgang eine Sichtprüfung, eine Maßkontrolle oder eine schlitzspezifische Messung durch. Achten Sie dabei auf Schlitzöffnung, Schlitztiefe, Grate, Zahnausrichtung und Winkelstellung. Die Inspektion sollte auf das Wickelverfahren und den Einführungsabstand abgestimmt sein.
Denn Software-Ablehnung allein verhindert Verwechslungen nicht. Ausgemusterte Stapel und Quarantänestapel sollten an kontrollierte Orte verbracht werden, damit sie nicht versehentlich in das Fügen, Wickeln, Einsetzen von Magneten oder die Endmontage gelangen.
Wie verbessert die Automatisierung der Stapelung von Laminaten die OEE?
Sie verbessert die OEE, indem sie ungeplante Stopps reduziert, nachgelagerte Ausfälle verhindert, Nacharbeit verringert, die Ausbeute beim ersten Durchlauf verbessert und den Wartungsteams klarere Fehlersignale gibt. Die größten OEE-Zuwächse werden oft dadurch erzielt, dass Fehler gestoppt werden, bevor sie die Stapelzelle verlassen.
Letzte Erkenntnis
Bei der Automatisierung der Stapelung von Motorlaminaten geht es nicht nur um Geschwindigkeit.
Geschwindigkeit ist wichtig, ja. Aber Geschwindigkeit ohne frühzeitige Defektkontrolle führt nur dazu, dass sich schlechte Stapel schneller bewegen.
Das stärkere Ziel ist dieses:
Bauen Sie jeden Stapel mit kontrollierter Ausrichtung, verifizierter Anzahl, gemessener Höhe, bekanntem Sitzverhalten, klaren QC-Gates und rückverfolgbaren Daten, bevor der nächste Prozess Kosten verursacht.
So schützt die Stapelautomatisierung den Ertrag, die OEE und die nachgelagerte Montage.
Und es beginnt mit einfachen Fragen, die zum richtigen Zeitpunkt gestellt werden:
Wurde das richtige Blatt ausgewählt? War es nur ein Blatt? Wurde es richtig platziert? Sitzt er normal? Ist der Stapel vor dem Zusammenfügen noch gesund? Können die Daten dies beweisen?
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 German
 English
 Spanish
 French
 Italian