Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Wie man schnell einen Prototyp-Laminier-Stapel baut: Verkürzung der Vorlaufzeit von Wochen auf Tage
Ein Prototyp Laminierstapel kann schnell gehen. Nicht immer. Aber oft schneller, als das erste Zitat vermuten lässt.
Die Verzögerung beginnt in der Regel vor dem Zuschnitt. Die Zeichnung ist fast fertig, das Material ist “Standard”, die Stapelhöhe beträgt “etwa 40 mm”, und das Team will es “so schnell wie möglich”. Das klingt innerhalb des Projekts klar. Für einen Hersteller ist es nicht klar genug, um die Arbeit freizugeben.
Dieses Handbuch richtet sich an Ingenieure, Einkäufer und Projektverantwortliche, die ein kundenspezifisches Blechpaket für einen Motorkern, einen Stator, einen Rotor, einen Transformator, einen Aktuator, einen Generator oder einen magnetischen Testaufbau benötigen, ohne auf eine vollständige Produktionsausrüstung zu warten.
Das Ziel ist einfach: schnell einen brauchbaren Prototyp zu erstellen, ohne Entscheidungen zu treffen, die später die Daten ruinieren.
Inhaltsübersicht
Schnelle Antwort: Wie schnell kann ein Prototyp eines Laminierstapels hergestellt werden?
Für Prototypen von Laminierschichten im Frühstadium ist der schnellste Weg in der Regel lasergeschnittene Lamellen aus verfügbarem Elektroband, gefolgt von einfachem Stapeln, Schweißen, Kleben oder der Montage von Vorrichtungen.
Kontrolle der Klebstoffaushärtung und der Stapelhöhe
Drahterodierlaminat-Stapel
1-3 Wochen
Enge Merkmale, feine Schlitze, kleine Chargen
Langsamere Schnittgeschwindigkeit
Chemisch geätzte Laminate
1-3 Wochen
Sehr dünne Lamellen, feine Geometrie
Grenzwerte für Material und Dicke
Prototyp-Stanzen oder Soft-Tooling
3-6+ Wochen
Validierung in der Vorproduktionsphase
Verzögerung beim Werkzeugbau
Vollständiges Produktionsstempelwerkzeug
6-12+ Wochen
Stabile Konstruktion für hohe Stückzahlen
Teuer, wenn sich die Geometrie ändert
Dies sind Planungsbereiche, keine Versprechen. Materialverfügbarkeit, Laminierdicke, Außendurchmesser, Merkmalsdichte, Stapelhöhe, Inspektionsniveau und Nachbearbeitungsschritte können den Zeitplan schnell ändern.
Dennoch gilt die Regel: Wenn Sie Geschwindigkeit benötigen, sollten Sie harte Werkzeuge vermeiden, bis die Geometrie dies rechtfertigt.
Was macht einen Lamellenstapel langsam?
Ein Laminatstapel besteht nicht nur aus vielen dünnen Blechen.
Es handelt sich um eine kontrollierte magnetische Baugruppe. Schneiden verändert die Kante. Grate beeinflussen die Isolierung. Schweißen verändert die lokale Wärme. Kleben verändert die Stapelhöhe. Spannungsabbau verändert das magnetische Verhalten. Sogar die Art und Weise, wie Sie die Stapelhöhe messen, kann zu Streitigkeiten führen.
Die meisten langsamen Projekte haben eines dieser Probleme:
Quelle der Verzögerung
Warum es die Erstellung verlangsamt
Schnelle Lösung
Unbestimmtes Material
Lieferant muss Sorte, Beschichtung und Dicke bestätigen
Nennen Sie bevorzugte und akzeptable Ersatzmaterialien
Keine DXF/DWG-Datei
Nur im PDF-Format vorliegende Zeichnungen führen zu Verzögerungen bei der Programmierung
Senden Sie saubere 2D-Schnittdateien
Jede als kritisch gekennzeichnete Dimension
Die Inspektion wird zu schwer
Markieren Sie nur funktionale Dimensionen als kritisch
Unbekannte Stack-Methode
Montageangebot kann nicht abgeschlossen werden
Wählen Sie lose, geschweißt, geklebt, genagelt oder geklammert
Kein Grat erforderlich
Nacharbeitsrisiko steigt
Definieren Sie bei Bedarf die Gratrichtung und den maximalen Grat
Unbestimmte Stapelhöhe
Lamellenzahl und Kompression sind unklar
Zielhöhe und Messbedingung angeben
Produktionsabsicht zu früh
Werkzeug- und Prozessüberprüfung verlängert Wochen
Zuerst werkzeuglose Prototyp-Route verwenden
Ein schneller Prototyp beginnt mit einer engen Frage. “Kann diese Nut gewickelt werden?” ist eine enge Frage. “Kann dieser Entwurf unser endgültiger Motorkern werden?” ist es nicht.
Schritt 1: Entscheiden Sie, was der Prototyp beweisen muss
Bevor Sie sich für Laserschneiden, Drahterodieren, Kleben, Schweißen oder Stanzen entscheiden, sollten Sie festlegen, was der Stapel beweisen soll.
Ein Geometrieprototyp und ein Prototyp für die magnetische Validierung sollten nicht dieselben Regeln verwenden.
Das klingt offensichtlich. Es wird ständig übersehen.
Schritt 2: Wählen Sie die schnellste Fertigungsroute, die dem Test noch gerecht wird
Laserschneiden für schnelldrehende Stator- und Rotorbleche
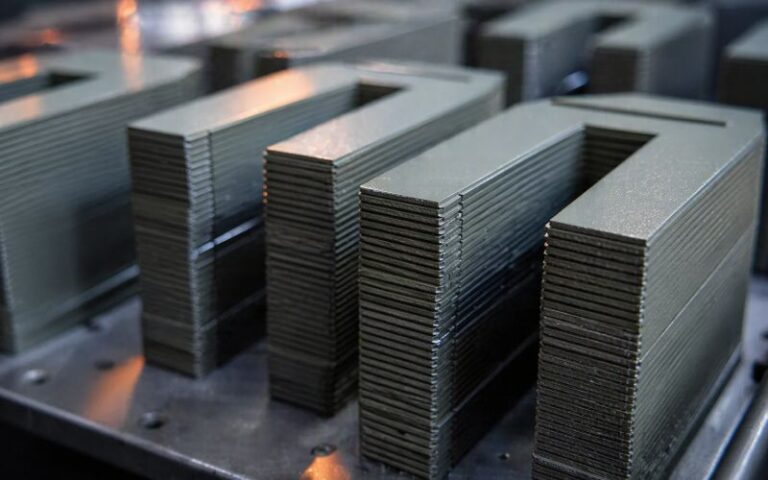
Das Laserschneiden ist in der Regel der schnellste Weg für ein Prototypenblechpaket, da es kein spezielles Stanzwerkzeug benötigt. Es eignet sich gut für kundenspezifische Statorbleche, Prototyp-Rotorbleche, Elektrostahlblechmuster und schnelles Prototyping von Motorkernen.
Verwenden Sie Laserschneiden, wenn:
das Design kann sich noch ändern
Sie benötigen Teile innerhalb von Tagen, nicht Monaten
die Menge ist gering
die Geometrie ist komplex, aber nicht extrem fein
Passform, Wickeln, Verpacken oder frühe Funktionstests sind das Hauptziel
Achten Sie auf die Kantenbeschaffenheit. Beim Laserschneiden können hitzebeeinflusste Zonen und Spannungen in der Nähe der Schnittkante entstehen. Bei einem Passformprototyp spielt das vielleicht keine Rolle. Für eine Studie zum Kernverlust kann das aber sehr wichtig sein.
Unterm Strich: Wählen Sie das Laserschneiden, wenn Geschwindigkeit und Geometrieflexibilität wichtiger sind als die endgültige magnetische Sicherheit.
Drahterodieren für enge Prototyp-Laminierungen
Das Drahterodieren ist in vielen Fällen langsamer als das Laserschneiden, kann aber nützlich sein, wenn die Laminierung schmale Stege, feine Schlitzmerkmale, kleine Radien oder enge Profilanforderungen aufweist.
Verwenden Sie Drahterodieren, wenn:
die Profiltoleranz ist eng
die Charge ist klein
das Material lässt sich mit anderen Methoden nur schwer sauber schneiden
der Prototyp muss empfindlichen Merkmalen entsprechen
eine langsamere Vorlaufzeit ist für eine bessere Detailkontrolle akzeptabel
Drahterodieren ist keine Zauberei. Es muss immer noch programmiert, befestigt und geprüft werden. Aber bei Prototypen mit feinen Merkmalen kann es das Problem “schnell, aber falsch” verhindern.
Unterm Strich: Wählen Sie das Drahterodieren, wenn Genauigkeit mehr wert ist als die kürzeste Zeit.
Stanzen für die Vorproduktion, nicht für das erste Lernen
Das Stanzen ist dann sinnvoll, wenn das Design stabil ist und die erwartete Stückzahl den Werkzeugbau rechtfertigt. Für den ersten Prototyp eines Laminatstapels ist das Stanzen oft zu langsam und zu teuer.
Verwenden Sie das Stempeln, wenn:
Geometrie ist eingefroren
die Menge ist hoch genug
eine Validierung des Produktionsprozesses erforderlich ist
Verriegelungs- oder Produktionsstapelungsmerkmale müssen geprüft werden
die Stückkosten sind wichtiger als die Geschwindigkeit beim ersten Stück
Unterm Strich: Das Stempeln eignet sich hervorragend, wenn sich der Entwurf gefestigt hat. Es ist normalerweise ein schlechter erster Schritt, wenn sich die Zeichnung noch verändert.
Schritt 3: Schließen Sie das RFQ-Paket ab, bevor Sie um Geschwindigkeit bitten
Wenn Sie eine kurze Vorlaufzeit wünschen, schicken Sie ein komplettes Fertigungspaket. Nicht ein halbes Paket mit Notizen, die über verschiedene E-Mail-Threads verstreut sind.
Ein nützliches Ausschreibungspaket für einen Prototyp-Laminierungsstapel umfasst:
Hier ist der kleine, aber nützliche Satz hinzuzufügen:
“Wenn eine Anforderung die Vorlaufzeit verlängert, geben Sie sie bitte gesondert an.”
Dieser eine Satz kann den wahren Blockierer entlarven. Vielleicht ist es nicht der Schnitt. Vielleicht ist es das Material. Vielleicht ist es eine zu enge Toleranz bei einem unkritischen Merkmal.
Schritt 4: Kontrolle der Stapelhöhe auf praktische Weise
Die Stapelhöhe verursacht mehr Probleme, als sie sollte.
Ein Lamellenstapel wird aus beschichteten Blechen hergestellt. Die Beschichtung, die Grate, die Ebenheit, der Druck, die Klebeschicht, der Schweißverzug und die Blechdickenschwankungen beeinflussen die endgültige Höhe. Eine “Stapelhöhe von 40 mm” ist also nicht ausreichend.
Geben Sie die Stapelhöhe wie folgt an:
Zielstapelhöhe: 40,00 mm ±0,10 mm, gemessen unter definiertem Druck nach dem Stapeln.
Oder, wenn die Anzahl der Laminierungen wichtiger ist:
Aufbau mit 120 Lamellen. Die endgültige Stapelhöhe ist anzugeben, nicht anzupassen.
Das sind unterschiedliche Konstruktionen.
Für schnelle Prototypen wählen Sie eine Priorität:
genaue Anzahl der Laminierungen
genaue Stapelhöhe
genaue Länge des aktiven Stahls
passgenau in einem Gehäuse
Sie möchten vielleicht alle vier. Gut. Aber einer sollte führen.
Schritt 5: Wählen Sie die Stapelmethode frühzeitig
Die Stapelungsmethode verändert die Steifigkeit, die Handhabung, das magnetische Verhalten und die Lieferzeit des Prototyps.
Zusätzliche Löcher können den Flussweg beeinträchtigen
Verriegelter Stapel
Langsamer für Prototypen
Validierung in der Produktion
Benötigt in der Regel Werkzeuge oder zusätzliche Funktionen
Bei einem schnell drehbaren Statorblechpaket kann das Schweißen akzeptabel sein, wenn die Prüfung mechanisch oder thermisch erfolgt. Bei einer Prüfung der magnetischen Verluste kann das Kleben oder kontrollierte Klemmen sauberere Daten liefern.
Keine einzelne Methode ist die beste. Der Test entscheidet.
Schritt 6: Überspezifizieren Sie den ersten Build nicht
Das ist der Punkt, an dem Prototypen schwer werden.
Ein Erstlingswerk braucht nicht immer eine endgültige Genehmigung der Beschichtung, eine endgültige Verbindungsmethode, eine vollständige Inspektion, eine endgültige Stahlsorte, einen Spannungsabbau und perfekte Kosmetik. Manche schon. Die meisten nicht.
Ein schnelleres erstes Build könnte möglich sein:
verfügbares gleichwertiges Material
größere unkritische Toleranzen
lasergeschnittene Kanten mit vereinbarten optischen Grenzen
vereinfachte Entlüftungsöffnungen oder temporäre Einrichtungen
gemeldete Stapelhöhe anstelle der fest eingestellten Höhe
Grundprüfung nur bei kritischen Abmessungen
Entspannen Sie die Bohrung nicht, wenn sie den Sitz der Welle kontrolliert. Entspannen Sie die Schlitzöffnung nicht, wenn es um den Zugang zur Wicklung geht. Die Geometrie der Magnettasche darf nicht gelockert werden, wenn es um die Rückhaltung geht.
Lassen Sie die Dinge ruhen, die die aktuelle Frage nicht beantworten.
Schritt 7: Ersatzteile und Gutscheine hinzufügen
Bestellen Sie zusätzliche Laminierungen. Immer.
Prototyp-Laminate werden zerkratzt, verbogen, fallen gelassen, zu stark gepresst, falsch gestapelt oder bei der Prüfung verbraucht. Ein Wicklungsversuch kann einen Zahn beschädigen. Eine Rotorprüfung kann ein Gratproblem aufdecken. Bei einem verklebten Stapel muss möglicherweise ein Abschnitt geschnitten werden.
Ein guter Prototyp-Auftrag umfasst oft auch eine Bestellung:
die erforderliche Fertigstapelmenge
5-15% Ersatzlaminate
ein Teilstapel für zerstörende Prüfungen
einfache Coupons aus dem gleichen Material und Schneidverfahren
zusätzliche Endlaminierungen, wenn das Schweißen oder Kleben angepasst wird
Dies ist mit geringen Kosten verbunden. Es kann einen zweiten Beschaffungszyklus einsparen.
Fast-Track-Bauplan: Von der Zeichnung zum Prototypenstapel
Verwenden Sie diesen dreistufigen Weg, wenn das Projekt dringend ist und der Entwurf noch in Bewegung ist.
Build 1: Geometriestapel
Zweck: Passform, Montage, Zugang zur Wicklung, Gehäusefreiheit.
Bester Weg: lasergeschnittenes verfügbares Material, lose oder leicht befestigte Stapel.
Zielvorgabe für die Vorlaufzeit: Tage bis etwa eine Woche.
Verwenden Sie diesen Aufbau nicht, um endgültige Aussagen über die Effizienz zu machen.
Bester Weg: verschlossenes Material, kontrolliertes Schneidverfahren, definierte Entscheidung über die Spannungsentlastung, dokumentierte Prüfung.
Zielvorgabe für die Vorlaufzeit: länger, denn die Daten sind wichtig.
Auf dem Papier wirkt dieser Stufenplan langsamer. In realen Projekten ist er oft erfolgreicher, weil der erste Build einfache Fehler auffängt, bevor der teure Build beginnt.
Was für eine schnelle Durchführbarkeitsprüfung zu senden ist
Wenn Sie ein schnelles Prototyp-Laminierpaket benötigen, bereiten Sie dieses kurze Paket vor:
DXF- oder DWG-Laminierungsprofil
PDF-Zeichnung mit markierten kritischen Abmessungen
Materialqualität, Dicke und Beschichtungsanforderungen
Soll-Stapelhöhe oder Laminatanzahl
Menge und Ersatzbedarf
Stator, Rotor, Transformator oder andere Anwendung
Bevorzugte Stapelungsmethode
Gewünschtes Lieferdatum
Was der Prototyp beweisen muss
Alle Abmessungen, die sich nicht ändern können
Eine schnelle Überprüfung ist nur möglich, wenn die Datei die Wahrheit sagt. Wenn der Entwurf noch grob ist, sagen Sie es. Ein Rohentwurf kann zwar zitiert werden, sollte aber nicht wie eine freigegebene Zeichnung behandelt werden.
Häufige Fallen bei der Vorlaufzeit
Falle 1: Die Forderung nach “Produktionsqualität” ohne Produktionsentscheidungen
Produktionsqualität braucht Produktionsregeln. Material gesperrt. Werkzeugweg bekannt. Inspektion definiert. Fügeverfahren gewählt. Sind diese Entscheidungen noch nicht getroffen, sorgt der Satz für Verwirrung.
Falle 2: Grate als Kosmetik behandeln
Grate können die Stapelung, die Isolierung, den lokalen Kurzschluss und die Wiederholbarkeit der Messung beeinträchtigen. Bei magnetischen Prototypen ist die Gratkontrolle funktional.
Falle 3: Änderung des Materials nach der Angebotsabgabe
Der Wechsel von einer Elektrostahlsorte oder -dicke zu einer anderen kann die Stapelhöhe, die Anzahl der Lagen, das Schneidverhalten, die Beschichtung und die magnetische Leistung verändern. Das ist keine kleine Änderung.
Fallstrick 4: Verwendung des ersten Prototyps für jeden Test
Ein Prototyp kann nicht alles gleich gut beantworten. Ein Fast-Fit-Stack ist nicht automatisch ein magnetischer Validierungsstack.
Fallstrick 5: Nur ein 3D-Modell übermitteln
Ein 3D-Modell ist hilfreich, aber für das Schneiden von Laminaten werden normalerweise saubere 2D-Profildaten benötigt. Senden Sie nach Möglichkeit beides.
FAQ: Vorlaufzeit für Prototyp-Laminierungsstapel
Wie lange dauert ein Prototyp-Laminierungsstapel?
Ein einfacher lasergeschnittener Laminiersatz kann oft in wenigen Tagen geplant werden. Ein fertiger geschweißter oder geklebter Stapel wird in der Regel in ein bis drei Wochen geplant. Werkzeuggestützte Prototypen können mehrere Wochen oder mehr in Anspruch nehmen. Die genaue Zeit hängt von Material, Dicke, Geometrie, Stapelhöhe, Endbearbeitung und Prüfung ab.
Laserschneiden vs. Drahterodieren für Motorbleche: Was ist schneller?
Laserschneiden ist in der Regel schneller für schnell zu fertigende Statorbleche und Rotorbleche. Drahterodieren ist oft besser für Kleinserien mit engen Toleranzen, feinen Merkmalen oder empfindlichen Profilen. Wählen Sie das Laserschneiden wegen der Geschwindigkeit. Wählen Sie das Drahterodieren für die Detailkontrolle.
Können lasergeschnittene Bleche für Motorentests verwendet werden?
Ja, aber es kommt auf die Art der Prüfung an. Lasergeschnittene Laminate sind nützlich für Passform-, Wickel-, Wärme-, Schleuder- und frühe Funktionstests. Für die endgültige magnetische Validierung müssen Kanteneffekte, Grate, Spannungen und Wärmebehandlungsentscheidungen genauer kontrolliert werden.
Welche Dateien werden für ein Angebot für eine kundenspezifische Laminierung benötigt?
Schicken Sie eine DXF- oder DWG-Datei, eine PDF-Zeichnung, Materialdetails, die angestrebte Stapelhöhe, die Anzahl der Laminierungen (falls festgelegt), die Menge, die Stapelmethode, die Gratanforderungen und die Prüfanforderungen. Eine STEP-Datei ist für den Montagekontext hilfreich.
Was ist die schnellste Stapelmethode für Prototyp-Laminate?
Ein loser oder geklemmter Stapel ist in der Regel am schnellsten. Ein geschweißter Stapel ist oft die schnellste starre Baugruppe. Das Verkleben kann einen saubereren Stapel ergeben, kann aber die Aushärtungszeit und die Schritte zur Höhenkontrolle verlängern.
Brauchen Prototyp-Motorbleche einen Spannungsabbau?
Nicht immer. Eine Spannungsentlastung ist sinnvoll, wenn die magnetische Leistung, der Kernverlust oder die Simulationskorrelation von Bedeutung sind. Für Passformprüfungen und Wicklungsversuche ist sie möglicherweise nicht erforderlich.
Sollte ich die exakte Stapelhöhe oder die exakte Anzahl der Laminierungen wählen?
Wählen Sie eine exakte Stapelhöhe, wenn der Prototyp in ein Gehäuse passen oder eine bestimmte aktive Länge haben muss. Wählen Sie die exakte Anzahl der Lamellen, wenn das magnetische Design oder der Testvergleich von der Anzahl der Blätter abhängt. Wenn beides wichtig ist, legen Sie die Priorität fest.
Wie kann ich die Vorlaufzeit für die Laminierung von Stapeln sofort reduzieren?
Senden Sie saubere Schnittdateien, berücksichtigen Sie verfügbare Ersatzmaterialien für frühe Konstruktionen, markieren Sie nur wirklich kritische Maße, wählen Sie eine einfache Stapelmethode, definieren Sie die Gratrichtung und geben Sie den Testzweck des Prototyps in der Ausschreibung an.
Endgültige Vorschrift
Bau des ersten Prototyps eines Laminierungsstapels, um die nächste teure Frage zu beantworten.
Wenn die teure Frage die Passform ist, bauen Sie für die Passform. Wenn es die Wicklung ist, bauen Sie für die Wicklung. Wenn es um den magnetischen Verlust geht, verlangsamen Sie den Prozess und kontrollieren Sie ihn.
Schnell bedeutet nicht nachlässig. Es bedeutet, dass die Entscheidungen, die noch nicht wichtig sind, entfernt werden, damit die wenigen, die wichtig sind, richtig behandelt werden.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 German
 English
 Spanish
 French
 Italian