Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
PFMEA für Kaschierstapel: Fehlermodi, Ursachen, Kontrollen und AP-basierte Prioritäten
Wichtigste Erkenntnisse
Die risikoreichsten Ausfälle sind in der Regel verbunden mit Grate, Schäden an der Isolierung, Ausrichtungsfehler, fehlende oder doppelte Lamellen, schlechte Verbindungen und versteckte Kurzschlüsse zwischen den Lamellen.
Die Überprüfung der Stapelhöhe ist nützlich, kann aber nicht die elektrische Integrität beweisen.
Die moderne FMEA-Praxis sollte sich nicht nur auf das RPN-Ranking im alten Stil verlassen. Die Handlungspriorität (Action Priority, AP) wird heute in der harmonisierten Automobil-FMEA-Methode weithin verwendet, um zu bestimmen, ob eine Maßnahme hohe, mittlere oder niedrige Priorität hat.
Eine solide PFMEA für Laminatstapel sollte direkt in die Kontrollplan, Inspektionsmethode, Reaktionsplan und Checkliste für das Prozessaudit.
Inhaltsübersicht
Was diese PFMEA abdeckt
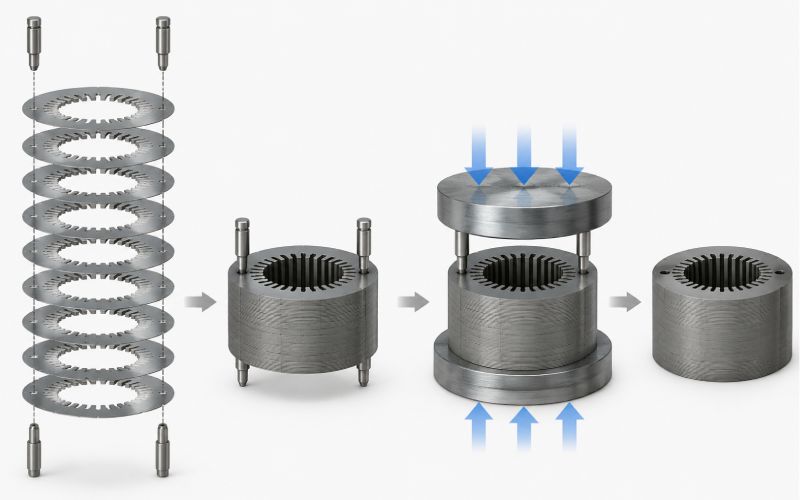
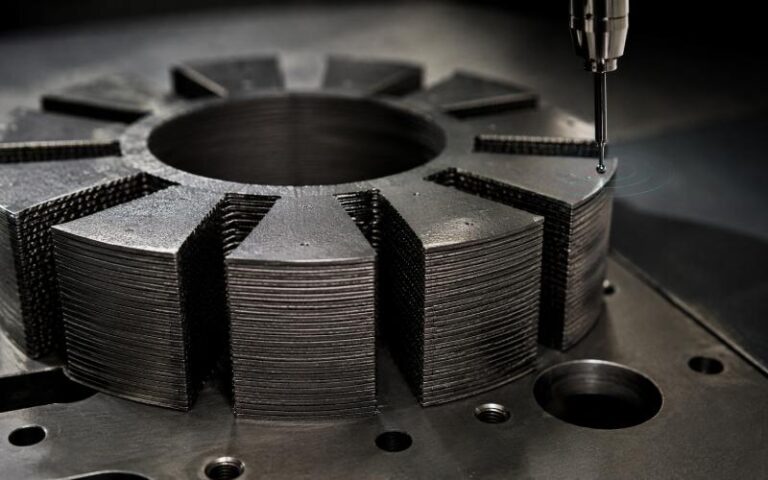
A Laminierstapel besteht aus wiederholten dünnen Metallblechen, in der Regel aus Elektrostahl, die zu einem Magnetkern gestapelt und befestigt werden. Er kann Teil eines Stators, Rotors, Transformatorkerns, Aktuators, Sensors oder einer anderen elektromagnetischen Baugruppe sein.
Dieser Artikel konzentriert sich auf den Herstellungsprozess:
Eingehendes Laminiermaterial oder Zuschnitte
Stanzen, Schneiden oder Profilieren
Reinigung und Handhabung
Stacking
Komprimierung
Fügen, Kleben, Schweißen, Nieten oder Verriegeln
Endkontrolle vor dem Aufwickeln, dem Einsetzen des Magneten, der Wellenmontage oder dem Versand
Das bedeutet, dass es sich hauptsächlich um eine Prozess-FMEA, or PFMEA.
Einige Konstruktionsfragen werden erwähnt, weil sie sich auf das Herstellungsrisiko auswirken. Sie sollten jedoch nicht undiszipliniert in der PFMEA vergraben werden. Laminierdicke, Beschichtungstyp, Schlitzgeometrie, Schräglage, Verbindungskonzept und Stapelfaktorziele beginnen in der Regel als Designentscheidungen. Sobald sie eingefroren sind, stellt die PFMEA eine andere Frage:
Wie kann es sein, dass dieser Entwurf nicht korrekt erstellt wird?
Kleiner Unterschied. Großer Unterschied bei der Prüfung.
DFMEA vs. PFMEA für Lamellenstapel
Thema
DFMEA-Anliegen
PFMEA-Anliegen
Lamination thickness
Ist die gewählte Dicke für Verlust, Kosten, Festigkeit und Herstellbarkeit geeignet?
Ist die richtige Dicke geladen, überprüft und vor Verwechslungen geschützt?
Insulation coating
Erfüllt die Beschichtung die elektrischen, thermischen und verfahrenstechnischen Anforderungen?
Ist die Beschichtung während der Produktion zerkratzt, zerdrückt, verschmutzt oder beschädigt worden?
Geometrie der Schlitze
Unterstützt das Schlitzdesign Wicklung, Flussweg, Rauschen und Füllfaktor?
Sind die Schlitze nach dem Schneiden und Stapeln verzerrt, entgratet, falsch ausgerichtet oder aus dem Profil geraten?
Höhe des Stapels
Ist die Nennhöhe des Stapels für die elektromagnetische und mechanische Auslegung geeignet?
Ist die tatsächliche Stapelhöhe aufgrund von fehlenden Blättern, doppelten Blättern, Verunreinigungen, Graten oder Druckfehlern falsch?
Verfahren zum Verbinden
Ist Schweißen, Kleben, Verriegeln oder Nieten für die Festigkeit und magnetische Leistung geeignet?
Werden die Verbindungsparameter kontrolliert, überprüft und eingedämmt, wenn sie aus dem Fenster fallen?
Schräglage
Verringert die Schräglage wie beabsichtigt die Drehmomentwelligkeit, das Rauschen oder das Ruckeln?
Ist der Schräglagenwinkel korrekt und wiederholbar aufgebaut?
Eine saubere PFMEA gibt nicht vor, den Motor oder Transformator neu zu entwerfen. Sie steuert den Prozess, der den Stack aufbaut.
Warum die PFMEA für Blechpakete mehr als nur Maßkontrollen erfordert
Das Problem dabei ist, dass sich viele Laminierungsfehler gut verstecken lassen.
Ein Stapel kann die Höhenprüfung bestehen und dennoch einen elektrischen Fehler aufweisen. Eine Bohrung kann korrekt gemessen werden, während mehrere interne Schlitze leicht verdreht sind. Eine Schweißnaht kann akzeptabel aussehen, aber der Stapel kann sich nach einer Temperaturwechselbeanspruchung trotzdem lösen. Ein Grat kann mit dem Auge winzig sein und dennoch die Isolierung durchschneiden, wenn er zusammengedrückt wird.
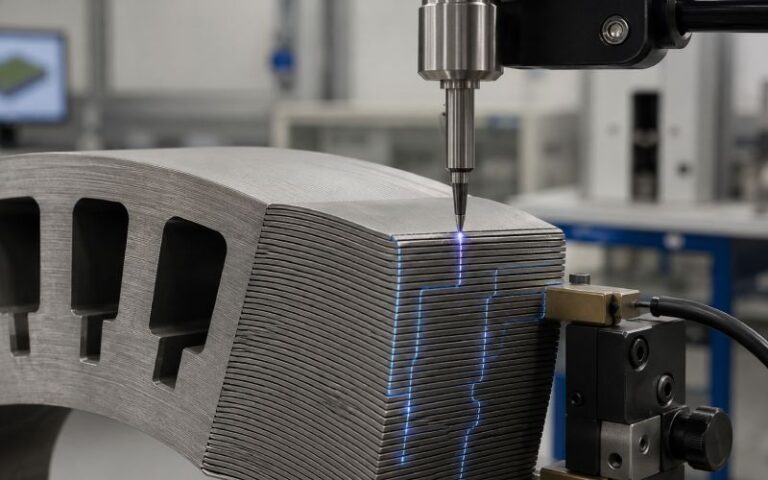
Elektrostahlbleche sind voneinander isoliert, um Wirbelströme zu begrenzen; interlaminare Fehler können die Kernverluste erhöhen und Schäden in elektrischen Maschinen verursachen. Grate vom Stanzen oder Schneiden können die Isolierung zwischen benachbarten Blechen beeinträchtigen und beim Stapelpressen zufällige leitende Kontakte erzeugen.
Deshalb fragt eine sinnvolle PFMEA nicht nur: “Ist das Teil in der Toleranz?”
Sie fragt:
Was hat der Prozess mit dem Stapel gemacht, was auf der Zeichnung nicht ohne weiteres zu erkennen ist?
PFMEA-Tabelle für die Herstellung von Lamellenstapeln
Verwenden Sie dies als Arbeitsvorlage. Die Spalte AP ist keine feste Bewertung. Sie zeigt, wo die Handlungspriorität normalerweise besondere Aufmerksamkeit verdient. Ihre tatsächliche AP sollte sich aus Ihren internen S/O/D-Tabellen, den Kundenanforderungen und der Risikomethode ergeben.
Prozess-Schritt
Versagensmodus
Wahrscheinliche Ursache
Wirkung
Kontrolle der Prävention
Kontrolle der Erkennung
AP-Schwerpunkt
Eingehendes Material
Falsche Materialqualität, -dicke oder -beschichtung
Wie man über AP nachdenkt, nicht nur über S/O/D-Zahlen
Viele ältere FMEA-Dateien multiplizieren immer noch Schweregrad × Auftreten × Entdeckung zu einer RPZ. Das Problem ist einfach: Verschiedene Risikokombinationen können dieselbe Zahl ergeben, auch wenn eine eindeutig schwerwiegender ist.
Der neuere AP-Ansatz ist nützlicher, weil er eine Frage erzwingt, bevor die Mathematik dekorativ wird:
Wie dringend ist das Handeln angesichts der Schwere, des Auftretens und der Entdeckung?
Bei Laminatstapeln sollte AP normalerweise steigen, wenn:
Die Auswirkungen sind Hitze, elektrischer Verlust, Kurzschluss, Wicklungsschäden, Ungleichgewicht oder Feldausfall.
Die Ursache liegt im Werkzeugverschleiß, im Verschleiß der Spannvorrichtung oder in einem Prozess, der geräuschlos ablaufen kann.
Die Erkennung erfolgt spät, nach dem Fügen, Wickeln, Einsetzen des Magneten oder dem Pressen der Welle.
Die Prüfmethode kann den tatsächlichen Fehler nicht zuverlässig erkennen.
Der Defekt ist intermittierend.
Eine unangenehme Wahrheit ist, dass intermittierende Fehler oft schlimmer sind als ständige. Ständige Fehler werden bemerkt. Intermittierende Grate, übersprungene Bleche, zerkratzte Beschichtungen oder lose Stapel können unbemerkt bleiben, weil der Prozess noch “meistens funktioniert”.”
Das ist genau die Art von Risiko, die PFMEA erfassen sollte.
Kritische Kontrollen nach Fehlerfamilie
1. Grat- und Kantenkontrollen
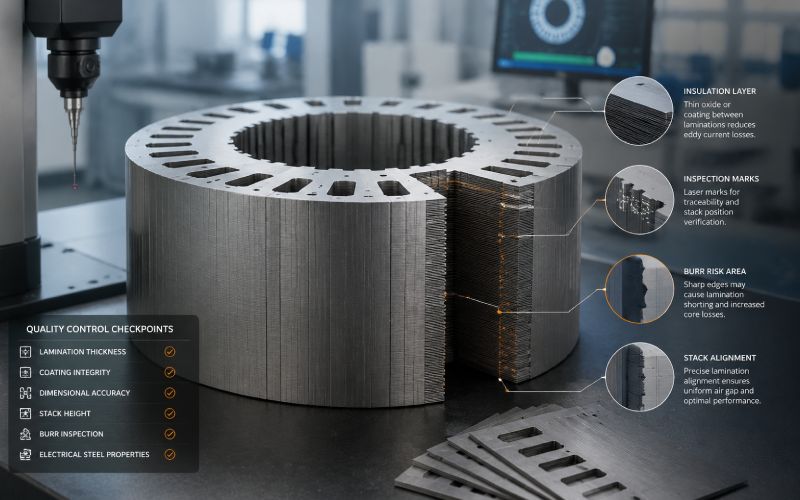
Grate sind nicht nur kosmetisch. Sie können Laminate anheben, Beschichtungen beschädigen, leitende Brücken erzeugen und die Stapelhöhe beeinträchtigen.
Gute Kontrollen umfassen:
Grathöhenbegrenzung nach Merkmal, nicht nur nach allgemeinem Teilezustand
Anforderung an die Gratrichtung
Verfolgung des Werkzeugverschleißes nach Station oder Kavität
Das Schärfungsintervall basiert auf einem gemessenen Trend, nicht auf Vermutungen
Kantenprüfung nach der Werkzeugwartung
Reaktionsplan bei Annäherung der Gratentwicklung an den Grenzwert
Vermeiden Sie es, die endgültige Stapelhöhe als wichtigste Gratkontrolle zu verwenden. Das ist zu spät und zu indirekt.
2. Isolierung und interlaminare Kurzschlusskontrollen
Die interlaminare Isolierung kann durch Grate, Kratzer, Ablagerungen, übermäßige Kompression, schlechte Handhabung und aggressive Verbindungen beschädigt werden.
Nützliche Nachweisverfahren können sein:
Prüfung des interlaminaren Widerstands
Prüfung auf Kernverlust
Erregungsprüfung mit niedrigem Fluss
Thermische Abtastung während der erregten Prüfung
Abriss der Probe nach dem Komprimieren oder Fügen
Fehlereingrenzung bei verdächtigen Stapeln
Nicht jedes Produkt braucht jede Prüfung. Aber wenn Kernverlust oder Hitze ein Hauptrisiko für das Produkt darstellen, sollte die PFMEA eine funktionale elektrische Prüfung enthalten, bevor der Stapel teuer verschrottet werden muss.
3. Kontrolle der Stapelanzahl und -höhe
Fehlende und doppelte Laminierungen sind zwar grundlegende Fehler, kommen aber dennoch vor.
Verwenden Sie gestaffelte Steuerelemente:
Zählen der Blätter
Doppelblatterkennung
Gewichtskontrolle
Stapelhöhe unter definierter Last
Kraft-Weg-Kurve bei Kompression
Die Höhe allein kann lügen. Ein Doppelblech kann teilweise durch Kompression verdeckt werden. Ein fehlendes Blatt kann durch Grate, Beschichtungsablagerungen oder Ablagerungen verdeckt werden. Paaren Sie die Messungen.
4. Ausrichtungs- und Rundlaufkontrollen
Bei Stator- und Rotorstapeln können kleine Ausrichtungsfehler zu Luftspaltabweichungen, Wicklungsproblemen, Magnettaschenproblemen, Drehmomentwelligkeit, Geräuschen oder Unwucht führen.
Die Kontrollen sollten umfassen:
Datum Reinigung
Kontrolle der Abnutzung von Bolzen und Nestern
Anti-Rotations-Merkmale
Sichtprüfung der Schlitzausrichtung
Messung des Rundlaufs von Bohrung zu Außendurchmesser
Überprüfung des Schrägstellungswinkels, wenn die Schrägstellung im Stapel vorgesehen ist
Die PFMEA sollte den Verschleiß von Vorrichtungen als Ursache aufführen. Nicht nur “Bedienerfehler”. Bedienerfehler sind manchmal real. Oft ist es nur eine faule Bezeichnung für einen schwachen Prozess.
5. Verbindungskontrollen
Schweißen, Kleben, Verriegeln und Nieten bergen unterschiedliche Risiken.
Ein geschweißter Stapel ist zwar stabil, kann aber lokale Hitzeschäden oder Verformungen aufweisen. Ein geklebter Stapel kann sauber sein, hängt aber von der Oberflächenbeschaffenheit, der Aushärtung und der Klebstoffkontrolle ab. Ein verriegelter Stapel kann für die Großserienproduktion effizient sein, kann aber lokale Verformungen verursachen, wenn er nicht kontrolliert wird.
Die PFMEA sollte die Verbindung zwischen den Risiken und den tatsächlichen Kontrollen herstellen:
Prüfung von Schweißenergie, Geschwindigkeit, Position und Durchdringung
Haltbarkeit des Bindemittels, Mischungsverhältnis, Aushärtungszeit und Aushärtungstemperatur
Niet- oder Verriegelungskraftüberwachung
Zug-, Scher- oder Trennprüfung
Querschnittsprüfung
Maßkontrolle nach dem Fügen
Ein gut aussehender Laden ist nicht immer ein guter Laden.
Verknüpfung der Kontrollpläne
Eine PFMEA ist erst dann fertig, wenn sie die Grundlage für den Kontrollplan bildet.
PFMEA-Risiko
Kontrollplanposition
Reaktionsplan
Grat überschreitet Grenzwert
Gratkontrolle mit definierter Häufigkeit; Trend der Werkzeugabnutzung
Anhalten, verdächtige Teile seit der letzten ordnungsgemäßen Prüfung aussortieren, Werkzeug prüfen
Doppelte Laminierung
Doppelblattsensor und Gewichtskontrolle
Stapellose halten, Zuführung überprüfen, letzte Stapel prüfen
Winkelfehlerhafte Ausrichtung
Vision oder mechanischer Winkelmesser
Stapelzelle anhalten, Bezugsnadeln und Nest überprüfen
Verbundene Stapel unter Quarantäne stellen, Geräteeinstellungen überprüfen
Stapelhöhenabweichung
Höhe unter definierter Last und Presskraftkurve
Prüfen Sie Materialstärke, Verunreinigungen, Grate, Pressenanschlag, Bogenzahl
Korrosion
Kontrolle der Lagerfeuchtigkeit und des WIP-Alters
Sortieren der betroffenen WIP, Überprüfung der Verpackung und des Lagerzustands
An dieser Stelle versagen viele FMEAs. Sie listen Risiken auf, aber der Kontrollplan steht woanders und sagt “Sichtprüfung”. Diese Lücke ist der Ort, an dem Entweichungen passieren.
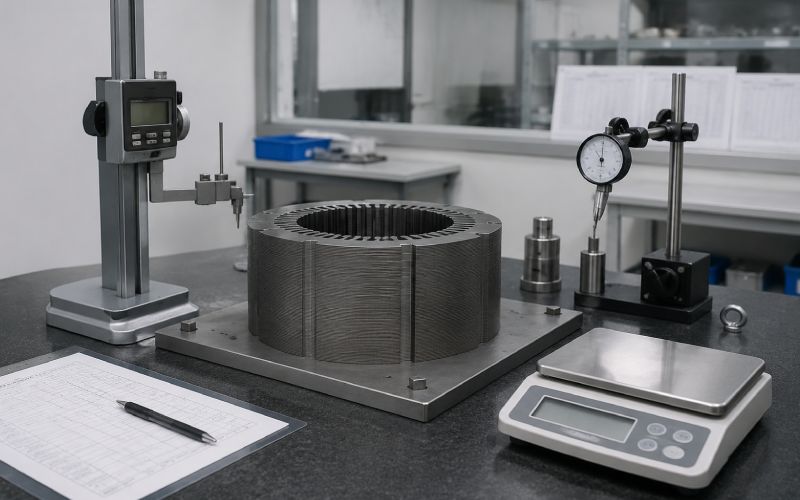
Messbeispiele für Lamellenstapel PFMEA
Kopieren Sie diese nicht als universelle Grenzwerte. Es handelt sich um Beispiele für Messarten, nicht um Standardspezifikationen.
Bestätigt das Verhältnis von Schlitz, Zahn, Bohrung und Außendurchmesser
Auslauf
Messuhr, Rundheitssystem, CMM
Kontrolle von Luftspalt und Gleichgewichtsrisiko
Interlaminarer Widerstand
Prüfung des elektrischen Widerstands
Erkennt leitende Pfade zwischen Laminaten
Core loss
Magnetische Prüfvorrichtung
Überprüft das funktionelle magnetische Verlustverhalten
Kompressionsprofil
Kraft-Weg-Überwachung der Presse
Findet Trümmer, Doppelbögen, Unterkompression, Überkompression
Festigkeit der Verbindung
Zug-, Scher-, Schäl- oder Trennprüfung
Bestätigt die mechanische Integrität des Stapels
Spezifische Grenzwerte sollten sich aus Designanforderungen, Kundenspezifikationen, Fähigkeitsstudien, Materialdaten und Validierungsergebnissen ergeben. Das Raten von Grenzwerten für SEO wäre eine schlechte Technik.
Praktische Fragen zur Überprüfung der PFMEA
Verwenden Sie diese in der Besprechung. Sie funktionieren besser, als auf die Tabelle zu starren.
Kann dieser Fehler durch Werkzeugverschleiß verursacht werden?
Kann sie durch Komprimierung versteckt werden?
Besteht er die Sichtprüfung?
Kann es nach dem Beitritt schlimmer werden?
Kann es die Wicklung, die Magnete, den Wellensitz oder die Gehäusemontage beschädigen?
Kann es den Kernverlust oder die lokale Erwärmung erhöhen?
Kann die derzeitige Erkennungsmethode sie tatsächlich finden?
Was ist der erste Punkt, an dem dieser Mangel teuer wird?
Wie sieht der Reaktionsplan aus, wenn die Kontrolle ausfällt?
Handelt es sich um ein Designrisiko, das vorgibt, ein Prozessrisiko zu sein?
Die letzte Frage spart Zeit. Manchmal wird das Verfahren für einen Entwurf verantwortlich gemacht, der keinen Spielraum hat.
Häufige PFMEA-Fehler bei Kaschierungsstapeln
Fehler 1: Die Stapelhöhe als Beweis für die Stapelqualität ansehen
Die Stapelhöhe ist wichtig, aber sie ist kein Beweis für die Gesundheit der Isolierung, die richtige Anzahl, saubere Lagen, eine gute Ausrichtung oder eine gute Verbindung.
Fehler 2: Alles unter “schlechte Stapelqualität” verstecken”
Diese Formulierung ist zu weit gefasst. Unterteilen Sie ihn in tatsächliche Versagensarten: Doppellaminierung, fehlende Laminierung, kurzer Grat, Winkelversatz, niedriger Stapelfaktor, schwache Bindung, Korrosion, Ablagerungen, verzerrter Schlitz.
Fehler 3: Die Prüfung des Endprodukts als wichtigste Nachweiskontrolle
Die Abschlussprüfung ist wichtig. Sie kommt auch zu spät. Wird ein Stapelfehler nach dem Wickeln oder der Montage festgestellt, sollte die PFMEA die Frage stellen, warum der Stapel weiterverarbeitet werden durfte.
Fehler 4: Keine Verknüpfung der PFMEA mit der Instandhaltung
Stempel verschleißen. Matrizen verschleißen. Stifte verschleißen. Sensoren wandern. Pressenanschläge bewegen sich. Spannvorrichtungen werden schmutzig. Dies sind keine Nebenprobleme. Bei Laminierungsstapeln sind dies normale Ursachen.
Fehler 5: Vermischung von DFMEA und PFMEA, ohne es zu sagen
Konstruktionsentscheidungen schaffen das Risikoumfeld. Prozesskontrollen steuern das Produktionsrisiko. Machen Sie beides sichtbar, aber vermischen Sie es nicht in einer unklaren Tabelle.
FAQ
Welches ist die wichtigste Fehlerart bei Laminatstapeln?
Es gibt keine allgemeingültige einzelne Fehlerart. Bei vielen Anwendungen sind die schwerwiegendsten Risiken interlaminare Kurzschlüsse, übermäßige Grate, Ausrichtungsfehler, fehlende oder doppelte Laminierungen, schlechte Verbindungen und lockere Stapel.
Warum sind Grate so ein großes Thema?
Grate können die Isolierung zwischen den Lamellen beschädigen, einen leitenden Kontakt erzeugen, die Stapelhöhe beeinträchtigen und die Wicklung oder Montage stören. Bei Magnetkernen kann dies die Verluste und die lokale Erwärmung erhöhen.
Reicht eine Sichtprüfung bei Laminierstapeln aus?
Normalerweise nicht. Eine Sichtprüfung kann offensichtliche Schäden, fehlende Merkmale, Rost oder starke Grate aufdecken. Schwach ist sie bei internen Kurzschlüssen, durch Kompression verdeckten Zählfehlern, geringfügigen Winkelabweichungen und Verbindungsschwächen.
Sollte RPN weiterhin verwendet werden?
Einige Unternehmen behalten die RPZ für Altsysteme bei, aber die moderne FMEA-Praxis in der Automobilindustrie räumt den AP-basierten Handlungsentscheidungen mehr Gewicht ein. AP hilft zu verhindern, dass Teams sehr unterschiedliche Risiken als gleichwertig behandeln, nur weil sie das gleiche Multiplikationsergebnis liefern.
Was sollte eine PFMEA-Aktualisierung auslösen?
Aktualisieren Sie die PFMEA nach Werkzeugwechseln, Materialwechseln, Beschichtungswechseln, neuen Fügeparametern, neuen Prüfmethoden, dem Austausch von Vorrichtungen, Kundenreklamationen, Rücksendungen, wiederholten Ausschusstendenzen oder jedem Fehler, der den bestehenden Kontrollen entgangen ist.
Was ist das beste Frühwarnzeichen für Probleme mit dem Laminatstapel?
Grattrends, Drift der Presskraft, Fehler des Doppelbogensensors, Abnutzung der Halterung, abnormale Stapelhöhenschwankungen und zunehmende elektrische Testfehler sind deutliche Frühsignale. Ein schlechter Stapel ist ein Defekt. Ein abdriftender Trend ist ein Prozessgespräch.
Wie sollte die PFMEA mit dem Kontrollplan verbunden werden?
Für jeden Ausfallmodus mit hohem Risiko sollte es eine Präventionskontrolle, eine Entdeckungskontrolle, eine Inspektionshäufigkeit, einen Eigentümer, eine Aufzeichnungsmethode und einen Reaktionsplan geben. Wenn in der PFMEA von einem “interlaminaren Kurzschluss” die Rede ist, im Kontrollplan aber nur von einer “Sichtprüfung”, hat das System eine Lücke.
Schlussbemerkung
Ein Lamellenstapel ist ein sich wiederholendes Teil, aber kein einfaches.
Der Prozess kann denselben kleinen Fehler hunderte Male in einem Kern machen. Grate wiederholen sich. Kratzer wiederholen sich. Ausrichtungsfehler wiederholen sich. Kompressionsschäden wiederholen sich. Der fertige Stapel verhält sich dann so, als wäre der Fehler eingebaut worden.
Darum geht es bei der PFMEA: nicht darum, ein Formular auszufüllen, nicht darum, einen Prüfer zu beeindrucken, und nicht darum, eine Rangfolge der Risiken aufzustellen, bis die Zahlen ordentlich aussehen.
Es geht darum, die kleinen Prozessfehler abzufangen, solange sie noch klein sind.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 German
 English
 Spanish
 French
 Italian