Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Checkliste zur Qualifizierung von Motorlaminierwerkzeugen: PPAP-Leitfaden für neue Motorenkern-Werkzeuge
Inhaltsübersicht
Was ist eine PPAP-Checkliste für die Qualifizierung von Laminierwerkzeugen?
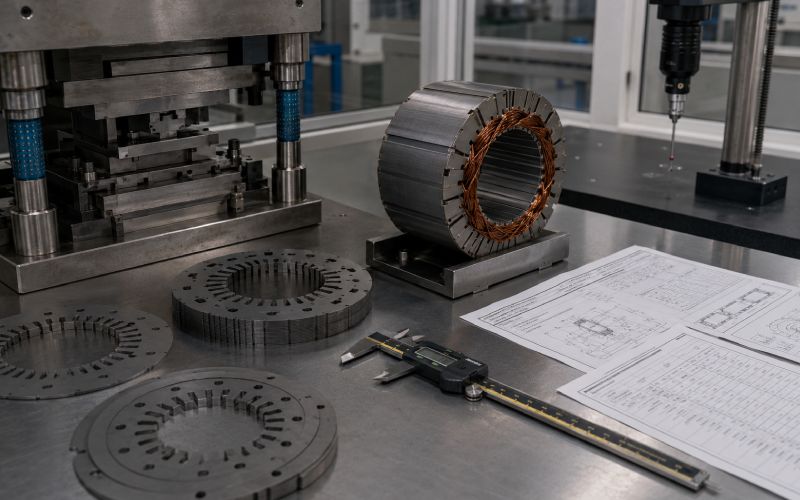
A PPAP-Checkliste für die Qualifizierung von Laminierwerkzeugen ist ein strukturiertes Zulassungsverfahren, mit dem überprüft wird, ob ein neues Stanzwerkzeug wiederholt Motorbleche und Blechpakete herstellen kann, die den Anforderungen an Abmessungen, Material, Magnetismus, Montage und Produktion entsprechen.
Es handelt sich nicht nur um einen Dimensionsbericht.
Das ist der Punkt, an dem viele Starts ins Stocken geraten.
Ein einzelner lamination kann die Inspektion bestehen. Der Stapel kann immer noch schief sein. Grate können in die falsche Richtung zeigen. Eine Beschädigung der Beschichtung kann zu einem elektrischen Kontakt zwischen den Lamellen führen. Die Stapelhöhe kann nach dem Aufheizen des Werkzeugs abdriften. Die Presse kann bei Testgeschwindigkeit gut laufen und bei Produktionsgeschwindigkeit falsch zugestellt werden.
Die eigentliche Zulassungsfrage ist also einfach:
Kann dieses Laminierwerkzeug akzeptable Motorkernstapel unter Produktionsbedingungen, mit kontrollierten Abweichungen, rückverfolgbaren Nachweisen und klaren Reaktionsplänen herstellen?
Diese Checkliste ist auf diese Frage zugeschnitten.
Das Werkzeug läuft unter den vorgesehenen Produktionsbedingungen
Laufende Aufzeichnung
Manufacturing
Offen / Geschlossen
Wartung der Werkzeuge
Schärf- und Verschleißgrenzen definiert
Plan zur vorbeugenden Instandhaltung
Tooling
Offen / Geschlossen
Master-Proben
Zugelassene Laminierung und Stapel bleiben erhalten
Signierte und beschriftete Urmuster
Qualität
Offen / Geschlossen
Verpackung
Schutz der Teile gegen Vermischung, Rost, Verbiegen und Beschichtungsschäden
Zulassung der Verpackung
Logistik / Qualität
Offen / Geschlossen
Endgültige Genehmigung
Offene Fragen geschlossen oder kontrolliert
Unterzeichnete Zusammenfassung der Genehmigung
Funktionsübergreifendes Team
Offen / Geschlossen
Eine Checkliste funktioniert nur, wenn die Beweise echt sind. “Abgehakt” ist kein Beweis. Ein Bericht, eine Probe, eine Aufzeichnung oder eine unterzeichnete Entscheidung sind Beweise.
Lamination Tool Design Record Verification
Frieren Sie vor der förmlichen Prüfung das Musterprotokoll ein.
Bei Motorlaminierwerkzeugen sollte das Konstruktionsprotokoll Folgendes enthalten:
Zeichnung des Lamellenprofils
Fertige Stapelzeichnung
Materialqualität und -stärke
Anforderung an die Beschichtung
Gratgrenze und Gratrichtungsregel
Toleranzen für Nuten, Zähne, Brücken, Bohrungen, Außendurchmesser und Hauptmerkmale
Erforderliche Stapelhöhe und Messdruck
Anzahl der Kaschierungen
Stapelverfahren: Verriegelung, Schweißen, Kleben, Nieten, Schräglage oder loser Stapel
Magnetische oder motorische Leistungsanforderungen, falls zutreffend
Kritische und besondere Merkmale
Anforderungen an Verpackung und Korrosionsschutz
Betrachten Sie die Zeichnung für die flache Laminierung nicht als die vollständige Anforderung. Der Motor verwendet den Stapel. Das Werkzeug muss anhand des Stapels qualifiziert werden.
Kleines Detail, große Wirkung: Wenn die Zeichnung zwar die Schlitzbreite, nicht aber die Ausrichtung der Schlitze durch den Stapel kontrolliert, kann die Wicklung zur ersten echten Prüfstation werden. Das ist spät. Und teuer.
Anforderungen an Material und Elektrostahl
Das Material muss überprüft werden, bevor das Werkzeug beurteilt wird.
Ein neues Laminierwerkzeug kann instabil aussehen, wenn das eigentliche Problem die Coil-Variation ist. Es kann auch während der Testphase gut aussehen und später versagen, wenn sich das Produktionsmaterial ändert.
Prüfen:
Stahlsorte
Nominale und tatsächliche Dicke
Dickentoleranz
Beschichtungstyp und Beschichtungszustand
Breite der Spule
Sturz
Zustand der Oberfläche
Zustand der Kante
Rückverfolgbarkeit der Lose
Zustand der Lagerung
Kompatibilität der Schmierung
Bei Motorblechen beeinflusst die Materialstärke die Stapelhöhe. Die Beschichtung beeinflusst die interlaminare Isolierung und den Stapelfaktor. Die Oberflächenbeschaffenheit beeinflusst die Zuführung und Gratbildung. Dies sind keine Hintergrunddaten. Sie gehören in das Zulassungspaket.
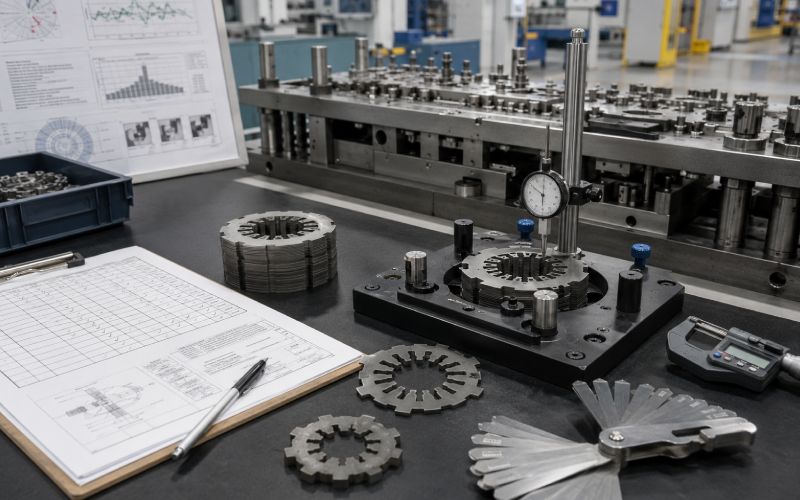
Erprobung von Folgeverbundwerkzeugen und Run-at-Rate-Validierung
Ein Laminierwerkzeug sollte unter produktionsnahen Bedingungen qualifiziert werden.
Das bedeutet:
Für die Presse bestimmt
Vorgesehenes Fütterungssystem
Vorgesehene Spulenbreite
Vorgesehene Schmierung
Vorgesehene Hubzahl
Vorgesehene Stapel- oder Sammelmethode
Vorgesehene Prüfmethode
Vorgesehene Bedienerhinweise
Ein langsamer Versuch kann Probleme verbergen. Vorschubstabilität, Butzenziehen, Sensorfehler, Ausschussbewegung, Wärmeentwicklung und Gratbildung können sich ändern, wenn das Werkzeug die tatsächliche Geschwindigkeit erreicht.
Führen Sie während des förmlichen Verfahrens Protokoll:
Nummer drücken
Werkzeugnummer und Revision
Spulenpartie
Einstellung der Schmierung
Schlaganfallrate
Start- und Endzeiten
Schrottmenge
Gründe für Ausfallzeiten
Vorgenommene Anpassungen
Ergebnisse für das erste Stück, die Mitte des Laufs und das letzte Stück
Ergebnisse des Stapelbaus
Zur Genehmigung vorgehaltene Teile
Wenn das Werkzeug wiederholt angepasst werden muss, um akzeptable Teile herzustellen, sollte es nicht als stabil eingestuft werden. Es kann immer noch reparabel sein. Etwas anderes.
Kriterien für die Maßprüfung bei der Laminierung
Der Bericht über die Abmessungen sollte sich sowohl auf die einzelnen Kaschierungen als auch auf den fertigen Stapel beziehen.
Individuelle Laminierungsprüfung
Messen Sie Merkmale wie:
Äußerer Durchmesser
Innendurchmesser oder Bohrung
Breite des Schlitzes
Öffnung des Schlitzes
Breite des Zahns
Geometrie der Zahnspitze
Breite der Brücke
Schlüsselwege oder Ortungsmerkmale
Position der Bohrung
Profil-Toleranz
Ebenheit
Dicke des Materials
Burr height
Inspektion des Stapels
Messen oder Prüfen:
Höhe des Stapels
Anzahl der Kaschierungen
Stapelparallelität
Ausrichtung der Schlitze
Ausrichtung der Bohrung
OD-Ausrichtung
Stapel schlank
Twist
Schräglage, falls zutreffend
Höhe der Verriegelung oder Zustand der Schweißnaht/Bindung
Lose Lamellenbewegung
Stapelgewicht, falls als Prozesskontrolle verwendet
Verlassen Sie sich nicht nur auf den am besten aussehenden Stapel. Ziehen Sie Stichproben über die gesamte Laufzeit. Früh, in der Mitte, spät. Nach Stopps. Nach einem Spulenwechsel, wenn der Versuch einen solchen beinhaltet. Nach der Justierung, wenn eine Justierung stattgefunden hat.
Das ist der Ort, an dem die Wahrheit normalerweise liegt.
Grathöhe, Gratrichtung und Qualitätskontrolle der Kanten
Die Gratkontrolle ist einer der Hauptgründe, warum die Zulassung von Laminierwerkzeugen eine eigene Checkliste erfordert.
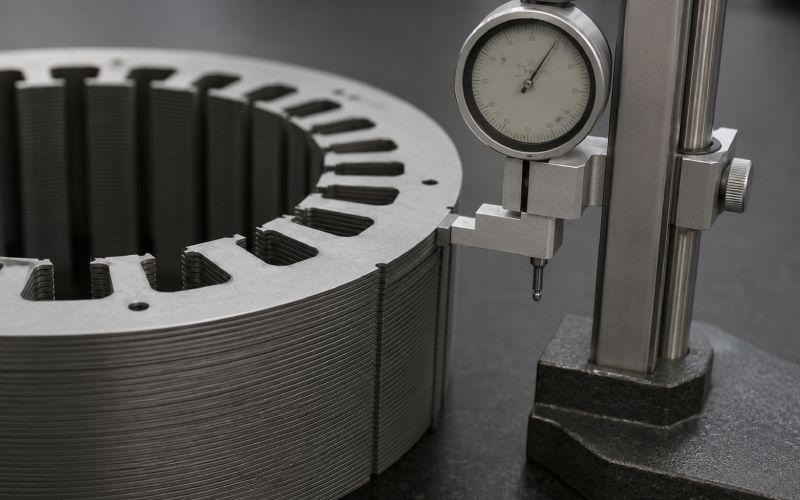
Eine gestanzte Laminierkante ist nicht neutral. Grathöhe, Gratseite, Überschlag und Kantenabriss können sich auf die Stapelhöhe, den Beschichtungskontakt, die Montagepassung und das magnetische Verhalten auswirken.
Definieren Sie:
Maximale Grathöhe
Orte der Gratmessung
Gratseite oder Richtung
Anzahl der Messwerte pro Teil
Häufigkeit der Probenahme
Abzug für das Schärfen von Werkzeugen
Reaktionsplan, wenn der Grat die Auslöseschwelle überschreitet
Einschließungsregel für Teile, die seit der letzten Gutprüfung hergestellt wurden
Anhalten, verdächtige Teile eindämmen, Werkzeug korrigieren, vor Neustart erneut freigeben
Zu warten, bis die Ausschussgrenze erreicht ist, ist eine schlechte Kontrolle. Der Prozess sollte reagieren, bevor Teile ausfallen.
Überprüfung von Beschichtungsschäden und interlaminarem Kontakt
Elektrostahlbeschichtungen sind funktional, nicht dekorativ.
Während der Qualifizierung ist zu prüfen, ob:
Kratzer
Verschmieren
Nacktes Metall
Abholmarken
Schleifspuren
Lokales Polieren
Schäden in der Nähe von Schlitzen oder Brücken
Beschädigung durch Stapeln, Verriegeln oder Auswerfen
Schaffen Sie einen einfachen visuellen Standard. Gut. Annehmbar. Abzulehnen.
Überlassen Sie das Urteil über die Beschichtung nicht dem Gedächtnis. Bediener wechseln. Die Beleuchtung ändert sich. Menschen gewöhnen sich an Schäden, wenn sie sie jeden Tag sehen.
Wenn die Beschädigung der Beschichtung mit einem Leistungsrisiko verbunden ist, sind vor der Genehmigung zusätzliche Tests oder eine technische Überprüfung durchzuführen.
Validierung der Stapelhöhe und des Stapelfaktors für die Laminierung
Die Stapelhöhe ist mehr als nur ein Maß. Sie spiegelt die Materialdicke, die Beschichtung, den Grat, die Ebenheit, das Verzahnungsverhalten und das Verdichtungsverfahren wider.
Legen Sie vor der Datenerfassung die Messmethode fest:
Anzahl der Laminierungen
Kompressionsdruck oder Belastung
Messpunkte
Typ des Messgeräts
Ob Öl entfernt werden muss
ob Schleusenbereiche enthalten sind
Temperaturbedingungen, falls zutreffend
Akzeptanztoleranz
Der Stapelfaktor, manchmal auch Laminierungsfaktor genannt, sollte überprüft werden, wenn die Motorkonstruktion vom effektiven Stahlgehalt abhängt. Er kann durch Schichtdicke, Grat, Welligkeit, Oberflächenbeschaffenheit und Verdichtung beeinflusst werden.
Ein Stapel, der wegen eines Grats hoch ist, ist nicht dasselbe wie ein Stapel, der wegen einer Verschiebung der Materialstärke hoch ist. Beide können die gleiche Fehlerzahl aufweisen. Die Behebung ist unterschiedlich.
MSA-Anforderungen für die Qualifizierung von Laminierwerkzeugen
Die Analyse des Messsystems sollte abgeschlossen sein, bevor auf die Prozessfähigkeit vertraut wird.
MSA Prioritäten setzen für:
Burr height
Breite des Schlitzes
Breite des Zahns
Bohrungsdurchmesser
Profil oder wahre Position
Höhe des Stapels
Höhe der Verriegelung
Schräglage
Visuelle Beurteilung der Beschichtung, wenn sie zur Freigabe verwendet wird
Kernverlust oder magnetischer Test, falls Teil der Zulassung
Wenn das Messsystem nicht in der Lage ist, gute Teile von schlechten Teilen zu unterscheiden, ist die Prozessstudie schwach. Dies gilt insbesondere für die Grathöhe. Eine Gratmessgerätestudie, die an einfachen, flachen Merkmalen durchgeführt wurde, beweist nicht, dass die Gratmethode an schmalen Zähnen oder Schlitzkanten akzeptabel ist.
Prozessfähigkeitsstudie für kritische Laminierungsmerkmale
Fähigkeitsstudien sollten für messbare, stabile Merkmale verwendet werden.
Gute Kandidaten sind:
Breite des Schlitzes
Breite des Zahns
Bohrungsdurchmesser
OD
Hauptmerkmal Position
Höhe des Stapels
Höhe der Verriegelung
Grathöhe, wenn die Wiederholbarkeit der Messung akzeptabel ist
Zwingen Sie subjektiven Mängeln keine Fähigkeitsuntersuchungen auf. Bei Kratzern in der Beschichtung, Einschusslöchern und gelegentlichen Rissen sollten Sie die Fehlerverfolgung, die Inspektionshäufigkeit und die Reaktionspläne nutzen.
Für die förmliche Genehmigung sollten die Fähigkeitsdaten aus dem beabsichtigten Produktionslauf stammen. Keine handverlesenen Muster. Nicht von Prototyp-Pressenbedingungen. Nicht nach dem Aussortieren der schlechten Stücke.
PFMEA und Kontrollplananforderungen
Die PFMEA sollte die tatsächlichen Versagensarten der Laminierung widerspiegeln.
Dazu gehören Risiken wie:
Fehleinzug
Pilotenverschleiß
Schneckenziehen
Gratwachstum
Beschädigung der Beschichtung
Gemischtes Material
Falsche Ausrichtung der Laminierung
Stapel-Fehlzählung
Verriegelung lose
Verriegelung zu hoch
Fehler in der Schweißnaht oder Bindung
Stapel schlank
Verschleiß von Werkzeugeinsätzen
Sensor-Bypass
Rost während der Lagerung
Beschädigung beim Verpacken
Der Kontrollplan sollte dann eine Antwort geben:
Was wird kontrolliert?
Wie wird sie kontrolliert?
Wie oft?
Von wem?
Mit welchem Messgerät?
Was ist die Grenze?
Was passiert, wenn der Grenzwert überschritten wird?
Wie weit zurück sind verdächtige Teile enthalten?
Ein Kontrollplan, in dem es heißt “Prozess anpassen”, reicht nicht aus. Er sollte auch festlegen, was mit den bereits hergestellten Teilen geschieht.
Auslöser für die Wartung und Requalifizierung von Werkzeugen
Ein Laminierwerkzeug ist nicht einmalig für immer zugelassen. Es wird unter bekannten Bedingungen zugelassen.
Definieren Sie Wartungskontrollen für:
Intervall für das Schärfen des Stempels
Verschleißgrenzen der Matrize
Ersetzungsregeln einfügen
Sensorprüfungen
Reinigung von Schrottschächten
Kontrollen der Schmierung
Verschleiß von Führung und Pilot
Zustand des Verriegelungsstempels
Inspektion nach der Instandhaltung
Definieren Sie auch die Auslöser für die Neuqualifizierung.
Danach kann eine teilweise oder vollständige Neuqualifizierung erforderlich sein:
Reparatur von Großgeräten
Werkzeugübergabe an eine andere Presse
Änderung der Materialsorte
Änderung der Materialstärke
Änderung der Beschichtung
Überarbeitung des Entwurfs
Änderung der Stapelungsmethode
Neue Schmierung
Unerwarteter Grattrend
Wiederholte Fehleinzüge
Kunden- oder interne Qualitätsflucht
Nicht jede Schärfung erfordert einen vollständigen PPAP. Aber bei jedem Wartungsvorgang sollte eine Freigabeprüfung durchgeführt werden. Der Umfang hängt vom Risiko ab.
Endgültige Zulassungskriterien für den PPAP für Motor-Laminier-Stapel
Genehmigen Sie das neue Laminierwerkzeug nur, wenn diese Aussagen zutreffen:
Der Entwurfssatz wird freigegeben und entspricht der Werkzeugausgabe.
Es wurde Material verwendet, das für die Produktion bestimmt war.
Der Versuch wurde unter den vorgesehenen Produktionsbedingungen durchgeführt.
Die einzelnen Lamellen erfüllen die Anforderungen an die Abmessungen.
Die fertigen Stapel entsprechen den Stapelanforderungen.
Grathöhe und Gratrichtung werden kontrolliert.
Der Zustand der Beschichtung ist akzeptabel.
Messsysteme sind geeignet.
Fähigkeits- oder Stabilitätsnachweise unterstützen die Produktion.
PFMEA-Risiken werden durch den Kontrollplan abgedeckt.
Die Reaktionspläne sind klar.
Die Grenzen der Werkzeugwartung sind definiert.
Urmuster werden einbehalten.
Die Verpackung schützt das Produkt.
Offene Fragen werden mit schriftlicher Genehmigung geschlossen oder kontrolliert.
Zulassung sollte nicht heißen: “Die letzte Probe sah gut aus”.”
Es sollte bedeuten, dass der Prozess gut genug verstanden wurde, um ihn durchzuführen.
Erweiterte FAQ: Qualifizierung von Motorlaminierwerkzeugen
Was sollte in einem PPAP-Paket für die Motorlaminierung enthalten sein?
Ein aussagekräftiges Paket sollte das Designprotokoll, die Materialverifizierung, den Prozessablauf, die PFMEA, den Kontrollplan, die MSA, den Dimensionsbericht, die Gratstudie, die Stapelvalidierung, die Fähigkeitsstudie, das Run-at-Rate-Protokoll, den Wartungsplan, die Verpackungsgenehmigung, die Erstmuster und die unterzeichnete Endabnahme enthalten.
Sollte die Grathöhe als ein kritisches Merkmal behandelt werden?
Häufig, ja. Der Grat kann sich auf die Stapelhöhe, den Kontakt zwischen den Lamellen, den Abstand zwischen den Wicklungen, den Sitz der Baugruppe und die Motorleistung auswirken. Wenn der Grat eine funktionelle Auswirkung hat, sollte er mit definierten Grenzwerten, Messorten, Stichprobenhäufigkeit und Reaktionsregeln kontrolliert werden.
Wie sollte die Stapelhöhe bei der Qualifizierung gemessen werden?
Die Stapelhöhe sollte mit einer bestimmten Anzahl von Lamellen, Druckbelastungen, Messpunkten und Messmethoden gemessen werden. Ohne eine festgelegte Methode sind die Daten zur Stapelhöhe von verschiedenen Bedienern oder Schichten möglicherweise nicht vergleichbar.
Ist für die Zulassung von Laminierwerkzeugen ein Testlauf erforderlich?
Für Produktionswerkzeuge, ja. Das Werkzeug sollte bei der vorgesehenen Produktionsgeschwindigkeit und unter den vorgesehenen Prozessbedingungen getestet werden. Bei einer Erprobung mit niedriger Geschwindigkeit können Vorschubinstabilitäten, Butzenziehen, hitzebedingte Drift, Probleme bei der Handhabung von Schrott und Gratbildung übersehen werden.
Was ist der Unterschied zwischen der Laminierungsprüfung und der Stapelprüfung?
Die Laminierungsinspektion prüft das einzelne gestanzte Teil. Die Stapelprüfung prüft den Zustand des montierten Motorkerns. Beide Prüfungen sind erforderlich, da sich kleine Abweichungen bei der Laminierung zu einem schiefen Stapel, Höhenabweichungen, einer falschen Ausrichtung der Nuten oder einem schlechten Montageverhalten summieren können.
Wann sollte ein Laminierwerkzeug neu qualifiziert werden?
Eine Requalifizierung sollte nach einer größeren Reparatur, einem Werkzeugtransfer, einem Materialwechsel, einer Beschichtungsänderung, einer Konstruktionsänderung, einer Pressenänderung, einer Prozessänderung oder einer unerklärlichen Qualitätsabweichung in Betracht gezogen werden. Der Umfang kann je nach Risiko teilweise oder vollständig sein.
Welche Punkte werden bei der Qualifizierung von Laminierwerkzeugen am häufigsten übersehen?
Die am meisten vermissten Punkte sind Gratrichtung, Beschichtungsschäden, Stapelausrichtung, Bereitschaft des Messsystems, Wartungsgrenzen und Einschließungsregeln nach der Werkzeugeinstellung. Diese Punkte sind in einem einfachen Maßbericht nicht immer sichtbar, entscheiden aber oft darüber, ob das Werkzeug wirklich produktionsreif ist.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 German
 English
 Spanish
 French
 Italian