Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.
Wie man das Auffächern der Laminierung während des Stapelns verhindert: Ursachen, Abhilfemaßnahmen und Prozesskontrollen
Wichtigste Erkenntnisse
Ein Auffächern der Kaschierung tritt in der Regel auf, wenn die einzelnen Bogen nicht als Stapel kontrolliert werden. Die Hauptursachen sind Gratbildung, schlechtes Spiel der Führungsstifte, ungleichmäßiger Druck, unterschiedliche Ebenheit der Bleche, Abnutzung der Halterung, instabile Übergabe und unzureichende Fixierung vor dem Zusammenfügen.
Die zuverlässigste Lösung ist nicht eine größere Klammer. Es ist ein kontrollierter Stapelungsprozess:
Prüfen Sie vor dem Stapeln Grate, Ebenheit, Zustand der Beschichtung und Ausrichtung.
Verwenden Sie Führungsstifte, die sich ohne Schaben oder Zwingen der Blätter positionieren lassen.
Setzen Sie den Stapel stufenweise ein, anstatt sich nur auf die Endverdichtung zu verlassen.
Mit kontrolliertem Druck und kontrollierter Verweilzeit gleichmäßig verpressen.
Fügen Sie den Stapel zusammen oder halten Sie ihn zurück, bevor er sich entspannen kann.
Prüfen Sie die Ausrichtung nach der Freigabe der Vorrichtung und erneut nach der Übertragung.
Ein guter Laminierstapel sollte ausgerichtet bleiben, wenn er die Vorrichtung verlässt, und nicht nur, wenn er darin eingeschlossen ist.
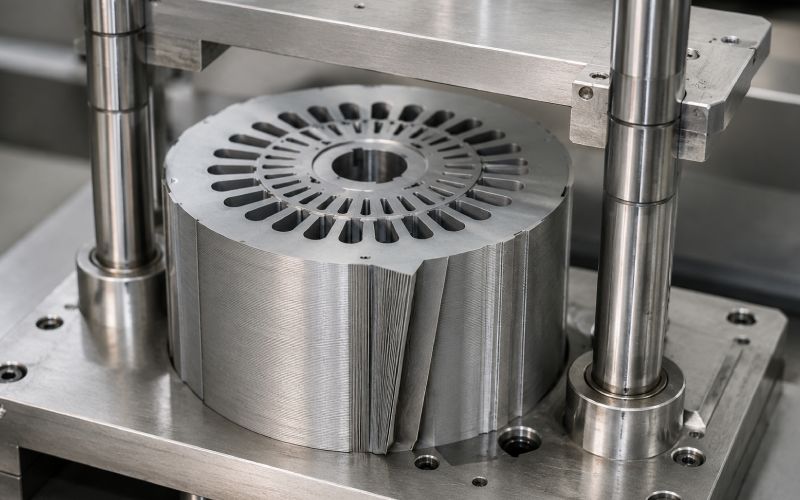
Er tritt häufig an der Außenkante, der Innenbohrung, dem Schlitzbereich, den Zahnspitzen oder an einer Seite des Stapels auf. Manchmal ist der Fehler offensichtlich. Manchmal ist er erst sichtbar, nachdem der Stapel gestaucht, gelöst, geschweißt, geklebt, transportiert oder in das nächste Bauteil eingebaut wurde.
Bei einem sauberen Laminatstapel verhalten sich die Blätter wie ein kontrollierter Körper. Bei einem aufgefächerten Stapel verhalten sich die Bleche wie lose Platten mit eigener Bewegung.
Das ist das eigentliche Problem.
Der Stapel kann immer noch die richtige Anzahl von Lamellen enthalten. Er kann sogar an einer Stelle die Stapelhöhe einhalten. Wenn die Lagen jedoch nicht gleichmäßig sitzen und ausgerichtet sind, kann das fertige Teil eine schlechte Maßwiederholbarkeit, eine instabile Luftspaltgeometrie, eine ungleichmäßige Verbindungsqualität oder eine beschädigte Isolierung zwischen den Lamellen aufweisen.
Warum die Fehlausrichtung von Laminierstapeln wichtig ist
Lamellenstapel werden verwendet, weil dünne isolierte Bleche helfen, das magnetische Verhalten zu kontrollieren und unerwünschte Strompfade durch den Kern zu reduzieren. Der Stapel muss auch mechanische Anforderungen erfüllen: Höhe, Rechtwinkligkeit, Konzentrizität, Schlitzausrichtung, Bohrungsgenauigkeit und Passgenauigkeit mit Wellen, Gehäusen, Wicklungen oder Gegenbaugruppen.
Wenn es zu einer Auffächerung oder einem Versatz kommt, können mehrere Mängel auftreten:
Ungleiche Stapelhöhe am Umfang
Rundlauf der Bohrung oder des Außendurchmessers
Nutenschiefstand oder Zahnfehlstellung
Schlechte Konsistenz beim Schweißen, Kleben, Nieten oder Verriegeln
Erhöhtes Risiko von Isolationsschäden
Grat-an-Grat-Kontakt zwischen Schichten
Schlechte Passgenauigkeit bei der Montage
Örtliche Belastung beim Pressen
Zusätzliche Sortierung, Nacharbeit oder Ausschuss
Fächern ist nicht nur ein optisches Problem. Es ist oft ein Zeichen dafür, dass der Stapel nicht stabil genug für den nächsten Prozess ist.
Ein Stapel, der nur im Inneren der Halterung gerade aussieht, ist noch kein stabiler Stapel.
Häufige Ursachen für Lamination Fanning
Ursache
Was Sie sehen können
Warum es Fanning erzeugt
Beste Kontrollmethode
Gratablagerung
Eine Kante öffnet sich oder die Stapelhöhe variiert
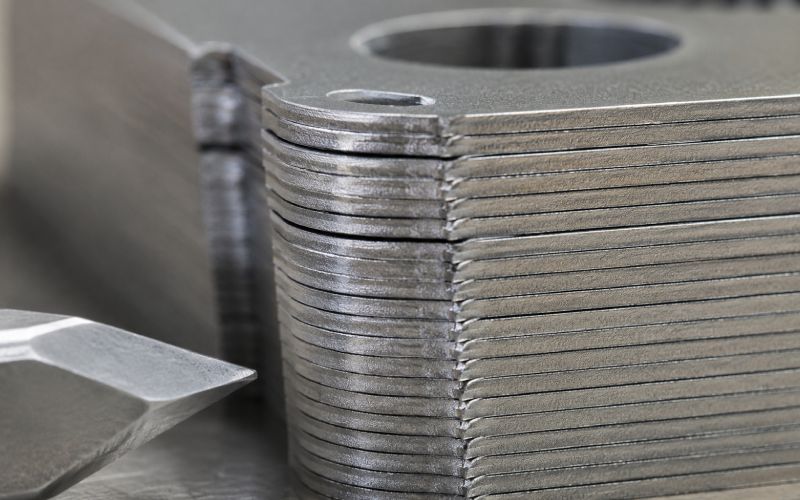
Grate wirken wie kleine Keile zwischen den Blättern
Kontrolle der Abnutzung des Stanzwerkzeugs und Überprüfung der Grathöhe
Gemischte Gratrichtung
Zufällige Lücken oder unvorhersehbare Neigung
Platten sitzen von Lage zu Lage unterschiedlich
Definition und Kontrolle der Laminierungsausrichtung
Schlechter Sitz der Führungsstifte
Rotationsdrift oder Lochkratzen
Zu viel Spiel lässt Bewegung zu, zu wenig verursacht Bindung
Überprüfung des Stiftspiels durch Fallverhalten und Ausrichtung nach dem Loslassen
Abnutzung der Halterung
Defekt tritt nach vielen guten Chargen auf
Verschlissene Führungen lassen sich nicht mehr reproduzierbar lokalisieren
Festlegen von Inspektionsintervallen und Verschleißgrenzen für Vorrichtungen
Ungleichmäßige Kompression
Eine Seite sitzt vor der anderen
Nicht-parallele Kraft erzeugt keilförmige Stapel
Überprüfung der Plattenparallelität und der Ebenheit der Auflagefläche
Variation der Ebenheit des Blechs
Wellen, Felsen oder Öffnungen stapeln
Verzerrte Platten sitzen nicht gleichmäßig
Vor dem Stapeln die Ebenheit prüfen
Trümmer oder Öl
Zufällige lokale Lücken
Partikel oder Filme verändern den Kontakt von Schicht zu Schicht
Reinigen von Laminaten, Stiften, Tabletts und Einbautaschen
Hohe Stapelgeschwindigkeit
Obere Schichten rotieren oder hüpfen
Stöße und Erschütterungen lassen Blätter laufen
Verringerung der Fallhöhe und Kontrolle der Vorschubbewegung
Schwache Unterstützung bei der Übertragung
Stapeln der Fans nach Verlassen des Spielfelds
Schichten bewegen sich vor der endgültigen Verbindung oder Montage
Verwendung von Schalen, Hülsen, Seitenstützen oder vorübergehender Kompression
Beitritt bei Instabilität
Geschweißte, geklebte oder genietete Stapelschlösser im Defekt
Versatz wird im endgültigen Kern fixiert
Fügen Sie nur, wenn der Stapel vollständig eingespannt ist.
Wie verhindert man das Auffächern der Laminierung vor dem Stapeln?
Viele Fehler beim Laminieren von Stapeln beginnen, bevor der erste Bogen die Stapelvorrichtung berührt.
Wenn die eingehenden Laminate uneinheitlich sind, muss der Stapelprozess mit Graten, Welligkeit, Beschichtungsschäden, Maßabweichungen und Verunreinigungen kämpfen. Manchmal gelingt das eine Zeit lang. Dann kehrt der Fehler zurück.
Beginnen Sie mit dem Blatt.
1. Kontrolle der Grathöhe
Grate sind eine der häufigsten Ursachen für das Auffächern von Laminaten. Ein Grat mag auf einem Blatt klein aussehen, aber über Hunderte von Schichten hinweg kann er einen messbaren Höhenunterschied erzeugen.
Grate können auch die Isolierung zerkratzen, den Sitz beeinträchtigen und unerwünschten Kontakt zwischen benachbarten Blechen herstellen.
Kontrollpunkte:
Prüfen Sie die Grathöhe nach Charge oder Produktionsintervall.
Richtung des Grats verfolgen.
Überwachen Sie den Verschleiß von Schneid- oder Stanzwerkzeugen.
Prüfen Sie, ob sich Grate an Schlitzen, Bohrungskanten, Zahnspitzen oder am Außendurchmesser befinden.
Trennen Sie verdächtige Partien, bevor sie zum Stapeln gelangen.
Ein Gratproblem ist in der Laminierungsphase leichter zu lösen als nach dem Zusammenpressen des Stapels.
2. Richtung des Grats definieren
Die Richtung des Grats sollte nicht von der Erinnerung des Bedieners oder der zufälligen Handhabung des Bogens abhängen.
Bei einigen Stapeln können alle Grate in dieselbe Richtung zeigen. Bei anderen kann eine kontrollierte Abwechslung oder Rotation verwendet werden. Die richtige Wahl hängt von der Konstruktion des Teils, der Verbindungsmethode, den magnetischen Anforderungen und dem Montageverfahren ab.
Das Wichtigste ist die Wiederholbarkeit.
Eine schlechte Kontrolle sieht so aus:
Einige Blätter graten auf
Einige Blätter sind abgegratet
Einige Blätter gedreht
Einige Blätter aus verschiedenen Chargen gemischt
Niemand weiß, wann die Veränderung stattgefunden hat.
Das führt zu einem Chaos bei der Fehlersuche.
Bessere Kontrolle:
Verwenden Sie eine Orientierungskerbe, ein Pilotmerkmal, eine Fachrichtung oder eine visuelle Markierung.
Definieren Sie die Stapelfläche.
Schulung der Bediener zur Überprüfung der Ausrichtung vor dem Verladen.
Erschweren eine versehentliche Umkehrung der Ausrichtung.
Halten Sie die Orientierungsregeln auf dem Prozessblatt fest.
Die zufällige Ausrichtung erschwert die Verfolgung von Defektmustern, da Gratrichtung, Beschichtungsseite und Sitzverhalten nicht mehr kontrollierbare Variablen sind.
3. Ebenheit der Laminierung prüfen
Schwankungen in der Ebenheit können zu Fächern führen, selbst wenn die Grate akzeptabel sind.
Eine leicht verbogene Schicht mag eine schnelle Maßkontrolle bestehen, aber mit vielen anderen gestapelt, kann sie eine Federkraft innerhalb des Stapels erzeugen. Nachdem die Kompression aufgehoben wurde, versuchen diese Schichten, sich zu erholen. Der Stapel öffnet sich.
Prüfen Sie auf:
Bogen
Twist
Gewellte Kanten
Lokale Verzerrungen in der Nähe von Schlitzen
Verzug nach Hitze- oder Beschichtungsprozessen
Handhabungsschäden bei der Lagerung
Verlassen Sie sich nicht nur auf die endgültige Stapelhöhe. Ein Stapel kann die Höhe einhalten und trotzdem Eigenspannung speichern.
4. Laminierungen sauber halten
Kleine Partikel sind wichtig. Ein Span, eine Beschichtungsflocke, ein Staubklumpen oder ein Ölfleck kann Schichten auseinanderhalten.
Reinheitskontrollen sollten mehr als nur die Laminierung selbst betreffen:
Ablagefächer
Führungsstifte
Halterungstaschen
Nester übertragen
Bedienerhandschuhe oder Handhabungswerkzeuge
Trimm-, Schleif- oder Schneidarbeiten in der Nähe
Saubere Teile, die in eine verschmutzte Halterung eingelegt werden, sind keine sauberen Teile mehr.
Ausrichtungskontrolle beim Stapeln
Beim Stapeln werden nicht einfach nur Blätter aufeinander gelegt. Es ist ein kontrollierter Sitzvorgang.
Ein stabiler Prozess kontrolliert normalerweise drei Dinge gleichzeitig:
Standort - wo jede Laminierung sitzt.
Sitzplätze - wie jede Schicht die vorherige Schicht berührt.
Vorratsspeicherung - wie der Stapel vor dem endgültigen Zusammenfügen ausgerichtet bleibt.
Ist eine davon schwach, kann es später zu Fächern kommen.
Verwenden Sie ein störungsarmes Ladeverfahren
Der Bogen sollte in den Stapel einlaufen, ohne dass er abprallt, schabt oder seitlich anstößt.
Häufige Probleme sind:
Fallhöhe zu hoch
Das Blech gleitet in einem Winkel an den Führungsstiften herunter
Bediener klopft den Stapel seitlich ab
Vibration bei automatischer Zuführung
Plötzliche Start-Stopp-Bewegung
Laminierungen, die auf eingeschlossener Luft oder Ölfilm landen
Bessere Praxis:
Verringern Sie die Fallhöhe.
Stützen Sie das Blatt in der Nähe des Bezugspunkts ab.
Verwenden Sie Vorschubführungen, die ohne Zwang zentrieren.
Halten Sie die Ladebewegung gleichmäßig.
Üben Sie in Abständen leichten Druck auf den Sitz aus.
Beobachten Sie die oberen Schichten während der Produktion, nicht nur bei der Endkontrolle.
Ein Stapel kann zu driften beginnen, lange bevor der Defekt von der Seite sichtbar ist.
Hohe Stapel in Etappen setzen
Bei größeren Stapeln kann die Endverdichtung allein kleine Lagenverschiebungen nicht ausgleichen. Der untere Teil des Stapels kann sich bereits in einem schlechten Zustand befinden.
Ein gestaffelter Ablauf ist sicherer:
Laden Sie eine kontrollierte Anzahl von Lamellen.
Üben Sie leichten Sitzdruck aus.
Überprüfen Sie die Position der oberen Schicht.
Weiter stapeln.
Zwischenkompression anwenden.
Überprüfen Sie die Höhe oder die seitliche Ausrichtung.
Vervollständigen Sie den Stapel.
Endgültige Kompression anwenden.
Vor der Freilassung zusammenführen oder zurückhalten.
Dies ist in der realen Produktion nicht immer langsamer. Es reduziert oft Nacharbeit, Sortierung und nachgelagerte Reklamationen.
Vermeiden Sie seitliche Belastung
Das Seitenladen ist ein leiser Fehlerverursacher.
Das passiert, wenn ein Bediener den Stapel gegen eine Wand stößt, wenn ein Anleger das oberste Blatt anstößt, wenn ein Stift leicht angewinkelt ist oder wenn eine Einhängetasche auf einer Seite zu eng ist.
Zu den Symptomen gehören:
Immer auf der gleichen Seite fächern
Kratzer in der Nähe von Fixierlöchern
Ungleiche Stapelkante
Obere Schichten stärker verschoben als untere Schichten
Verbessertes Ergebnis, wenn der Bediener den Ladestil ändert
Wenn die Ausrichtung vom Einklopfen des Stapels abhängt, ist der Prozess nicht stabil.
Führungsstiftspiel und Vorrichtungskontrolle
Führungsstifte sind nützlich, aber sie können ein schlechtes Verfahren nicht retten.
Ein Führungsstift sollte die Laminierung leichtgängig positionieren. Er sollte nicht am Loch kratzen, das Blech nicht verbiegen, die Schichten nicht nach oben ziehen und keine Kraft zum Laden erfordern.
Was passiert, wenn das Spiel der Führungsstifte zu groß ist?
Bei zu viel Spiel kann sich jede Schicht leicht drehen oder verschieben. Der Fehler kann pro Schicht gering sein, aber er kann sich summieren.
Sie können sehen:
Rotationsdrift
Nicht übereinstimmende Steckplätze
Variation der Bohrungsausrichtung
Randabstufung
Unterschiedliche Ausrichtung nach der Komprimierung
Unterschiedliche Ausrichtung nach der Freigabe der Halterung
Was passiert, wenn das Spiel der Führungsstifte zu gering ist?
Ein zu geringer Abstand schafft ein weiteres Problem. Die Kaschierung kann sich aufhängen, abkratzen oder sich unter Belastung setzen.
Sie können sehen:
Kratzer im Loch
Nicht frei fallende Laken
Bediener, die Bleche von Hand herunterdrücken
Der Stapel sieht in der Halterung ausgerichtet aus, öffnet sich aber nach dem Loslassen
Verbogene oder verzerrte Dünnschliffe
Abnutzungsspuren am Stift
Für den richtigen Abstand gibt es keine allgemeingültige Zahl. Er hängt von der Toleranz der Laminierungsmerkmale, dem Zustand der Beschichtung, der Grathöhe, der Blechdicke, der Stapelhöhe, der Bezugsstrategie und davon ab, ob die Beladung manuell oder automatisch erfolgt.
Eine praktische Validierungsmethode ist besser als eine Vermutung:
Validierungsprüfung
Gutes Zeichen
Warnzeichen
Verhalten beim Fallenlassen von Blättern
Die Kaschierung fällt sanft ab und sitzt flach
Die Platte hängt, kippt oder muss geklopft werden
Zustand des Lochs
Keine sichtbaren Kratzer
Kratzer oder Beschichtungsschäden in der Nähe der Führungslöcher
Stapel nach der Freigabe
Ausrichtung bleibt stabil
Stapel verschiebt sich, wenn Stifte entfernt werden
Reproduzierbarkeit
Ähnliche Ergebnisse in allen Chargen
Ausrichtungsänderungen nach Partie oder Bediener
Pin-Inspektion
Durchmesser und Geradheit bleiben innerhalb der Kontrollgrenzen
Abnutzung, Verbiegung, Anhäufung oder Riefenbildung erscheinen
Prüfen Sie die Abnutzung der Halterung
Das Inventar nutzt sich langsam ab, so dass die Leute es nicht mehr bemerken.
Für Führungsstifte, Taschen, Anschläge, Seitenplatten und Grundflächen sollten definierte Prüfintervalle gelten. Nicht nur “prüfen, wenn schlechte Teile auftauchen”. Das ist zu spät.
Die Abnutzung von Vorrichtungen zeigt sich oft als:
Ein Defekt, der nach vielen guten Läufen auftritt
Ausrichtungsänderung nach Kavität oder Station
Mehr Gewindeschneiden oder Anpassung erforderlich
Größere Abweichung nach Freigabe
Fächern in dieselbe Richtung
Der Stapel ist schuld. Die Halterung hat es getan.
Nicht immer. Oft genug.
Kompressionskontrolle: Druck, Parallelität und Verweilzeit
Die Kompression sollte den Stapel gleichmäßig zusammenpressen. Sie sollte den Stapel nicht bis zum vorübergehenden Gehorsam quetschen.
Drei Variablen sind am wichtigsten:
Druck
Parallelität
Verweilzeit
Druck
Bei zu geringem Druck können Lücken bleiben. Zu viel Druck kann die Isolierung beschädigen, den Gratkontakt verstärken, dünne Teile verformen oder Spannungen einschließen.
Der richtige Druck sollte durch das Stapelverhalten bestätigt werden:
Stabilisiert sich die Stapelhöhe?
Bleibt die Ausrichtung nach der Entlassung erhalten?
Gibt es Anzeichen für eine Beschädigung der Beschichtung?
Kehrt das Fächeln nach der Übertragung zurück?
Erreicht der Stapel die Höhe an mehreren Punkten, nicht nur an einem?
Parallelität
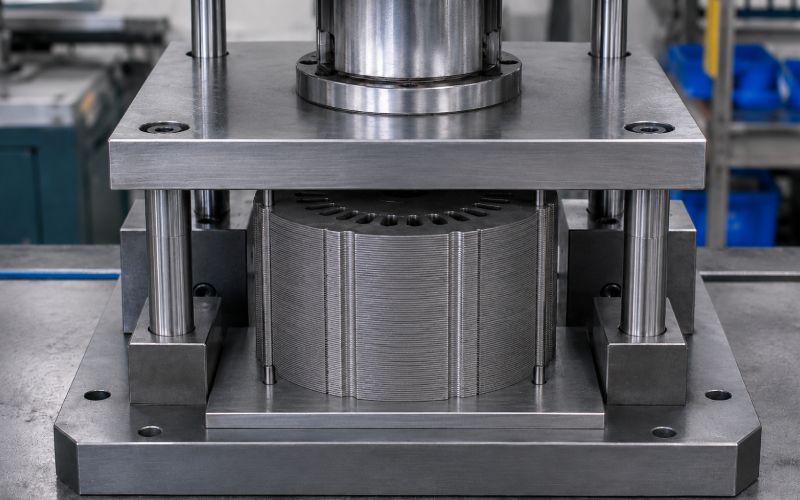
Eine nicht parallele Pressfläche kann auch bei hohem Druck eine Auffächerung erzeugen.
Wenn eine Seite des Stapels zuerst sitzt, kann die gegenüberliegende Seite offen bleiben. Mehr Druck kann den sichtbaren Spalt verringern, aber der Stapel kann nach dem Loslassen immer noch zurückspringen.
Prüfen:
Parallelität der Pressentische
Ebenheit der Vorrichtungsbasis
Zustand der Auflagefläche
Ungleichmäßiger Schutt unter dem Stapel
Seitliche Rückhaltung beim Pressen
Stapelhöhe an mehreren Stellen
Eine einzelne Höhenmessung ist nicht ausreichend. Messen Sie rund um den Stapel.
Verweilzeit
Einige Stapel benötigen eine kurze Verweilzeit unter Druck, um sich vor dem Fügen oder Lösen zu beruhigen. Dies gilt insbesondere, wenn der Stapel viele dünne Schichten, Beschichtungsvariationen oder Klebematerialien enthält.
Die Verweilzeit sollte definiert und nicht geschätzt werden.
Zu kurz, und der Stapel kann sich entspannen. Ist er zu lang, verlangsamt sich die Produktion ohne Nutzen. Die Antwort liegt in der Überprüfung der Wiederholbarkeit.
Wie sich die Verbindungsmethode auf die Stapelausrichtung auswirkt
Die Verbindungsmethode bestimmt, ob der Stapel nach der Komprimierung ausgerichtet bleibt.
Schnell und wiederholbar, wenn das Werkzeug stabil ist
Progressive Drift oder lokale Belastung
Überwachung der Verriegelungsposition und der Rechtwinkligkeit des Stapels
Welding
Starker mechanischer Halt
Wärmeverformung, Kantenzug oder örtliche Einwirkung auf die Isolierung
Spannen Sie nahe am Schweißbereich und kontrollieren Sie die Schweißfolge
Adhesive bonding
Unterstützt viele Schichten über eine größere Fläche
Schlupf vor der Aushärtung oder ungleichmäßige Klebedicke
Zurückhaltung während der Aushärtung und Kontrolle der Beschichtungs- oder Klebstoffmenge
Riveting
Einfache mechanische Rückhaltung
Nietkraft kann Schichten verschieben
Die Kraft symmetrisch aufbringen und die Ausrichtung der Löcher überprüfen
Stanzen oder Klemmen
Nützlich für bestimmte Kernstile
Der Stapel kann sich entspannen, wenn sich die Zurückhaltung ändert
Vorspannkraft festlegen und nach Freigabe erneut prüfen
Lose Stapel vor der Endmontage
Flexibel für einige Prozesse
Hohes Transfer- und Handhabungsrisiko
Verwendung von Ärmeln, Schalen oder vorübergehender Kompression
Die Verbindungsmethode sollte nicht nur deshalb gewählt werden, weil sie einfach zu machen ist. Sie muss der Stapelhöhe, der Laminatdicke, den Maßtoleranzen, den magnetischen Anforderungen und der nachfolgenden Montage entsprechen.
Ein Stapel sollte zusammengefügt werden, solange er noch korrekt eingespannt ist. Ihn erst freizugeben und dann zu versuchen, die Ausrichtung wiederherzustellen, birgt die Gefahr von Abweichungen.
Umschlag: Die verborgene Ursache des Auffächerns
Viele Laminatstapel sind an der Stapelstation in Ordnung und an der nächsten Station schlecht.
Das heißt, der Fehler ist nicht nur ein Stapelfehler. Es ist ein Übertragungsfehler.
Das Risiko ist am höchsten, wenn:
Der Stapel ist hoch
Laminierungen sind dünn
Die Beschichtung ist glatt
Der Stapel wurde nicht verbunden
Es wurde nur eine leichte Kompression angewendet
Der Bediener hebt von einer Seite
Der Übertragungsweg weist Vibrationen oder Stöße auf
Die nächste Halterung unterstützt nicht denselben Bezugspunkt
Übertragungskontrollen können einfach sein:
Verwenden Sie seitliche Stützplatten.
Verwenden Sie ein Nesting-Tablett.
Fügen Sie eine provisorische Deckplatte hinzu.
Verwenden Sie eine Hülle um den Stapel.
Halten Sie den Stapel bis zum Zusammenfügen komprimiert.
Verringern Sie die Fahrstrecke.
Definieren Sie Hebepunkte.
Prüfen Sie nach der Übertragung, nicht nur vor der Übertragung.
Wenn nach der Bewegung eine Auffächerung auftritt, verstellen Sie die Stapelvorrichtung nicht weiter. Beobachten Sie die Übergabe.
Lamination Fanning Fehlerbehebungstabelle
Symptom
Wahrscheinlichste Ursache
Was ist zuerst zu prüfen?
Abhilfemaßnahmen
Eine Seite öffnet sich nach dem Auslösen der Vorrichtung
Ungleichmäßige Kompression, Gratbildung oder Widerstand beim Lösen der Halterung
Seitenstütze hinzufügen oder Kompression beibehalten
Fehlerzunahme über den Produktionslauf
Verschleiß der Spannvorrichtung oder des Werkzeugs
Stiftdurchmesser, Taschenverschleiß, Zustand der Schneide
Verschlissene Komponenten austauschen und Inspektionsintervall zurücksetzen
Zwischen den Schichten entstehen zufällige Lücken
Schmutz, Öl, gemischte Blätter oder Abweichungen in der Ebenheit
Sauberkeit und Eingangskontrolle
Bessere Lagerung, Reinigung und Trennung der Partien
Stapelverschiebungen beim Schweißen oder Kleben
Der Zusammenschluss beginnt, bevor der Stapel stabil ist
Lage der Klammern und Reihenfolge der Verbindungen
Verbinden Sie sich, während Sie gefesselt sind, und kontrollieren Sie die Wärme- oder Heilungsbewegung
Bleche kratzen beim Laden
Stifte zu fest, verschmutzt oder falsch ausgerichtet
Sauberkeit der Stifte, Geradheit, Oberflächenbeschaffenheit
Stifte reinigen, polieren, ersetzen oder in der Größe anpassen
Stapel besteht die Höhenprüfung, aber die Montage schlägt fehl
Falscher Messort oder verdeckte Neigung
Höhe an mehreren Punkten und funktionaler Bezugspunkt
Rundlauf-, Rechtwinkligkeits- oder Schlitzpositionsprüfung hinzufügen
Prozess-Checkliste für stabile Laminierstapel
Vor dem Stapeln
Bestätigen Sie das Los, die Dicke und die Anzahl der Laminierungen.
Überprüfen Sie die Grathöhe.
Überprüfen Sie die Richtung des Grats.
Zustand der Beschichtung prüfen.
Prüfen Sie, ob das Blatt eben ist.
Entfernen Sie Verschmutzungen, Flocken und Ölflecken.
Bestätigen Sie die Ausrichtung der Laminierung.
Trennen Sie gemischte oder verdächtige Blätter.
Reinigen Sie die Führungsstifte und Vorrichtungstaschen.
Bestätigen Sie den Status der Vorrichtungsprüfung.
Während des Stapelns
Halten Sie die Fallhöhe niedrig.
Vermeiden Sie seitliches Schieben oder Klopfen.
Achten Sie auf die Rotation in frühen Schichten.
Verwenden Sie bei hohen Stapeln eine gestaffelte Bestuhlung.
Stellen Sie sicher, dass die Blätter frei über die Führungsstifte fallen.
Prüfen Sie, ob Löcher gekratzt werden.
Wenden Sie bei Bedarf eine Zwischenkompression an.
Überprüfen Sie die Position der oberen Lage vor der endgültigen Komprimierung.
Während der Komprimierung
Bestätigen Sie die Parallelität der Pressflächen.
Stapeln Sie den Stapel gleichmäßig.
Verwenden Sie definierten Druck und Verweilzeit.
Messen Sie die Stapelhöhe an mehreren Punkten.
Achten Sie auf die Rückfederung nach der Freilassung.
Vermeiden Sie übermäßige Kraft, die die Isolierung oder dünne Teile beschädigt.
Während des Beitritts
Halten Sie den Stapel in Schach.
Treten Sie bei, bevor sich der Stapel entspannt.
Steuerung der Schweiß-, Niet-, Verriegelungs-, Klemm- oder Klebefolge.
Vermeiden Sie asymmetrische Belastungen.
Überprüfen Sie die Ausrichtung nach dem Zusammenfügen.
Nach dem Stapeln
Unmittelbar nach der Freigabe der Vorrichtung prüfen.
Nach der Übertragung erneut prüfen.
Notieren Sie, wo das Fächeln auftritt.
Verfolgen Sie Fehler nach Los, Vorrichtung, Station, Bediener und Fügeverfahren.
Bewahren Sie Fehlerproben zum Vergleich auf.
Überprüfen Sie den Prozess, bevor Sie den Entwurf ändern.
Standardisierung des Laminier-Stapelprozesses zur Vermeidung von Auffächern
Ein stabiler Prozess sollte diese Fragen eindeutig beantworten:
Welches Merkmal steuert die Ausrichtung?
Welche Seite zeigt nach oben?
In welche Richtung zeigen die Grate?
Wie viele Bögen werden vor dem Zwischensetzen eingelegt?
Welcher Druck wird verwendet?
Wie lang ist die Verweilzeit?
Wann wird der Stapel zusammengefügt?
Wie wird der Stapel übertragen?
Wo wird die Ausrichtung überprüft?
Wie ist der Reaktionsplan, wenn Fanning auftaucht?
Wenn sich diese Antworten je nach Schicht, Bediener, Charge oder Vorrichtung ändern, ist der Prozess noch nicht standardisiert.
Und ja, einige Probleme mit dem Auffächern verschwinden, wenn man langsam vorgeht und jedes Mal die gleiche Methode anwendet. Das klingt zu einfach. Es passiert trotzdem.
Wann sollte der Stack-Design- oder Lieferantenprozess überprüft werden?
Manchmal ist das Auffächern nicht nur ein Produktionsproblem. Das Design des Stapels oder der Beschaffungsweg können den Prozess zu empfindlich machen.
Eine Überprüfung des Design- oder Lieferantenprozesses ist sinnvoll, wenn:
Derselbe Fehler tritt nach der Einstellung der Halterung erneut auf.
Die Toleranz der Stapelhöhe ist schwer einzuhalten.
Die Gratkontrolle variiert je nach Charge.
Die Verbindungsmethode verursacht Verformungen.
Die Ausrichtung ist vor der Übertragung zulässig, aber nicht danach.
Dünne Abschnitte verbiegen sich beim Laden.
Der funktionale Bezugspunkt ist nicht klar.
Prototypische Stapel verhalten sich anders als Stapel aus der Massenproduktion.
Der Stapel muss vor dem Zusammenbau wiederholt nachbearbeitet werden.
Bei kundenspezifischen Blechpaketen, Prototypen oder wiederkehrenden Ausrichtungsfehlern sollte die Überprüfung die Blechgeometrie, die Gratrichtung, die Auswahl der Bezugspunkte, die Stapelhöhe, das Vorrichtungskonzept, die Verdichtungsmethode, die Fügefolge und die Transfersicherung umfassen.
Es kann hilfreich sein, nur einen Punkt zu reparieren. Wenn Sie das Falsche reparieren, verschwenden Sie Zeit.
Kontrolle der Tragrichtung, Abwischen der Teile, Reinigung der Vorrichtungen
Teile neu sortieren und Halterung reinigen
Laden
Glatter Sitz des Blechs
Beobachtung des Bedieners oder Sichtprüfung
Stoppen Sie, wenn die Blätter hängen, hüpfen oder kratzen
Zwischenstapeln
Frühzeitige Erkennung von Drift
Kontrolle der Ausrichtung der oberen Schicht
Erneuter Versuch, bevor der komplette Stack gebaut ist
Komprimierung
Höhe und Parallelität
Mehrpunkt-Höhenkontrolle
Druck, Verweilzeit oder Walzeneinstellung anpassen
Beitritt zu
Stabilität unter Zurückhaltung
Kontrolle der Ausrichtung nach dem Zusammenfügen
Überprüfung der Klammer- und Verbindungsreihenfolge
Spielplan-Freigabe
Rückfederung oder Freigabewiderstand
Sofortige Kontrolle des Seitenspaltes
Prüfen Sie die Stifte, den Auslöseweg und die Richtung des Grats.
Übertragung
Stabilität der Handhabung
Kontrolle nach der Übergabe
Tablett, Hülse oder temporäre Kompression hinzufügen
Endkontrolle
Funktionelle Ausrichtung
Prüfung von Bohrung, Schlitz, Außendurchmesser, Rechtwinkligkeit oder Rundlauf
Sortieren, eindämmen und Ursachen aufspüren
FAQ
Was ist Laminierungsfächern?
Unter Auffächern versteht man das Öffnen, Spreizen oder ungleichmäßige Abstufen einzelner Blätter in einem Laminierstapel. Es tritt in der Regel an der Stapelkante, in der Bohrung, im Schlitzbereich oder nach dem Lösen des Stapels aus der Halterung auf.
Was verursacht die Auffächerung der Laminierung beim Stapeln?
Die häufigsten Ursachen sind Gratbildung, ungleiche Gratrichtung, schlechtes Spiel der Führungsstifte, verschlissene Spannvorrichtungen, ungleichmäßiger Druck, unterschiedliche Ebenheit des Blechs, Verunreinigungen, hohe Ladegeschwindigkeit und schwache Unterstützung während des Transfers.
Wie verursachen Grate eine Fehlausrichtung des Laminatstapels?
Grate erzeugen hohe Stellen zwischen den Schichten. Bei vielen Lagen können diese Erhebungen wie Keile wirken und zu Neigung, ungleicher Höhe, Kantenöffnung und schlechtem Sitz führen. Grate können auch die Isolierung zwischen den Lagen beschädigen.
Sollten alle Laminiergrate in die gleiche Richtung zeigen?
Nicht immer. Die richtige Gratrichtung hängt von der Stapelkonstruktion und dem Verfahren ab. Bei einigen Stapeln wird eine einzige kontrollierte Richtung verwendet, bei anderen wird ein wechselndes oder gedrehtes Muster verwendet. Wichtig ist, dass die Ausrichtung definiert und wiederholt werden muss.
Können Führungsstifte das Auffächern der Laminierung verhindern?
Führungsstifte helfen bei der Kontrolle der Position, aber sie können nicht alle Probleme lösen. Bei hohen Graten, verzogenen Blechen, abgenutzten Stiften, falschem Abstand oder ungleichmäßiger Kompression kann es immer noch zu Fächern kommen.
Wie eng sollten die Führungsstifte beim Laminieren gestapelt werden?
Es gibt keinen allgemeingültigen Abstandswert. Das Spiel des Führungsstiftes sollte auf der Toleranz der Laminierungsmerkmale, der Grathöhe, dem Zustand der Beschichtung, der Blechdicke, der Stapelhöhe, der Beladungsmethode und dem funktionalen Bezugspunkt basieren. Der Stift sollte das Blech gleichmäßig führen, ohne zu kratzen, zu hängen oder die Lochposition zu erzwingen.
Warum sieht der Stapel in der Halterung ausgerichtet aus, fächert aber nach dem Loslassen?
Dies bedeutet in der Regel, dass der Stapel zwar von der Vorrichtung in Position gehalten wurde, aber nicht von selbst stabil war. Mögliche Ursachen sind Rückfederung, Gratbildung, ungleichmäßige Kompression, Ziehen der Stifte, schlechte Fügefolge oder unzureichende Fixierung vor dem Transfer.
Wie kann ich die Auffächerung bei hohen Laminierstapeln reduzieren?
Verwenden Sie gestaffeltes Stapeln. Legen Sie eine bestimmte Anzahl von Bögen ein, üben Sie einen leichten Anpressdruck aus, überprüfen Sie die Ausrichtung und wiederholen Sie den Vorgang. Warten Sie nicht, bis der gesamte Stapel aufgebaut ist, bevor Sie die Kontrolle anwenden.
Warum kommt es nach dem Schweißen oder Kleben zu einer Auffächerung der Laminierung?
Der Stapel kann sich vor dem Fügen verschoben haben, oder der Fügeprozess kann Hitze, Kraft, Schrumpfung oder Schlupf verursacht haben. Der Stapel sollte während des Schweißens, Klebens, Nietens oder Verriegelns eingespannt bleiben.
Wie überprüfe ich die Ausrichtung des Laminatstapels?
Verwenden Sie den Funktionsnullpunkt des Stapels. Je nach Konstruktion kann dies die Bohrung, die Schlitze, der Außendurchmesser, die Vorbohrungen, die Zahnposition oder die Stufengeometrie sein. Die Inspektion kann Gut/Schlecht-Messgeräte, Bildverarbeitungssysteme, Messuhren, Rundlauf- und Rechtwinkligkeitsprüfungen oder Mehrpunkt-Höhenmessungen umfassen.
Was ist der schnellste Weg zur Fehlerbehebung bei der Laminierung?
Beginnen Sie mit fünf Prüfungen: Grathöhe, Gratrichtung, Zustand der Führungsstifte, Parallelität der Presse und Handhabung des Transfers. In diesen Bereichen lassen sich viele häufige Ursachen schnell aufdecken.
Wann sollte ich die Stapelhalterung wechseln?
Ziehen Sie einen Wechsel der Spannvorrichtung in Betracht, wenn sich Fehler auf derselben Seite wiederholen, die Ausrichtung je nach Station variiert, Bleche beim Laden kratzen, Stifte Verschleiß aufweisen oder sich Stapel nach der Freigabe verschieben, selbst wenn die eingehenden Laminate stabil sind.
Kann Kompressionsdruck das Auffächern beheben?
Die Kompression kann sichtbare Lücken verringern, aber sie kann nicht immer die Ursachen beheben. Wenn das Problem von Graten, Verunreinigungen, schlechter Ausrichtung, verschlissenen Führungen oder Übertragungsbewegungen herrührt, kann mehr Druck den Defekt vorübergehend verdecken und andere Schäden verursachen.
Wie kann ein Zulieferer dazu beitragen, dass der Stapel nicht schief liegt?
Ein fähiger Lieferant sollte den gesamten Prozess überprüfen: Qualität des Laminierschnitts, Gratkontrolle, Ausrichtungsmethode, Konstruktion der Spannvorrichtung, Pressreihenfolge, Fügeverfahren und Handhabung zwischen den Arbeitsgängen. Bei kundenspezifischen Stapeln ist diese Überprüfung oft sinnvoller als die isolierte Anpassung einer Toleranz.
Abschließende Anmerkung für Entwicklungs- und Beschaffungsteams
Das Auffächern von Lamellen ist selten ein Einzelfehlerproblem. In der Regel handelt es sich um ein Kontrollproblem.
Der Stapel benötigt konsistente Bögen, einen klaren Bezugspunkt, eine saubere Führung, eine rechtwinklige Komprimierung, eine stabile Verbindung und eine geschützte Übertragung. Wenn eines dieser Kriterien nicht erfüllt ist, wird der Stapel vielleicht noch einen Prüfpunkt bestehen. Den nächsten Prozess überlebt er möglicherweise nicht.
Bei wiederholtem Auffächern, falscher Ausrichtung oder instabiler Stapelhöhe ist die gesamte Kette von der Qualität der Laminierkanten bis zur Endverarbeitung zu überprüfen. Dort zeigt sich in der Regel die wahre Ursache.
Cheney ist ein engagierter Senior Application Engineer bei Sino mit einer großen Leidenschaft für Präzisionsfertigung. Er hat einen Hintergrund in Maschinenbau und verfügt über umfangreiche praktische Erfahrung in der Fertigung. Bei Sino konzentriert sich Cheney auf die Optimierung von Laminatstapel-Fertigungsprozessen und die Anwendung innovativer Techniken, um qualitativ hochwertige Laminatstapel-Produkte herzustellen.
Neue Produktbroschüre
Bitte geben Sie unten Ihre E-Mail-Adresse ein, damit wir Ihnen die aktuelle Broschüre zusenden können!
Lassen Sie Sinos Lamellenpakete Ihr Projekt voranbringen!
Um Ihr Projekt zu beschleunigen, können Sie Lamellenpakete mit Details kennzeichnen, wie z. B. Toleranz, Material, Oberflächenbeschaffenheit, ob eine oxidierte Isolierung erforderlich ist oder nicht, Menge, und mehr.

 German
 English
 Spanish
 French
 Italian